مقدمة: لماذا صب فراغ الألومنيوم مسائل ل النماذج الأولية السريعة
تتطور عملية تطوير المنتجات بسرعة، وتتقلص دورات التصميم. يحتاج المهندسون إلى أجزاء لاختبارها وتركيبها والتحقق من صحتها. يجب أن تتصرف هذه الأجزاء مثل مكونات الإنتاج، ولا تكفي النماذج المرئية وحدها.
تتطلب طرق الصب التقليدية أدوات صلبة، ويستغرق بناء قوالب الصلب أسابيع، مما يرفع التكاليف. توفر عمليات التصنيع باستخدام الحاسوب (CNC) بديلاً، لكن الأشكال الهندسية المعقدة تزيد من وقت التصنيع، وبالتالي التكلفة.
تُعدّ عملية صبّ الألمنيوم بالتفريغ الهوائي خيارًا وسطًا، إذ تُنتج نماذج معدنية أولية وظيفية دون الحاجة إلى أدوات إنتاج كاملة. وتعتمد هذه العملية على قالب سيليكوني مُستمد من نموذج رئيسي، يُمكن طباعته ثلاثي الأبعاد أو تصنيعه آليًا، مما يُقلّل وقت الإنتاج بشكل كبير.
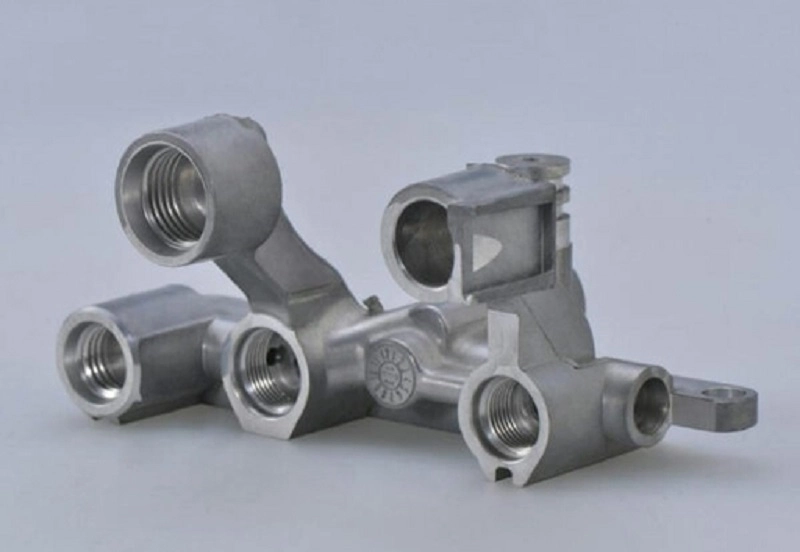
تُنتج عملية الصب الفراغي السريع للنماذج الأولية باستخدام الألومنيوم قطعًا قريبة من جودة الإنتاج. تتطابق الخصائص الميكانيكية مع سبائك الألومنيوم المصبوبة، ويتميز سطحها بتشطيب ممتاز، كما أن دقة أبعادها ثابتة.
ما هي عملية صب الألومنيوم بالتفريغ؟
تعريف صب الألومنيوم بالتفريغ
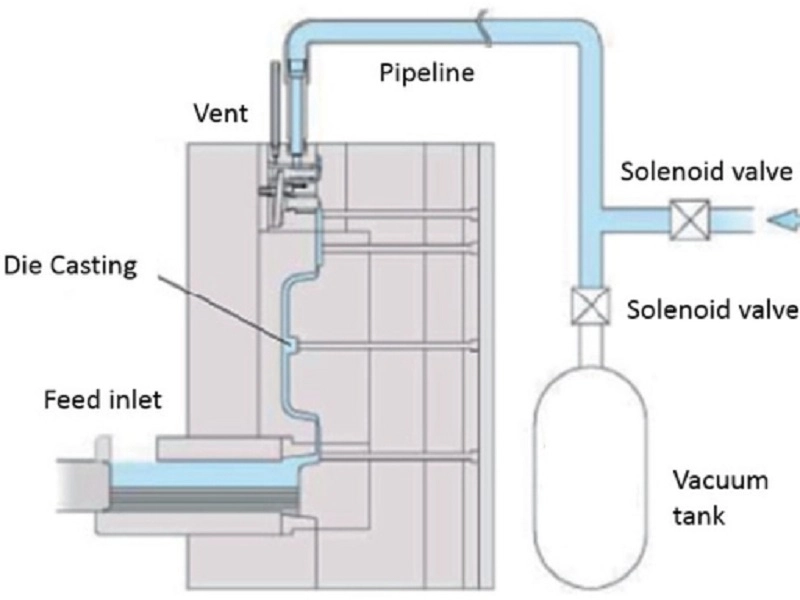
هذه عملية صب معادن. يستخدم صب الألومنيوم بالتفريغ ضغطًا منخفضًا حول القالب، حيث يزيل التفريغ الهواء المحتبس من التجويف، كما يسحب الهواء من المعدن المنصهر. والنتيجة هي مصبوبات ألومنيوم أنظف، ذات عيوب أقل، ومسامية أقل، وخصائص ميكانيكية أفضل.
كيف تعمل عملية صب الألومنيوم بالتفريغ؟
تتبع العملية تسلسلاً معيناً. كل خطوة تؤثر على الخطوة التالية.
- إعداد نموذج التصميم بمساعدة الحاسوب (CAD). يتم تحديد هندسة الجزء في برنامج ثلاثي الأبعاد. التفاوتات، زوايا السحب، مواقع البوابات، كلها تُضبط في هذه المرحلة.
- إنشاء نماذج أولية سريعة. يتم تصنيع نموذج مادي، يمكن تشكيله من المعدن أو الراتنج. لكن تقنية الصب الفراغي السريع للنماذج الأولية غالباً ما تستخدم نماذج مطبوعة ثلاثية الأبعاد، مما يلغي الحاجة إلى أدوات صلبة للنموذج نفسه، ويقلل وقت التسليم بشكل كبير. هذا هو جوهر صب النماذج الأولية من الألومنيوم.
- تحضير قالب السيراميك. يُغطى النموذج بطبقة من الطين الخزفي. تتراكم طبقات متعددة. تُجفف القشرة وتُصلّب. يُحرق النموذج. يصبح القالب جاهزًا.
- صب المعادن بمساعدة الفراغ. يُصبّ الألومنيوم المنصهر في القالب بينما تكون الحجرة تحت فراغ. يسحب الفراغ المعدن إلى شرائح رقيقة، ويزيل فقاعات الغاز. هذه الخطوة هي التي تحدد جودة صب الألومنيوم السريع.
- التبريد وإزالة العفن. يتصلب القالب. تُزال القشرة الخزفية. يظهر الجزء الخام. لا تزال البوابات والرافعات متصلة.
- التشغيل الآلي والتشطيب السطحي. تُشَكَّل الأسطح الحساسة بدقة لتصل إلى أبعادها النهائية. وتُجرى عمليات قطع دقيقة للتفاوتات التي لا يمكن للصبّ أن يتحملها. ثم تُصقل الأسطح أو تُطلى حسب الحاجة.
يُعدّ صب الاستثمار الفراغي باستخدام نماذج مطبوعة ثلاثية الأبعاد النسخة الحديثة من هذه العملية. لا حاجة لقوالب شمعية أو نماذج معدنية رئيسية، بل نموذج مطبوع وغلاف خزفي فقط. وهذا ما يجعل النماذج الأولية المعدنية السريعة عمليةً عمليةً لمكونات الألومنيوم.
تستغرق عملية الإنتاج الكاملة، من التصميم بمساعدة الحاسوب (CAD) إلى المنتج النهائي، عادةً من أسبوعين إلى ثلاثة أسابيع. هذه هي الميزة التي تميزها عن عملية تصنيع الأدوات التقليدية التي تستغرق شهورًا. في مجال تطوير المنتجات، تُعدّ هذه السرعة بالغة الأهمية، إذ تُمكّن من إجراء اختبارات متكررة، وتقلل المخاطر قبل البدء في تصنيع أدوات الإنتاج. لهذا السبب، يشهد العمل على نماذج صب الألومنيوم الأولية نموًا متزايدًا في أقسام الهندسة.
ما هي عملية الصب الفراغي للنماذج الأولية السريعة؟
يجمع هذا المصطلح بين فكرتين. فالصب الفراغي للنماذج الأولية السريعة يعني استخدام تقنية صب المعادن بمساعدة الفراغ لإنتاج نماذج أولية بسرعة. لا حاجة لأدوات معقدة، ولا فترات انتظار طويلة، حيث يمكن الحصول على قطع معدنية وظيفية في غضون أسابيع بدلاً من أشهر.
الصب الفراغي مقابل النماذج الأولية التقليدية
يعتمد اختيار الطريقة على الحاجة. كل نهج يناسب مرحلة مختلفة من مراحل التطوير.
| الأسلوب | الخامة | أفضل استخدام |
| الطباعة 3D | الراتنج البلاستيكي | نماذج مفاهيمية، مراجعات مرئية |
| التصنيع باستخدام الحاسب الآلي | سبائك الألومنيوم | نماذج أولية دقيقة، وتفاوتات ضيقة |
| صب الألومنيوم بالتفريغ | سبيكة ألومنيوم حقيقية | نماذج أولية وظيفية، اختبارات ميكانيكية |
| يموت الصب | أجزاء الإنتاج | إنتاج بكميات كبيرة |
تُضفي الطباعة ثلاثية الأبعاد الشكل، بينما تُضفي المعالجة باستخدام الحاسوب الدقة، ويُضفي صبّ الألمنيوم بالتفريغ خصائص المادة، ويُضفي صبّ القوالب الحجم. لكل طريقة استخدامها الأمثل.
لماذا نجمع بين تقنية الصب الفراغي والنمذجة السريعة؟
يوفر هذا المزيج أربع فوائد متميزة.
- التحقق من صحة التصميم بشكل أسرع. يمكن اختبار قطعة من الألومنيوم المصبوب ميكانيكياً. ويمكن قياس الإجهاد والتعب والاستجابة الحرارية. وتكون البيانات صالحة لأن المادة المستخدمة من نوعية الإنتاج.
- انخفاض تكلفة الأدوات. لا حاجة لقوالب فولاذية. القالب مصنوع من السيراميك، باستخدام نموذج مطبوع. تكلفة الأدوات جزء بسيط من تكلفة أدوات الإنتاج. في حال تغيير التصميم، يتم تحديث النموذج رقميًا. لا توجد تكلفة أدوات ثابتة.
- اختبار المواد على غرار الإنتاج. السبيكة المستخدمة هي نفسها المستخدمة في الإنتاج. الخصائص الميكانيكية متطابقة. السلوك الحراري متطابق. استجابة السطح متطابقة. الاختبارات التي أُجريت على نماذج أولية من سبائك الألومنيوم المصبوبة توفر بيانات قابلة للتطبيق مباشرة على الإنتاج.
- القدرة على التعامل مع الهندسة المعقدة. جدران رقيقة. ممرات داخلية. تجاويف سفلية. يسحب الفراغ المعدن إلى أشكال معقدة. لا توجد قيود على السحب كما هو الحال في صب القوالب.
تُضفي هذه المزايا على عملية الصب الفراغي، التي تُعدّ نموذجًا أوليًا سريعًا، أهميةً بالغةً في تطوير المنتجات. فهي تُمثّل حلقة وصل بين الطباعة ثلاثية الأبعاد للبلاستيك والصب بالقوالب في الإنتاج. وتُوفّر هذه العملية الحلقة المفقودة، وهي قطع معدنية حقيقية لإجراء اختبارات عملية قبل الالتزام بأدوات الإنتاج بكميات كبيرة. هذه هي القيمة المضافة للصب السريع للألمنيوم. فهو يُقلّل المخاطر، ويُسرّع عملية التطوير، ويُعزّز الثقة في التصميم قبل الاستثمار في الإنتاج.
عملية صب الألومنيوم بالتفريغ خطوة بخطوة
الخطوة 1 - إنشاء التصميم الرقمي
تبدأ عملية صب الألمنيوم بالتفريغ في برنامج التصميم بمساعدة الحاسوب (CAD). يحدد النموذج الشكل الهندسي، وسماكة الجدار، والتفاصيل الهيكلية. تُضاف زوايا السحب - عادةً من 2 إلى 3 درجات. يُؤخذ في الاعتبار مقدار الانكماش، حيث ينكمش الألمنيوم بنسبة 1.5% تقريبًا أثناء التصلب، ويجب أن يُراعي التصميم هذا الانكماش.
الخطوة الثانية - إنتاج نموذج أولي سريع
الأساليب:
النموذج هو المجسم المادي للجزء. يمكن تصنيعه من المعدن أو الراتنج. لكن تقنية الصب الفراغي للنماذج الأولية السريعة تعتمد على طرق التصنيع الإضافي. تُعد الطباعة ثلاثية الأبعاد بتقنية SLA شائعة، كما أن هناك عمليات تصنيع إضافي أخرى فعالة أيضاً.
لا يتطلب النموذج أدوات معقدة. تتطلب عملية الصب الاستثماري التقليدية قالبًا معدنيًا لحقن الشمع، وهو ما يستغرق أسابيع. أما النموذج المطبوع فيكون جاهزًا في غضون أيام. وهذا هو سرّ الصب السريع للألمنيوم.
الخطوة 3 - بناء نموذج الاستثمار
يُغمر النموذج في معجون السيراميك، وتُغطى سطحه الرطب بطبقة رقيقة من الجص. تتكرر عملية الغمر والتغطية، مما يؤدي إلى تراكم طبقات متعددة من المادة تدريجيًا. بعد وضع كل طبقة، يجف الهيكل خلال الفترة الفاصلة بين الطبقات.
بمجرد أن يصل الغلاف إلى السماكة المطلوبة، يُزال النموذج. ثم يُخضع لعملية حرق في فرن. ينصهر الراتنج المطبوع ويتبخر، تاركًا في النهاية غلافًا خزفيًا. عند هذه المرحلة، يصبح القالب جاهزًا للاستخدام في صب الألومنيوم بالتفريغ.
الخطوة 4 - صب الألومنيوم بالتفريغ في القالب
يتم وضع القالب في حجرة التفريغ. يقوم المشغل بصب الألومنيوم المنصهر تحت ظروف التفريغ.
تُسهم بيئة الفراغ في تحسين تدفق المعدن، إذ تسمح للألمنيوم المنصهر بالوصول إلى المناطق ذات الجدران الرقيقة التي لا يمكن تغطيتها بالصب الهوائي، كما تزيل الغازات المذابة من المصهور قبل التصلب. وتتميز المسبوكة الناتجة بكثافة عالية ودقة عالية في إعادة إنتاج التفاصيل الدقيقة.
تحدد هذه الخطوة جودة النموذج الأولي المصنوع بتقنية صب الألمنيوم الفراغي. حيث يتم تقليل المسامية وتحسين الخواص الميكانيكية.
الخطوة 5 - المعالجة اللاحقة
تُزال القشرة الخزفية. ويظهر الصب الخام. وتُقطع البوابات.
تُتيح عمليات التصنيع باستخدام الحاسوب (CNC) الوصول إلى الأبعاد النهائية للأسطح الدقيقة. وتُحسّن المعالجة الحرارية البنية المجهرية والخواص الميكانيكية. أما تشطيب السطح فيُضيف مقاومة للتآكل أو يُحسّن المظهر الجمالي. ويتحقق الفحص من الأبعاد والجودة الداخلية وحالة السطح.
بهذا تكتمل عملية صب الألمنيوم بالتفريغ. يصبح الجزء النهائي جاهزًا للاختبار أو التجميع أو التطوير. تستغرق الدورة الكاملة من التصميم بمساعدة الحاسوب (CAD) إلى المنتج النهائي عادةً من أسبوعين إلى ثلاثة أسابيع. هذه هي ميزة النماذج الأولية المعدنية السريعة: الجزء مصنوع من معدن حقيقي، والجدول الزمني مضغوط، والمخاطر منخفضة.
مزايا صب الألومنيوم بالتفريغ الهوائي للنماذج الأولية السريعة
1. اختبار مادة الألومنيوم الحقيقية
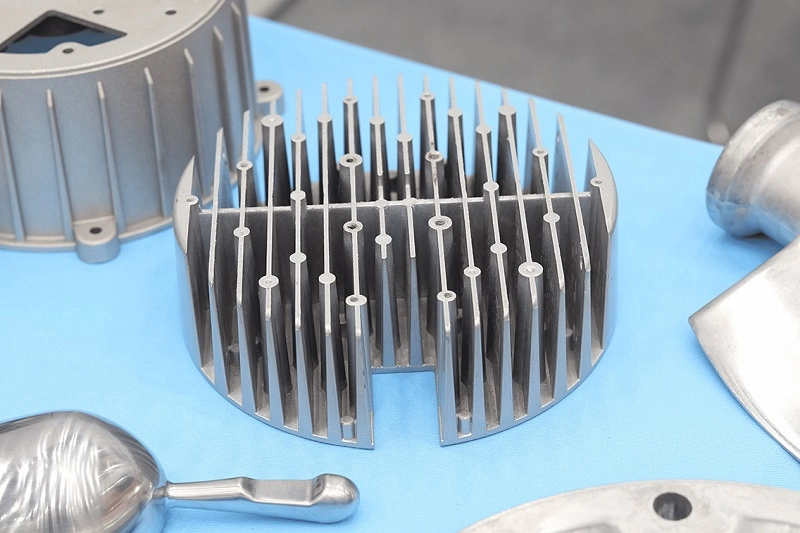
تُعاني النماذج الأولية البلاستيكية من بعض القيود. فهي تُظهر خصائص انحناء مختلفة، وتتميز بضعف التوصيل الحراري، وتميل إلى التصدع في المناطق التي تتعرض فيها المعادن للتشوه اللدن. أما صب الألومنيوم بالتفريغ فيحل هذه المشكلة. تُصنع الأجزاء من سبيكة ألومنيوم أصلية، وتتمتع بخصائص ميكانيكية مماثلة لخصائص أجزاء الإنتاج. وتلبي معايير مثل قوة الشد والصلابة ومقاومة الإجهاد جميع المتطلبات.
يمكن قياس الخصائص الحرارية. وتُعدّ كل من الموصلية الحرارية والتمدد الحراري وسلوك دورات التبريد والتسخين دقيقة. كما يمكن إجراء التحقق من صحة اللحام والتشغيل الآلي. وبما أنه يتم استخدام نفس مادة الجزء النهائي، فإن النموذج الأولي يتصرف تمامًا مثل الجزء النهائي.
2. تطوير أسرع مقارنة بالصب التقليدي
تتطلب عملية الصب التقليدية قوالب صلبة. تستغرق صناعة القوالب الفولاذية شهورًا وتكون مكلفة. أما تقنية الصب الفراغي، وهي تقنية سريعة لإنتاج النماذج الأولية، فتتجاوز هذه الخطوات. تُنتج النماذج باستخدام الطباعة ثلاثية الأبعاد، ويمكن إنجاز الأغلفة الخزفية في غضون أيام قليلة، ويمكن صب الأجزاء في غضون أسبوع.
تتميز عملية الانتقال من التصميم باستخدام برامج التصميم بمساعدة الحاسوب (CAD) إلى المنتج النهائي بسرعة فائقة. فلا حاجة لتثبيت التصميم نهائياً بسبب تكاليف القوالب الثابتة قبل التحقق من صحته. ولهذا السبب، تُستخدم عملية صب الألومنيوم السريعة على نطاق واسع، إذ تُمكّن من إنتاج مصبوبات وظيفية بناءً على التصاميم الرقمية مع تجنب دورات إنتاج القوالب المطولة.
3. القدرة على الهندسة المعقدة
تُسهّل تقنية التفريغ ملء الهياكل ذات الجدران الرقيقة التي لا يتجاوز سمكها 1 مم. ويمكن صبّ القنوات الداخلية. كما يُمكن إنتاج هياكل خفيفة الوزن ذات خصائص مُضلّعة وشبكية. وتُقلّل الهياكل المُدمجة من وقت التجميع.
تتيح هذه العملية معالجة التفاصيل التي يصعب الوصول إليها بالتشغيل الآلي ولا يمكن ملؤها بالصب بالقوالب. هذه هي الميزة الهندسية لأعمال النماذج الأولية المصبوبة من الألومنيوم.
4. كفاءة التكلفة للإنتاج بكميات منخفضة
تُعدّ تكاليف القوالب عائقًا رئيسيًا في صناعة النماذج الأولية المعدنية، لكن صبّ الألمنيوم بالتفريغ يزيل هذا العائق. وتُستخدم القوالب الخزفية كأدوات إنتاج، وهي أقل تكلفة من القوالب الفولاذية.
تُعدّ هذه العملية مناسبة للإنتاج بكميات صغيرة، بما في ذلك النماذج الأولية، والعينات الهندسية، وطلبات الإنتاج التجريبية بكميات صغيرة. بالنسبة للطلبات التي يتراوح حجم إنتاجها بين 50 و100 قطعة، تبقى تكلفة الوحدة ضمن نطاق مقبول؛ أما بالنسبة للأحجام الأكبر، فإنّ صبّ القوالب يُعدّ أكثر فعالية من حيث التكلفة.
يُعدّ إنتاج قطع الألمنيوم بكميات صغيرة باستخدام تقنية الصب الفراغي نهجًا عمليًا لمرحلة ما قبل الإنتاج والاختبار. فهو يسدّ الفجوة بين الطباعة ثلاثية الأبعاد للوحدة الواحدة وإنتاج القوالب بالصب على نطاق واسع. وهنا تحديدًا تكمن القيمة الاستراتيجية للنماذج الأولية السريعة للألمنيوم.
صب الألومنيوم بالتفريغ مقابل طرق التصنيع الأخرى
صب الألومنيوم بالتفريغ مقابل التصنيع باستخدام الحاسوب
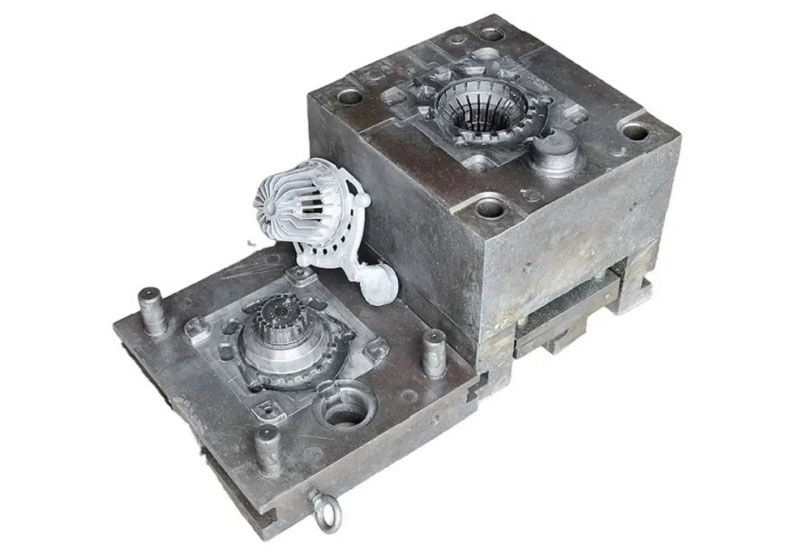
تُنتج كلتا الطريقتين أجزاءً معدنية. المسار مختلف، والنتيجة مختلفة.
| عامل | صب فراغ الألومنيوم | التصنيع باستخدام الحاسب الآلي |
| الخامة | سبائك الألومنيوم المصبوب | الألومنيوم الخام |
| علم الهندسة | ممتاز للأشكال المعقدة | محدودة بالوصول إلى الأدوات |
| تكلفة الإعداد | انخفاض تكلفة الأدوات | وقت تشغيل أطول |
| الدقة | الخير | أسعار |
| أفضل مستوى للصوت | منخفض-متوسط | منخفض-متوسط |
تبدأ عملية التصنيع باستخدام كتلة صلبة، حيث يتم إزالة المادة منها. يصعب أو يستحيل إنشاء تفاصيل داخلية معقدة. أما صب الألومنيوم بالتفريغ فيبدأ بقالب، حيث تُملأ الأشكال المعقدة. يتم صب الشكل الهندسي، وليس قطعه.
بالنسبة للنماذج الأولية التي تتطلب ممرات داخلية معقدة أو جدران رقيقة، يُعدّ الصب الخيار العملي الوحيد. أما بالنسبة للأجزاء ذات الأشكال الهندسية البسيطة والتفاوتات الدقيقة، فقد يكون التشغيل الآلي أكثر مباشرة.
صب الألومنيوم بالتفريغ مقابل الطباعة 3D
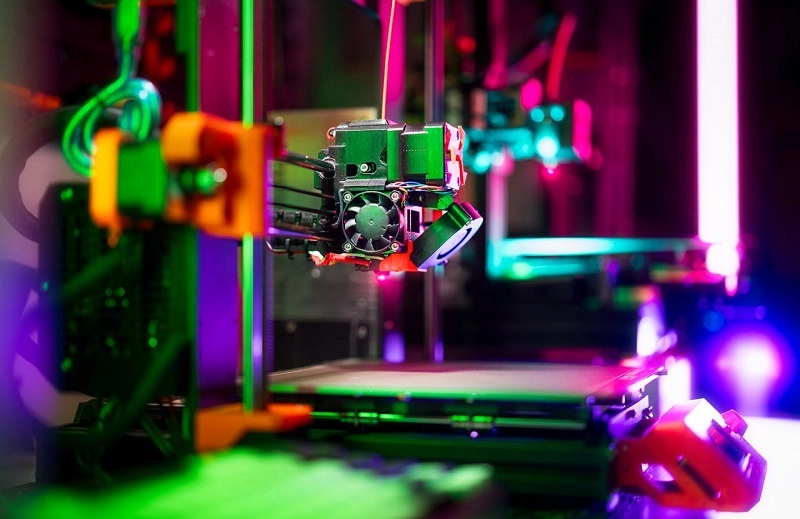
تُنتج الطباعة ثلاثية الأبعاد أجزاءً بلاستيكية أو راتنجية. أما الصب الفراغي والنمذجة السريعة فينتجان أجزاءً معدنية.
تُظهر المواد نفسها خصائص أصيلة. تتطابق الخصائص السلوكية للألمنيوم المصبوب مع خصائص الألمنيوم المُنتَج بكميات كبيرة، بينما لا تتطابق الأجزاء المطبوعة ثلاثية الأبعاد. فهي تتميز بخصائص انحناء وأنماط فشل مختلفة، ولا يمكن معالجتها حرارياً مثل المعادن.
تعكس البيانات المستقاة من اختبارات قوة الأجزاء المطبوعة ثلاثية الأبعاد خصائص البلاستيك، بينما تعكس البيانات المستقاة من اختبارات قوة النماذج الأولية المصبوبة من الألومنيوم خصائص الألومنيوم. وتنطبق هذه النتائج على الإنتاج بكميات كبيرة.
تتميز القطع المصبوبة بسطح نهائي أفضل. ويمكن للأغلفة الخزفية إعادة إنتاج أدق التفاصيل. ويسحب الفراغ المعدن إلى داخل القالب، مما ينتج عنه سطح أملس. أما القطع المطبوعة ثلاثية الأبعاد، فتظهر عليها خطوط الطبقات وتتطلب معالجة لاحقة.
صب الألومنيوم بالتفريغ مقابل صب القوالب
يُعدّ صب القوالب مناسبًا للإنتاج بكميات كبيرة. قوالب الصلب باهظة الثمن وتستغرق وقتًا طويلاً للتوريد. ومع ذلك، فإن تكلفة الوحدة منخفضة في حالة الإنتاج بكميات كبيرة.
يُستخدم صب الألومنيوم بالتفريغ الهوائي للنماذج الأولية والكميات الصغيرة. أما قوالب السيراميك فهي غير مكلفة وتتميز بفترة تسليم قصيرة، لكن تكلفة الوحدة أعلى.
يدعم الصب الفراغي إمكانية تكرار التصميم. فبمجرد تعديل النموذج الرقمي، يُمكن إنتاج قالب جديد في غضون أيام قليلة. في المقابل، يُقيّد الصب بالقالب التصميم في قالب فولاذي، مما يجعل التعديلات مكلفة وتستغرق وقتًا طويلاً.
يُعد صب الألومنيوم السريع الخيار الأمثل عندما لا يكون التصميم قد تم الانتهاء منه بعد؛ أما صب القوالب فهو الخيار الأفضل عندما يكون التصميم قد تم الانتهاء منه ويكون حجم الإنتاج كافياً لتبرير تكلفة القالب.
تُظهر المقارنة أن لكل طريقة مزاياها. فالنمذجة السريعة للمعادن باستخدام الصب الفراغي تُسدّ الفجوة بين الطباعة ثلاثية الأبعاد وقوالب الإنتاج الضخم، إذ تُوفّر قطعًا معدنية حقيقية للاختبار العملي بتكلفة معقولة وفي غضون فترة زمنية مناسبة. وهنا تكمن قيمتها.
تعاون مع شركة نوبل للحصول على حلول صب الألمنيوم بالتفريغ وحلول التصنيع المتكاملة
لإنتاج نماذج أولية عالية الجودة من الألومنيوم، لا تكفي عملية الصب وحدها. فكل مرحلة بالغة الأهمية: تقييم التصميم، واختيار المواد، والتصنيع، ومعالجة السطح، والتجميع. وتؤثر كل خطوة على أداء المنتج وموثوقيته.
في شركة نوبل، نقدم حلولاً تصنيعية شاملة للمكونات المعدنية والبلاستيكية. نساعد عملاءنا على تحويل أفكارهم إلى منتجات جاهزة للإنتاج. تمتد خبرتنا إلى ما هو أبعد من التصنيع؛ فنحن ندعم عملية تطوير المنتج بأكملها - بدءًا من المساعدة في التصميم والنماذج الأولية وصولاً إلى التشغيل الدقيق وفحص الجودة والتجميع.
قدرات تصنيعية شاملة من التصميم إلى التركيب
تقدم شركة نوبل مجموعة كاملة من الخدمات لدعم مختلف مراحل تطوير المنتجات، بما في ذلك:
- دعم تصميم المنتج وتحليل التصميم من أجل التصنيع (DFM)
- النماذج الأولية السريعة والإنتاج المنخفض الحجم
- معالجة المعادن والتشغيل الدقيق
- حلول تصنيع البلاستيك
- عمليات تشطيب الأسطح والعمليات الثانوية
- تجميع المكونات ودمج المنتج النهائي
من خلال الجمع بين الدعم الهندسي والخبرة التصنيعية، تساعد شركة NOBLE العملاء على تقليل وقت التطوير، وتحسين تصميمات الأجزاء، وتبسيط إدارة سلسلة التوريد.
نظم إدارة الجودة والشهادات الصناعية
الجودة جزء لا يتجزأ من كل مرحلة من مراحل عملية التصنيع في شركة نوبل. صُممت أنظمة إدارة الجودة لدينا لضمان الاتساق، وإمكانية التتبع، والتحسين المستمر طوال عملية الإنتاج.
ISO 9001:2015 : تُظهر هذه الشهادة التزامنا بإدارة الجودة المنظمة، والتحكم في العمليات، والتحسين المستمر في جميع عمليات التصنيع.
ISO 13485:2016 : تدعم هذه الشهادة قدرتنا على تصنيع المكونات للتطبيقات المتعلقة بالطب حيث تعتبر ضوابط الجودة الصارمة والتوثيق وموثوقية العملية أمورًا أساسية.
تمنح هذه الشهادات العملاء الثقة بأن مشاريعهم تُدار وفقًا لمعايير الجودة المعترف بها دوليًا.
الأسئلة الشائعة: حول صب الألومنيوم بالتفريغ الهوائي والنماذج الأولية السريعة
هل يُعدّ صبّ الألمنيوم بالتفريغ مناسباً للنماذج الأولية السريعة؟
نعم. خاصةً عندما يحتاج المهندسون إلى قطع ألومنيوم وظيفية دون الحاجة إلى الاستثمار في قوالب الإنتاج. تُتيح هذه العملية إنتاج نماذج أولية معدنية حقيقية بسرعة، وتسد الفجوة بين الطباعة ثلاثية الأبعاد البلاستيكية وأدوات الإنتاج الكاملة.
ما هي سرعة إنتاج النماذج الأولية بتقنية صب الألمنيوم الفراغي؟
يعتمد الجدول الزمني على شكل القطعة وطريقة القالب. الأشكال البسيطة أسرع، بينما الأشكال المعقدة تستغرق وقتًا أطول. لكن النماذج الأولية السريعة - سواءً كانت مطبوعة بتقنية SLA أو مصنعة آليًا - تُقلل وقت التنفيذ بشكل ملحوظ. يستغرق المشروع النموذجي من التصميم بمساعدة الحاسوب (CAD) إلى القطعة النهائية من أسبوعين إلى ثلاثة أسابيع.
ما هي سبائك الألومنيوم التي يمكن صبها بالتفريغ؟
يُعدّ سبيكة الألومنيوم A356 شائعة الاستخدام، فهي تتميز بسهولة صبّها وخصائصها الميكانيكية الجيدة. كما تُستخدم سبائك الألومنيوم والسيليكون، التي توفر سيولة ممتازة ومقاومة عالية للتآكل. وتعمل معظم أنظمة سبائك الألومنيوم المناسبة للصبّ الاستثماري مع تقنية صبّ الألومنيوم بالتفريغ. ويعتمد اختيار السبيكة المناسبة على متطلبات التطبيق، كالقوة، والليونة، والتوصيل الحراري.
هل صب الألومنيوم بالتفريغ أفضل من التصنيع باستخدام الحاسب الآلي?
تعتمد الإجابة على أربعة عوامل.
- الهندسة مهمة. فالصبّ يتعامل مع الأشكال الداخلية المعقدة، بينما لا تستطيع عمليات التشغيل الآلي الوصول إليها.
- الكمية مهمة. بالنسبة للأحجام الصغيرة، كلا الخيارين مجديان. أما بالنسبة للأحجام الكبيرة، فقد يكون الصب أكثر اقتصادية.
- تُعدّ القوة المطلوبة أمراً بالغ الأهمية. تتميز سبائك الصب بخصائص مختلفة عن سبائك التشكيل. يجب أن يراعي التصميم ذلك.
- تُعدّ متطلبات السطح مهمة. تُنتج عمليات التشغيل الآلي أسطحًا أكثر نعومة. وقد تتطلب عمليات الصب تشطيب ثانوي.
لا تتنافس تقنيات الصب الفراغي، والنمذجة السريعة، والتصنيع باستخدام الحاسوب (CNC)، بل تُكمّل بعضها بعضًا. يُنتج الصب الشكل النهائي تقريبًا، بينما يُحسّن التصنيع الأسطح الدقيقة إلى الدقة المطلوبة. ويعتمد الاختيار الأمثل على القطعة وأهداف المشروع.