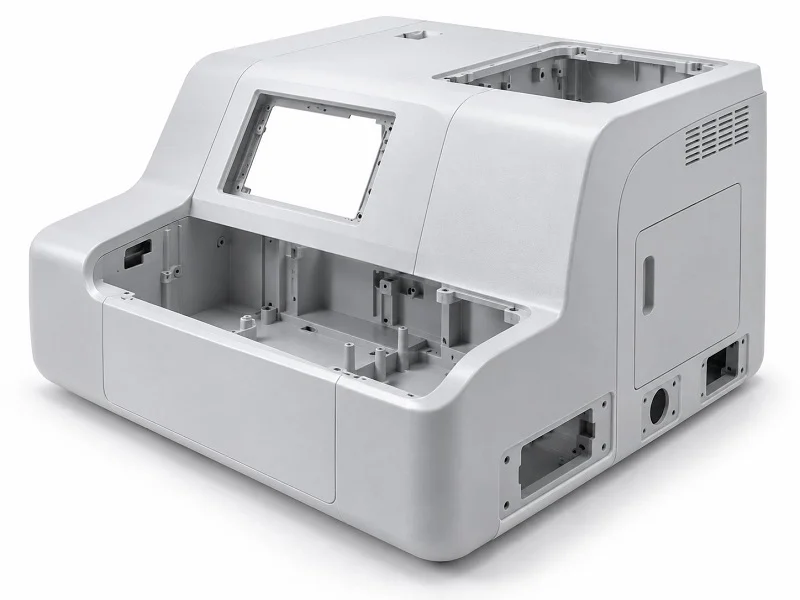
يتعين على مهندسي الأجهزة الطبية في عام 2026 الاختيار بين التصنيع باستخدام الحاسوب (CNC) بتقنية الطرح والتشكيل بالحقن . ويُعدّ اختيار الطريقة الصحيحة لهيكل الروبوت الطبي عاملاً حاسماً في نجاح المشروع ككل.
تُعدّ تقنية التصنيع باستخدام الحاسوب (CNC) لهياكل الروبوتات المستخدمة في المستشفيات في المراحل المبكرة مثاليةً للإنتاج بكميات صغيرة تقل عن 500 وحدة. تتطلب المراحل الهندسية الأولية نماذج قوية تتحمل الأحمال وتحديثات سريعة للتصميم. تُمكّن تقنية CNC من إجراء تعديلات سريعة دون التسبب في تأخيرات طويلة.
من ناحية أخرى، يُعدّ قولبة الحقن الخيار الأمثل للإنتاج بكميات كبيرة تتجاوز 5,000 وحدة. فتكلفة المعدات الأولية الباهظة تنخفض لكل قطعة عند زيادة حجم الإنتاج بعد استقرار تصميم الهيكل.
يجب على المهندسين التحقق من كميات الإنتاج، ونقاط توازن التكلفة، وأوقات الانتظار، وقواعد السلامة بموجب معيار ISO 13485، وخطط التشكيل المؤقتة لكل مرحلة من مراحل تطوير المنتج.
الوجبات السريعة الرئيسية
- تكلفة التصنيع باستخدام الحاسوب (CNC) أقل بالنسبة للطلبات الصغيرة التي تقل عن 500 قطعة.
- حقن صب تكلفة أقل عند تصنيع مجموعات كبيرة تضم أكثر من 5,000 قطعة.
- تتيح لك تقنية التحكم الرقمي بالحاسوب (CNC) إجراء تغييرات سريعة في التصميم دون الحاجة إلى دفع تكاليف قوالب جديدة باهظة الثمن.
- توفر القطع المعدنية القوية دعماً متيناً وتساعد على تقليل اهتزاز المحرك الزائد.
- يجب أن تستوفي مواد الهياكل الطبية قواعد السلامة والتنظيف الصارمة الصادرة عن منظمة المعايير الدولية (ISO).
- تساعد القوالب المؤقتة المصنوعة من الألومنيوم اللين الفرق على الانتقال بسهولة إلى التصنيع بكميات كبيرة.
- تختار الفرق الذكية أساليب البناء بناءً على عدد الأجزاء التي تحتاجها ومدى سرعة حاجتها إليها.
متطلبات تصنيع وتشكيل هياكل الروبوتات في المستشفيات باستخدام آلات CNC
تواجه هياكل غرف العمليات الجراحية والتأهيل في المستشفيات متطلبات ميكانيكية بالغة. تقوم فرق الهندسة بتقييم تصنيع هياكل الروبوتات في المستشفيات باستخدام آلات CNC خلال مراحل التصميم الهيكلي للتحقق من معايير الأداء.
الصلابة الهيكلية ومقاومة الأحمال الديناميكية
حدود الانحراف تحت ضغط حمولة الذراع
تتطلب الأذرع الروبوتية الجراحية دعامات هيكلية صلبة. يؤدي انحناء الهيكل إلى تغيير وضعية الذراع أثناء العمليات الجراحية الدقيقة. وتُحدث الأحمال الثقيلة قوى انحناء مادية على قاعدة الإطار. تمنع الصلابة الهيكلية العالية انحراف الهيكل تحت الحمل. يعتمد المهندسون على تصنيع هياكل الروبوتات في المستشفيات باستخدام آلات CNC لإنشاء قواعد هيكلية معدنية صلبة. تحافظ المكونات المعدنية الصلبة على الشكل الهيكلي الأساسي في ظل تغيرات القوى الديناميكية.
تخميد الاهتزازات في الأنظمة الجراحية
تُسبب قوى المحرك الديناميكية اهتزازات ميكانيكية غير مرغوب فيها. ويؤثر رنين النظام سلبًا على دقة وضع الأدوات الجراحية. يجب أن تمتص مكونات الإطار ترددات التشغيل الديناميكية. تعمل الهياكل المعدنية الصلبة على تخميد قوى الرنين أثناء الحركة النشطة. ويمنع اختيار المواد المناسبة انتقال الاهتزازات الميكانيكية عبر مفاصل الجهاز.
التفاوتات البُعدية ودقة التجميع
التفاوت الهندسي دون المليمتر
تتطلب عمليات التجميع الروبوتية دقة هندسية متناهية. تضمن عمليات التصنيع باستخدام الحاسوب (CNC) القياسية وضعًا متسقًا للميزات الميكانيكية. يحافظ التصنيع عالي الدقة على المحاذاة المكانية للمكونات الداخلية. تعمل الضوابط الهندسية الدقيقة على تبسيط خطوات تجميع الهيكل النهائي. تمنع أسطح تثبيت المكونات الدقيقة أي اختلال في المحاذاة الهيكلية عبر الهياكل متعددة الأجزاء.
دقة محاذاة المفاصل متعددة المحاور
تعتمد المفاصل الروبوتية متعددة المحاور على محاذاة دورانية دقيقة. وتحدد دقة تحديد موضع المحور دقة حركة المفصل عبر نقاط التمفصل متعددة المحاور. تحمي خصائص الغلاف المصنعة بدقة مواضع المحامل من انزياح المحور. تحافظ عمليات التصنيع باستخدام الحاسوب (CNC) الدقيقة على التفاوتات الفيزيائية الضيقة تحت أحمال التشغيل الشديدة. تمنع مكونات الغلاف الصلبة الزحف البعدي خلال دورات التشغيل المكثفة.
معايير الحماية من التداخل الكهرومغناطيسي والتوافق الحيوي
حماية الغلاف من التداخل الكهرومغناطيسي
تضم غرف العمليات الجراحية مجموعات كثيفة من المعدات الإلكترونية. يجب أن يتوافق هيكل الجهاز الطبي مع معايير IEC 60601-1-2 للتوافق الكهرومغناطيسي. توفر الأغلفة المعدنية حماية طبيعية ضد التشويش الخارجي للإشارات. تتطلب الهياكل البوليمرية البديلة، المصنعة بتقنية الحقن، طبقات داخلية موصلة لمطابقة أداء المعدن. تتطلب التجميعات الإلكترونية الداخلية حدودًا محمية للهيكل للحفاظ على سلامة التشغيل.
مقاومة التطهير الكيميائي القاسي
تتطلب الأجهزة الطبية في المستشفيات تعقيمًا كيميائيًا مستمرًا. تخضع أغلفة الأجهزة الطبية لعمليات مسح كيميائية قاسية باستخدام مطهرات قوية خاصة بالمستشفيات. يجب أن تتوافق المواد المستخدمة مع معايير ISO 10993 للسلامة الكيميائية والتوافق الحيوي. تقاوم الأسطح المعدنية الصلبة التلف الكيميائي الناتج عن عمليات التعقيم اليومية. تمنع الأسطح الملساء ظهور الشقوق الدقيقة التي تتجمع فيها مسببات الأمراض الضارة. يضمن اختيار المواد الطبية المؤهلة الامتثال الكامل للوائح التنظيمية وفقًا لضوابط إطار الجودة ISO 13485. يجب أن يحمي غلاف الجهاز المكونات الداخلية مع الحفاظ على سلامة السطح بعد التعرض المستمر للمواد الكيميائية.
تكلفة وسرعة التصنيع باستخدام الحاسوب (CNC) مقابل قولبة الحقن
يُعدّ اختيار عملية التصنيع المناسبة عاملاً حاسماً في تحديد الجدوى الاقتصادية لمشروع تصنيع إطار جراحي. يقارن المهندسون بين القطع الطرحي من كتل معدنية أو بلاستيكية صلبة وحقن المواد المنصهرة في قوالب معدنية جاهزة. ولكلتا الطريقتين دورٌ مميز في تصنيع الروبوتات الطبية، وذلك تبعاً لحجم المشروع، ورأس مال الأدوات، ومدى نضج التصميم.
الاستثمار في الأدوات ونقطة التعادل في تكلفة الوحدة
لا حاجة لأدوات مسبقة مع التصنيع باستخدام الحاسوب (CNC)
تنخفض تكاليف النماذج الأولية بشكل ملحوظ عند استخدام طرق التصنيع التقليدية. لا تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) القياسية أي استثمارات في أدوات مخصصة قبل بدء الإنتاج. يقوم الفنيون بتحميل المواد الخام مباشرةً في آلات الطحن متعددة المحاور. يتحكم برنامج الحاسوب في مسارات الأدوات لقطع أشكال هندسية دقيقة. يُنشئ هذا النهج نقطة تعادل واضحة عند 500 وحدة، حيث تظل تكلفة التصنيع باستخدام الحاسوب (CNC) أقل بكثير لكل قطعة مقارنةً بالطرق التقليدية. كما تُجنّب عمليات الإنتاج بكميات صغيرة الالتزامات المالية الكبيرة خلال المراحل المبكرة من التجارب السريرية.
| الميزة / المقياس | التصنيع باستخدام الحاسب الآلي | حقن صب |
|---|---|---|
| تكلفة الأدوات المقدمة | تكلفة القالب المخصص صفر | نفقات رأسمالية عالية للقوالب |
| عتبة الوحدة الاقتصادية | أرخص عند شراء أقل من 500 وحدة | أرخص عند طلب أكثر من 5,000 وحدة |
| وقت الإعداد الأولي | ساعات إلى أيام | بناء القالب على مدى عدة أسابيع |
| تكلفة مراجعة التصميم | تحديثات منخفضة للرمز الرقمي | تكلفة إعادة قطع قوالب الصلب المرتفعة |
تخصيص النفقات الرأسمالية العالية للقوالب
يتطلب تصنيع قوالب مخصصة من الفولاذ أو الألومنيوم استثمارًا رأسماليًا ضخمًا في البداية. يقوم الفنيون بتشكيل تجاويف أدوات من الفولاذ المقوى لتحمل الضغوط العالية. ويتطلب استرداد تكاليف هذه القوالب الباهظة كميات إنتاج كبيرة. يصبح قولبة الحقن الخيار الاقتصادي الأمثل عندما تتجاوز أحجام الدفعات 5,000 وحدة. تعوض التكلفة المنخفضة للوحدة في الإنتاج بكميات كبيرة نفقات الأدوات الأولية على مدار دورات حياة تجارية طويلة. يضمن استخدام قولبة الحقن كفاءة عالية لخطوط إنتاج مستقرة.
أوقات الإنتاج وسرعة التكرار
إنجاز سريع للنماذج الأولية للهياكل
تُسهم السرعة في تسريع مراحل التطوير الهندسي المبكرة. يُمكّن الإعداد السريع باستخدام آلات CNC المهندسين من إنجاز النماذج الأولية للهياكل في غضون أيام. تُحوّل مسارات الأدوات الآلية ملفات التصميم بمساعدة الحاسوب (CAD) الرقمية مباشرةً إلى أجزاء مادية. يوفر الاختبار المادي بيانات أداء فورية للتحقق من الأحمال الديناميكية. تُساهم حلقات التغذية الراجعة السريعة في تقصير دورات تطوير الأجهزة الطبية في مراحلها المبكرة.
عدة أسابيع تصنيع القالب والاختبار
يتطلب بناء أدوات إنتاج مخصصة فترات تحضير طويلة. يشمل تصنيع القوالب الدقيقة جداول تصنيع تمتد لعدة أسابيع واختبارات أولية دقيقة للعينات. يقوم الفنيون بقطع التجاويف وصقل أسطح القوالب وتركيب آليات دبابيس الطرد المعقدة. يختبر مهندسو العمليات تدفق الراتنج ومعدلات التبريد وعوامل الانكماش خلال عمليات الحقن التجريبية الأولية. تضيف مراحل الأدوات الأولية هذه عدة أسابيع إلى جداول المشروع الأولية قبل بدء تصنيع أجزاء قولبة الحقن.
قيود التصميم للتصنيع ومرونة التصميم
إمكانية تعديل التصاميم غير المجمدة بسلاسة
تخضع هياكل الشاسيه لتعديلات متكررة أثناء اختبارات التجارب السريرية. وتتعامل آلات التصنيع باستخدام الحاسوب (CNC) القياسية بسلاسة مع تعديلات تصميم الهيكل بعد فك تجميده. يقوم المهندسون بتحديث ملفات التصميم بمساعدة الحاسوب (CAD) وضبط مسارات أدوات القطع دون تأخير. توفر التغييرات السريعة في برمجة آلات CNC جهدًا تصميميًا قيّمًا دون الحاجة إلى التخلص من مجموعات أدوات الصلب باهظة الثمن. كما أن اعتماد آلات التصنيع باستخدام الحاسوب (CNC) مبكرًا يحمي ميزانيات الهندسة خلال مراحل تطوير الجهاز النشطة.
زوايا السحب، وسماكة الجدار، والتجويفات السفلية
يتطلب تصنيع الأجزاء التشكيلية قواعد تصميم صارمة لضمان إخراجها بنجاح. تتطلب القوالب زوايا سحب سطحية محددة لإخراج الأجزاء المبردة بسلاسة دون عيوب ظاهرية. يجب أن يظل سمك الجدار الاسمي ثابتًا في جميع أنحاء الجزء لمنع علامات التشوه الحراري أو التشويه الهيكلي. يساهم تقليل التجاويف والتحكم في سمك الجدار في تبسيط عملية تصنيع القالب بشكل عام.
- حافظ على درجة واحدة من السحب للأسطح المصبوبة القياسية.
- يجب توفير درجتين أو أكثر من التهوية للأسطح الخارجية ذات الملمس الخشن.
- حافظ على سمك الضلع بين 40% و 60% من سمك الجدار الاسمي.
- حدد سمك الجدار حسب نوع الراتنج: ABS 1.5–3.0 مم، بولي كربونات 1.0–3.0 مم، بولي بروبيلين 1.0–4.0 مم، نايلون 1.0–3.0 مم.
- قم بتطبيق نهج التجويف المركزي لتجنب الأضلاع الداخلية العميقة والقضاء على التجاويف غير الضرورية.
تتجنب عملية تصنيع هياكل الروبوتات في المستشفيات باستخدام آلات CNC هذه القيود الهندسية الصارمة خلال المراحل الأولى من تطوير الهيكل. يقوم المهندسون بتحسين الأشكال الهندسية الداخلية المعقدة قبل تثبيت معايير قولبة الحقن النهائية لإنتاج الأجهزة التجارية.
اختيار المواد والامتثال التنظيمي
المعادن الطبية مقابل البوليمرات عالية الأداء
الألومنيوم 6061-T6 والتيتانيوم من الدرجة 5
يختار المهندسون المعادن ذات المتانة العالية خلال المراحل الأولى لتصميم الهيكل. وتستخدم المراحل الأولية للنماذج الأولية عمليات التصنيع باستخدام الحاسوب (CNC) لقطع الهياكل دون الحاجة إلى أدوات مكلفة. يتميز سبيكة الألومنيوم 6061 بخفة وزنها (حوالي 2.7 جم/سم³) وقوة تحملها البالغة 241 ميجا باسكال. ويتناسب الألومنيوم 6061 المؤكسد ذو الطبقة الصلبة بشكل جيد مع الأغطية الخارجية. ومع ذلك، توفر سبيكة التيتانيوم Ti-6Al-4V أداءً فائقًا من حيث نسبة المتانة إلى الوزن، مع قوة شد تتراوح بين 830 و1100 ميجا باسكال.
| الخامة | الكثافة (جم / سم مكعب) | قوة الشد (MPa) | الميزة الأساسية |
|---|---|---|---|
| الألومنيوم 6061 | ~ 2.7 | 290-310 | وزن خفيف وقابلية للتشكيل |
| تي 6Al-4V | ~ 4.4 | 830-1100 | التوافق الحيوي والقوة العالية |
| نظرة خاطفة | ~ 1.3 | معتدل | الشفافية الإشعاعية ومقاومة الحرارة |
راتنجات PEEK وRadel والبولي كربونات
تحلّ البوليمرات عالية الأداء محلّ الأجزاء المعدنية الثقيلة في التجهيزات الحديثة. وتُستخدم تقنية قولبة الحقن في عمليات الإنتاج الكبيرة لتصنيع أغطية بلاستيكية خفيفة بسرعة. يتحمّل بولي إيثر إيثر كيتون درجات الحرارة العالية أثناء التعقيم الحراري المتكرر. كما أن كثافته المنخفضة التي تبلغ حوالي 1.3 غ/سم³ تُخفّض الوزن الإجمالي للهيكل. وتُوفّر راتنجات البولي كربونات وضوحًا بصريًا ممتازًا للنوافذ في الإطارات الطبية. ويضمن اختيار المواد الآمنة متانة الهياكل حتى في ظلّ ظروف التشغيل القاسية.
تأثير التحقق من صحة معيار ISO 13485 وهيئة الغذاء والدواء الأمريكية
سير عمل التحقق من صحة القوالب IQ/OQ/PQ
تتطلب قواعد المصانع الطبية إجراء اختبارات تشغيلية صارمة. ويتطلب قولبة الحقن بكميات كبيرة خطوات اختبار رسمية للقوالب. يجب على فرق الإنتاج إكمال تأهيل التركيب، وتأهيل التشغيل، وتأهيل الأداء. تثبت هذه العملية الرسمية أن كل أداة تنتج أجزاءً متطابقة ضمن حدود درجة الحرارة القياسية.
تتبع المواد ومعايرة الآلات
تقسم إدارة الغذاء والدواء الأمريكية وحدات المستشفيات إلى مجموعات حسب مستوى الخطورة، مما يستلزم وجود ملفات تنظيمية مناسبة. وتحتاج المصانع إلى اعتماد ISO 13485 لضمان تتبع المواد بشكل كامل. وتستخدم ورش التصنيع باستخدام الحاسوب (CNC) أدوات قياس الإحداثيات ثلاثية الأبعاد (CMM) لقياس الأجزاء المعقدة بدقة عالية تتراوح بين ±0.002 مم و ±0.005 مم. ويساهم الضبط الدوري للآلات في منع أي انحرافات في خط الأساس أثناء عمليات إنتاج الأجهزة الطبية.
التشطيب السطحي والتوافق مع التعقيم
معايير الأنودة والتلميع الكهربائي
تحمي المعالجات السطحية أجزاء الهيكل الخام من التلف البيئي. يقوم الفنيون بتطبيق طبقة أنودة صلبة من النوع الثاني أو الثالث على أغطية الألومنيوم. تخضع أجزاء الفولاذ المقاوم للصدأ لعملية التخميل وفقًا لمعايير ASTM A967 لتحسين مقاومتها للصدأ. تعمل عملية التلميع الكهربائي على إزالة الحواف الخشنة الصغيرة لإنشاء أسطح ناعمة للأدوات الطبية.
نسيج مصبوب لإزالة التلوث
يجب أن تتحمل الأجزاء الخارجية للغلاف عمليات التنظيف الكيميائي اليومية. وتُصنع قوالب خاصة تُنتج جدرانًا خارجية ملساء خالية من الشقوق الدقيقة. هذا التصميم الذكي يمنع نمو الجراثيم على أجزاء الغلاف الخارجي. كما تتيح خيارات الإنتاج الذكية إجراءات تنظيف سريعة في المناطق الطبية مع الحفاظ على جودة التصنيع الكاملة.
استراتيجية دورة الحياة: الانتقال إلى قولبة الحقن بكميات كبيرة
تحتاج فرق تطوير الأجهزة الطبية إلى تخطيط مسارها خطوة بخطوة، بدءًا من الاختبارات الأولية وصولًا إلى الإنتاج الضخم. يضمن وجود خطة رئيسية واضحة سهولة النمو مع الحفاظ على ميزانيات المشاريع ضمن الحدود الآمنة.
الانتقال من مرحلة النماذج الأولية إلى الإنتاج الكامل
تجميد تصميم الهيكل لتجنب إعادة العمل على الأدوات
يتعين على المصممين تثبيت إعدادات الهيكل الإنشائي قبل شراء قوالب الصلب الثقيلة. ويتطلب طلب هذه الأدوات المصنعية إجراءات موافقة رسمية لتجميد المخطط النهائي للهيكل. وتتحقق عملية مراجعة التصميم الرسمية من جميع التعديلات اللاحقة بحثًا عن أي مشاكل هيكلية محتملة. وغالبًا ما يعني تغيير شكل جزء ما بعد تصنيع أداة بناء قالب جديد بالكامل.
- يؤدي تثبيت شكل الإطار مبكراً إلى تجنب تغييرات القوالب المكلفة.
- تساهم الموافقات المبكرة على التصميم في منع حدوث تأخيرات كبيرة في الجداول الزمنية للمشروع.
- تساهم التحديثات المتأخرة للأجزاء في زيادة وقت الانتظار الطويل الذي يمتد لعدة أسابيع للأجزاء المصبوبة.
- تُزيل عمليات الفحص الذكية ومراجعات التصميم الزوايا الصعبة قبل صنع الأدوات.
تستخدم الاختبارات الفيزيائية الأولية الطباعة البلاستيكية الأساسية أو أدوات القطع العادية للتحقق من ملاءمة التجميع. إن معالجة مشاكل المحاذاة مسبقًا توفر المال وتحافظ على جداول المشروع.
تخفيف تكاليف إعادة التحقق عبر تحولات العمليات
يتطلب الانتقال من الإنتاج بكميات صغيرة إلى الإنتاج بكميات كبيرة إجراءات اختبار دقيقة. ويؤدي التحول إلى أسلوب تصنيع جديد إلى تغيير الإجهاد الفيزيائي الداخلي في الأجزاء البلاستيكية المشكلة. ويتعين على مصنعي المعدات إعادة إجراء جميع اختبارات الإعداد الفيزيائي بعد تغيير عمليات التصنيع.
يسجل المصممون جميع خيارات المواد لضمان ثبات القوة الميكانيكية في جميع مراحل التصنيع. يجب أن يفي كل غلاف خارجي بمعايير السلامة الصارمة التي تحددها السلطات الصحية. يضمن إعداد المعدات بدقة الحفاظ على الأبعاد الفيزيائية الدقيقة طوال فترة الاختبارات. كما يمنع التحضير الدقيق تأخيرات إعادة الاختبار المكلفة عند تغيير أساليب التصنيع.
حلول أدوات الجسور ذات الحجم المنخفض
قوالب ألومنيوم لينة للإنتاج بكميات متوسطة
تُسهّل الأدوات المؤقتة الانتقال بين الاختبارات الأولية والإنتاج الكامل في المصنع. يستخدم صانعو الأدوات معدن الألومنيوم اللين لبناء هذه القوالب متوسطة المرحلة بسرعة فائقة. تبدأ أسعار أدوات الألومنيوم الأساسية من حوالي 1,500 دولار أمريكي، ويتم شحنها في غضون أسبوع واحد فقط.
- تُنتج قوالب المعادن اللينة ما لا يقل عن 10,000 قطعة نهائية بسهولة.
- توفر الأدوات المصنوعة من الألومنيوم أوقات تسليم سريعة تتراوح بين أسبوعين وأربعة أسابيع.
- توفر القوالب المؤقتة الكثير من الوقت مقارنة بالأدوات الفولاذية القياسية التي تستغرق عدة أشهر.
- تؤدي تكاليف البدء المنخفضة إلى تقليل إجمالي احتياجات الميزانية الإجمالية لعمليات التشغيل متوسطة الحجم.
تجمع هذه الطريقة بين سرعة التصنيع العالية والتكاليف الأولية المعقولة. ويتلقى مصنّعو الأجهزة الطبية قطعًا حقيقية بسرعة أثناء اختبار متانة المنتج النهائي.
إنتاج التشكيل والتصنيع الهجين
يُتيح الجمع بين أدوات قطع الكتل الأساسية وتقنية الضغط البلاستيكي المُخصصة استراتيجية تصنيع مرنة. تقوم فرق الإنتاج بضغط هياكل خارجية معقدة بكميات هائلة، ثم يقوم الفنيون بنحت نقاط تثبيت داخلية محددة في هذه المكونات البلاستيكية المُشكّلة مسبقًا.
يُسهّل هذا النظام المختلط إنتاج كميات صغيرة من المعدات الطبية المُخصصة دون الحاجة إلى قوالب جديدة. يقوم المصممون بتعديل نقاط التثبيت لتناسب الاستخدامات الخاصة بالمستشفيات مع استخدام الأغلفة الخارجية القياسية. وتستفيد خطوط الإنتاج الكبيرة بشكل كبير من هذا النظام المرن والمختلط على مدى سنوات إنتاج طويلة.
يُعدّ اختيار أسلوب التصنيع الأمثل عاملاً حاسماً في نجاح المشروع برمته عام 2026. تُعتبر تقنية التصنيع باستخدام الحاسوب (CNC) لهياكل الروبوتات المستخدمة في المستشفيات خياراً مثالياً للإنتاج بكميات صغيرة تقل عن 500 وحدة. تدعم هذه التقنية المرنة إمكانية إجراء تعديلات متكررة على التصميم بدقة عالية. في المقابل، يُناسب قولبة الحقن الإنتاج بكميات كبيرة تتجاوز 5,000 وحدة بمجرد تثبيت هندسة الهيكل بشكل نهائي.
ينبغي على مصنعي الأجهزة الطبية الذين يقومون ببناء إطار عمل معقد اتباع خارطة طريق منظمة:
- استخدام آلات CNC الدقيقة لإنتاج النماذج الأولية للأجهزة الطبية ووحدات الأجهزة المستخدمة في التجارب السريرية.
- التحول إلى أدوات بناء الجسور المصنوعة من الألومنيوم اللين و صب حقن منخفض الحجم للتحقق التشغيلي متوسط الحجم.
- قم بتجميد جميع ميزات تصميم الهيكل النهائي وابدأ عمليات التشكيل بالحقن الكاملة.
تقدم شركة NBOLE خدمات النماذج الأولية والتصنيع السريع لمشاريع الروبوتات الطبية الخاصة بك.
تُقدّم شركة نوبل خدمات تصنيع عالية الجودة باستخدام آلات CNC، والطباعة ثلاثية الأبعاد، وصناعة القوالب لقطاع الروبوتات الطبية. تضمن تقنيات التصنيع الدقيقة والمتطورة لدينا أن مكونات الروبوتات الطبية الخاصة بكم تُلبي أعلى معايير السلامة والأداء. سواء كنتم بحاجة إلى تصنيع CNC مخصص لإنتاج النماذج الأولية أو تستعدون للإنتاج بكميات كبيرة، فلدينا خبرة واسعة لتحويل مشاريعكم في مجال الروبوتات إلى واقع ملموس.
تمتلك شركة نوبل شهادات التأهيل التالية:
ISO 9001: 2015 – إدارة جودة فعّالة للتصنيع العام. عمليات متسقة. رقابة موثقة. فحص قابل للتتبع. ISO 13485: 2016 – معايير جودة أكثر صرامة لأجزاء الأجهزة الطبية – التحقق الدقيق من صحة العمليات. إمكانية التتبع الكاملة. مطلوب للأجزاء القابلة للزرع والجراحية.
الأسئلة الشائعة حول تصنيع الروبوتات الطبية
1. ما هي نقطة التعادل بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن؟
تُعدّ تكلفة التصنيع باستخدام الحاسوب (CNC) أقلّ للإنتاج بكميات صغيرة تقلّ عن 500 وحدة. بينما يُوفّر قولبة الحقن المزيد من المال عند تجاوز حجم الإنتاج 5,000 وحدة. ويتمّ توزيع تكاليف الأدوات الأولية المرتفعة على دفعات الإنتاج الأكبر.
2. ما هي قواعد السلامة التي تنطبق على تصنيع هياكل الروبوتات الطبية؟
تلتزم المصانع بضوابط إطار الجودة ISO 13485. يجب أن تتوافق تصاميم الهياكل مع معايير IEC 60601-1-2 للتوافق الكهرومغناطيسي. كما يجب أن تتوافق المواد مع معايير ISO 10993 للسلامة الكيميائية والتوافق الحيوي.
3. لماذا يحظى الألمنيوم 6061-T6 بشعبية كبيرة في صناعة هياكل الروبوتات؟
يجمع الألمنيوم 6061-T6 بين الأداء خفيف الوزن والخصائص الفيزيائية القوية. يتميز هذا المعدن بكثافة تبلغ حوالي 2.7 جم/سم³ وقوة خضوع تبلغ 241 ميجا باسكال. تحمي طبقة الأنودة الصلبة هذه الأجزاء الهيكلية.
4. ما هي أدق التفاوتات التي يمكن أن تصل إليها عمليات التصنيع باستخدام الحاسوب (CNC) لمحاذاة الوصلات؟
تضمن عمليات التصنيع الدقيقة باستخدام الحاسوب (CNC) دقة عالية في الأبعاد تتراوح بين ±0.002 مم و ±0.005 مم. وتحافظ هذه الضوابط الهندسية الدقيقة على محاذاة الوصلات متعددة المحاور وتمنع الزحف البُعدي تحت أحمال التشغيل الثقيلة.
5. كيف تساعد أدوات الربط الفرق على الانتقال إلى الإنتاج الكامل؟
توفر قوالب الجسور المصنوعة من الألومنيوم المرن أدوات مؤقتة سريعة بأسعار تبدأ من حوالي 1,500 دولار أمريكي. ويقوم مصنعو الأدوات بتسليم هذه القوالب في غضون أسبوعين إلى أربعة أسابيع. وتنتج أدوات الألومنيوم ما لا يقل عن 10,000 قطعة نهائية للتحقق من صحة الإنتاج بكميات متوسطة.
6. ما هي المعالجات السطحية التي تحسن مقاومة الفولاذ المقاوم للصدأ للمواد الكيميائية؟
يقوم الفنيون بمعالجة مكونات الفولاذ المقاوم للصدأ باستخدام التخميل وفقًا لمعايير ASTM A967. وتزيل عملية التلميع الكهربائي الحواف الخشنة الدقيقة. وتقاوم الأسطح المعدنية الملساء المطهرات الكيميائية القاسية أثناء عمليات التعقيم اليومية في المستشفيات.
7. هل سيتم استبدال مشغلي آلات CNC بالذكاء الاصطناعي؟
من غير المرجح أن يحل الذكاء الاصطناعي محل فنيي تشغيل آلات CNC بشكل كامل. بل سيعمل على أتمتة البرمجة، وتحسين العمليات، والفحص، والمهام الروتينية. وسيركز الفنيون المهرة بشكل متزايد على عمليات التشغيل المعقدة، وحل المشكلات، ومراقبة الجودة، وإدارة الإنتاج.
8. ما هي الروبوتات المستخدمة في المستشفيات؟
تستخدم المستشفيات أنواعاً عديدة من الروبوتات، بما في ذلك الروبوتات الجراحية، وروبوتات إعادة التأهيل، وروبوتات الصيدلة، وروبوتات الخدمات اللوجستية، وروبوتات التعقيم، وروبوتات خدمات المستشفيات . وتتراوح تطبيقاتها من الجراحة وإعادة تأهيل المرضى إلى توصيل الأدوية والنقل الداخلي.
9. كم تبلغ تكلفة الروبوت المستخدم في المستشفى؟
تختلف التكلفة بشكل كبير حسب نوع الروبوت. قد تكلف روبوتات الخدمة أو الخدمات اللوجستية البسيطة عشرات الآلاف من الدولارات ، بينما قد تكلف أنظمة الروبوتات الجراحية المتقدمة عدة ملايين من الدولارات ، بما في ذلك المعدات والتركيب والتدريب والصيانة.
10. هل الروبوتات الجراحية فعالة من حيث التكلفة؟
تُعدّ الروبوتات الجراحية خيارًا اقتصاديًا فعالًا للمستشفيات التي تُجري عددًا كبيرًا من العمليات الجراحية المناسبة. فهي تُحسّن دقة العمليات الجراحية، وتُمكّن من استخدام تقنيات طفيفة التوغل، وتُقلّل من فترة النقاهة، إلا أن ارتفاع تكاليف اقتنائها وصيانتها يعني أن فوائدها الاقتصادية تعتمد بشكل كبير على حجم استخدامها وتطبيقاتها السريرية.
11. هل الروبوتات الطبية مجال جيد؟
نعم. يُعدّ مجال الروبوتات الطبية مجالاً واعداً مدفوعاً بتزايد أعداد كبار السن، ونقص الكوادر الطبية، والجراحة طفيفة التوغل، واحتياجات إعادة التأهيل، والتقدم في مجال الذكاء الاصطناعي . ويوفر هذا المجال فرصاً في مجالات الأجهزة الطبية، والروبوتات، والتصنيع الدقيق، والبرمجيات، والذكاء الاصطناعي.
12. ما هو مستقبل الروبوتات في مجال الرعاية الصحية؟
من المرجح أن يشهد المستقبل تكاملاً أوثق بين الروبوتات والذكاء الاصطناعي ورؤية الحاسوب وأجهزة الاستشعار والبيانات الطبية . وستساهم الروبوتات بشكل متزايد في العمليات الجراحية وإعادة التأهيل ورعاية المسنين والخدمات اللوجستية للمستشفيات والتشخيص والعلاج الشخصي، بدلاً من مجرد أداء مهام ميكانيكية متكررة.
13. ما هي عيوب الروبوتات في المجال الطبي؟
تشمل التحديات الرئيسية ارتفاع التكاليف الأولية، ومتطلبات الصيانة، والتعقيد التقني، ومخاطر الأمن السيبراني وحماية البيانات، وتدريب الموظفين، والمتطلبات التنظيمية، واحتمالية تعطل المعدات . ولذلك، ستظل الخبرة البشرية ضرورية حتى مع ازدياد قدرات الأنظمة الروبوتية.