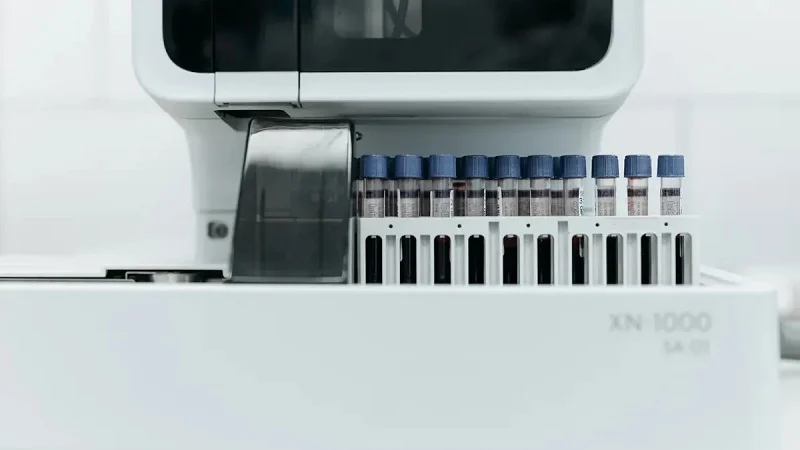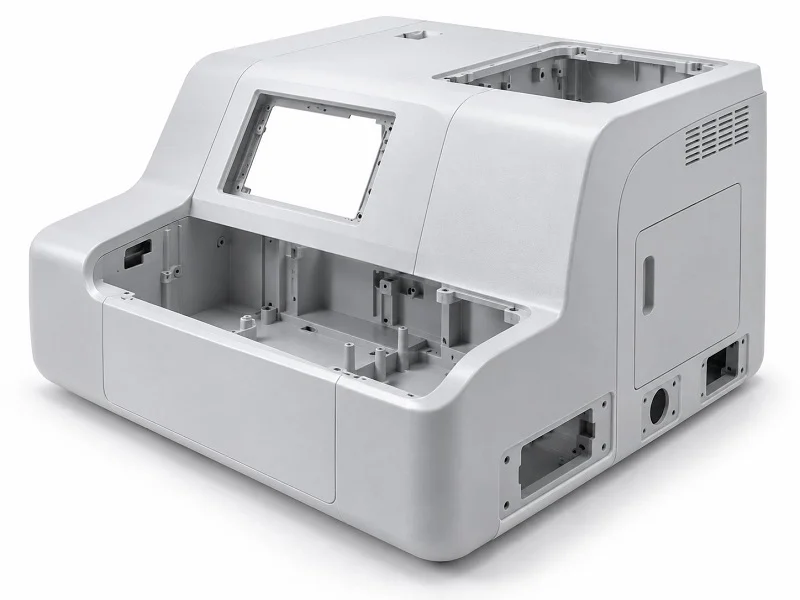
يحمي غلاف جهاز تفاعل البوليميراز المتسلسل (PCR) المكونات البصرية والحرارية الحساسة. ما هو غلاف جهاز PCR المصنّع باستخدام الحاسوب (CNC)؟ يفضل العديد من المطورين التصنيع باستخدام الحاسوب (CNC) لدقته، وتعدد استخدامات المواد، وسرعة الإنتاج. هذه العملية مناسبة لكل من النماذج الأولية والإنتاج. يتطلب غلاف جهاز PCR دقة عالية. يغطي دليلنا اختيار المواد، وقواعد التصميم، وعوامل التكلفة، ومراقبة الجودة، واختيار الشريك المناسب. يجب أن يكون غلاف جهاز PCR موثوقًا. يضمن التصنيع باستخدام الحاسوب (CNC) جودة ثابتة للغلاف. تتطلب عملية التصنيع باستخدام الحاسوب (CNC) مهارة. يجب أن تكون المعدات قوية. تضمن تقنية الحاسوب (CNC) الدقة. يجب أن يتحمل الغلاف دورات التشغيل المتكررة. المعدات عالية الجودة ضرورية.
المتطلبات الرئيسية لـ غلاف CNC PCR
اعتبارات التوافق الكهرومغناطيسي والحماية
يعمل جهاز تفاعل البوليميراز المتسلسل (PCR) في مختبر مزدحم، لذا يجب ألا يلتقط أو يرسل أي تداخل. يُعد غلاف جهاز PCR خط الدفاع الأول. يتطلب الغلاف الجيد وصلات محكمة للحماية، حيث يحجب المجالات الكهرومغناطيسية. تُصنع هذه الوصلات المحكمة باستخدام تقنية التصنيع باستخدام الحاسوب (CNC). يعمل الغلاف المعدني كقفص فاراداي، ويمكن أن تؤدي الفجوات الصغيرة إلى إتلاف الحماية. توفر تقنية CNC الدقة اللازمة لسد هذه الفجوات. يحتاج الجهاز أيضًا إلى تأريض مناسب، وتضمن عملية التصنيع تلامس الأجزاء بشكل متساوٍ، مما يُنشئ درعًا موثوقًا. بدون دقة التصنيع، تظهر الفجوات، مما يسمح بمرور التداخل، وبالتالي الحصول على بيانات اختبار غير موثوقة. بالنسبة لغلاف جهاز PCR المصنوع بتقنية CNC، تؤثر جودة التصنيع بشكل مباشر على كفاءة الحماية.
التوافق الحيوي (ISO 10993) والسلامة الكهربائية
تلامس أجهزة تفاعل البوليميراز المتسلسل (PCR) العينات البيولوجية. وقد يلامس غلاف الجهاز الجلد. يجب أن تتوافق المواد مع معيار ISO 10993، الذي يغطي عدة اختبارات. يختبر اختبار السمية الخلوية ما إذا كانت المواد تضر بالخلايا، بينما يختبر اختبار التحسس ما إذا كانت المواد تسبب ردود فعل تحسسية، ويختبر اختبار التهيج ما إذا كانت ردود فعل الجلد عند ملامستها. هذه قواعد السلامة إلزامية. يجب أن تلتزم الأجهزة الطبية باللوائح. يحمي الغلاف المستخدمين من الصدمات الكهربائية، ويجب أن يمنع تسرب التيار. تتحكم عملية التصنيع باستخدام الحاسوب (CNC) في سمك الجدار، وهو أمر بالغ الأهمية للعزل. تضيف السلامة الكهربائية طبقة أخرى من الحماية. يضع التصميم سلامة المشغل في المقام الأول. تُنتج عملية التصنيع أسطحًا ملساء، وهي أسهل في التنظيف، وتقلل من خطر التلوث. يجب أن يمنع الجهاز التلوث، لأن التلوث قد يُفسد نتائج الاختبار. يحتاج قطاع صناعة الأدوية إلى هذا المستوى من النظافة.
تبديد الحرارة ومقاومة التغيرات الحرارية
هنا تكمن صعوبة تفاعل البوليميراز المتسلسل (PCR). يعمل الجهاز بدرجات حرارة تتراوح بين 4 و95 درجة مئوية. يجب ألا يتشوه الغلاف الخارجي، ويجب ألا يتلف بعد آلاف الدورات. كما أن مقاومة المواد الكيميائية مهمة أيضاً، حيث تستخدم المختبرات الإيثانول والمبيض، لذا يجب أن تقاوم المادة هذه المواد. يُعد تبديد الحرارة تحدياً كبيراً، إذ يجب أن ينقل عنصر التبريد الحرارة بسرعة، مما يؤثر على أوقات دورات تفاعل البوليميراز المتسلسل. وتختلف الخيارات المتاحة في أدائها.
| الخامة | الموصلية الحرارية (W / mK) | ملاحظات حول الأداء |
| الفضة (حج) | 429 | أعلى موصلية حرارية؛ مما يتيح معدلات تسخين تصل إلى 8 درجة مئوية/ثانية ومعدلات تبريد تصل إلى 5.5 درجة مئوية/ثانية. |
| النحاس (النحاس) | 401 | موصلية حرارية عالية، بديل عملي للفضة. |
| الذهب (Au) | 315 | تتميز بموصلية حرارية عالية ولكنها أقل شيوعاً بسبب التكلفة. |
| المنيوم (Al) | ~ 205 | أقل من الفضة ولكن لها سعة حرارية حجمية مماثلة، مما يؤدي إلى سلوك تسخين مماثل تحت 100 درجة مئوية. |
| الكروم (الكروم) | 94 | انخفاض الموصلية الحرارية، مما يؤدي إلى استجابة حرارية أبطأ. |
| Al₂O₃ (سيراميك) | 35 | يؤدي انخفاض الانتشار الحراري إلى معدلات تسخين بطيئة وتلاشي بطيء لتدرجات درجة الحرارة. |
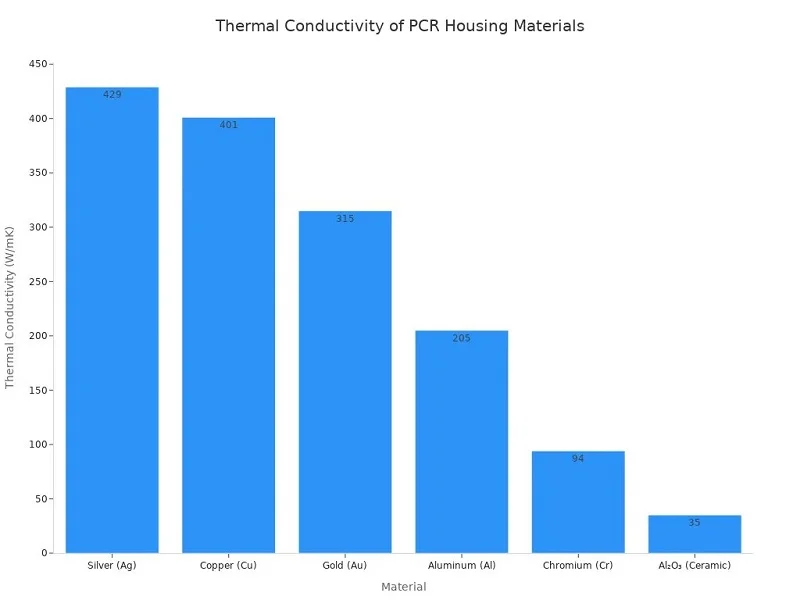
يستخدم المصنعون كتل الفضة لأن موصليتها الحرارية الأعلى بكثير مقارنة بالألومنيوم تتيح معدلات تسخين وتبريد أسرع (تصل إلى 8 درجة مئوية/ثانية) (تصل إلى 5.5 درجة مئوية/ثانية)، مما يقلل بشكل مباشر من أوقات دورة تفاعل البوليميراز المتسلسل (PCR).
يؤثر اختيار مادة الكتلة الحرارية بشكل مباشر على الأداء. يتميز الفضة بأفضل موصلية حرارية، ولكنه مكلف للغاية. يوفر الألومنيوم توازناً جيداً، فهو أقل تكلفة ويعمل بكفاءة عند درجات حرارة أقل من 100 درجة مئوية. يجب أن يتحمل الغلاف الحرارة أيضاً، فلا ينبغي أن ينقلها إلى المستخدم. تتيح تقنية CNC تصميمات دقيقة للمشتتات الحرارية، حيث يمكن تشكيل الزعانف والقنوات مباشرةً في القطعة، مما يحسن تبديد الحرارة. يجب أن يسحب الغلاف الحرارة بعيداً عن الأجزاء الحساسة، وأن يقاوم الصدمات الحرارية، إذ تتسبب تقلبات درجات الحرارة في التمدد والانكماش. يمكن لهذه العملية إنشاء خصائص للتحكم في الإجهاد. يضمن الاختبار الدقيق للقطعة مطابقتها للمواصفات، ويجب أن يتحمل الجهاز الظروف القاسية. يعتمد قطاع صناعة الأدوية على هذا الاختبار للتحقق من صحة المنتج.
التصنيع باستخدام الحاسب الآلي لحاضنات تفاعل البوليميراز المتسلسل (PCR)
مزايا استخدام التحكم الرقمي بالحاسوب (CNC)
دقة عالية وتحمل ضيق
يتطلب جهاز تفاعل البوليميراز المتسلسل (PCR) محاذاة دقيقة. يجب أن يبقى المسار البصري ثابتًا في مكانه، وأن تستقر الكتلة الحرارية بشكل مسطح على العينات. توفر عمليات التصنيع باستخدام الحاسوب (CNC) هذا المستوى من التحكم. تتعامل آلة ثلاثية المحاور بكفاءة مع الأشكال البسيطة، حيث تحرك الأداة على طول المحاور X وY وZ، وهو ما يناسب الهياكل الأساسية. تضيف آلة رباعية المحاور إمكانية الدوران، مما يسمح بقطع الأشكال ذات الزوايا دون تحريك القطعة. أما آلة خماسية المحاور فتمنح مرونة أكبر، حيث تميل الأداة للوصول إلى الزوايا المعقدة. كل محور يضيف إمكانيات جديدة، ولكنه يزيد أيضًا من التكلفة. في حالة تصنيع هيكل جهاز PCR باستخدام الحاسوب، نادرًا ما تحتاج إلى استخدام آلة خماسية المحاور بالكامل، إذ تعتمد معظم التصاميم على إعدادات ثلاثية أو رباعية المحاور. تتميز دقة التصنيع باستخدام الحاسوب (CNC) بإمكانية التكرار، حيث تتطابق كل قطعة مع سابقتها، وهذا التناسق مهم للغاية في المعدات الطبية، إذ يجب أن يكون الهيكل متطابقًا تمامًا في كل مرة.
الأشكال الهندسية المعقدة والنماذج الأولية السريعة
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) مثاليةً لمرحلة التطوير. إذ تُمكّنك من اختبار التصميم، واكتشاف أي عيب، ومعالجته بسرعة. لا حاجة لقوالب باهظة الثمن، وهذه السرعة ميزةٌ كبيرة. يمكنك تجربة عدة نسخ في أسبوع واحد، وكل نسخة تُحسّن التصميم. كما تُعالج هذه العملية الميزات المعقدة بكفاءة عالية، حيث يمكنك تصنيع زعانف تبريد مباشرة في الهيكل، وإنشاء نقاط تثبيت ودعامات، وقطع فتحات دقيقة للمنافذ والشاشات. هذه المرونة تجعل التصنيع باستخدام الحاسوب (CNC) مثاليًا لإنتاج النماذج الأولية، كما أنه مناسب للإنتاج بكميات صغيرة إلى متوسطة. يمكنك البدء بعشر وحدات، واختبارها، ثم التوسع إلى خمسمئة وحدة. وتُطبّق نفس العملية على كلا المستويين، مما يُقلّل المخاطر أثناء تطوير المنتج.
القيود واستراتيجيات التخفيف
اعتبارات التكلفة للأحجام الكبيرة
تصبح عمليات التصنيع باستخدام الحاسوب (CNC) مكلفة عند الإنتاج بكميات كبيرة. يحتاج كل جزء إلى وقت تشغيل على الآلة، وهذا الوقت يتراكم. الأرقام توضح ذلك جليًا. تكلفة طلب وحدة واحدة 134 جنيهًا إسترلينيًا، ويشمل هذا السعر الإعداد الكامل للجزء الواحد. عند طلب 10 وحدات، ينخفض السعر إلى 38 جنيهًا إسترلينيًا للوحدة، أي بانخفاض قدره 70%. وعند طلب 100 وحدة، ينخفض السعر إلى 13 جنيهًا إسترلينيًا للوحدة، أي بانخفاض قدره 90%. ويستمر هذا الاتجاه مع زيادة حجم الإنتاج. عند 10,000 وحدة، تنخفض تكلفة الجزء الواحد بشكل ملحوظ، لكنها لا تزال أعلى من تكلفة قولبة الحقن عند هذا الحجم. تتغير العوامل الرئيسية المؤثرة في التكلفة مع زيادة حجم الإنتاج. في مرحلة النموذج الأولي، يهيمن الإعداد والبرمجة. أما عند الإنتاج بكميات كبيرة، فتصبح تكلفة وقت الدورة وتكاليف المواد هي العامل الحاسم. يمكنك خفض التكاليف من خلال التصميم الذكي. استخدم المكونات الجاهزة (COTS) كلما أمكن ذلك. التروس، والبطانات، والمحامل، والأعمدة، والمثبتات أقل تكلفة من الأجزاء المصنعة حسب الطلب، وذلك بفضل وفورات الحجم، مما يقلل من عدد الميزات المخصصة. يؤدي ذلك إلى تقليل وقت الدورة وتكلفة الوحدة الواحدة.
صمم أجزاءً أصغر بمقدار 3 مم على الأقل من أقرب حجم قياسي للقطعة الخام. هذا يقلل من هدر المواد والتكلفة. على سبيل المثال، تتطلب قطعة بأبعاد 30×30×30 مم قطعة خام بقياس 35 مم، بينما يمكن استخدام قطعة بأبعاد 27×27×27 مم مع قطعة خام بقياس 30 مم، مما يوفر المواد ويقلل من تكلفة الوحدة.
تساهم عدة استراتيجيات تصميمية في خفض التكاليف بشكل أكبر. منها تبسيط الأشكال الهندسية إلى مستويات وأسطوانات ومخاريط، مما يقلل من كثافة مسار الأدوات ووقت الدورة. كما يُنصح بتجنب الثقوب العميقة التي تتطلب دورات قطع متقطعة وأدوات خاصة. ويُفضل تطبيق التفاوتات الدقيقة فقط عند الضرورة الوظيفية. ويمكن استخدام إمكانيات العمليات القياسية في المناطق غير الحرجة. ويُعاد تصميم الأجزاء الطويلة والرفيعة لتجنب الانحراف. كما يُنصح بإزالة الأجزاء التي يصعب الوصول إليها، مثل التجاويف العميقة والأجزاء الرقيقة. كل استراتيجية من هذه الاستراتيجيات تُقلل من وقت التشغيل، وتُخفض السعر النهائي.
قيود التصميم مقابل قولبة الحقن
تُفرض قيود على تصميم عمليات التصنيع باستخدام الحاسوب (CNC). لا يُمكن إنشاء بعض الأشكال بسهولة. يجب أن تكون الزوايا الداخلية دائرية، وأداة القطع دائرية. تتطلب الزوايا الحادة تقنيات خاصة. يجب أن يبقى سُمك الجدار موحدًا، إذ قد تنثني الجدران الرقيقة أثناء التصنيع. يصعب قطع التجاويف العميقة، ويجب أن تصل الأداة إلى قاعها، ويُحدّ طول الأداة من عمق القطع. يُعالج قولبة الحقن بعض هذه القيود بشكل أفضل، إذ يُمكنها إنشاء ميزات داخلية معقدة، وإنتاج جدران رقيقة باستمرار، ومحاكاة الأنسجة المعقدة. لكن قولبة الحقن تتطلب قالبًا، وهذا القالب مُكلف للغاية، ويستغرق تصنيعه أسابيع. لا تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) مثل هذه التكاليف الأولية. بالنسبة للكميات الصغيرة، تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) هي الخيار الأمثل، بينما تُصبح قولبة الحقن أكثر اقتصادية للكميات الكبيرة. وتعتمد نقطة التحوّل على مدى تعقيد القطعة وكميتها.
التصنيع باستخدام الحاسوب مقابل طرق التصنيع البديلة
بالمقارنة مع الطباعة 3D و تصنيع الصفائح المعدنية
توفر الطباعة ثلاثية الأبعاد حرية تصميمية واسعة، إذ تُتيح إنشاء قنوات داخلية وهياكل شبكية دون الحاجة إلى أدوات خاصة. إلا أنها تفتقر إلى الدقة، حيث تُسبب خطوط الطبقات خشونة في السطح، كما أن دقة الأبعاد أقل مقارنةً بالتصنيع باستخدام الحاسوب (CNC). المواد المستخدمة محدودة، والعديد من الأجزاء المطبوعة ثلاثية الأبعاد تفتقر إلى متانة الأجزاء المصنعة آليًا. يُعد تصنيع الصفائح المعدنية مناسبًا للأغلفة البسيطة، فهو سريع واقتصادي للصناديق الأساسية، ولكنه لا يُتيح إنشاء ميزات معقدة، فلا يُمكن تشكيل زعانف المشتت الحراري في الصفائح المعدنية، كما لا يُمكن تحقيق دقة عالية في الأبعاد. يتطلب تصنيع الصفائح المعدنية أيضًا اللحام أو استخدام أدوات التثبيت للتجميع، وقد تُؤدي هذه الوصلات إلى تسرب التداخل الكهرومغناطيسي. يُقدم التصنيع باستخدام الحاسوب (CNC) التوازن الأمثل، إذ يوفر الدقة، وتنوع المواد، والسلامة الهيكلية. يُعد هذا المزيج أساسيًا لأغلفة أجهزة تفاعل البوليميراز المتسلسل (PCR).
متى يتم الانتقال إلى قولبة الحقن
تختلف نقطة التحول باختلاف المشروع. قد يتحول غلاف بسيط عند إنتاج 1,000 وحدة. بينما قد يبقى جزء معقد مع نظام التحكم الرقمي بالحاسوب (CNC) حتى إنتاج 10,000 وحدة. يوضح الجدول أدناه كيفية تغير عوامل التكلفة:
| نطاق الصوت | محرك التكلفة الأساسي | سلوك التكلفة |
| النموذج الأولي (<10) | الإعداد والبرمجة | أعلى تكلفة للوحدة؛ التكاليف الثابتة هي السائدة |
| منخفض (10-100) | إعداد الانتشار + استقرار العملية | تنخفض التكلفة بسرعة مع استهلاك تكاليف الإعداد |
| متوسط (100–1,000) | زمن الدورة وتآكل الأدوات | تتساوى التكاليف؛ وتصبح التجهيزات مبررة |
| عالي (1,000+) | زمن الدورة، المواد، عمر الأدوات | انخفاض تكلفة الوحدة؛ يصبح التجميع وعائد الاستثمار في التجهيزات أمراً بالغ الأهمية |
انتبه لنقطة التحول. عندما تتفوق عروض أسعار قولبة الحقن على عروض أسعار التصنيع باستخدام الحاسوب (CNC)، فقد حان وقت التغيير. تتوزع تكلفة القالب على عدد أكبر من الوحدات، وينخفض سعر الوحدة بشكل ملحوظ. لكن لا تتسرع في هذا التحول. يسمح التصنيع باستخدام الحاسوب (CNC) بإجراء تغييرات على التصميم، بينما تُثبّت قولبة الحقن التصميم. تأكد من أن تصميمك نهائي قبل الالتزام بالقالب. يمكن لشركة مثل NOBLE، وهي شركة تصنيع في الصين، مساعدتك في تقييم هذا القرار. فهي تقدم خدمات التصنيع باستخدام الحاسوب (CNC) وقولبة الحقن. يمكن لفريقها إرشادك خلال عملية التحول، فهم يفهمون المفاضلات، ويمكنهم مساعدتك في اختيار الطريقة الأنسب لحجم إنتاجك. تمتد خبرتهم من النماذج الأولية إلى الإنتاج الضخم، مما يجعلهم شريكًا قيّمًا لتطوير الأجهزة الطبية.
مواد لتصنيع غلاف جهاز تفاعل البوليميراز المتسلسل باستخدام الحاسوب
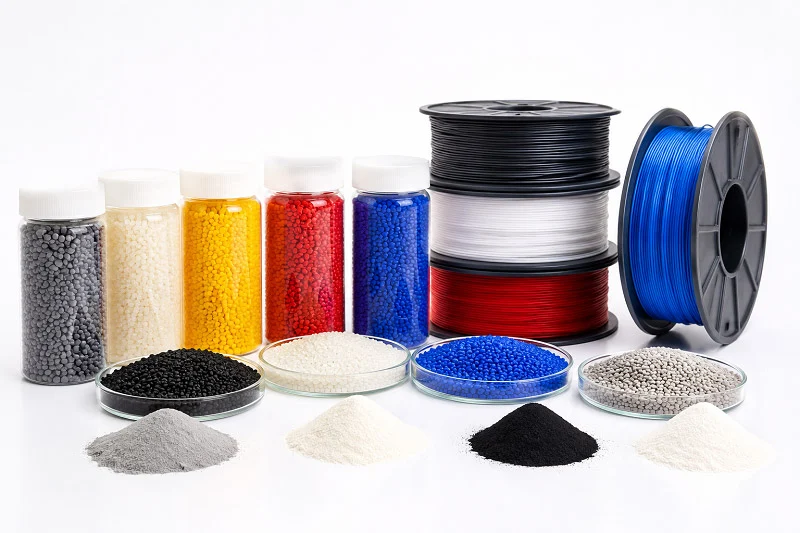
يُعدّ اختيار المادة المناسبة لغلاف جهاز تفاعل البوليميراز المتسلسل (PCR) المُصنّع باستخدام الحاسوب (CNC) عمليةً تتطلب موازنة دقيقة. فأنت بحاجة إلى مادة تتحمل دورات التغير الحراري، وتقاوم المواد الكيميائية القاسية، وتفي بمعايير السلامة. يؤثر هذا الاختيار على الأداء والتكلفة وعمر الجهاز. دعونا نستعرض الخيارات المتاحة.
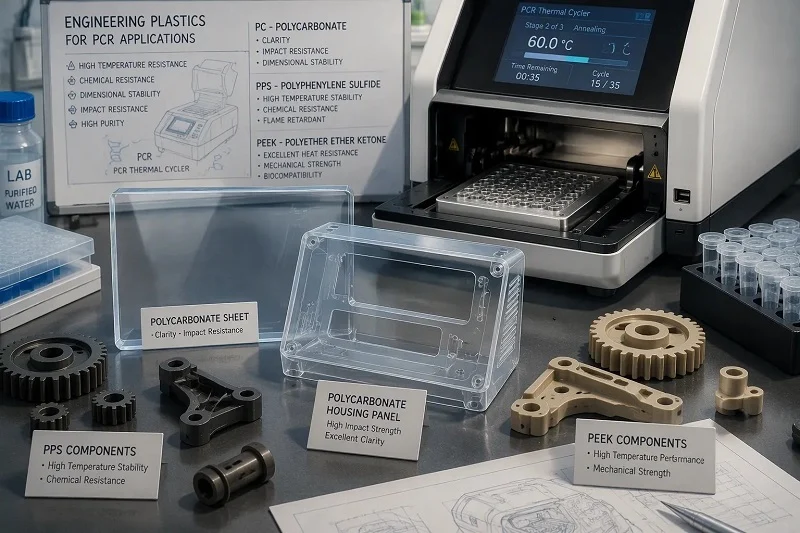
البلاستيك الهندسي المستخدم في صناعة الهياكل
توفر المواد البلاستيكية عزلًا كهربائيًا ومرونة في التصميم. فهي لا توصل الكهرباء، مما يضيف طبقة من الأمان. كما أنها أخف وزنًا من المعادن. ولكن لا تتعامل جميع أنواع البلاستيك مع الحرارة بنفس الطريقة.
البولي كربونات (PC) للوضوح ومقاومة الصدمات
يتميز البولي كربونات بمتانته العالية ومقاومته الممتازة للصدمات، وهو أمر بالغ الأهمية في المختبرات المزدحمة حيث تتعرض الأجهزة للصدمات. كما يوفر البولي كربونات شفافية بصرية عالية، مما يسمح برؤية ما بداخل الجهاز دون فتحه، وهو ما يُسهّل عمليات الفحص البصري أثناء التشغيل. إلا أن للبولي كربونات حدودًا فيما يتعلق بالحرارة، حيث تتراوح موصليته الحرارية بين 0.19 و0.22 واط/متر·كلفن، وهي قيمة منخفضة نسبيًا، مما يُعيق تبديد الحرارة من وحدة التبريد. يُعد البولي كربونات الخيار الأمثل للألواح والأغطية الخارجية، فهو يحمي المكونات الداخلية دون توصيل الحرارة، كما أنه مقاوم للعديد من المواد الكيميائية الشائعة في المختبرات، فلا يتأثر بسهولة بالإيثانول والمنظفات الخفيفة. بالنسبة لهياكل أجهزة تفاعل البوليميراز المتسلسل (PCR)، يوفر البولي كربونات غلافًا خارجيًا صلبًا يحافظ على سلامة المكونات الداخلية مع الحفاظ على خفة وزنه.
مادة PPS ومادة PEEK لتحقيق استقرار في درجات الحرارة العالية
يتحمل كل من PPS وPEEK الحرارة بشكل أفضل بكثير. تحافظ هذه المواد البلاستيكية الهندسية على شكلها عند درجات الحرارة العالية، وتقاوم الزحف والتشوه، مما يجعلها مثالية للمكونات الداخلية القريبة من الكتلة الحرارية. يتميز PEEK أيضًا بمقاومة كيميائية استثنائية، حيث يتحمل التعرض للمذيبات القوية. تبلغ موصليته الحرارية حوالي 0.25 واط/متر·كلفن، وهي قيمة منخفضة مقارنة بالمعادن. لكن تكمن قوة PEEK في ثباته، وليس في نقل الحرارة، فهو لا يتشوه أو يتلف حتى بعد آلاف الدورات الحرارية. يوفر PPS مزايا مماثلة بتكلفة أقل. يمكن تشكيل كلا المادتين بسهولة باستخدام الأدوات المناسبة، مما ينتج عنه قطع نظيفة ودقة عالية. بالنسبة للأجزاء التي يجب أن تحافظ على أبعاد دقيقة تحت تأثير الحرارة، فإن هذه المواد البلاستيكية تلبي هذه المتطلبات. كما أنها تتوافق مع متطلبات التوافق الحيوي عند الحاجة، مما يجعلها مناسبة لتطبيقات الأجهزة الطبية.
المعادن المستخدمة في المكونات الهيكلية والحرارية
تُضفي المعادن قوةً وأداءً حراريًا ممتازًا، فهي موصلةٌ فعّالة للحرارة، كما تُوفر صلابةً هيكليةً عالية. بالنسبة لهيكل جهاز تفاعل البوليميراز المتسلسل باستخدام الحاسوب (CNC PCR)، تتحمل المعادن العبء الأكبر.
ألومنيوم 6061 لمشتتات الحرارة والهياكل
يُعدّ الألمنيوم 6061 المادة الأساسية في عمليات التصنيع باستخدام الحاسوب (CNC). فهو يتميز بموصلية حرارية ممتازة تبلغ حوالي 167 واط/متر·كلفن، أي ما يعادل 668 ضعف موصلية مادة PEEK. وهذا ما يجعل الألمنيوم الخيار العملي الأمثل لتبديد الحرارة. يُمكن تصنيع زعانف المشتت الحراري مباشرةً في الهيكل، حيث تعمل هذه الزعانف على سحب الحرارة بعيدًا عن الكتلة الحرارية، مما يُحافظ على استقرار وكفاءة عملية PCR. كما يتميز الألمنيوم بسهولة تشكيله، إذ يُمكن قطعه بدقة عالية مع الحفاظ على دقة الأبعاد. وهو خفيف الوزن ولكنه قوي، ويقاوم التآكل بشكل جيد، خاصةً مع التشطيب المناسب. تُضيف عملية الأنودة طبقة حماية إضافية وتُحسّن مقاومة التآكل. بالنسبة للهيكل الرئيسي والمشتتات الحرارية، يُعدّ الألمنيوم 6061 الخيار الأمثل، فهو يُوازن بين الأداء والتكلفة وسهولة التشكيل.
الفولاذ المقاوم للصدأ لمقاومة التآكل والمتانة
يُضفي الفولاذ المقاوم للصدأ متانة فائقة، فهو يقاوم التآكل الناتج عن المواد الكيميائية القاسية، ولا يتأثر بالمبيضات والمطهرات القوية. وهذا أمر بالغ الأهمية لبروتوكولات التنظيف في المختبرات. كما يتميز الفولاذ المقاوم للصدأ بقوة عالية، إذ يحافظ على شكله تحت الضغط، ولا ينثني أو يتشوه بسهولة، مما يجعله مثاليًا للأقواس الهيكلية وألواح التثبيت، كما أنه مناسب للمكونات التي تتعرض للاستخدام المتكرر. أما عيوبه فتتمثل في وزنه وتكلفته، فهو أثقل من الألومنيوم، كما أن تصنيعه أكثر تكلفة. ولكن بالنسبة للأجزاء التي تتطلب أقصى قدر من المتانة، فإن الاستثمار فيه مُجدٍ. كما أنه يفي بمعايير التعبئة والتغليف الصيدلانية والغذائية، مما يجعله مناسبًا للتطبيقات التي تتطلب نظافة فائقة.
معايير اختيار المواد
يعتمد اختيار البلاستيك أو المعادن على احتياجاتك الخاصة. لكل مادة مزاياها الخاصة، والاختيار الأمثل يوازن بين عدة عوامل.
الموازنة بين قابلية التشغيل والتكلفة والأداء
ابدأ بالمتطلبات الوظيفية. هل يحتاج الجزء إلى توصيل الحرارة؟ إذا كانت الإجابة نعم، فالألومنيوم هو الخيار الأمثل. هل يحتاج إلى عزل كهربائي؟ في هذه الحالة، يُعدّ البلاستيك مثل البولي كربونات أو البولي إيثر إيثر كيتون (PEEK) خيارًا مناسبًا. ضع في اعتبارك بيئة التشغيل. هل سيتعرض الجزء لمواد كيميائية قاسية؟ يُعدّ الفولاذ المقاوم للصدأ الأفضل في مقاومتها. فكّر أيضًا في حجم الإنتاج. تكلفة البلاستيك أقل للجزء الواحد عند الإنتاج بكميات كبيرة. المعادن أغلى ثمنًا ولكنها توفر أداءً أفضل. يؤثر تعقيد عملية التصنيع أيضًا على التكلفة. الأشكال البسيطة تُصنّع بشكل أسرع وأقل تكلفة. أما الميزات المعقدة فتزيد من الوقت والتكلفة. تعاون مع شريكك في التصنيع لإيجاد الحل الأمثل. بإمكانه اقتراح تغييرات في التصميم تُقلل التكلفة دون المساس بالأداء.
خيارات التشطيب السطحي وما بعد المعالجة
تؤثر جودة السطح على كلٍ من الوظيفة والمظهر. فالسطح الأملس يقلل الاحتكاك والتآكل، ويسهل التنظيف، وهو أمر بالغ الأهمية لمنع التلوث. أما الأسطح الخشنة، فقد تحبس الجزيئات والبكتيريا. لذا، تُعد الأسطح الملساء ضرورية للمعدات الطبية. وتختلف خيارات المعالجة اللاحقة باختلاف المادة. يمكن معالجة الألومنيوم بالأكسدة لمقاومة التآكل، كما يمكن طلاؤه بالبودرة للحصول على طبقة نهائية متينة. أما البلاستيك، فيمكن تلميعه أو إضافة نسيج إليه. وتُخفي التشطيبات ذات النسيج بصمات الأصابع والخدوش، كما تُحسّن من قوة الإمساك. ولا ننسى المتطلبات الجمالية، فالمظهر النظيف والاحترافي يُعزز الثقة في المعدات. ويمكن لشريكك في التصنيع أن يُوصي بالتشطيب المناسب لكل مادة، كما يُمكنه التعامل مع العمليات الثانوية كالتثبيت والتشكيل اللولبي، مما يُبسط عملية الإنتاج ويضمن الجودة.
تُشكّل المادة التي تختارها هيكل جهاز تفاعل البوليميراز المتسلسل (PCR) بالكامل، إذ تؤثر على الأداء الحراري والسلامة وطول العمر. لذا، خذ وقتك لتقييم خياراتك، واختبر المواد في ظروف واقعية. يضمن هذا التحقق أداءً موثوقًا لجهازك. فالمادة المناسبة، إلى جانب التصنيع الدقيق باستخدام الحاسوب (CNC)، تُنتج هيكلًا يدوم طويلًا.
قواعد تصميم غلاف جهاز تفاعل البوليميراز المتسلسل CNC
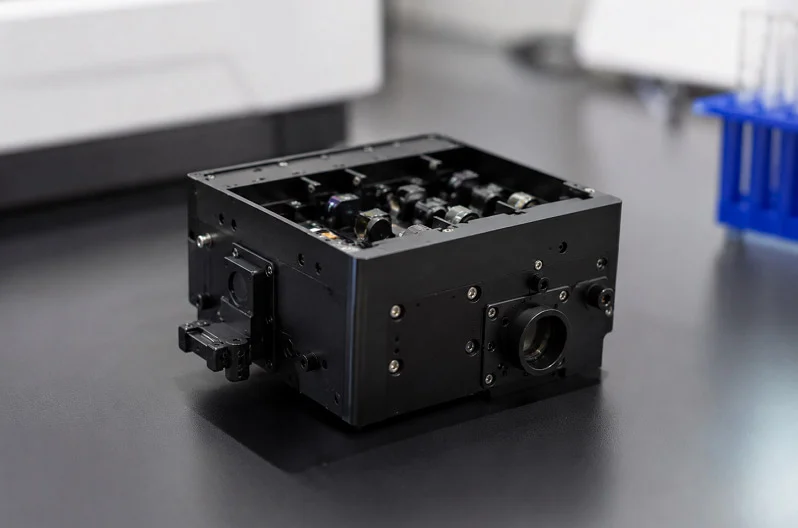
التصميم الجيد هو الفرق بين الإنتاج السلس والمشاكل المكلفة. تساعدك القواعد التالية في بناء غلاف لجهاز تفاعل البوليميراز المتسلسل (PCR) يتميز بسهولة التصنيع والتجميع والعمل بكفاءة عالية.
تجنب الجيوب العميقة والزوايا الداخلية الحادة
تُسبب التجاويف العميقة مشاكل في عمليات التصنيع باستخدام الحاسوب (CNC). فأدوات القطع لا تصل إلا إلى عمق محدود. يتطلب التجويف العميق أداة طويلة تنحني أثناء القطع، مما يُسبب اهتزازًا وخشونة في السطح، ويُبطئ العملية. لذا، يُنصح بالحفاظ على عمق التجويف أقل من أربعة أضعاف قطر الأداة، فهذا يُحافظ على صلابة الأداة ونظافة القطع.
تُشكّل الزوايا الداخلية الحادة مشكلة أخرى. فجميع أدوات القطع دائرية. تتطلب الزاوية المربعة أداة ذات حافة مربعة، وهذا غير متوفر. لذا، يجب تصميم زوايا مستديرة. ينبغي أن يتوافق حجم الأداة المستديرة مع حجم أداة قياسية. من الخيارات الشائعة: 0.5 مم، 1 مم، و2 مم. استخدام الأحجام القياسية يعني أن الفني يختار أداة عادية من الرف. لا حاجة لطلبات خاصة، ولا تكلفة إضافية. كما أن استخدام أداة مستديرة أكبر يجعل الزاوية أقوى. يتراكم الإجهاد عند النقاط الحادة، بينما تعمل الأداة المستديرة على توزيع هذا الإجهاد على مساحة أكبر. وهذا مهم بالنسبة لغلاف جهاز تفاعل البوليميراز المتسلسل (PCR) الذي يتعرض لدورات حرارية.
تحسين سماكة الجدار وزوايا السحب
يؤثر سُمك الجدار على كلٍ من المتانة والتكلفة. فالجدران الرقيقة تنحني أثناء التصنيع، وقد تنكسر عند التعامل معها. أما الجدران السميكة فتُهدر المواد وتزيد الوزن. لذا، يُنصح بأن يكون الحد الأدنى لسُمك الجدار 1.5 مم للبلاستيك و1 مم للمعادن. هذه القيم مناسبة لمعظم تصاميم العلب. حافظ على سُمك الجدار متساوياً في جميع أنحاء القطعة، فالسُمك المتساوي يمنع التشوّه أثناء التبريد ويقلل من نقاط الإجهاد.
تُعدّ زوايا السحب أقل أهمية في عمليات التصنيع باستخدام الحاسوب (CNC) مقارنةً بعمليات قولبة الحقن. تستطيع أدوات التصنيع قطع الجدران المستقيمة بسهولة، ولكن إضافة زاوية سحب طفيفة، تتراوح بين درجة واحدة ودرجتين، تُحسّن من جودة السطح النهائي. كما أنها تُسهّل إزالة الأجزاء من المثبتات، وتُحسّن من جودة السطح النهائي. ولا تُؤثر هذه الزاوية على وقت التصنيع، بل تُوفّر الوقت أثناء التجميع والتشطيب.
تحديد التفاوتات الهندسية والأبعاد الهندسية للملاءمة الوظيفية
يُظهر نظام الأبعاد الهندسية والتفاوتات (GD&T) الغرض من التصميم بوضوح. فهو يُحدد بدقة للمُشغّل الأسطح المهمة وكيفية ارتباطها ببعضها. بالنسبة لغلاف جهاز CNC PCR، يجب التركيز على نقاط التلامس الحرجة. يجب أن يكون سطح تثبيت الكتلة الحرارية مستويًا تمامًا. كما يجب أن تكون تفاوتات موضع عناصر المحاذاة للمسار البصري دقيقة للغاية. أما باقي العناصر فيمكن تركها غير مُحكمة.
تجنب الإفراط في ضبط جميع الأبعاد. فكل زيادة في التفاوتات الدقيقة تزيد من وقت التصنيع وتكلفة الفحص. يُعدّ التفاوت القياسي في التصنيع ±0.1 مم مناسبًا لمعظم الأجزاء. ضيّق التفاوت إلى ±0.05 مم فقط عند الضرورة الوظيفية. احتفظ بتفاوت ±0.01 مم للأسطح بالغة الأهمية. هذه الطريقة تُخفّض التكاليف دون المساس بالجودة. يمكن لشريكك في التصنيع مراجعة الرسم واقتراح التعديلات.
خشونة السطح لأغراض الختم والجماليات
تؤثر جودة السطح على كلٍ من كفاءة منع التسرب والمظهر الجمالي. فالسطح الخشن يُسبب تسربات في الوصلات المُحكمة. كما أنه يحبس الأوساخ، مما يُسبب مشاكل في التنظيف في المختبر. لذا، يُنصح بتحديد خشونة سطحية تبلغ Ra 1.6 ميكرومتر لأسطح منع التسرب. فهذه الجودة تُوفر إحكامًا جيدًا دون تكلفة إضافية للتلميع.
بالنسبة للأسطح الخارجية الظاهرة، ركّز على المظهر. فالتشطيب ذو خشونة سطحية (Ra 0.8 ميكرومتر) يمنح مظهرًا ناعمًا واحترافيًا، كما أنه مقاوم لبصمات الأصابع والبقع. أما الأسطح الداخلية، فيمكن أن تبقى خشنة، حوالي Ra 3.2 ميكرومتر، مما يوفر وقت وتكلفة التصنيع. ويمكن لخيارات المعالجة اللاحقة، مثل السفع الرملي أو الأنودة، أن تُحسّن المظهر أكثر، كما تُضيف هذه المعالجات مقاومة للتآكل.
الفحص أثناء العملية والتحقق باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد
تبدأ مراقبة الجودة أثناء عملية التصنيع، وليس بعدها. تقوم ورش العمل الجيدة بفحص الأجزاء في مراحل رئيسية، حيث تقيس الأبعاد الحرجة بينما لا تزال القطعة مثبتة على آلة التصنيع. هذا يكشف المشاكل مبكرًا، قبل إهدار المواد والوقت. بعد التصنيع، تقوم آلة قياس الإحداثيات (CMM) بفحص الشكل النهائي. تفحص هذه الآلة نقاطًا عديدة على القطعة وتقارنها بنموذج التصميم بمساعدة الحاسوب (CAD)، مما يوفر بيانات قياس دقيقة للخصائص الحرجة.
استفسر من شريكك في التصنيع عن إجراءات الفحص التي يتبعها. يقوم المصنع الموثوق بتسجيل كل عملية فحص، ويُصدر تقارير فحص مع كل دفعة. هذه الوثائق ضرورية للتحقق من صحة الأجهزة الطبية، إذ تُثبت مطابقة الأجزاء للمواصفات.
شهادات المواد وإمكانية التتبع
تتطلب الأجهزة الطبية إمكانية تتبعها. يجب تسجيل كل دفعة من المواد. ينبغي على الشركة المصنعة تقديم شهادات المواد، أو شهادات المصنع، مع كل شحنة. تؤكد هذه الشهادات درجة المادة وتركيبها، كما توضح رقم التسخين للمعادن. تُعد سلسلة التتبع هذه بالغة الأهمية للامتثال للوائح التنظيمية. في حال ظهور أي مشكلة لاحقًا، يمكن تتبعها إلى مصدر المادة.
اختر شريكًا يحتفظ بهذه السجلات تلقائيًا. يجب أن يقوم بتخزين الشهادات رقميًا وتوفيرها عند الطلب. تدعم هذه الوثائق نظام إدارة الجودة لديك، كما تُسهّل عمليات التدقيق وتقديم الطلبات التنظيمية. بالنسبة لغلاف جهاز تفاعل البوليميراز المتسلسل (PCR)، فإن إمكانية التتبع الكاملة ليست اختيارية، بل هي شرط أساسي لتصنيع الأجهزة الطبية.
شراكة مع نوبل من أجلك غلاف CNC PCR
قدراتنا التصنيعية
من المساعدة في التصميم إلى التجميع النهائي
لا تقتصر خدمات نوبل على مجرد تصنيع الأجزاء، بل نساعدك من الرسم الأولي وحتى المنتج النهائي. يراجع مهندسونا تصميمك مبكرًا، ويكتشفون أي مشاكل محتملة في التصنيع قبل أن تتسبب في خسائر مالية. نقترح تعديلات تُسهّل بناء هيكل جهاز تفاعل البوليميراز المتسلسل (PCR)، مما يوفر الوقت ويقلل الهدر. بمجرد اكتمال التصميم، نبدأ الإنتاج. يتولى ورشتنا عملية التصنيع بالكامل، من التصنيع والتشطيب إلى التجميع. ستحصل على وحدة متكاملة، لا مجرد صندوق من أجزاء منفصلة. هذه الطريقة تُبسط سلسلة التوريد لديك، حيث يتولى شريك واحد كل شيء، مما يُجنّبك عناء التعامل مع موردين متعددين، وبالتالي تقليل التأخير والارتباك. هذا أمر بالغ الأهمية لمنتج معقد كجهاز PCR، حيث يجب أن تتلاءم جميع الأجزاء معًا بدقة متناهية، ونحن نضمن ذلك.
خبرة في كل من المعادن و تصنيع البلاستيك
نعمل بجميع المواد التي يحتاجها تصميمك. نستخدم الألومنيوم 6061 للمشتتات الحرارية والهيكل، والفولاذ المقاوم للصدأ للأجزاء المقاومة للصدأ، والبولي كربونات، وPPS، وPEEK للأجزاء البلاستيكية. يتمتع فنيونا بخبرة واسعة في خصائص كل مادة، حيث يقومون بتعديل سرعات القطع والأدوات وفقًا لذلك. وتتجلى هذه المهارة في المنتج النهائي، مع الحفاظ على دقة عالية في الأبعاد، ونعومة فائقة للأسطح. كما نتولى خطوات إضافية داخل مصنعنا، مثل الأنودة، والطلاء بالبودرة، والتنظيف بالخرز. هذا يعني أن هيكل جهاز PCR المُصنّع باستخدام الحاسوب (CNC) يصل إليك جاهزًا للتجميع، دون الحاجة لإرسال الأجزاء إلى ورشة أخرى للتشطيب. هذا يقلل من وقت التسليم وتكاليف الشحن. يولي فريقنا كل مشروع عناية فائقة، فنحن ندرك تمامًا احتياجات المعدات الطبية. الدقة ليست خيارًا، بل هي أساس عملنا.
شهادات الجودة والضمان
عمليات معتمدة وفقًا لمعياري ISO 9001:2015 و ISO 13485:2016
تُظهر الشهادات مدى اهتمامنا بالجودة. شركة نوبل حاصلة على شهادتي ISO 9001:2015 وISO 13485:2016. هذه الشهادات ليست مجرد لوحات معلقة، بل تُشكّل أساس عملنا اليومي. يغطي معيار ISO 9001 إدارة الجودة العامة، بينما يتجاوز معيار ISO 13485 ذلك ليشمل الأجهزة الطبية، حيث يُضيف متطلبات مُحددة تُعدّ بالغة الأهمية لغلاف جهاز تفاعل البوليميراز المتسلسل (PCR). والاختلافات بينهما جوهرية.
| المساحة | ISO 9001: 2015 | المتطلبات الإضافية للمعيار ISO 13485:2016 |
| وثائق نظام إدارة الجودة | عام، قابل للتطبيق على أي منظمة | يتطلب ذلك تضمين الوثائق التنظيمية، وسجل الجهاز الرئيسي، ومعايير محددة للاحتفاظ بالبيانات بناءً على دورة حياة المنتج |
| مسؤولية الإدارة | يسمح بالتعيين دون تحديد الأدوار | يتطلب ذلك تعيين عضو إداري مسؤول عن كل جانب من جوانب نظام إدارة الجودة، والالتزام بالامتثال للوائح، ومراجعة اللوائح الجديدة. |
| إدارة الموارد | التركيز على المعدات والمباني وتكنولوجيا المعلومات | يتطلب ذلك توثيقًا للصيانة، وصحة/نظافة الأفراد، ومكافحة التلوث، وسجلات إدارة المخاطر |
| ادراك المنتج | موجه نحو العملاء، وموجه نحو العمليات | يتطلب ذلك إمكانية التتبع، وإجراءات التشغيل القياسية الخاصة بالتغليف/الوسم، وسجلات الدفعات، ونظافة الأجهزة المعقمة، وسجلات التركيب/التحقق، والتعامل مع المنتجات المرتجعة. |
| القياس والتحليل والتحسين | التحسين المستمر القائم على العمليات | يتطلب ذلك نظامًا للتغذية الراجعة للإنذار المبكر، ومراجعة حالات عدم المطابقة، ومراقبة جودة المنتج، وتوثيق عمليات إعادة العمل، والإشعارات الاستشارية، وتبرير الإجراءات التصحيحية والوقائية، والإخطار التنظيمي. |
يتطلب هذا المعيار اتخاذ قرارات مبنية على تقييم المخاطر طوال العملية. نسجل كل شيء، ونتتبع كل دفعة، ونحتفظ بسجلات طوال دورة حياة منتجك. هذا يمنحك الثقة أثناء عمليات التدقيق وعند تقديم التقارير إلى الجهات التنظيمية.
مراقبة الجودة الصارمة وإمكانية التتبع
لا يقتصر نظام مراقبة الجودة لدينا على الفحص النهائي فحسب، بل نفحص الأجزاء أثناء عملية التصنيع. نقيس الخصائص المهمة بينما لا تزال القطعة مثبتة على آلة التصنيع، مما يتيح لنا اكتشاف المشاكل مبكرًا. بعد التصنيع، نتحقق من المقاسات باستخدام جهاز قياس إحداثيات، ونقارن كل قطعة بنموذج التصميم بمساعدة الحاسوب (CAD). نقدم لكم شهادات المواد مع كل شحنة، مما يتيح لكم تتبع كل قطعة إلى مصدرها الأصلي. هذه الإمكانية ضرورية لتصنيع الأجهزة الطبية، فإذا ظهرت أي مشكلة لاحقًا، يمكننا تحديد الدفعة المعنية بدقة، وهذا يحمي مرضاكم وسمعتكم. عملية مراقبة الجودة لدينا شاملة ودقيقة، مما يمنحكم راحة البال.
لماذا تختار نوبل كشريك لك؟
مصدر واحد للمشاريع المعقدة
العمل مع شريك واحد يُسهّل كل شيء. تتجنب التأخيرات التي قد تصل إلى ستة أشهر نتيجة التعامل مع موردين متعددين. يتولى فريقنا مسؤولية مراجعة التصميم، والتصنيع، والتشطيب، والتجميع. تضمن هذه العملية السلسة وصول منتجك إلى السوق بشكل أسرع. أخبرنا أحد عملائنا في مجال الأجهزة الطبية أننا نساعدهم في طرح منتجات تُغيّر حياة المرضى في السوق بكفاءة عالية وجودة فائقة. نهدف إلى التسليم في الموعد المحدد بنسبة 99%. نقدم لك عرض سعر خلال 24 إلى 48 ساعة، بينما يتراوح متوسط الوقت في هذا القطاع بين أسبوع إلى أسبوعين. نسلم القطع في نصف المدة الزمنية المعتادة تقريبًا. تُظهر هذه الأرقام التزامنا بجدولك الزمني.
دعم متخصص لابتكار الأجهزة الطبية
نحن نفهم عالم الأجهزة الطبية. نعرف قواعد السلامة والبيئة التنظيمية. يحرص فريقنا على مواكبة أحدث المعايير، مثل معيار ISO 13485. نساعدكم في تخطي تحديات طرح جهاز PCR جديد في السوق. من النموذج الأولي إلى الإنتاج الكامل، نحن معكم. نقدم خدمات التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن. هذا يعني أننا نستطيع دعمكم مع نمو حجم إنتاجكم. ابدأوا بأجزاء مصنعة للاختبار، ثم انتقلوا إلى القولبة بالحقن عندما يبرر الطلب ذلك. نوجه هذه العملية بسلاسة. تغطي خبرتنا دورة حياة المنتج بأكملها، مما يجعلنا أكثر من مجرد مورد، فنحن شركاء في نجاحكم.
يحتاج غلاف جهاز تفاعل البوليميراز المتسلسل (PCR) المُصنّع باستخدام الحاسوب (CNC) إلى المعدات المناسبة ومنهجية الإنتاج الملائمة. يستخدم هذا الغلاف معدات CNC مع تقنية التصنيع الرقمي بالحاسوب (CNC) لضمان الدقة. تتطلب عملية إنتاج غلاف PCR باستخدام CNC اختيارًا دقيقًا للمواد. يساهم اتباع قواعد التصميم في خفض التكاليف. يُعدّ قولبة الحقن خيارًا مثاليًا للإنتاج بكميات كبيرة، حيث تستخدم هذه الطريقة قوالب وتتطلب تصميمًا دقيقًا. تُنتج قولبة الحقن أجزاءً متناسقة، كما أنها توفر المال عند الإنتاج بكميات كبيرة. بعد مرحلة النماذج الأولية باستخدام CNC، تعمل قولبة الحقن بكفاءة عالية. مع ازدياد حجم الإنتاج، تُصبح قولبة الحقن هي الخيار الأمثل. يُعدّ ضبط الجودة أمرًا بالغ الأهمية في قولبة الحقن، وهي تقنية متكاملة مع إنتاج CNC. تواصل مع شركة NOBLE لتلبية احتياجاتك من أغلفة أجهزة PCR. نحن نُقدّم خدمات إنتاج أغلفة أجهزة PCR باستخدام كلٍ من CNC وقولبة الحقن.
الأسئلة الشائعة حول غلاف جهاز CNC PCR
ما هي الوظيفة الرئيسية لحاوية تفاعل البوليميراز المتسلسل (PCR)؟
يحمي غلاف جهاز تفاعل البوليميراز المتسلسل (PCR) الأجزاء الحساسة ويمنع التلوث. كما يجب أن يحجب التداخلات ويتحمل تغيرات درجة الحرارة. تضمن عملية التصنيع باستخدام الحاسوب (CNC) ملاءمة دقيقة لأداء موثوق.
لماذا يعتبر معيار ISO 13485 مهماً في صناعة معدات تفاعل البوليميراز المتسلسل (PCR)؟
تضمن شهادة ISO 13485 معايير جودة صارمة لاختبار معدات تفاعل البوليميراز المتسلسل (PCR) وحاوياتها. كما تضمن إمكانية التتبع والتزام المنتج بالمعايير. وهذا أمر بالغ الأهمية لمختبرات الأدوية.
كيف يؤثر اختيار المواد على اختبار تفاعل البوليميراز المتسلسل (PCR) واتباع القواعد الخاصة بمختبرات المخدرات؟
تؤثر المادة المختارة على نتائج اختبار تفاعل البوليميراز المتسلسل (PCR). يشترط معيار ISO 13485 إثبات فعالية المادة. يتميز الألمنيوم 6061 بتوصيل حراري جيد، بينما تقاوم المواد البلاستيكية مثل PEEK المواد الكيميائية. وهذا يضمن كفاءة عمل الغلاف.
ما هي ميزات التصميم التي تقلل التلوث في حاويات تفاعل البوليميراز المتسلسل (PCR) في مختبرات الأدوية؟
تُقلل خصائص التصميم، مثل الزوايا الدائرية، من خطر التلوث في حجرة تفاعل البوليميراز المتسلسل (PCR). وهذا أمر بالغ الأهمية لاستخدامها في مختبرات الأدوية. كما يُساعد التصميم الجيد على الالتزام بالقواعد.
كيف تساعد عمليات التصنيع باستخدام الحاسوب (CNC) في تلبية قواعد تصميم الغلاف؟
تُتيح عمليات التصنيع باستخدام الحاسوب (CNC) دقة عالية في تصنيع غلاف جهاز تفاعل البوليميراز المتسلسل (PCR)، مما يُساعد على تلبية المتطلبات التنظيمية للأجهزة الطبية. ويشترط معيار ISO 13485 هذه الدقة.
لماذا تعتبر مراقبة الجودة مهمة للغاية بالنسبة لأجزاء تفاعل البوليميراز المتسلسل (PCR)؟
يُعدّ ضبط الجودة بالغ الأهمية لأجزاء معدات تفاعل البوليميراز المتسلسل (PCR). ويفرض معيار ISO 13485 رقابة صارمة، مما يمنع حدوث أي أعطال في الاختبارات المهمة. وتحتاج صناعة الأدوية إلى هذه الجودة.
كيف يتعامل الغلاف مع تغيرات درجة الحرارة في بيئات مختبرات الأدوية؟
يجب أن يتحمل غلاف جهاز تفاعل البوليميراز المتسلسل (PCR) تغيرات درجات الحرارة في مختبرات الأدوية، وأن يكون مقاومًا للتشوه والتلف. ويضمن اختيار المواد والتصميم المناسبين موثوقية طويلة الأمد لأجهزة تفاعل البوليميراز المتسلسل.