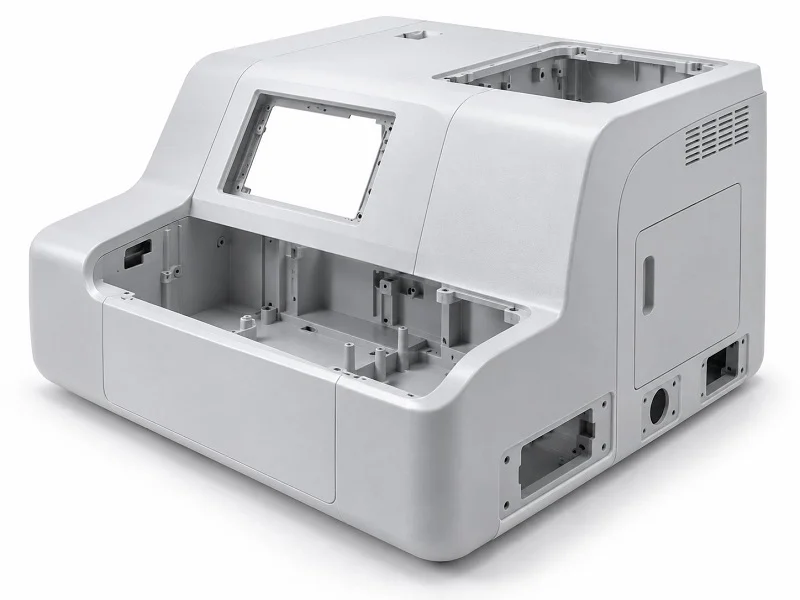
يوفر غلاف الذكاء الاصطناعي المتطور حمايةً فائقةً لأجهزة الذكاء الاصطناعي في البيئات القاسية. يحافظ هذا الغلاف على سلامة مستشعرات الذكاء الاصطناعي ووحدات المعالجة العصبية ووحدات معالجة الرسومات في المصانع. تضمن عملية التصنيع باستخدام الحاسوب (CNC) لكل غلاف دقةً متناهيةً في قياس خصائص الذكاء الاصطناعي. يحتاج مركز البيانات إلى مراقبة جودة عالية في مجال حوسبة الذكاء الاصطناعي، كما يتطلب التعلم الآلي تصميمًا مناسبًا لغلاف الذكاء الاصطناعي. تضمن عملية التصنيع باستخدام الحاسوب (CNC) المدعومة بالذكاء الاصطناعي لهذه الأغلفة التشغيل الآلي، حيث تتحكم في عملية إزالة الحرارة. تركز كل خطوة من خطوات التصنيع على تصميم الغلاف، إذ يُعد التحكم في البيانات والحوسبة داخل كل غلاف أمرًا بالغ الأهمية. تتطلب عملية التصنيع باستخدام الحاسوب (CNC) لأغلفة الذكاء الاصطناعي جودةً عاليةً، وتشمل خصائص الغلاف منافذ للمستشعرات، وتوجيهًا مناسبًا للبيانات، وحمايةً لمستشعرات الغلاف، ودقةً متناهيةً في التصميم. يحمي كل غلاف أجهزة الذكاء الاصطناعي، كما يحتاج إلى إدارة حرارية فعّالة.
الهياكل الشائعة لوحدات سكن الذكاء الاصطناعي الطرفي
يبدأ تصميم كل حاوية لأنظمة الذكاء الاصطناعي الطرفية بسؤال بسيط: أين سيتم تركيب هذا النظام؟ الإجابة تُحدد تصميم الحاوية بالكامل. يحتاج المصنع إلى حاوية متينة، بينما تحتاج خزانة التحكم إلى حامل رفيع، ويحتاج العامل الميداني إلى وحدة ذكاء اصطناعي محمولة. كل حالة تُؤثر على التصميم بشكل مختلف، وتتبع خطة التصنيع هيكل الحاوية. دعونا نلقي نظرة على الأنواع الثلاثة الرئيسية بالتفصيل.
صناديق مثبتة على الحائط وأخرى مثبتة على عمود
تُوضع هذه العلب في أماكن قاسية، مثل جدران المصانع، والأعمدة الخارجية، وأسقف المستودعات. فهي تتعرض للغبار والماء والاهتزازات. ويُولد معالج الذكاء الاصطناعي الموجود بداخلها حرارة. لذا، يجب أن تكون العلبة محكمة الإغلاق تمامًا، وثابتة في مكانها، وتسمح بمرور الكابلات دون دخول الأوساخ. ويركز العمل على هذه العلب على الأسطح المستوية وخصائص الإغلاق الدقيقة. وغالبًا ما يُستخدم جهاز الذكاء الاصطناعي هذا أيضًا كعلبة إلكترونية لأنظمة التحكم الرقمي الحاسوبي (CNC) لشبكات الاستشعار الصناعية.
الفلنجات، والحشيات، وغدد الكابلات
توفر الحافة سطحًا مستويًا للوصل. توضع حشية بين الغطاء والقاعدة، وتنضغط لتشكيل مانع تسرب. تعمل فتحات الكابلات على إحكام إغلاق مواضع دخول الأسلاك. تتطلب هذه الأجزاء دقة تصنيع عالية. يجب أن يكون سطح الحافة مستويًا تمامًا، وأن يكون عمق أخدود الحشية ثابتًا، وأن تتطابق فتحات فتحات الكابلات مع أحجام الخيوط القياسية. أي خطأ بسيط يؤدي إلى كسر مانع التسرب. تقوم الآلة بقطع هذه الأجزاء في عملية واحدة، مما يضمن محاذاة جميع الأجزاء. يستخدم الفني أداة تسوية للحافة، بينما يقوم مثقاب شق بإنشاء أخدود الحشية. تتم كل عملية بالتسلسل. تضمن المحاذاة الجيدة إغلاق الغطاء بشكل متساوٍ في كل مرة.
تشكيل أسطح منع التسرب وفقًا لتصنيفات IP
تتطلب تصنيفات الحماية IP، مثل IP65 أو IP67، موانع تسرب عالية الجودة. تقوم الآلة بصقل سطح منع التسرب بطبقة نهائية. وتُعد خشونة السطح عاملاً مهماً هنا، فالسطح الخشن يسمح بتسرب الماء. لذا، يجب أن يترك مسار الأداة سطحاً أملساً. يتحكم المشغل بدقة في معدل التغذية وسرعة دوران المغزل. والنتيجة هي سطح مستوٍ يمكن للحشية أن تضغط عليه. وهنا تكمن أهمية تصنيف الحماية. يجب أن يحقق تشطيب السطح قيمة Ra محددة، فكلما انخفضت قيمة Ra، كان السطح أكثر نعومة. ويمكن لعملية التشغيل تحقيق ذلك بكفاءة عالية في جميع الوحدات.
حوامل DIN-Rail وحوامل التثبيت على اللوحة
تُوضع هذه العلب داخل خزائن التحكم، وتُثبّت بسهولة على قضبان DIN القياسية. توفر هذه العلب مساحةً، وتتيح تركيبها واستبدالها بسرعة. بيئة العمل أنظف، ولكنها أكثر إحكامًا. قد تتراكم الحرارة في الخزائن المزدحمة، لذا تحتاج وحدة الذكاء الاصطناعي إلى تبديد الحرارة بعيدًا عن المعالج. هذا شائع في استخدام علب CNC في البيئات الصناعية. يجب أن يتناسب تصميم العلبة مع أعماق الخزائن القياسية. هذا نوع آخر من علب إلكترونيات CNC لأجهزة الذكاء الاصطناعي في المصانع.
فتحات دقيقة وميزات مشبك
يتطلب المشبك الذي يُثبّت على سكة DIN هندسة دقيقة. فإذا كان فضفاضًا جدًا، يسقط الغطاء، وإذا كان ضيقًا جدًا، فلن يُركّب. تقوم الآلة بقطع الفتحة وشكل المشبك في عملية واحدة، مما يضمن تطابق المقاسات. غالبًا ما يكون شكل المشبك زنبركيًا، لذا يجب أن ينثني دون أن ينكسر. تتجنب عملية التصنيع الزوايا الحادة التي قد تُسبب تشققات ناتجة عن الإجهاد. يستخدم الفني قاطعًا صغيرًا لعمل الفتحة، ثم تُجرى عملية تشطيب لتنظيف حافة المشبك. والنتيجة هي مشبك يعمل بكفاءة عالية لمئات دورات التركيب.
عمليات التثبيت واللولبة للقضبان القياسية
تستخدم بعض علب التثبيت على قضبان DIN براغي بدلاً من المشابك. يجب أن تتطابق الثقوب الملولبة مع القضيب، مع مراعاة دقة التفاوت. تقوم الآلة بتشكيل الثقوب باستخدام لولبة أو طحنها. يجب أن يكون عمق اللولبة كافياً لتثبيت البرغي بإحكام، فاللولبة الضحلة تتلف بسهولة، بينما اللولبة العميقة قد تخترق الجدار. يختار الفني أداة اللولبة المناسبة للمادة، فالألومنيوم يحتاج إلى أداة حادة، والفولاذ يحتاج إلى أداة مطلية. التحكم في العمق دقيق للغاية. يتطلب غلاف التثبيت على القضبان، المصنّع باستخدام آلة CNC، تثبيتاً ثابتاً للولبة في جميع الثقوب.
أجهزة الذكاء الاصطناعي المحمولة واليدوية
تُرافق هذه الحافظات العامل أينما ذهب. يحملها فني إلى موقع ناءٍ، ويستخدمها مهندس ميداني لجمع البيانات. يجب أن تكون الحافظة خفيفة الوزن، سهلة الحمل، ومقاومة للصدمات. كما يجب حماية مكونات الذكاء الاصطناعي الداخلية. ينبغي أن تكون المستشعرات ومنافذ البيانات قابلة للوصول إليها ولكنها محكمة الإغلاق. يجب أن تُوازن وحدة الذكاء الاصطناعي المحمولة بين الوزن والمتانة. أما غلاف آلة CNC للأجهزة المحمولة فيتعامل مع الأشكال المعقدة.
انحناءات مريحة وجدران رقيقة
يُصمّم الهيكل ليُناسب شكل اليد، ويجب أن تكون المنحنيات طبيعية الملمس. كما يجب أن تكون الجدران رقيقة لتخفيف الوزن، إلا أن هذه الجدران الرقيقة تُشكّل تحديات في عملية التصنيع، إذ قد يهتزّ المعدن، وقد تُصدر الأداة صوتًا مزعجًا. يستخدم الفني قطعًا خفيفًا وأداة حادة، والنتيجة سطح أملس ومريح. يجب أن يُوازن التصميم بين الراحة والمتانة. غالبًا ما تستخدم عملية تصنيع الأجهزة المحمولة أسلوب التشكيل ثلاثي الأبعاد، حيث يتتبع مسار الأداة شكل الهيكل بسلاسة.
إدارة الأسطح ثلاثية الأبعاد المعقدة باستخدام بالقطع 5 محاور
هنا تبرز مزايا العمل بخمسة محاور. فالآلة قادرة على إمالة الأداة، والوصول إلى التجاويف، وقطع المنحنيات المعقدة في عملية واحدة. وهذا أمر بالغ الأهمية لأغلفة الذكاء الاصطناعي المحمولة. تستطيع الآلة قطع الشكل الخارجي المريح، وقطع القنوات الداخلية لأجهزة الاستشعار أو الهوائيات، كل ذلك دون تحريك القطعة. والنتيجة هي حرية أكبر في تصميم الشكل، حيث يمكن أن يحتوي الغلاف على منحنيات عضوية وتجاويف مخفية، مما يلغي الحاجة إلى تجميع أجزاء متعددة. الغلاف الموحد أقوى، وأكثر إحكامًا، وذو جودة سطح أفضل، إذ تترك الآلة لمسة نهائية ناعمة، مما يقلل من أعمال المعالجة اللاحقة. يتميز الغلاف بمظهر وملمس فاخرين، ويعمل معالج الذكاء الاصطناعي بسرعات عالية، والمادة المستخدمة هي نفسها مادة الإنتاج الفعلية. يمكن للمصمم التحقق من تبديد الحرارة باستخدام نفس السبيكة أو البلاستيك المُخطط له في الإنتاج، مما يضمن تحمل الغلاف للحرارة الناتجة عن معالج الذكاء الاصطناعي.
أساليب التصنيع باستخدام الحاسوب (CNC) لميزات غلاف الذكاء الاصطناعي الطرفي
والآن ننتقل إلى عملية القطع الفعلية. تعتمد الطرق المستخدمة على الميزات المطلوبة. فالمشتت الحراري يحتاج إلى تجاويف عميقة، وفتحة التثبيت تحتاج إلى تثبيت دقيق، وفتحة الموصل تحتاج إلى حافة ناعمة. كل ميزة تتطلب أسلوبًا مختلفًا، حيث يتغير إعداد الماكينة، واختيار الأدوات، وسرعة القطع. يشرح هذا القسم كل طريقة بالتفصيل، ويغطي الأدوات والسرعات والنتائج المتوقعة.
CNC الطحن عمليات تصنيع الجيوب ومشتتات الحرارة
تحتوي معظم أغلفة الذكاء الاصطناعي الطرفية على مشتتات حرارية. وهي عبارة عن زعانف أو تجاويف تعمل على سحب الحرارة بعيدًا عن معالج الذكاء الاصطناعي. يقع المشتت الحراري داخل الغلاف، ويتطلب تجاويف عميقة. يجب على الآلة قطع هذه التجاويف دون ارتفاع درجة حرارة الأداة. وهنا تبرز أهمية عملية الطحن الحلقي.
الطحن الحلقي للجيوب العميقة
تستخدم عملية الطحن الحلقي مسارًا دائريًا للأداة. تتحرك الأداة في حلقة، وتدخل المادة بزاوية منخفضة، حيث تبقى زاوية التلامس حوالي 30 درجة. هذا يقلل قوى القطع بنسبة 25%، ويسمح بخروج الرايش بسهولة. حجم الخطوة صغير، حوالي 0.6 مم، مما يقلل من حمل الأداة وتوليد الحرارة. والنتيجة هي تجويف نظيف وعميق، مع إطالة عمر الأداة والحفاظ على تجانس سطح التشطيب. هذه الطريقة فعالة مع الألومنيوم والفولاذ المقوى، حيث يبقى المبدأ نفسه: الحصول على تجويف عميق دون احتراق الأداة أو المادة.
| معامل | بعد التخفيض | تأثير ذلك على إخلاء الرقائق |
| زاوية الاشتباك | 30° | تم تقليل قوى القطع بنسبة 25%، مما يساعد على تدفق الرقائق في الأخاديد العميقة. |
| حجم الخطوة | سماكة 0.6 ملم | تقليل الحمل على الأدوات وتوليد الحرارة. |
| الخامة | الفولاذ المقوى (ينطبق المبدأ على الألومنيوم) | أظهرت نتائج متسقة وتحسينًا في عمر الأدوات. |
| نتيجة | انخفاض بنسبة 25% في حمل الأداة، وتشطيب سطح متناسق | يؤكد هذا البحث صحة استخدام الطحن الحلقي كاستراتيجية لطحن التجويف العميق في إنتاج أغلفة الذكاء الاصطناعي. |
عمليات التشطيب لخشونة السطح (Ra)
بعد القطع الأولي، يلزم إجراء عملية تشطيب نهائية. تزيل هذه العملية آخر كمية من المادة، تاركةً سطحًا أملسًا. تُعدّ خشونة السطح مهمةً لضمان منع التسرب، فالسطح الخشن يسمح بتسرب الماء. لذا، يجب أن يكون سطح منع التسرب ذو قيمة Ra منخفضة. يمكن لعملية التشطيب النهائية القياسية أن تحقق قيمة Ra تبلغ 0.8 ميكرومتر، وهي قيمة مناسبة لمقاعد المحامل والتجميعات ذات التفاوتات الدقيقة. أما بالنسبة لأسطح منع التسرب الهيدروليكية، فيجب أن تكون قيمة Ra 0.4 ميكرومتر أو أقل، وهو ما يتطلب عملية تشطيب نهائية خاصة. يجب أن تكون الأداة حادة، ومعدل التغذية بطيئًا، وسرعة دوران المغزل عالية. والنتيجة هي سطح محكم الإغلاق تمامًا. يعتمد تصنيف الحماية IP على ذلك؛ فتصنيف IP65 يتطلب سطحًا أملسًا، بينما يتطلب تصنيف IP67 سطحًا أكثر نعومة. وتتحكم عملية التشغيل في ذلك.
| خشونة السطح (Ra) | حالة التشغيل النموذجية | التطبيقات الشائعة |
| 0.8 ميكرومتر رع | تمريرات تشطيب دقيقة، أدوات حادة، معدلات تغذية منخفضة | مكونات دقيقة، وتركيبات محامل، وأعمدة، وتجميعات ذات تفاوتات دقيقة |
| 0.4 ميكرومتر Ra وما دون | التشطيب المتخصص، والتلميع، والطحن، أو التجليخ | مكونات عالية الدقة، وأسطح مانعة للتسرب، وأنظمة هيدروليكية، وواجهات تآكل حرجة |
| متطلبات الرسم | تطبيق نموذجي | |
| ------- | ------- | |
| رع 0.8 | تحمل المقاعد | |
| رع 0.4 | أسطح الختم الهيدروليكية |
عمليات الحفر والتثقيب وتشكيل الخيوط لثقوب التثبيت
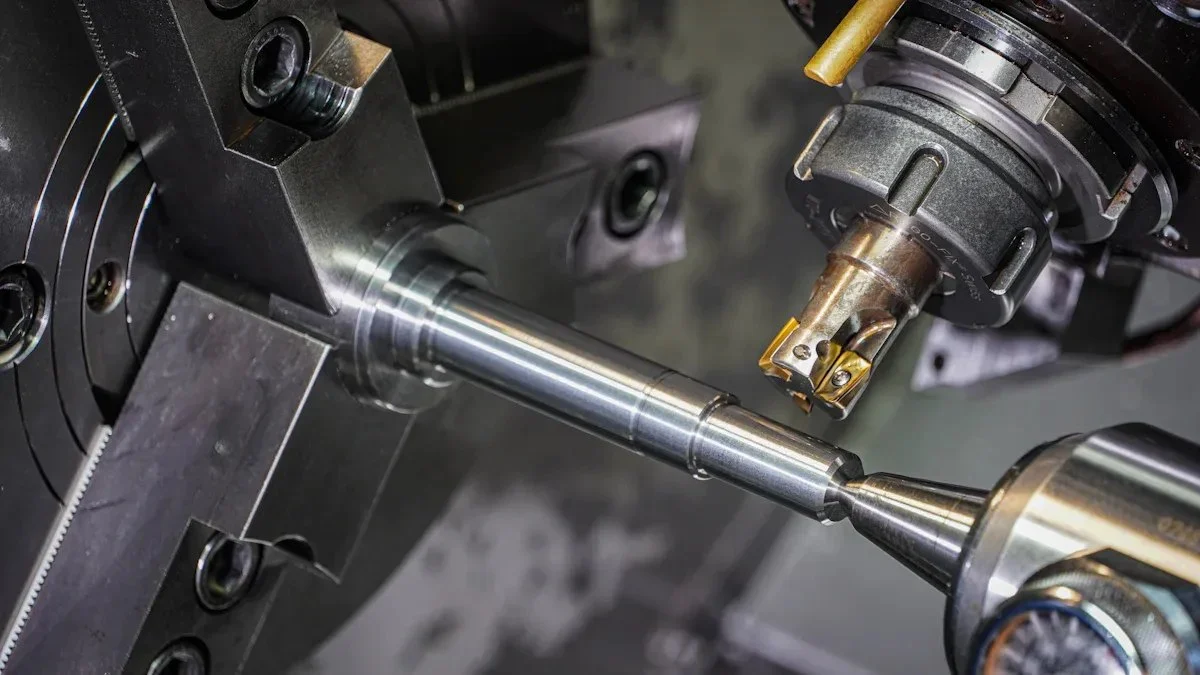
تُثبّت فتحات التثبيت الهيكل معًا، كما تُثبّت لوحة الدوائر المطبوعة في الداخل. يجب أن تتطابق الفتحات تمامًا، فإذا انحرفت ولو قليلًا، لن تُركّب البراغي، ما يؤدي إلى فشل التجميع بأكمله. لهذا السبب، يُعدّ التفاوت في موضع الفتحات أمرًا بالغ الأهمية.
تحقيق دقة عالية في تحديد المواقع
التفاوت القياسي لموقع الثقب هو ±0.1 مم. هذا هو الحد الأدنى. تكلفته 1x. يمكنك استخدام الفرجار للتحقق منه. نسبة الخردة منخفضة، أقل من 2%. التفاوت الدقيق هو ±0.01 مم. تكلفته 2.8 ضعف. أنت بحاجة إلى آلة متطورة بخمسة محاور. لا يمكنك قلب القطعة بين عدة إعدادات. أنت بحاجة إلى جهاز قياس إحداثيات ثلاثي الأبعاد أو ماسح ليزري للفحص. ترتفع نسبة الخردة إلى 15%. يمكنك استخدام MMC لتقليل التكلفة. MMC اختصار لـ Maximum Material Condition (أقصى حالة للمواد). يمنح هذا تفاوتًا إضافيًا. إذا كان الثقب أكبر قليلاً، تحصل على سماحية موضعية أكبر. هذا يحول ميزة ذات نسبة خردة عالية إلى عملية مستقرة. يوضح الرسم حرف M داخل دائرة. يفهم المشغل هذا التفاوت الإضافي. إنه يقلل من علاوة المخاطرة.
| عامل | التفاوت القياسي (±0.1 مم) | دقة عالية (±0.01 مم) |
| وقت التشغيل | اساسي | أبطأ من مرتين إلى أربع مرات |
| طريقة الفحص | فرجار ، ميكرومتر | آلات قياس الإحداثيات ثلاثية الأبعاد، الماسحات الضوئية الليزرية |
| معدل الخردة النموذجي | < 2 ٪ | 5% – 15%+ |
| احتياجات الأدوات | Standard | أداء عالٍ / حسب الطلب |
| مهارة المشغل | فني ماهر في مجال تشغيل الآلات | كبار المتخصصين |
عمق السن اللولبي ومدى تعشيق البراغي
يجب أن يكون عمق السن اللولبي كافيًا لتثبيت البرغي بإحكام. إذا كان ضحلًا جدًا، فسيتلف السن. وإذا كان عميقًا جدًا، فسيخترق الجدار. يعتمد الحد الأدنى للتثبيت على نوع المادة. بالنسبة للألمنيوم 6061-T6، يلزم 1.5 ضعف قطر البرغي. بالنسبة للألمنيوم اللين، يلزم ضعفين. بالنسبة للبلاستيك المقوى، يلزم ضعفين ونصف. بالنسبة للبلاستيك الصناعي اللين مثل النايلون، يلزم ثلاثة أضعاف. تمنع هذه المضاعفات تلف السن. عمق السن اللولبي هو طول الثقب الملولب، ويثبت البرغي بهذا الطول. كلما زاد عمق التثبيت، زادت قوة الوصلة. ولكن لا يمكن أن يكون العمق كبيرًا جدًا، لأن سمك الجدار يحد من ذلك. يجب أن يوازن التصميم بين عمق التثبيت وسمك الجدار.
| الخامة | مضاعف الحد الأدنى للمشاركة |
| سبائك الألومنيوم (6061-T6) | 1.5 × قطر البرغي |
| الألومنيوم اللين (المصبوب/النقي) | 2.0 × قطر البرغي |
| البلاستيك المقوى / الفينولات | 2.5 × قطر البرغي |
| البلاستيك الصناعي اللين (النايلون/PVC) | 3.0 × قطر البرغي |
إنشاء فتحات وتوصيلات
تسمح فتحات التوصيل بمرور الكابلات عبر الجدار. يجب أن تتطابق الفتحة مع شكل الموصل بدقة متناهية. فالفتحة غير المحكمة تسمح بدخول الغبار والماء، بينما الفتحة المحكمة تُتلف الكابل. لذا، يجب أن تُنتج عملية التصنيع فتحة نظيفة تمامًا.
تحديد دقيق لتصنيفات IP
تُشكّل عملية التشكيل المحيطي شكل الفتحة. تتبع الأداة الخطوط الخارجية. يُعدّ تشطيب السطح عاملاً مهماً في إحكام الإغلاق. تنطبق نفس قيم Ra. تحتاج إلى 0.8 ميكرومتر Ra لإحكام إغلاق قياسي، و0.4 ميكرومتر Ra لإحكام إغلاق هيدروليكي. يضغط حشية الإحكام على هذا السطح. يُؤدي السطح الأملس إلى إحكام إغلاق أفضل، ويعتمد تصنيف IP على ذلك. يجب أن يكون مسار الأداة أملسًا، ويجب أن تكون الآلة صلبة، ويجب أن يكون معدل التغذية ثابتًا. والنتيجة هي فتحة نظيفة تُحكم الإغلاق تمامًا.
إزالة النتوءات وكسر الحواف من أجل السلامة
بعد القطع، تصبح الحواف حادة. قد تتسبب الحواف الحادة في قطع الكابلات أو جرح الأصابع، كما قد تؤدي إلى تركيز الإجهاد. لذا، يجب على الفني إزالة النتوءات الحادة من الحواف، مما يُزيلها ويُنشئ شطفة صغيرة تحمي الكابل والفني، وتُحسّن مظهر العلبة. يمكن إزالة النتوءات باستخدام أداة أو مبرد، كما أن بعض الآلات مزودة بدورة إزالة نتوءات. والنتيجة هي حافة آمنة ونظيفة.
مواد غلاف الذكاء الاصطناعي ذي الحافة المصنعة باستخدام الحاسوب
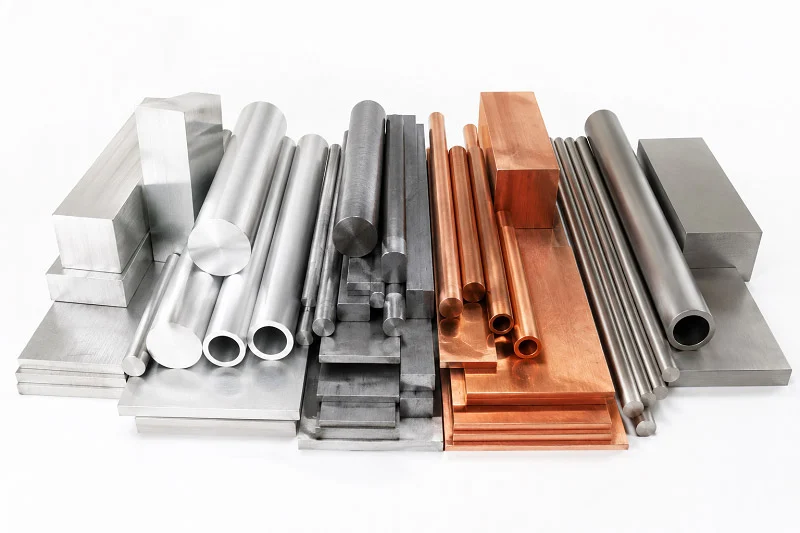
تُؤثر المادة التي تختارها على المشروع بأكمله. فهي تُغير طريقة عمل آلة CNC، وكفاءة انتقال الحرارة، والتكلفة النهائية. يتطلب كل غلاف من أغلفة الذكاء الاصطناعي ذات الحواف توازناً مختلفاً. دعونا نلقي نظرة على الخيارات المتاحة.
سبائك الألومنيوم لتحسين الأداء الحراري
يُعدّ الألومنيوم الخيار الأمثل لمعظم أغلفة الذكاء الاصطناعي. فهو سهل التشكيل، ويُبدد الحرارة بكفاءة، كما أنه غير مكلف. يقوم معالج الذكاء الاصطناعي الموجود داخل الغلاف بدفع الحرارة إلى الجدران، بينما يقوم الألومنيوم بتبديدها. تبرز سبيكتان منه لهذا الغرض.
6061-T6 مقابل 5052: قابلية التشغيل والقوة
تُشَكَّل سبيكة 6061-T6 بسهولة فائقة، حيث يمكنك الوصول إلى قياسات دقيقة دون عناء يُذكر. تتكسر الرقائق بسلاسة، ويبقى طرف الأداة حادًا. وهذا ما يجعلها مثالية للميزات الدقيقة في غلاف الذكاء الاصطناعي. أما سبيكة 5052-H32 فهي أكثر ليونة، وقد تلتصق بالأداة إذا لم تكن حذرًا. لكن 5052 تتميز بمرونة أفضل في الانحناء. إذا كان تصميمك يتطلب شكلًا منحنيًا، فإن 5052 تُلبّي هذا الاحتياج. بينما تتشقق سبيكة 6061-T6 عند الانحناء الشديد. تتميز سبيكة 6061-T6 بتدفق حراري عالٍ، مما يجعلها مثالية لمشتتات الحرارة. تتمتع سبيكة 5052 بمقاومة أفضل للصدأ. كما أن فرق السعر مهم أيضًا؛ فرغم أن 6061 أغلى قليلًا، إلا أن وقت التشغيل أقصر، مما يوفر عليك ساعات تشغيل الآلة.
| الممتلكات | 5052-H32 | 6061-T6 |
| التشغيل في الماكينات | قد تتسبب المواد الأكثر ليونة في انسداد الأدوات | ممتاز - سهل التصنيع مع دقة عالية |
| التوصيل الحراري | لم يُذكر ذلك على وجه التحديد | عالي - مناسب لمشتتات الحرارة وحاويات الإلكترونيات |
| القابلية للتشكيل | ممتاز - مثالي للمنعطفات | جيد - عرضة للتشقق |
| حام | جيد جدا | الخير |
| المقاومة للتآكل | أسعار | الخير |
| التكلفة | أقل | أكثر |
الأكسدة لمقاومة التآكل وتحسين المظهر الجمالي
تتعرض أغلفة الألومنيوم الخام ذات الحواف المصقولة للصدأ مع مرور الوقت. تعالج عملية الأنودة هذه المشكلة، حيث تُكوّن طبقة أكسيد صلبة على السطح، مقاومة للصدأ، وقابلة للتلوين. يمكنك الحصول على لون أسود أو فضي أو لون حسب الطلب. تتم عملية الأنودة بعد التصنيع باستخدام الحاسوب (CNC)، حيث يُغمر الغلاف في محلول كيميائي، ويُمرر تيار كهربائي لتكوين طبقة الأكسيد. يعتمد سمك طبقة الأكسيد على متطلبات التطبيق. تُناسب الأنودة القياسية معظم الأغلفة الداخلية، بينما تُناسب الأنودة الصلبة الوحدات الخارجية. كما تُصبح الأسطح مقاومة للخدش، مما يُضفي على غلاف الألومنيوم مظهرًا أنيقًا ويُطيل عمره.
الفولاذ والنحاس لتحقيق متانة عالية وتوصيل كهربائي ممتاز
تُلحق بعض البيئات أضرارًا بالغة بالهياكل. فأرضيات المصانع تحتوي على مواد كيميائية، والمواقع البحرية تحتوي على الملح، والأعمدة الخارجية تتعرض للأشعة فوق البنفسجية. وقد لا يكون الألمنيوم كافيًا في هذه الحالة، وهنا يأتي دور الفولاذ عندما تحتاج إلى متانة فائقة.
الفولاذ المقاوم للصدأ للبيئات القاسية
يتحمل الفولاذ المقاوم للصدأ أقسى الظروف، فهو يقاوم الصدأ الناتج عن المواد الكيميائية والملح والرطوبة. يتميز بقوة أعلى بكثير من الألومنيوم، إلا أنه أصعب في التشكيل، وتستغرق عملية التصنيع باستخدام الحاسوب (CNC) وقتًا أطول، وتتآكل الأدوات بشكل أسرع، وتنخفض سرعة القطع بشكل ملحوظ مقارنةً بالألومنيوم. كما تتطلب الآلة تثبيتًا متينًا، ويحتاج تراكم الحرارة إلى سائل تبريد، مما يزيد التكلفة. ولكن في بيئة قاسية، يُعدّ هذا الأمر مجديًا، إذ يدوم غلافه لسنوات من الاستخدام الشاق.
مكونات نحاسية للتوصيل الحراري والكهربائي
لا تتضمن النتائج المسترجعة النحاس المستخدم في أغلفة الذكاء الاصطناعي الطرفية. يشير النحاس المذكور في الوثيقة الثانية إلى مكونات تبديد الحرارة، وليس إلى الأغلفة.
لا يُعدّ النحاس مادةً مناسبةً للتغليف الرئيسي، فهو ثقيلٌ ومكلفٌ للغاية. مع ذلك، يُستخدم داخل هيكل الذكاء الاصطناعي. تعمل مشتتات الحرارة النحاسية على سحب الحرارة من المعالج، بينما تنقل قضبان التوصيل النحاسية الطاقة في رفوف الذكاء الاصطناعي بمراكز البيانات. تُشبه عملية تشكيل النحاس باستخدام آلات CNC عملية تشكيل الألومنيوم، إلا أن تآكل الأدوات يكون أعلى، كما يتطلب تشطيب السطح عنايةً فائقة. يُعتبر النحاس مادةً متخصصة، لذا يُنصح باستخدامه في الخصائص الحرارية، وليس في الجدران.
البلاستيك الهندسي للوزن والعزل
تُقدّم المواد البلاستيكية خيارًا مختلفًا. فهي خفيفة الوزن، ورخيصة الثمن، ولا تُوصّل الكهرباء. كما أن غلاف الذكاء الاصطناعي لا يُوصّل الكهرباء، مما يُعزّز السلامة. وتتميز عملية تصنيع البلاستيك باستخدام آلات CNC بالسرعة، وقوى القطع المنخفضة. لكن للمواد البلاستيكية عيوبها الخاصة.
تجنب التشوه في التصاميم ذات الجدران الرقيقة
يتشوه البلاستيك أثناء عملية التصنيع. تعمل حرارة الأداة على تليين المادة، ولا تستطيع الجدران الرقيقة الحفاظ على شكلها، مما ينتج عنه غلاف معوج. الحل هو إجراء قطع خفيفة باستخدام أداة حادة، مع الحفاظ على برودة المادة بالهواء أو الرذاذ. تعتمد جودة القطع على هذا التحكم. يتطلب التصميم جدرانًا أكثر سمكًا من المعدن، ويجب أن يكون جدار البلاستيك سميكًا بما يكفي لتجنب التشوه أثناء التصنيع. وحتى مع ذلك، يجب التحكم في الحرارة. غالبًا ما تُستخدم المواد البلاستيكية في تصنيع أغلفة الأجهزة المحمولة باستخدام آلات CNC، ولكن يجب أن يراعي التصميم احتمالية التشوه.
دور التثبيت في تشكيل البلاستيك
تُعدّ أدوات التثبيت أكثر أهميةً للبلاستيك منها للمعادن. فالقطعة المعدنية تحافظ على شكلها عند تثبيتها، بينما تنحني القطعة البلاستيكية. لذا، يجب أن تدعم أداة التثبيت القطعة بأكملها. يُعدّ التثبيت بالشفط خيارًا ممتازًا، فهو يُبقي القطعة مسطحة دون ضغط. كما يُمكن للفني استخدام شريط لاصق مزدوج الجوانب. يكمن السرّ في تجنّب نقاط الضغط الموضعية، إذ يجب أن تُوزّع أداة التثبيت القوة بالتساوي، ما يُحافظ على استواء الهيكل أثناء التشغيل. والنتيجة هي قطعة تحافظ على شكلها المطلوب.
| الخامة | المزايا | القيود |
| الامونيوم | قابلية تشغيل ممتازة، نسبة قوة إلى وزن جيدة، مقاومة طبيعية للتآكل، تكلفة مواد معتدلة | قوة مطلقة أقل مقارنة بالفولاذ؛ قد يحتاج إلى عملية أنودة في البيئات القاسية |
| ستانلس ستيل | قوة وصلابة عاليتان للغاية؛ مقاومة ممتازة للتآكل في البيئات الرطبة أو الكيميائية أو البحرية | صعوبة التشغيل الآلي (سرعات قطع أبطأ، تآكل أكبر للأدوات)؛ تكلفة تشغيل آلي أعلى |
| هندسة البلاستيك | سهولة فائقة في التشغيل، قوى قطع منخفضة، إزالة سريعة للمواد؛ مقاومة ممتازة للتآكل؛ خفيف الوزن وعازل كهربائياً | قوة هيكلية أقل مقارنة بالمعادن؛ تشوه أثناء التصنيع؛ غير مناسب للأحمال الميكانيكية الثقيلة |
- قابلية تشغيل ممتازة: يتم تشغيلها للحصول على سطح نهائي جيد، مع تكوين رقائق يمكن التنبؤ به.
- الموصلية الحرارية: مفيدة لمشتتات الحرارة، والعلب الكهربائية، والأجزاء التي تحتاج إلى إزالة الحرارة.
- قوة متوسطة: مناسبة للأجزاء الهيكلية نظراً لنسبة قوتها إلى وزنها الجيدة.
تصميم غلاف CNC Edge AI: قواعد DFM
يبدأ تصميم غلاف آلة CNC الجيد بالآلة نفسها. للآلة حدود، وتعمل آلة CNC ضمن هذه الحدود. تُوجّه القواعد العمل. يتناول هذا القسم القواعد التي تُحافظ على انخفاض التكلفة وارتفاع الجودة. كل قرار يُؤثر في المنتج النهائي.
سمك الجدار وتصميم الضلع
يُعدّ السُمك أول ما يجب تحديده. فإذا كان رقيقًا جدًا، سينثني الجدار. وإذا كان سميكًا جدًا، فستُهدر المادة. ويعتمد السُمك المناسب على نوع المادة.
إرشادات الحد الأدنى للسمك للمعادن مقابل البلاستيك
لكل مادة حد أدنى للسمك يعتمد على نوع المادة وارتفاع الجدار واستراتيجية التشغيل. ويتم اختيار الحد الأدنى لسمك الجدار لضمان السلامة الهيكلية وسهولة التشغيل.
يُعدّ الألومنيوم الخيار الأكثر شيوعًا لهياكل الذكاء الاصطناعي. ويجب اختيار سُمك الجدار بناءً على متطلبات التصميم. أما بالنسبة للبلاستيك، فغالبًا ما يكون الجدار السميك ضروريًا لتجنب التشوّه.
إضافة أضلاع لزيادة الصلابة دون زيادة السماكة
تُضفي الأضلاع صلابةً دون زيادة في الوزن. الضلع عبارة عن جدار رقيق يمتد عبر الهيكل، مُشكّلاً قسماً مغلقاً. الأقسام المغلقة تقاوم الانحناء، بينما ينحني الجدار المسطح بسهولة، أما الجدار المُضلّع فيحافظ على شكله.
يكمن السر في دعم الضلع. فالضلع القائم بذاته يهتز تحت تأثير الأحمال الجانبية، ولكن عند ربطه بجدران أخرى، يكتسب قوة. يصبح الضلع جزءًا من صندوق مغلق، يقاوم الاهتزازات، مما يُسهّل عملية التصنيع باستخدام الحاسوب.
يتطلب تصميم الضلع تحكمًا دقيقًا. حافظ على ارتفاعه أقل من ثلاثة أضعاف سمكه. هذا يضمن ثبات الضلع أثناء القطع.
الزوايا الداخلية ونصف القطر
كل زاوية داخلية تحتاج إلى نصف قطر. الزاوية الحادة تُشكل مشكلة للأداة، إذ لا تستطيع أداة CNC الوصول إلى الزوايا الحادة. كما أن الزاوية تُسبب تركيزًا للإجهاد.
القاعدة العامة لقطر الأداة
يجب أن يتطابق نصف القطر الأدنى مع قطر الأداة. للأداة قطر محدد. يجب أن يكون نصف القطر عند الزاوية مساويًا على الأقل لنصف قطر الأداة. تعمل أنصاف الأقطار الأكبر على تحسين الثبات وتقليل تآكل الأداة. ينبغي أن يكون نصف القطر متناسبًا مع عمق التجويف للحفاظ على الصلابة. يجب إضافة خلوص إلى نصف القطر الأدنى المناسب للأداة لضمان سلاسة التشغيل.
كلما زاد نصف القطر كان ذلك أفضل، فهو يسمح للأداة بالتحرك بسرعة أكبر ويقلل من تآكلها. استخدم مقاسًا قياسيًا للأداة. تتوفر قواطع الطحن الشائعة بأقطار 3 مم و6 مم و10 مم. اختر نصف القطر المناسب لهذه المقاسات.
تجنب الزوايا الداخلية الحادة لمنع نقاط تركيز الإجهاد
تُسبب الزوايا الحادة تركيزًا للضغط، مما قد يؤدي إلى تشقق الغلاف عند الزاوية. يُولّد معالج الذكاء الاصطناعي الموجود بالداخل حرارة، وتتسبب دورات التسخين والتبريد في تمدد المادة وانكماشها. تُركّز الزوايا الحادة الضغط، فيتسع الشق بمرور الوقت.
يعمل نصف القطر على توزيع الإجهاد، مما يُوزّع الحمل على طول المنحنى. كما يُطيل عمر الغلاف، ويُحسّن عملية التشغيل، حيث يعمل مسار الأداة بسلاسة، ويُحسّن التحكم فيه. استخدم نصف قطر كبير بما يكفي لتجنب نقاط تركيز الإجهاد. وللجدران السميكة، استخدم نصف قطر أكبر. يحمي الغلاف معالج الذكاء الاصطناعي.
الوصول إلى الأدوات وتوجيه الأجزاء
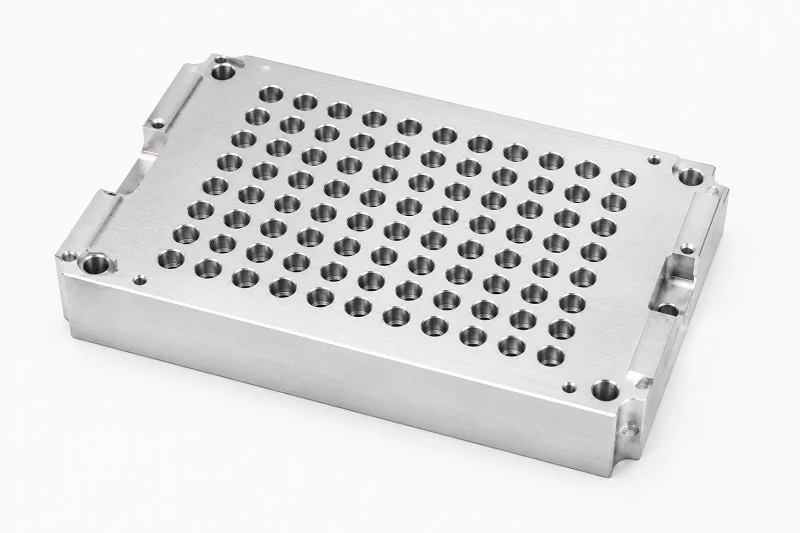
يجب أن تصل أداة التحكم الرقمي الحاسوبي (CNC) إلى كل جزء من أجزاء القطعة. إذا لم تتمكن الأداة من الوصول إلى كل جزء، فسيحتاج التصميم إلى تعديل. يُعدّ اتجاه القطعة أمرًا بالغ الأهمية، إذ تؤثر طريقة تثبيتها على وصول الأداة إليها.
التصميم لأطوال الأدوات القياسية
للأداة القياسية طول محدد. أما الأداة الطويلة فهي أقل صلابة، وتنحني، وتصدر اهتزازات. تجنب الشقوق العميقة والضيقة.
- فتح عرض الجيوب للسماح بنسب أقصر بين الأداة والقطر، مما يقلل الحاجة إلى الأدوات الطويلة والنحيفة.
- قم بزيادة أنصاف أقطار الزوايا لتتناسب مع أحجام قواطع الطحن القياسية، مما يحسن الوصول إلى الأداة واستقرار عملية التشغيل.
- قم بتحويل الميزات العمياء إلى ميزات نافذة حيثما أمكن ذلك، مما يلغي الحاجة إلى توجيهات أدوات خاصة.
- أضف مادة دعم مؤقتة تتم إزالتها في العملية النهائية للحفاظ على الصلابة أثناء عملية التصنيع.
- قم بتقسيم الأجزاء الكبيرة إلى مكونات فرعية باستخدام ميزات تحديد المواقع الدقيقة والأسطح المتزاوجة المسطحة، مما يتيح عملية تثبيت أبسط.
استخدم هذه النصائح للحفاظ على طول الأداة قصيرًا. فالأداة القصيرة تقطع أسرع، مما يقلل التكلفة، ويجعل تصنيع ميزات غلاف الذكاء الاصطناعي أسهل. ويجب أن يكون الغلاف دقيقًا.
تقليل الحاجة إلى تجهيزات معقدة
تُستخدم أدوات التثبيت لتثبيت القطعة في مكانها. وتتطلب أدوات التثبيت المعقدة وقتًا ومالًا. لذا، ينبغي أن يقلل التصميم من الحاجة إليها.
توفر عمليات التصنيع باستخدام الحاسوب خماسية المحاور زوايا أدوات أفضل للتجاويف العميقة والخصائص الداخلية، مما يقلل الحاجة إلى عمليات ضبط متعددة. يمكن للأداة أن تميل، ويمكنها الوصول إلى التجاويف السفلية، بينما يبقى الجزء ثابتًا في مكانه. تتطلب معالجة بيانات الذكاء الاصطناعي غلافًا ثابتًا، كما تتطلب وحدة الذكاء الاصطناعي غلافًا آمنًا.
تُعاني عمليات التصنيع ثلاثية المحاور من بعض القيود، فهي لا تستطيع معالجة التجاويف السفلية أو الأجزاء الداخلية المخفية. إذ لا يمكن لأداة القطع الوصول إلا من الأعلى إلى الأسفل، ما يجعل الوصول إلى أي جزء أسفل حافة بارزة غير ممكن عمليًا. وهذا يتطلب إعادة تثبيت يدوية، الأمر الذي يزيد من خطر تراكم التفاوتات.
صمم الميزات بحيث يمكن الوصول إليها من اتجاه واحد. هذا يُبسط عملية الإعداد ويحافظ على الجودة العالية. يتطلب تصميم غلاف CNC لهياكل الذكاء الاصطناعي هذا النهج. يجب أن يكون مسار الأداة سلسًا، ويجب إحكام غلق ميزات الذكاء الاصطناعي.
عوامل التكلفة والوقت اللازم في تصنيع أغلفة الذكاء الاصطناعي الطرفي
تُشكّل التكلفة والمدة الزمنية عاملين أساسيين في أي مشروع تصنيع أغلفة. فعدد عمليات التركيب، واختيار المواد، وخطوات التشطيب، كلها عوامل تؤثر على التكلفة. قد يتم شحن قطعة بسيطة في غضون أيام، بينما قد يستغرق تصنيع غلاف معقد للذكاء الاصطناعي ذي دقة عالية أسابيع. يكمن السر في معرفة العوامل التي ترفع السعر.
تأثير تعقيد التصميم على وقت الإعداد
عدد عمليات الإعداد وساعات تشغيل الآلة
في كل مرة يُحرك فيها الفني القطعة، يبدأ العد التنازلي. تحتاج قطعة بسيطة مصنعة باستخدام آلة CNC ثلاثية المحاور إلى عملية إعداد واحدة أو اثنتين. تثبيت القطعة بسيط، حيث تعمل الآلة في ملزمة قياسية، ومسار الأداة واضح ومباشر. هذا الإعداد مناسب لمعظم القطع المصنعة بكميات قليلة. يمكن لعملية CNC إنتاج أسطح مستوية، وجيوب، وفتحات، وثقوب، وحواف مُشكّلة. لكن الغلاف المعقد ذو الميزات على جوانب متعددة يحتاج إلى المزيد من عمليات الإعداد. كل عملية إعداد تضيف ساعات. تتوقف الآلة، ويعيد الفني ضبطها، وتتراكم التفاوتات، وترتفع التكلفة. قد تحتاج عملية CNC لغلاف ذكاء اصطناعي ذي جيوب عميقة وأسطح مائلة إلى أربع أو خمس عمليات إعداد، مما يُضاعف وقت التصنيع. يمكن لتقنية CNC المدعومة بالذكاء الاصطناعي تحسين مسار الأداة لتقليل عدد عمليات الإعداد، حيث تُساعد أتمتة عملية الإعداد، ويمكن لنظام التعلم الآلي في نظام التحكم تخطيط التسلسل.
تكلفة التفاوتات الدقيقة
تُكلّف الدقة العالية تكلفةً أكبر. يُعدّ التفاوت القياسي البالغ ±0.1 مم مناسبًا لمعظم الميزات، وهو يُشكّل التكلفة الأساسية. أما التفاوت الدقيق البالغ ±0.01 مم فيُكلّف 2.8 ضعف التكلفة. يجب أن تكون الآلة صلبة، ويتطلب الفحص استخدام جهاز قياس إحداثيات ثلاثي الأبعاد (CMM). ترتفع نسبة الخردة إلى 15%. تُضيف عملية مراقبة الجودة وقتًا إضافيًا، ويُبطئ مُشغّل آلة CNC سرعة التغذية، ويحتاج مسار الأداة إلى عدد أكبر من التمريرات. والنتيجة هي غلاف دقيق، لكنّ وقت التسليم يطول، وترتفع التكلفة. بالنسبة لغلاف الذكاء الاصطناعي، تتطلب الميزات الحيوية، مثل فتحات الموصلات وأسطح الإحكام، تحكمًا دقيقًا. أما باقي الميزات، فيمكن أن تبقى ضمن التفاوت القياسي. يُحافظ هذا التوازن على التكلفة تحت السيطرة. تُساعد البيانات المُستقاة من عملية الفحص في التحقق من الجودة.
العمليات الثانوية: التشطيب و التركيب
كيف تضيف معالجات الأسطح قيمة ووقتًا
لا تمثل عملية التصنيع سوى جزء من الحكاية. فخطوات التشطيب تضيف قيمة وتستغرق وقتًا أطول. على سبيل المثال، تضيف عملية الأنودة أسابيع إلى مدة التسليم. يُرسل الغلاف إلى ورشة تشطيب، حيث يُشكّل الحمام الكيميائي والتيار الكهربائي طبقة الأكسيد. تستغرق هذه العملية عدة أيام، ويحتاج الغلاف إلى التنظيف والتثبيت. تتراكم التكاليف، لكن القيمة حقيقية. تتحسن مقاومة التآكل، ويدوم غلاف الذكاء الاصطناعي لفترة أطول في الميدان، ويبدو السطح أفضل، وتبقى بيانات المستشعرات الداخلية دقيقة. إن عملية الأنودة تستحق الانتظار.
مقارنة بين تكلفة وفوائد التشطيب الداخلي والتشطيب الخارجي
يُوفر التشطيب الداخلي الوقت، حيث يبقى الهيكل في منشأة واحدة، مما يُسرّع عملية التسليم. إلا أن الاستثمار في المعدات يكون مرتفعًا. أما التشطيب الخارجي فيُكلّف أكثر لكل قطعة، ويُضيف الشحن وقتًا إضافيًا، كما أن المناولة تزيد من المخاطر، وتعتمد الجودة على المورّد. بالنسبة للقطع ذات الكميات المنخفضة، غالبًا ما يكون الاستعانة بمصادر خارجية أرخص، وتكون تكلفة الإعداد أقل. أما بالنسبة للقطع ذات الكميات العالية، فيُعدّ التشطيب الداخلي خيارًا منطقيًا، حيث تنخفض تكلفة القطعة الواحدة، ويُصبح التحكم في العملية أفضل. يُمكن لإعدادات التصنيع باستخدام الحاسوب المدعومة بالذكاء الاصطناعي تنسيق خطوات التشطيب، كما تُساعد هذه التقنية في إدارة الجدول الزمني.
النماذج مقابل عمليات الإنتاج
تحسين الأداء للأحجام المنخفضة (من 1 إلى 100 قطعة) مقابل الأحجام العالية (أكثر من 1000 قطعة)
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) ذات الحجم المنخفض مثاليةً للإنتاج بكميات صغيرة. فتكلفة الأدوات ضئيلة، وفترة التسليم قصيرة نسبيًا. ويتم تصنيع الغلاف من مادة الإنتاج الأصلية، ما يضمن التحقق من الأداء الوظيفي بدقة. كما تتطابق قوة الخيوط ومعامل التمدد الحراري مع القطعة النهائية. ويمكن تعديل التصميم بسهولة، وفي حال الحاجة إلى تعديل أي ميزة، يتم تحديث التصميم بمساعدة الحاسوب (CAD) بسرعة، ما يؤدي إلى تحسين جودة الدفعة التالية. أما الإنتاج بكميات كبيرة فيتطلب نهجًا مختلفًا. ففي حالة الكميات الكبيرة، قد يكون صب القوالب أرخص للقطعة الواحدة، لكن تكلفة الأدوات الأولية مرتفعة وفترة التسليم أطول. ويمكن استخدام غلاف آلة CNC لوحدات الإنتاج الأولية لسد هذه الفجوة ريثما يتم تصنيع الأدوات.
متى تنظر يموت الصب or حقن صب كبدائل
يُعدّ صب القوالب خيارًا مناسبًا لإنتاج كميات كبيرة من القطع المعدنية. صحيح أن تكلفة الأدوات مرتفعة، لكن تكلفة القطعة الواحدة منخفضة، وفترة التسليم طويلة. بالنسبة للكميات الكبيرة جدًا، يكون الأمر مجديًا اقتصاديًا، حيث يُعوّض الاستثمار في الأدوات. مع ذلك، تبقى مخاطر التصميم عالية، إذ أن اكتشاف أي خطأ بعد تصنيع القالب مكلف للغاية، وتغيير التصميم مكلف أيضًا. تتجنب عملية التصنيع باستخدام الحاسوب (CNC) هذه المخاطر، حيث يُمكن التحقق من صحة الهيكل قبل البدء في تصنيع الأدوات. ينطبق المنطق نفسه على قولبة الحقن للهياكل البلاستيكية، فالاستثمار الأولي لا يكون مجديًا إلا في حالة الإنتاج بكميات كبيرة. أما في حالة الإنتاج بكميات صغيرة، فإن التصنيع باستخدام الحاسوب (CNC) هو الخيار الأمثل. تتطلب العمليات التي تبدو أقل تكلفة للقطعة الواحدة، مثل قولبة الحقن، استثمارًا أوليًا لا يكون مجديًا إلا في حالة الإنتاج بكميات كبيرة.
شراكة مع نوبل لتصنيع مساكن الذكاء الاصطناعي المتطورة

لقد تعرفت على الأجزاء والمواد وقواعد التصميم. الآن يبدأ العمل الجاد. من سيصنع لك العلبة؟ الشريك المناسب قد يُحدث فرقًا كبيرًا بين بداية سلسة وتأخير مكلف. تجمع NOBLE جميع الخطوات في مكان واحد، مما يعني تقليل عمليات التسليم، وسرعة الحصول على الإجابات، وتحكمًا أفضل في المنتج النهائي.
خدماتنا المتكاملة: من التصميم إلى التجميع
خدمات التصنيع والتشطيب باستخدام الحاسوب (CNC) داخل الشركة
تدير شركة نوبل ورشة تصنيع متكاملة. نتولى جميع أعمال التصنيع باستخدام الحاسوب (CNC) لهيكل جهاز الذكاء الاصطناعي الخاص بك، من البداية إلى النهاية. يقوم فريقنا بفحص تصميم الهيكل قبل البدء بقطع أي معدن، لنكتشف المشاكل مبكرًا ونقترح تعديلات توفر الوقت والمال. تتم عملية التصنيع باستخدام الحاسوب (CNC) على أحدث الآلات. نعمل مع الألومنيوم والفولاذ والنحاس والبلاستيك، حيث تُعالج كل مادة بالأدوات والسرعات المناسبة. تتم عمليات التشطيب داخل ورشتنا، من الأنودة والطلاء بالبودرة إلى السفع الرملي. نوفر لك جهة اتصال واحدة، فلا داعي لشحن القطع إلى جهة تشطيب أخرى أو انتظار طرف ثالث. يعود إليك الهيكل المصنّع باستخدام الحاسوب (CNC) جاهزًا للتجميع.
يركز فنيونا على أدق التفاصيل. نضمن الحصول على التشطيب الأمثل لأسطح منع التسرب، وتتوافق فتحات التثبيت مع متطلبات الموقع، ونُحسّن مسار القطع لكل عملية. نستخدم تقنية التصنيع باستخدام الحاسوب (CNC) المدعومة بالذكاء الاصطناعي لتحسين خطوات القطع، مما يقلل وقت الدورة ويعزز الاتساق. كما تساعدنا تقنية التعلم الآلي في أنظمتنا على التنبؤ بتآكل الأدوات، ما يعني تقليل المفاجآت أثناء الإنتاج، ويضمن وصول غلافك في الموعد المحدد.
خدمات إضافية: تجميع لوحات الدوائر المطبوعة وتكامل الأنظمة
لا يمثل الغلاف سوى جزء من الصورة. يحتاج جهاز الذكاء الاصطناعي المتطور الخاص بك إلى لوحة دوائر مطبوعة (PCB) داخلية، بالإضافة إلى توصيلات كهربائية واختبارات. تقدم NOBLE خدمات تجميع لوحات الدوائر المطبوعة وتكامل الأنظمة. نقوم بتركيب المكونات، ولحام الوصلات، وإجراء اختبارات وظيفية. تخضع الوحدة النهائية لفحص نهائي، حيث نتحقق من عمل المستشعرات، ونتأكد من محاذاة منافذ البيانات مع الفتحات. يتم شحن النظام الكامل كوحدة واحدة، مما يوفر عليك عناء التعامل مع موردين متعددين. شريك واحد، فاتورة واحدة، وفريق مسؤول واحد.
ضمان الجودة والشهادات
الأيزو 9001:2015 لأنظمة إدارة الجودة
تُولي شركة نوبل أهمية قصوى لمراقبة الجودة، ويؤكد حصولنا على شهادة نظام إدارة الجودة هذا الأمر. يغطي هذا المعيار نظام الجودة بأكمله، حيث نوثق كل عملية، ونتتبع كل فحص، ونجري تدقيقًا دوريًا لأعمالنا. تعني هذه الشهادة أن نظام مراقبة الجودة لدينا يتبع إطار عمل مُثبت الفعالية، مما يضمن لك نتائج متسقة في كل دفعة إنتاج. تبقى سجلات الفحص محفوظة، وفي حال ظهور أي مشكلة لاحقًا، يُمكننا تتبعها إلى مصدرها. هذا المستوى من المساءلة بالغ الأهمية لعمليات الإنتاج.
معيار ISO 13485:2016 لتصنيع الأجهزة الطبية
تُستخدم بعض أغلفة الذكاء الاصطناعي الطرفية في الأجهزة الطبية، ما يستلزم معايير أكثر صرامة. شركة نوبل حاصلة على شهادة اعتماد لمعايير تصنيع الأجهزة الطبية، والتي تُركز على هذا النوع من التصنيع، وتشمل إدارة المخاطر، والتتبع، والنظافة. تتجاوز هذه المتطلبات متطلبات التصنيع العام، ويتبع فريقنا هذه البروتوكولات في جميع مشاريعنا، وليس فقط المشاريع الطبية. لذا، ستستفيد من أعلى معايير الجودة. يفي غلاف الإلكترونيات المُصنّع بتقنية CNC الذي تطلبه بنفس المعايير الصارمة لمكونات الأجهزة الطبية.
كيفية بدء مشروعك
إرسال ملفات التصميم بمساعدة الحاسوب (CAD) الخاصة بك لمراجعة التصميم للتصنيع (DFM).
هل أنت مستعد للمضي قدمًا؟ أرسل لنا ملفات التصميم بمساعدة الحاسوب (CAD). سيقوم مهندسونا بمراجعة التصميم للتأكد من سهولة تصنيعه. سنفحص سماكة الجدران، والزوايا الداخلية، وسهولة الوصول إلى الأدوات. سنقارن تصميم الهيكل بإمكانيات آلاتنا. ستحصل على تقرير مفصل خلال أيام عمل قليلة. يُبرز التقرير أي جوانب قد تُشكل خطرًا، ويقترح تحسينات، ويُشير إلى المجالات التي يُمكنك فيها توفير المال. هذه المراجعة مجانية تمامًا، وبدون أي التزامات. إنها مجرد ملاحظات صادقة من خبراء في مجال قطع المعادن.
الحصول على عرض سعر وتقدير مدة التسليم
بعد مراجعة التصميم، نُعدّ عرض سعر. يُفصّل هذا العرض تكاليف المواد، ووقت التصنيع، والتشطيب. ستعرف بدقة أين تُنفق أموالك. كما نُقدّم لك تقديرًا لوقت التسليم. تُشحن العلب البسيطة بسرعة، بينما تستغرق مشاريع علب آلات CNC المعقدة وقتًا أطول. يعتمد الجدول الزمني على عدد عمليات الإعداد ومتطلبات الدقة. نعمل معك لإيجاد التوازن الأمثل. هل تحتاج إلى قطع الغيار بشكل أسرع؟ يُمكننا مناقشة الخيارات. هدفنا هو طرح منتجك المتطور بتقنية الذكاء الاصطناعي في السوق دون أي تأخيرات غير ضرورية. علبة إلكترونيات CNC التي تحتاجها في متناول يديك. لنُبنِ معًا شيئًا رائعًا.
يعتمد تصميم غلاف الذكاء الاصطناعي المتطور على موقع النشر، لذا يجب أن يتناسب مع البيئة المحيطة. توفر لك عملية التصنيع باستخدام الحاسوب (CNC) دقة عالية لكل غلاف. يحتاج معالج الذكاء الاصطناعي إلى تحكم حراري ممتاز، وجودة الغلاف مهمة للغاية. يساعد التعلم الآلي في عملية التصنيع باستخدام الحاسوب المدعومة بالذكاء الاصطناعي على تحقيق دقة عالية في القياسات. يوازن غلاف CNC بين الأداء والتكلفة، حيث تُصنع الأغلفة التي تحمي الذكاء الاصطناعي. يجب أن تكون خصائص الغلاف دقيقة للغاية، إذ يحتاج جهاز الذكاء الاصطناعي إلى غلاف محكم الإغلاق، مما يُحسّن أداء الحوسبة داخله. كما يحتاج الذكاء الاصطناعي إلى غلاف دقيق، ويجب أن يفي غلاف CNC الخاص به بمعايير الحماية (IP). تضمن عملية التصنيع مطابقة الغلاف للمواصفات، ويؤثر تصميم الغلاف على نظام الذكاء الاصطناعي، لذا يجب أن يكون الغلاف محكم الإغلاق. يُعد تصنيع أغلفة الذكاء الاصطناعي باستخدام الحاسوب تخصصنا. أرسل ملفات CAD الخاصة بك للمراجعة.
الأسئلة الشائعة حول تصنيع المساكن بتقنية الذكاء الاصطناعي الطرفي
ما هي التفاوتات التي يمكن أن تحققها عمليات التصنيع باستخدام الحاسوب (CNC) لأختام غلاف الذكاء الاصطناعي الطرفية؟
تتميز آلات CNC القياسية بدقة ±0.1 مم. أما الدقة العالية التي تصل إلى ±0.01 مم فتكلف حوالي 2.8 ضعف. وتساهم عمليات التصنيع باستخدام CNC المدعومة بالذكاء الاصطناعي في تحسين مسار الأداة للحصول على نتائج ثابتة. وتضمن فحوصات مراقبة الجودة مطابقة كل قطعة للمواصفات.
كيف يؤثر التأكسد الأنودي على أداء غلاف الألمنيوم؟
تُضفي عملية الأنودة مقاومةً للتآكل وحمايةً من الخدوش، كما تُتيح إضافة اللون. تتم هذه العملية بعد التصنيع باستخدام الحاسوب (CNC)، وتُضيف بضعة أيام إلى مدة التسليم. يجب أن يُراعي تصميم الغلاف السماكة الإضافية.
ما هو الحد الأدنى لسمك جدار غلاف الذكاء الاصطناعي البلاستيكي؟
بالنسبة للبلاستيك الهندسي، ابدأ بسماكة كافية لتجنب التشوّه. استخدم دعامات لزيادة الصلابة دون زيادة سماكة الجدار. يجب أن يوازن تصميم الغلاف بين الوزن والمتانة.
كيف أختار بين الألومنيوم 6061-T6 والألومنيوم 5052؟
تُعدّ سبيكة 6061-T6 مثاليةً للتشكيل الدقيق، بينما تُعدّ سبيكة 5052 مثاليةً للثني في الأشكال المنحنية. كلا السبيكتين تؤديان الغرض بكفاءة، وستُحدد احتياجات التصميم اختيارك الأنسب. كما يُمكن لتقنية التصنيع باستخدام الحاسوب (CNC) المدعومة بالذكاء الاصطناعي التعامل مع كلا السبيكتين بكفاءة عالية.
ما هو تصنيف IP المناسب للأجهزة الطرفية الخارجية؟
يُوفر تصنيف الحماية العالي (IP) مقاومةً للغبار ورذاذ الماء. كما يُوفر تصنيف أعلى مقاومةً للغمر لفترة وجيزة في الماء. يجب أن يكون سطح منع التسرب أملسًا، وعادةً ما يكون خشونة السطح (Ra) 0.8 ميكرومتر أو أقل. ويتم فحص جودة السطح باستخدام جهاز قياس التضاريس السطحية (CNC).
كيف يساعد الطحن الحلقي في علاج الجيوب العميقة؟
تستخدم عملية الطحن الحلقي مسار أداة دائري بزاوية تلامس منخفضة، مما يقلل قوى القطع بنسبة 25%. والنتيجة هي تجاويف عميقة ونظيفة. يستخدم مشغلو آلات CNC هذه الطريقة لتجاويف مشتتات الحرارة.
ما الفرق بين التفاوتات القياسية والتفاوتات الدقيقة؟
تُعدّ التفاوتات القياسية البالغة ±0.1 مم أساسية. أما التفاوتات الدقيقة البالغة ±0.01 مم فتُكلّف حوالي 2.8 ضعف. استخدم التفاوتات الدقيقة فقط في العناصر الرئيسية. ويؤكد التحقق باستخدام آلة قياس الإحداثيات (CMM) جودة الأجزاء ذات التفاوتات الدقيقة.
كيف 5 محاور التصنيع باستخدام الحاسب الآلي هل تُفيد حاويات الذكاء الاصطناعي المحمولة؟
تقوم آلة CNC خماسية المحاور بقطع المنحنيات المعقدة والتجاويف في عملية إعداد واحدة، مما يلغي الحاجة إلى عمليات إعداد متعددة ويحسن الدقة. والنتيجة هي قطعة أقوى وأكثر إحكامًا، كما يقلل هذا الأسلوب من إجمالي وقت التشغيل.