يُعدّ صب السيليكون بالتفريغ عملية حديثة شائعة ومناسبة للنماذج الأولية السريعة والإنتاج بكميات صغيرة. يتم فك القوالب بسرعة، مع الحصول على سطح نهائي ممتاز، وتتوافق خصائص المادة مع خصائص السيليكون المستخدم في الإنتاج الضخم.
مع ذلك، لا مفر من وجود بعض العيوب، مثل فقاعات الهواء، وعدم اكتمال التعبئة، وعيوب السطح، والتشوه. هذه العملية حساسة نسبياً؛ فحتى التغييرات الطفيفة في المواد أو القوالب أو مستويات الفراغ قد تُسبب مشاكل خطيرة.
العيوب الشائعة في صب السيليكون المفرغ من الهواء
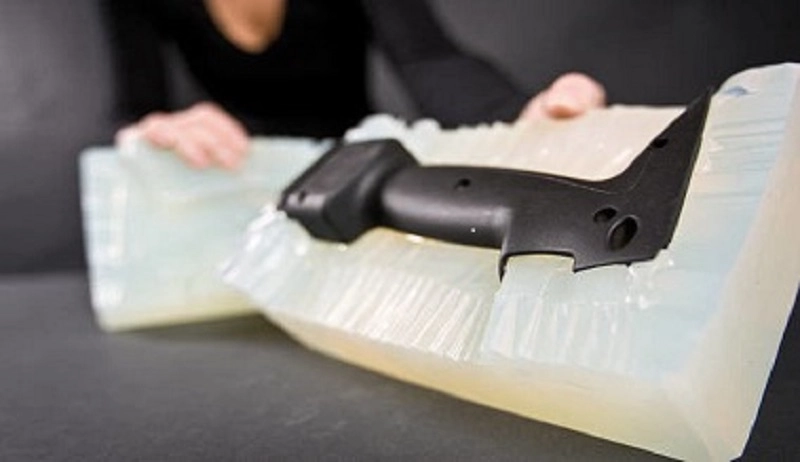
هل سبق لك أن واجهت عيوبًا في عملية صب السيليكون بالتفريغ؟ تشمل هذه العيوب الفقاعات، وخشونة السطح، والزوائد. يمكن أن يؤثر كل عيب من هذه العيوب على المظهر، والأبعاد، والخواص الميكانيكية، أو كفاءة الإنتاج. فهم هذه العيوب هو الخطوة الأولى نحو التخلص منها.
فقاعات الهواء (الفراغات)
يشكّل الهواء المحبوس فراغات. تُضعف المسامات الداخلية قوة القطعة، بينما تُؤثر الثقوب الدقيقة على سطحها سلبًا على جودتها. وهناك عدة أسباب لذلك، منها عدم كفاية عملية إزالة الغازات، وعدم كفاية مدة الاحتفاظ بالفراغ، والتصميم غير المناسب لقنوات تهوية القالب.
تشمل التدابير الوقائية إزالة الغازات بشكل صحيح. يجب ترك الراتنج يرتاح لفترة كافية تحت الفراغ. يجب تزويد القالب بقنوات تهوية للسماح بخروج الهواء أثناء عملية ملء الراتنج. يجب أن يتوافق مستوى الفراغ مع متطلبات المادة.
لقطات قصيرة
عند فتح القالب، ستجد أنه غير مملوء، وأن القطعة غير مكتملة، وأن دقة التفاصيل رديئة. والسبب بسيط، فقد يعود إلى زيادة لزوجة الراتنج أو عدم كفاية حقن المادة. أو ربما بدأ الخليط بالتصلب قبل امتلاء التجويف بالكامل.
يتطلب حل مشكلة عدم اكتمال التعبئة تعديلات في العملية. يجب زيادة حجم المادة. يجب تقليل لزوجة الراتنج عن طريق التسخين المسبق. يجب تقصير الفترة الزمنية بين الخلط والحقن.
Flash
تتسرب طبقة رقيقة من الراتنج على طول خط الفصل. حواف القطعة غير متساوية، مع وجود زوائد زائدة. قد يتسبب تآكل القالب في حدوث تسرب. قد يؤدي عدم المحاذاة إلى فيضان الراتنج. قد يؤدي ضغط الحقن المفرط إلى فيضان الراتنج.
يُعدّ الوميض عرضاً يدل على أن القالب يحتاج إلى صيانة. يجب فحص المحاذاة. يجب مطابقة ضغط الحقن مع المادة والشكل الهندسي.
انفتال
تتشوه الأجزاء بعد إخراجها من القالب. الأجزاء الكبيرة والرقيقة هي الأكثر عرضة للتشوه. تتقوس المكونات المسطحة، وتنحني الأجزاء الطويلة. والسبب هو اختلاف سرعة التصلب أو إجهاد التبريد، حيث يتصلب جزء أسرع من الآخر. يؤدي الإجهاد الداخلي إلى تشويه شكل الجزء.
يركز الوقاية على المعالجة المتجانسة. اضبط درجة حرارة الفرن. تأكد من توزيع الحرارة بالتساوي. عدّل شكل القطعة لتقليل التفاوت في السماكة.
عيوب السطح
خدوش. حفر. بقع خشنة. السطح غير أملس. قد يحتوي النموذج الرئيسي على عيوب. قد يكون سطح القالب تالفًا. قد يشكل الراتنج نفسه سطحًا خشنًا.
يكمن الحل في مراقبة الجودة في كل مرحلة. افحص النموذج الرئيسي. احمِ سطح القالب. تحكم في ظروف الراتنج.
عدم دقة الأبعاد
الأجزاء خارجة عن نطاق التفاوت المسموح به. الثقوب غير متطابقة. الأسطح البينية غير متطابقة. ثلاثة عوامل تسبب المشكلة: انكماش قالب السيليكون، انكماش الراتنج، وتغيرات درجة الحرارة أثناء المعالجة.
يتطلب التعويض بيانات تجريبية. قم بقياس الانكماش في القالب والراتنج. اضبط أبعاد النموذج الرئيسي وفقًا لذلك. تحكم في درجة حرارة المعالجة.
علاج غير مكتمل
تبقى الأجزاء لينة، لزجة، وتفتقر إلى المتانة الميكانيكية. والسبب بسيط: لم يكتمل تماسك الراتنج. نسبة خلط خاطئة، خلط غير كافٍ، ظروف معالجة سيئة، أو تلوث بمواد فصل القوالب.
يكمن الحل في ضبط عملية التصنيع. تحقق من نسبة الراتنج. قم بزيادة وقت الخلط. حافظ على درجة حرارة الفرن. نظف القالب بين كل دورة وأخرى.
اختلاف اللون
تختلف أجزاء من نفس الدفعة في مظهرها. أحدها فاتح اللون، والآخر داكن. خلط الصبغة غير متناسق. تختلف دفعات الراتنج. تؤثر ظروف المعالجة على اللون.
يُجدي التوحيد القياسي نفعاً. استخدم عبوات صبغات مُوزونة مسبقاً. عاير معدات الخلط. تحكم في دورة المعالجة.
تغطي هذه العيوب الثمانية معظم مشاكل صب السيليكون بالتفريغ. لكل عيب سبب، ولكل عيب حل. يوضح القسم التالي كيفية تطبيق هذه الحلول.
أسباب عيوب الصب الفراغي
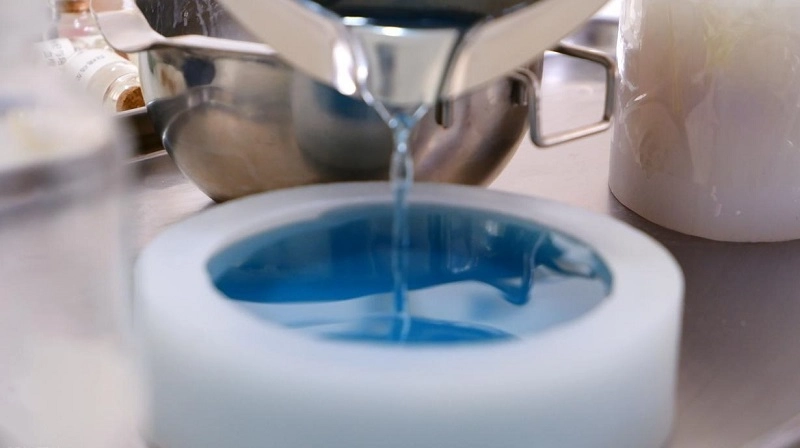
العيوب ليست سوى أعراض، أما الأسباب الحقيقية فتكمن في أعماق المشكلة. إذا اقتصرت المعالجة على المشاكل الظاهرية، فستعود المشكلة للظهور مجدداً؛ ولا يمكن حلها نهائياً إلا بتحديد السبب الجذري. تغطي الفئات الخمس التالية معظم أسباب فشل عملية صب السيليكون بالتفريغ.
قضايا مادية
الراتنج هو العنصر الأساسي في العملية برمتها. استخدام راتنج رديء الجودة سيؤدي إلى إنتاج أجزاء دون المستوى المطلوب.
فقدت الراتنجات منتهية الصلاحية قدرتها على التفاعل، مما أدى إلى عدم اكتمال عملية المعالجة وترك الأجزاء لينة.
قد تؤدي نسب الخلط غير الصحيحة إلى اختلال التوازن الكيميائي. فزيادة كمية القاعدة تجعل الأجزاء لزجة، بينما زيادة كمية عامل المعالجة تجعلها هشة.
ينتج التلوث بالرطوبة عن بيئة تخزين رطبة. يتفاعل الماء مع الراتنج، مما ينتج عنه فقاعات تؤدي إلى تدهور الخصائص الميكانيكية.
يمكن أن تؤدي ظروف التخزين السيئة - درجات الحرارة المرتفعة والتعرض للضوء والهواء - إلى تدهور خصائص المادة حتى قبل دخولها في القالب.
قد يؤدي عدم توافق المواد إلى انفصال الطبقات أو فشل الترابط بين الطبقات أو الحشوات.
الخطوة الأولى هي فحص المادة. إذا كانت الراتنجة رديئة الجودة، فلن يفيد أي شيء آخر.
مشاكل تصميم القوالب
يحدد القالب شكل القطعة. التصميم غير السليم سيؤدي حتماً إلى جودة رديئة للقطعة.
يُحدد موقع البوابة تدفق المادة المنصهرة. وقد يتسبب موقع البوابة غير المناسب في حدوث اضطراب. ويؤدي الاضطراب إلى حبس الهواء، مما يؤدي إلى تكوين جيوب هوائية.
يؤدي عدم كفاية التهوية إلى منع الهواء من الخروج. ويتسبب الهواء المضغوط الذي لا يستطيع الخروج في حدوث ثقوب في الجزء.
قد يؤدي تصميم خط الفصل غير المناسب إلى حدوث نتوءات أو تمزق في الجزء أثناء عملية فك القالب.
يمكن أن يؤدي تصميم القالب الرديء إلى منع تدفق الراتنج بشكل متساوٍ، مما يؤدي إلى عدم كفاية التعبئة، وبالتالي تشوه الجزء.
القالب هو أداة إنتاج، ويجب أن يلبي تصميمه متطلبات العملية.
أخطاء معلمات العملية
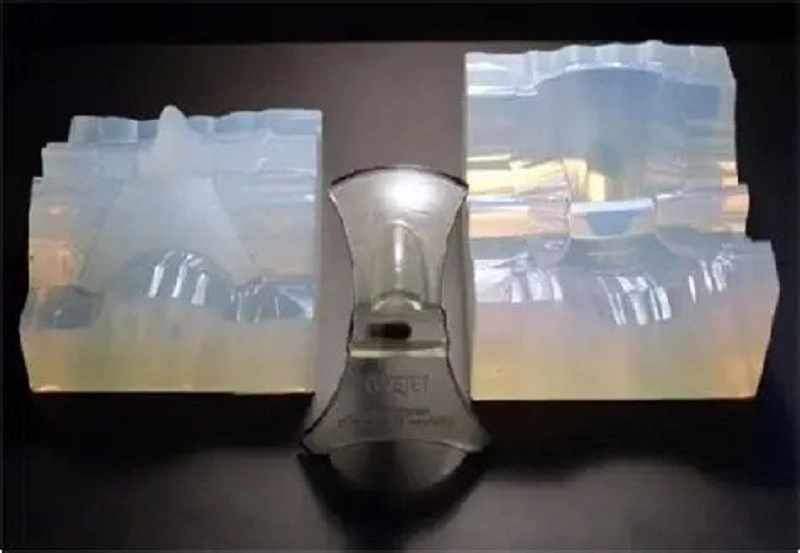
تعمل الآلة بدقة وفقاً للتعليمات؛ فالإعدادات غير الصحيحة ستؤدي إلى نتائج غير صحيحة.
هل مستوى الفراغ منخفض جدًا؟ سيؤدي الهواء المحبوس في الراتنج إلى تكوين فقاعات.
هل سرعة الصب سريعة جدًا؟ يؤدي الاضطراب إلى حبس الهواء. سرعة الصب بطيئة جدًا. يتصلب الراتنج قبل ملء القالب.
إذا كانت درجة حرارة المعالجة منخفضة للغاية، فسيكون التفاعل غير مكتمل؛ وإذا كانت مرتفعة للغاية، فسوف يتسبب ذلك في احتراق الجزء.
إذا كان وقت المعالجة قصيرًا جدًا، فلن تتم معالجة الجزء بشكل كافٍ؛ وإذا كان طويلًا جدًا، فسوف يتدهور القالب.
إذا تم إخراج الجزء من القالب مبكراً جداً، فسوف يتمزق؛ وإذا تم إخراجه متأخراً جداً، فسوف يلتصق بالقالب.
لكل معيار نطاق مثالي. طالما بقي ضمن هذا النطاق، ستكون جودة القطعة مرضية؛ أما إذا تجاوز هذا النطاق، فستحدث عيوب.
أخطاء المشغل
يمكن أتمتة عملية صب السيليكون بالتفريغ، لكن المشغل لا يزال ذا أهمية بالغة.
إذا لم تكن العمليات اليدوية متسقة، فإن الآلة تبدأ من حالة مختلفة في كل مرة. ونتيجة لذلك، لن تكون الأجزاء النهائية متسقة.
إذا لم يتم قياس الراتنج بدقة، فستكون نسبة الخلط خاطئة، ولن تكون نتيجة المعالجة كما هو متوقع.
إذا لم يتم خلط الراتنج جيداً، فسيبقى بعض الراتنج غير المختلط في قاع الوعاء. سيتدفق هذا الراتنج غير المختلط إلى القالب، ولن تتصلب القطعة بشكل صحيح.
تشمل أخطاء التعامل الشائعة التلوث الناتج عن زيوت الجلد، واستخدام كمية كبيرة من عامل فصل العفن، وإسقاط الأدوات عن طريق الخطأ.
إن أفضل طريقة لتجنب هذه المشاكل هي من خلال التدريب المناسب، وإجراءات التشغيل القياسية، والإشراف الدقيق.
ارتداء العفن
قوالب السيليكون قابلة للاستهلاك. كل دورة صب تتسبب في بعض التآكل.
أولى العلامات هي وميض. يبدأ خط الفصل بالتآكل، ويبدأ الراتنج بالتسرب من القالب. ثم تظهر تغيرات في الأبعاد. يصبح القالب أكثر ليونة ويبدأ بالتمدد. وتبدأ الأبعاد الحرجة بالتغير.
مع تآكل سطح القالب، يصبح سطح القطعة أكثر خشونة، وتتلاشى التفاصيل الدقيقة تدريجيًا. كما تنخفض جودة القطعة. عادةً ما تكون القطع القليلة الأولى جيدة، لكن القطع القليلة الأخيرة قد تصبح تالفة.
لتجنب هذه المشاكل، راقب عمر القالب واستبدله في الوقت المناسب. لا تستخدمه بعد انتهاء عمره الافتراضي.
تغطي هذه الفئات الخمس الأسباب الجذرية الرئيسية للعيوب في عملية صب السيليكون بالتفريغ. ومن خلال تحديد هذه المشكلات وحلها بطريقة منهجية، يمكن تقليل معدلات العيوب، وتحسين الإنتاجية، وتسهيل سير عملية الإنتاج.
كيفية منع العيوب في صب السيليكون بالتفريغ
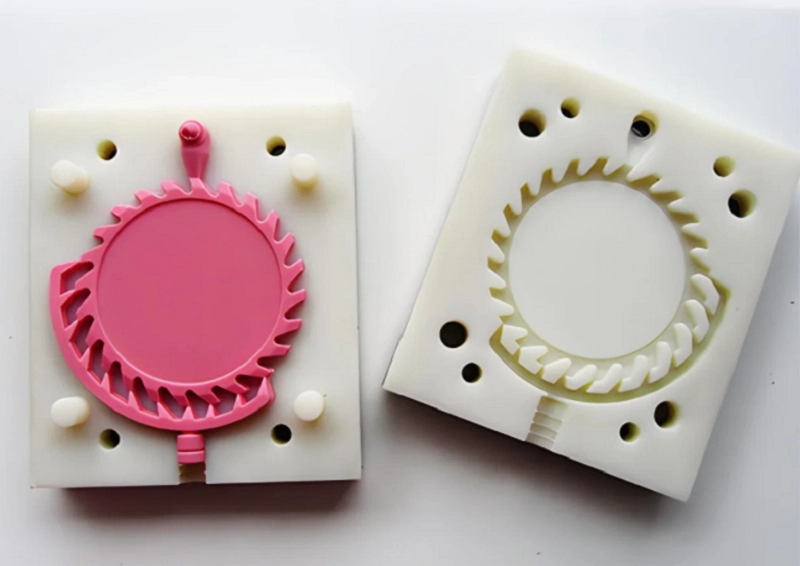
تكلفة الوقاية أقل بكثير من تكلفة إعادة العمل. من خلال معالجة الأسباب الجذرية للعيوب بطريقة منهجية، يمكن تحسين الإنتاجية. تتناول المجالات التسعة التالية أساليب عملية أثبتت فعاليتها في صب السيليكون بالتفريغ.
تحسين جودة النمط الرئيسي
يُحدد النموذج الرئيسي كل شيء. فجودة سطحه تُصبح جودة سطح القطعة النهائية، ودقة أبعاده تُحدد التفاوتات النهائية. النموذج الرئيسي الرديء سيؤدي حتماً إلى قطع رديئة.
أكمل النموذج الرئيسي بعناية. قم بصنفرة وتلميع السطح لإزالة جميع الخدوش.
نظف النموذج الرئيسي جيداً. يمكن أن ينتقل الغبار وبصمات الأصابع إلى قالب السيليكون، وسينقل القالب هذه العيوب إلى كل جزء مصبوب.
تحقق من دقة الأبعاد. قِس الخصائص الأساسية وتأكد من مطابقة النموذج الرئيسي لمتطلبات التصميم. هذه هي نقطة التحقق الأولى للجودة في عملية الإنتاج، فلا تتجاهلها.
تحسين تصميم قوالب
يُعدّ القالب أساس العملية برمتها. فالقالب المصمم جيداً يُسهّل عملية الإنتاج، بينما يؤدي التصميم الرديء إلى تكرار العيوب.
ضع البوابات في المواقع الصحيحة حتى يتدفق الراتنج بسلاسة ويتجنب الاضطراب الذي يمكن أن يخلق فقاعات.
أضف فتحات تهوية كافية. يجب أن يخرج الهواء بسلاسة أثناء ملء الراتنج للقالب. ضعف التهوية أو انسداد فتحات التهوية سيؤدي إلى حبس الهواء، مما يتسبب في ظهور فراغات وفقاعات هوائية.
صمم خط الفصل بعناية. فالموقع غير المناسب لخط الفصل قد يتسبب في حدوث زوائد ويجعل عملية إخراج القالب أكثر صعوبة.
يتبع تصميم القالب الجيد التدفق الطبيعي للراتنج بدلاً من إجباره على عكس التدفق.
قم بتحضير الراتنج بشكل صحيح
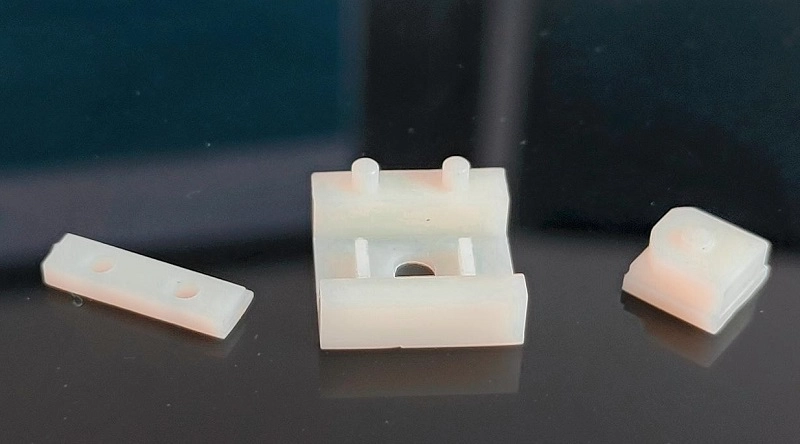
يُعد تحضير الراتنج الخطوة الأساسية لضمان نتائج إنتاج متسقة.
استخدم ميزانًا للقياس الدقيق. اتبع نسبة الخلط الصحيحة بدقة.
اخلط المكونات جيداً. اكشط جوانب وقاع الوعاء للتأكد من تجانس جميع المواد. قد يؤدي عدم الخلط الجيد إلى بقاء بعض المناطق غير معالجة.
قم بإزالة الغازات بالتفريغ. حافظ على الراتنج تحت التفريغ لفترة كافية لإزالة الهواء المذاب. لا يكفي إزالة الفقاعات السطحية فقط، بل يجب إزالة فقاعات الهواء الموجودة داخل الراتنج أيضاً.
تعامل مع المواد بحرص. فالتلوث بالزيت أو الرطوبة أو الراتنج القديم قد يتلف الدفعة بأكملها.
التحكم في ظروف الفراغ
لا يُستخدم الفراغ فقط لإزالة الغازات، بل يُستخدم أيضًا لمساعدة الراتنج على ملء القالب.
اضبط مستوى الفراغ المناسب. إذا كان الفراغ منخفضًا جدًا، فسيبقى الهواء محبوسًا. أما إذا كان مرتفعًا جدًا، فقد يغلي الراتنج، مما يُسبب عيوبًا جديدة.
تحكم في مدة التفريغ. يجب أن يبقى الراتنج تحت التفريغ أثناء كل من عملية إزالة الغازات والصب. يجب تفريغ القالب بالكامل قبل دخول الراتنج.
الحفاظ على ظروف المعالجة المناسبة
تُحوّل عملية التصلب الراتنج السائل إلى أجزاء صلبة. إذا لم يتم التحكم في الظروف بشكل صحيح، فقد لا تتصلب الأجزاء تمامًا أو قد تتعرض للتشوه.
تحكم في درجة حرارة الفرن. ففرق بسيط في درجة الحرارة، ولو بضع درجات، قد يؤثر على سرعة المعالجة. كما أن عدم انتظام درجة الحرارة داخل الفرن قد يؤدي إلى تفاوت في أداء القطع.
اضبط وقت المعالجة المناسب. ستكون الأجزاء غير المعالجة بشكل كافٍ لينة وضعيفة، بينما قد تصبح الأجزاء المعالجة بشكل زائد هشة.
راقب الظروف البيئية. يمكن أن تؤثر الرطوبة وتدفق الهواء على نتيجة المعالجة.
تعامل مع قوالب السيليكون بحرص
قوالب السيليكون هشة نسبياً، وسوء استخدامها سيؤدي إلى تسريع تلفها.
أخرج القطعة من القالب برفق. لا تجبرها على الخروج. استخدم ضغط الهواء أو انزع القطعة من القالب بحرص.
تجنب استخدام الأدوات الكاشطة لتنظيف القالب. فأساليب التنظيف القاسية قد تُلحق الضرر بسطح تجويف القالب.
خزّن القوالب بشكل مسطح ونظيف. احمها من الضوء ودرجات الحرارة العالية والضغط.
افحص القوالب بانتظام. تأكد من عدم وجود تمزقات أو خطوط فصل مهترئة أو علامات تقادم على السطح. استبدل القالب قبل أن يبدأ بإنتاج أجزاء معيبة.
تصميم الأجزاء لسهولة التصنيع
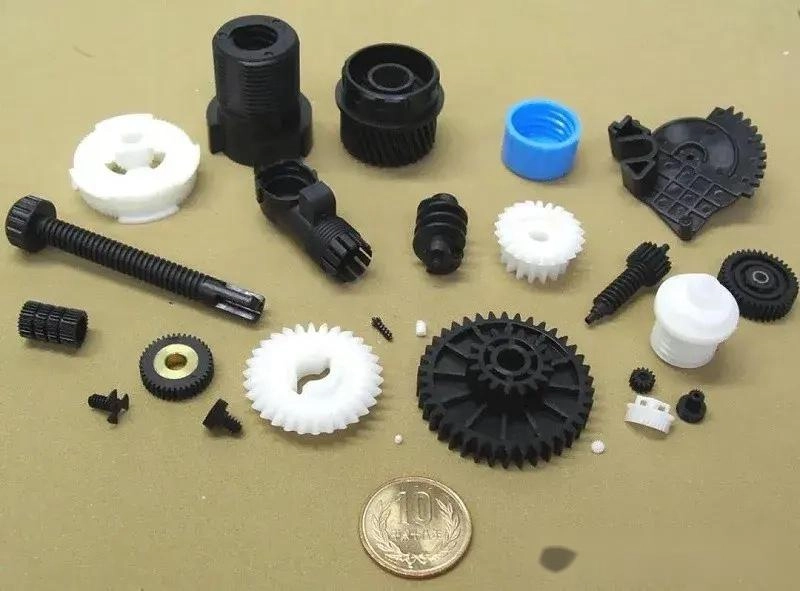
حافظ على سماكة جدار موحدة. قد تنكمش الأجزاء السميكة بشكل غير متساوٍ، بينما قد لا تمتلئ الأجزاء الرقيقة بشكل صحيح.
قلل من التجاويف السفلية. فالتجاويف السفلية العميقة تزيد من الضغط على القالب أثناء عملية الفك وقد تسبب تلفه.
أضف زوايا مستديرة. الزوايا الحادة تخلق نقاط ضغط ويمكن أن تحبس الهواء.
حسّن مسارات التدفق. يجب أن يصل الراتنج إلى كل جزء دقيق من التجويف. يجب ألا يعيق التصميم تدفق الراتنج.
توحيد إجراءات التشغيل
قم بتوثيق كل خطوة، بما في ذلك تحضير الراتنج، وإزالة الغازات، والصب، والمعالجة، وفك القالب، والفحص.
يجب على جميع مشغلي القطارات اتباع إجراءات التشغيل نفسها. قد تؤدي الاختلافات في أساليب التشغيل إلى تباينات في جودة الأجزاء.
استخدم نظام التحكم في العمليات. اضبط معايير العملية، وراقبها باستمرار، وقم بإجراء التعديلات عند انحرافها.
إجراء عمليات فحص الجودة الروتينية
يساعد الفحص على اكتشاف المشاكل مبكراً. وكلما تم اكتشاف المشكلة مبكراً، كان إصلاحها أسهل.
| الفحص البصري | يمكن عادةً رؤية عيوب السطح بشكل مباشر، بما في ذلك الشقوق والحفر والزوائد والاختلافات اللونية. |
| قياس الأبعاد | يجب أن تبقى الأبعاد الحرجة ضمن الحدود المسموح بها. |
| مقارنة الوزن | الأجزاء ذات الفراغات الداخلية تزن أقل من الأجزاء الصلبة. |
| اختبار التجميع | يجب أن تتلاءم الأجزاء معًا بشكل صحيح. إذا لم يحدث ذلك، فقد يشير ذلك إلى تغيير في العملية. |
| الاختبار الوظيفي | يجب أن تستوفي الأجزاء متطلبات الاستخدام الفعلية وأن يتم اختبارها في ظل الظروف المتوقعة. |
تغطي هذه الطرق الوقائية التسع عملية صب السيليكون الفراغي بأكملها. طبّقها بشكل منهجي لتقليل معدلات العيوب، وتحسين الإنتاجية، وجعل الإنتاج أكثر استقرارًا وقابلية للتنبؤ.
تعاون مع شركة نوبل للحصول على حلول صب السيليكون الفراغي
تتخصص شركة نوبل في معالجة المعادن والبلاستيك. لا يقتصر عملنا على تصنيع القطع فحسب، بل يتعداه إلى تقديم حلول متكاملة. يختار العملاء الذين يحتاجون إلى مكونات وتجميعات موثوقة وعالية الجودة العمل معنا.
ندعم المشاريع منذ مراحلها الأولى، بما في ذلك دعم التصميم، والنماذج الأولية، والتصنيع، والتشطيب، والتجميع. ويمكن إنجاز جميع العمليات تحت سقف واحد.
تتضافر خبراتنا الهندسية وقدراتنا التصنيعية المتقدمة ونظام إدارة الجودة الصارم لدينا لضمان ترابط جميع مراحل العملية. تساعد شركة نوبل عملاءها على تحويل أفكارهم إلى منتجات جاهزة للإنتاج بكفاءة عالية.
قدرات تصنيعية شاملة من التصميم إلى التجميع
بإمكان مورد واحد التعامل مع سلسلة الإنتاج بأكملها، مما يلغي الحاجة إلى تنسيق العمل مع العديد من شركاء التصنيع.
يساعد دعم التصميم والمساعدة الهندسية على تحسين تصميمات المنتجات، وتحسين قابلية التصنيع، وتوفير إرشادات لاختيار المواد، مما يزيد من كفاءة الإنتاج.
يُسهم تطوير النماذج الأولية في التحقق السريع من صحة التصميم. قبل الانتقال إلى الإنتاج على نطاق واسع، يمكن استخدام حلول الإنتاج بكميات صغيرة لاختبار التصميم وتحسينه.
تشمل عمليات معالجة المعادن التصنيع باستخدام الحاسوب (CNC) ، وتصنيع الصفائح المعدنية ، وتشطيب الأسطح. وتدعم هذه القدرات الهياكل المعقدة والتفاوتات الدقيقة.
تشمل معالجة البلاستيك تقنيات تصنيع متعددة، بما في ذلك صب السيليكون بالتفريغ والقولبة بالحقن . ويتم اختيار طريقة تصنيع البلاستيك المناسبة بناءً على استخدام المنتج.
تساهم عمليات التشطيب السطحي والمعالجة الثانوية في تحسين مظهر المنتج وأدائه، بما في ذلك الطلاءات والتركيبات وعمليات المعالجة اللاحقة الإضافية.
يضمن التجميع والتكامل النهائي للمنتج تسليمًا كاملاً. ليس مجرد أجزاء فردية، بل تجميعات نهائية جاهزة للاستخدام.
إدارة الجودة معتمدة وفقًا للمعايير الدولية
يوضح معيار ISO 9001:2015 نظام إدارة جودة متسق، بما في ذلك التحكم في العمليات والتحسين المستمر وإدارة رضا العملاء.
يدعم معيار ISO 13485:2016 تصنيع الأجهزة الطبية من خلال عمليات خاضعة للرقابة، والتوثيق، وإمكانية التتبع، ومتطلبات الجودة الصارمة.
تُحدد هذه الشهادات معايير التشغيل اليومية لشركة نوبل. ويعتمد العملاء في الصناعات ذات المتطلبات العالية على هذه الأنظمة لضمان جودة موثوقة.
الأسئلة الشائعة
كم عدد القطع التي يمكن أن ينتجها قالب السيليكون عادةً؟
ينتج قالب السيليكون عادةً ما بين 20 إلى 30 قطعة. وقد يصل إنتاج القطع البسيطة إلى حوالي 40 قطعة. أما التصاميم المعقدة أو القطع التي تُسبب تآكلاً أكبر أثناء إخراجها من القالب، فتؤدي إلى تقليل عمر القالب بشكل أسرع.
يعتمد عمر القالب أيضاً على درجة حرارة الراتنج، وظروف المعالجة، وطرق التعامل معه. راقب أداء القالب واستبدله قبل أن تصبح العيوب متكررة.
ما الذي يسبب الفقاعات في عملية الصب الفراغي؟
تتكون الفقاعات عادةً نتيجة عدم كفاية عملية إزالة الغازات. يجب أن يبقى الراتنج تحت فراغ لفترة كافية لإطلاق الهواء المذاب.
يُعدّ الهواء المحتبس داخل القالب سببًا شائعًا آخر. فالتهوية غير الكافية تمنع خروج الهواء. كما أن طرق الصب غير الصحيحة قد تُدخل الهواء أثناء نقل الراتنج.
هل يمكن إصلاح الأجزاء المصبوبة بالتفريغ المشوهة؟
يمكن إصلاح بعض الأجزاء المشوهة. ويمكن تصحيح التشوه الطفيف من خلال التسخين المتحكم فيه والتجهيزات المناسبة.
مع ذلك، لا يمكن عادةً إصلاح الأجزاء ذات المنحنيات المعقدة أو التشوهات الشديدة. الوقاية خير من العلاج. تحكم في درجة حرارة المعالجة وتجنب الانتقالات المفاجئة بين الأجزاء السميكة والرقيقة.
ما مدى دقة عملية صب السيليكون بالتفريغ؟
تتراوح التفاوتات النموذجية في الأبعاد بين ±0.10 مم و ±0.30 مم. وتحدد جودة النموذج الرئيسي أقصى دقة يمكن تحقيقها. ويؤدي انكماش الراتنج إلى تغييرات في الأبعاد، كما أن تآكل القالب يزيد من التفاوتات بمرور الوقت.
لماذا تتلف قوالب السيليكون؟
تتدهور قوالب السيليكون تدريجياً بسبب عوامل متعددة.
تُسبب دورات الصب المتكررة إجهادًا ميكانيكيًا. وقد يؤدي الإجهاد أثناء فك القالب إلى تلف سطح تجويف القالب. كما أن المواد الكيميائية الموجودة في الراتنج قد تؤثر تدريجيًا على أداء السيليكون، وقد تُسرّع درجات الحرارة المرتفعة من شيخوخة القالب.