
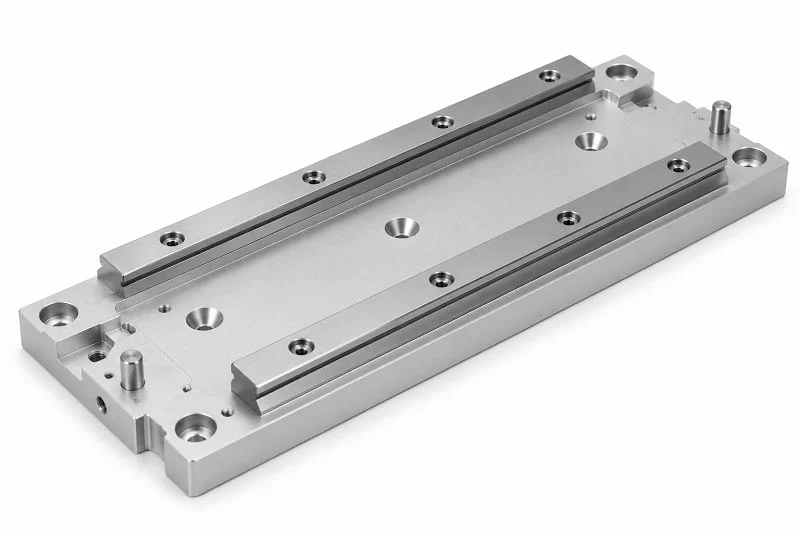
قد يبدو اختيار لوحة تثبيت الدليل الخطي المناسبة أمرًا محيرًا. بالنسبة لمعظم الاستخدامات في عام 2026، يوفر الألمنيوم 6061-T6 المُصنّع باستخدام آلات CNC أفضل مزيج من التكلفة والدقة والوزن.
تشير أسعار السوق اعتبارًا من مايو 2026 إلى أن تكلفة ألواح الألمنيوم 6061-T651 تتراوح بين 7.70 و14.30 دولارًا أمريكيًا للكيلوغرام الواحد. هذا النطاق السعري يجعل الألمنيوم في متناول معظم أنظمة الحركة الخطية.
لا تزال احتياجاتك الخاصة مهمة. قد تتطلب الأحمال الثقيلة لوحة تثبيت أدلة خطية فولاذية. قد تدفعك المناطق المعرضة للتآكل إلى استخدام قضبان من الفولاذ المقاوم للصدأ. قد تفضل بيئات غرف الأبحاث النظيفة استخدام أدلة بلاستيكية. تتحمل الأدلة المختلفة ضغوطًا مختلفة. خيارات التصميم الخاصة بك مهمة أيضًا.
سواء كنت بحاجة إلى حركة خطية دقيقة لجهاز طبي أو حركة خطية مضبوطة لأتمتة المصانع، فإن معرفة هذه المفاضلات تؤدي إلى النجاح. كما يؤثر الاختيار الصحيح على الدقة الإجمالية.
مواد لوحات تثبيت الدليل الخطي
يؤثر اختيارك للمادة على كل شيء لاحق. فالحمل والبيئة والدقة المطلوبة كلها عوامل تستدعي استخدام سبائك مختلفة. ومن القواعد المفيدة: مطابقة مادة الصفيحة مع مادة قضيب التوجيه. تتمدد قضبان الصلب على صفائح الصلب بمعدلات متقاربة، وكذلك قضبان الألومنيوم على صفائح الألومنيوم. وقد يؤدي عدم تطابق المواد إلى إجهاد حراري يُشوه المحاذاة.
سبائك الألومنيوم: المعيار الافتراضي لعام 2026
يهيمن الألومنيوم على معظم تطبيقات لوحات التثبيت. فهو يُشَكَّل بسرعة، ويقاوم التآكل بشكل طبيعي، ويزن حوالي ثلث وزن الفولاذ. بالنسبة لأنظمة الحركة الخطية التي تعمل بسرعة عالية، فإن هذا التخفيض في الوزن يقلل من القصور الذاتي ويسمح بتشغيل المحركات بأحجام أصغر.
لماذا يتفوق سبيكة 6061-T6 من حيث الدقة والتكلفة
يوفر سبيكة 6061-T6 أفضل توازن شامل لمعظم التطبيقات. تبلغ مقاومة الخضوع الدنيا لها 240 ميجا باسكال (35 كيلوباسكال)، بينما تصل القيم النموذجية إلى 276 ميجا باسكال (40,000 رطل لكل بوصة مربعة). هذه المقاومة كافية لتحمل أحمالًا متوسطة دون زيادة في السماكة. كما تحافظ السبيكة على دقة عالية في عمليات التصنيع، وهو أمر بالغ الأهمية عندما تتطلب لوحة تثبيت الدليل الخطي استواءً تامًا على كامل سطحها.
يُعدّ السعر عاملاً مهماً أيضاً. إذ يبلغ سعر الكيلوغرام الواحد من سبيكة الألومنيوم 6061 الخام حوالي 5.37 دولار أمريكي. بالمقارنة مع سعر فولاذ AISI 1018 الذي يبلغ 1.62 دولار أمريكي للكيلوغرام، يبدو الألومنيوم مكلفاً للوهلة الأولى. ولكن تكمن الميزة في أن كثافة الألومنيوم المنخفضة تعني الحاجة إلى كمية أقل بكثير من المادة (بالوزن) لنفس حجم القطعة. وعند احتساب وقت التشغيل وتآكل الأدوات، غالباً ما توفر قطعة الألومنيوم تكلفة إجمالية أقل بنسبة 40.5% على الرغم من ارتفاع سعر المادة الخام. بالنسبة للنماذج الأولية والإنتاج بكميات متوسطة، يبقى الألومنيوم 6061-T6 الخيار الأمثل.
متى يُنصح باستخدام سبيكة 7075-T6 لزيادة القوة؟
أحيانًا لا يكون سبيكة 6061-T6 قوية بما يكفي. فالتطبيقات التي تتعرض لأحمال ناتئة ثقيلة أو قوى صدمات شديدة تتطلب قوة أكبر. وهنا يأتي دور سبيكة 7075-T6. توفر هذه السبيكة ضعف قوة الخضوع تقريبًا لسبيكة 6061-T6، مقتربةً من أداء الفولاذ بوزن الألومنيوم. وتستخدمها صناعات الطيران والفضاء وسباقات السيارات على نطاق واسع.
تُعدّ المفاضلات مهمة. فسبائك 7075-T6 أغلى ثمناً للكيلوغرام الواحد، وتتطلب عمليات تشكيل أكثر صعوبة. كما أنها تفتقر إلى مقاومة التآكل التي تتمتع بها سبائك 6061، مما يستدعي في كثير من الأحيان طلاءها بطبقة واقية. يُنصح باستخدامها عندما تتطلب قضبان التوجيه الخطية أساساً أكثر صلابة، ويكون تقليل الوزن أمراً بالغ الأهمية. أما بالنسبة لمعظم أنظمة أتمتة المصانع، فإن سبائك 6061-T6 كافية.
الصلب والفولاذ المقاوم للصدأ
يُضفي الفولاذ صلابةً وامتصاصاً للصدمات لا يُضاهى بالألمنيوم. فعندما تزداد الأحمال ثقلاً أو تُهدد الاهتزازات الدقة، تُبرر ألواح الفولاذ وزنها الزائد.
فولاذ منخفض الكربون لتطبيقات عالية الأحمال وفعالة من حيث التكلفة
يُعدّ الفولاذ العادي منخفض الكربون، مثل AISI 1018، الخيار الأرخص للحصول على سطح تثبيت صلب. بتكلفة 1.62 دولار أمريكي للكيلوغرام، تبقى تكاليف المواد في حدها الأدنى. كما أن معامل المرونة العالي للفولاذ يعني انحرافًا أقل تحت الأحمال المتطابقة. وتستخدم آلات التشغيل الثقيلة ومكابس التشكيل ألواحًا فولاذية أسفل لوحة تثبيت الدليل الخطي بشكل متكرر.
تشمل عيوبها الوزن الزائد وقابليتها للتآكل. تتطلب الصفائح الفولاذية طبقات حماية مثل أكسيد الحديد الأسود أو طلاء الزنك. أما بالنسبة للآلات الثابتة التي لا يُعدّ الوزن فيها عاملاً مهماً، فإن الفولاذ منخفض الكربون يوفر قيمة لا تُضاهى.
الفولاذ المقاوم للصدأ (مثل 304، 316) للبيئات المسببة للتآكل
تتطلب بيئات الغسيل وعمليات المعالجة الكيميائية استخدام الفولاذ المقاوم للصدأ. يتميز النوعان 304 و316 بمقاومتهما للصدأ وتحملهما لمواد التنظيف القاسية. تُستخدم ألواح الفولاذ المقاوم للصدأ عادةً في خطوط إنتاج الأغذية ومعدات صناعة الأدوية، وذلك أسفل قضبان التوجيه الخطية. توقع ارتفاع تكاليف المواد وانخفاض سرعات التشغيل. تبرر مقاومة التآكل التكلفة الإضافية في حال تطبيق لوائح النظافة.
مواد بديلة
إلى جانب المعادن، تُستخدم مواد متخصصة لحل مشاكل محددة. ولكل منها خصائص فريدة تستحق الدراسة.
استخدام البلاستيك المملوء (مثل PEEK، أسيتال) للاستخدامات الخفيفة أو في غرف الأبحاث النظيفة
تتألق المواد البلاستيكية في غرف التنظيف والتطبيقات الخفيفة. يتميز البولي إيثر إيثر كيتون (PEEK) بقدرته على تحمل درجات حرارة تشغيل مستمرة تصل إلى 250 درجة مئوية (482 درجة فهرنهايت). هذا يعني أن البولي إيثر إيثر كيتون يحتفظ بخصائصه الميكانيكية حتى عند تعرضه لدرجات حرارة عالية لفترات طويلة. أما الأسيتال، فيوفر تكلفة أقل مع خصائص مقاومة جيدة للتآكل. كلا المادتين لا تحتاجان إلى تزييت وتعملان بهدوء. إلا أن قدرتهما المحدودة على تحمل الأحمال تحد من استخدامهما في العربات الخفيفة والأنظمة ذات القوة المنخفضة.
دور مركبات ألياف الكربون في الأنظمة عالية السرعة ومنخفضة الكتلة
تتميز مركبات ألياف الكربون بنسب صلابة إلى وزن استثنائية. وتستفيد آلات الالتقاط والوضع عالية السرعة من انخفاض الكتلة المتحركة. كما أن هذه المادة تخمد الاهتزازات بفعالية. مع ذلك، فإن تكلفة ألياف الكربون أعلى بكثير من تكلفة الألومنيوم، وتتطلب تقنيات تصنيع متخصصة. لذا، يقتصر استخدامها على أنظمة التوجيه الخطي بالغة الأهمية حيث يُعد كل غرام عاملاً حاسماً.
الجرانيت والحديد الزهر لتحقيق أقصى قدر من امتصاص الاهتزازات والاستقرار
تتطلب معدات القياس وآلات القياس الدقيقة ثباتًا استثنائيًا. يوفر الجرانيت تخميدًا طبيعيًا وثباتًا حراريًا لا يُضاهى بالمعادن. ويُقدم الحديد الزهر مزايا مماثلة مع سهولة تشكيل أفضل. يتفوق كلا المادتين في آلات قياس الإحداثيات وأنظمة الفحص البصري. وزنهما يجعلهما غير عمليين للتطبيقات المتحركة، ولكنهما مثاليان للقواعد الثابتة. عندما تدعم لوحة تثبيت الدليل الخطي تحديد المواقع بدقة دون الميكرون، توفر هذه المواد الأساس المتين الذي يتطلبه تصميمك.
عمليات تصنيع لوحات التثبيت
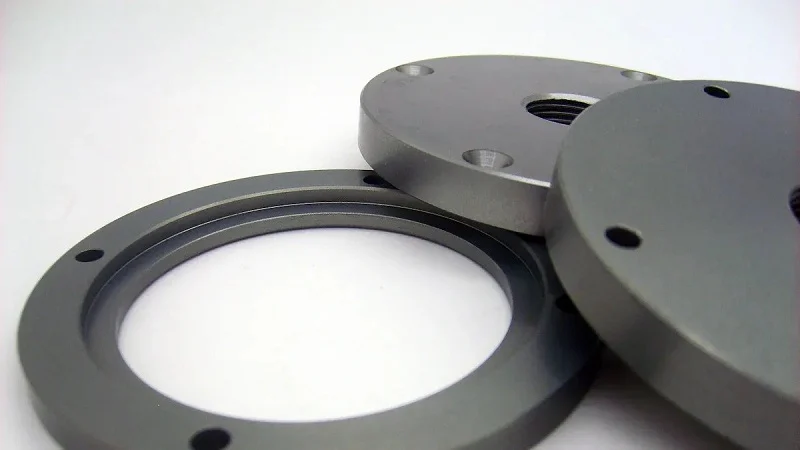
تؤثر العملية التي تختارها على التكلفة والوقت والدقة. لكل طريقة مزاياها الخاصة. توفر عمليات التصنيع باستخدام الحاسوب (CNC) أدق القياسات. يتيح التصنيع بالإضافة إنتاج أشكال معقدة. تعالج عمليات القطع الألواح المسطحة البسيطة بسرعة. يُعد الصب مناسبًا للإنتاج بكميات كبيرة. ينبغي أن توجه احتياجاتك من حيث الكمية والدقة اختيارك.
التصنيع باستخدام الحاسوب (CNC): الأفضل للدقة
لا تزال عمليات التصنيع باستخدام الحاسوب (CNC) الخيار الأمثل لألواح تثبيت الموجهات الخطية. تستخدم مراكز التصنيع أدوات دوارة لقطع المواد من كتلة صلبة، مما يمنحها سطحًا مستويًا ودقة عالية. بالنسبة لمعظم أنظمة الحركة الخطية، توفر الألواح المصنعة سطحًا عالي الجودة للموجهات اللازمة لأداء وظيفتها بكفاءة.
الحصول على التسطيح الحرج وتفاوتات الثقوب
يُعدّ استواء سطح لوحة التثبيت أهم من أي بُعد آخر. فالسطح غير المستوي يُسبب التواء القضبان وتآكل المحامل مبكرًا. تُمكّن تقنية التصنيع باستخدام الحاسوب (CNC) من الحفاظ على استواء السطح بدقة تصل إلى 0.01 مم على امتداد 100 مم. هذه الدقة العالية تضمن حركة سلسة ومنتظمة للعربة.
يتطلب تحديد مواقع الثقوب عناية فائقة. تُثبّت لوحة التوجيه الخطي بالمسامير عبر ثقوب في مواقع محددة بدقة. إذا انزاحت هذه الثقوب عن مواقعها المخطط لها، سينحني القضيب عند تركيبه، مما يُسبب احتكاكًا وعدم انتظام في توزيع الحمل. تحافظ آلات CNC على دقة مواقع الثقوب ضمن نطاق ±0.05 مم أو أفضل، مما يضمن تثبيت أدلة التوجيه في المكان المُصمم لها تمامًا.
تتحسن جودة سطح المنتج أيضًا مع عمليات التصنيع باستخدام الحاسوب (CNC). عادةً ما تكون خشونة الأسطح المشغولة حوالي 1.6 ميكرومتر (Ra). وللحصول على دقة عالية، يمكن لخطوة تجليخ ثانية تحسين هذه الخشونة إلى 0.4 ميكرومتر (Ra) أو أقل. وكلما كان السطح أكثر نعومة، كان التلامس بين الصفيحة والسكك أفضل.
تكلفة ومدة التسليم للألواح المصنعة آلياً
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) أكثر تكلفةً للقطعة الواحدة مقارنةً بمعظم الطرق الأخرى. إذ تتراكم تكاليف الإعداد والأدوات وساعات تشغيل الآلة. وقد يستغرق إعداد وتصنيع لوحة نموذجية واحدة عدة ساعات. أما عمليات الإنتاج فتوزع هذه التكاليف على العديد من القطع، مما يُخفّض سعر كل وحدة.
تختلف مدة التسليم باختلاف درجة التعقيد. قد تُشحن الألواح البسيطة ذات الثقوب القليلة في غضون أيام. أما التصاميم المعقدة ذات الدقة العالية والميزات المتعددة فتحتاج إلى وقت أطول في التصنيع. تُقدّر معظم ورش التصنيع مدة التسليم من أسبوع إلى ثلاثة أسابيع لألواح التثبيت العادية. تتوفر خدمة الطلبات المستعجلة، ولكنها أغلى ثمناً.
بالنسبة للكميات التي تقل عن بضع مئات من القطع، عادةً ما تتفوق عمليات التصنيع باستخدام الحاسوب (CNC) من حيث التكلفة الإجمالية. لا تتطلب هذه العملية قوالب أو أدوات تشكيل باهظة الثمن، إذ تتساوى تكلفة كل قطعة بغض النظر عن حجم الدفعة، مما يُسهّل عملية وضع الميزانية وجدولة الإنتاج.
التصنيع الإضافي (الطباعة ثلاثية الأبعاد): النماذج الأولية والتعقيد
تُصنع الأجزاء بتقنية الطباعة ثلاثية الأبعاد طبقةً تلو الأخرى انطلاقاً من نماذج رقمية. وقد شهدت هذه التقنية تطوراً ملحوظاً في مجال تصنيع الأجزاء المعدنية. ويمكن لألواح تثبيت الموجهات الخطية الاستفادة من حرية التصميم التي لا توفرها عمليات التصنيع التقليدية.
متى لا تكون الطباعة ثلاثية الأبعاد الخيار الأمثل للإنتاج
على الرغم من مزاياها، تواجه الطباعة ثلاثية الأبعاد مشكلة ارتفاع تكاليف الإنتاج. فتكلفة المواد أعلى بكثير من تكلفة تصنيع الصفائح المعدنية المشغولة. وتستغرق عملية الطباعة ساعات أو أيامًا لإنتاج صفيحة واحدة. كما أن تشطيب السطح يحتاج إلى جهد إضافي لمضاهاة جودة التصنيع الآلي. أما دقة الأبعاد، فهي ليست بجودة دقة التصنيع باستخدام الحاسوب (CNC).
تُعدّ هذه التقنية مثالية للنماذج الأولية والقطع الخاصة ذات الكميات المحدودة. إذ يُمكن للمهندسين اختبار التصاميم بسرعة دون الحاجة إلى تكاليف الأدوات. وبمجرد تجاوز حجم الإنتاج بضع قطع، تصبح عمليات التصنيع أقل تكلفة. بالنسبة لمعظم لوحات تثبيت الموجهات الخطية، تُعتبر الطباعة ثلاثية الأبعاد أداة تطوير، وليست أسلوب إنتاج.
الطباعة ثلاثية الأبعاد للمعادن (DMLS/SLM) لتصميمات خفيفة الوزن ومحسّنة
تستخدم كل من تقنية التلبيد الليزري المباشر للمعادن (DMLS) وتقنية الصهر الليزري الانتقائي (SLM) أشعة الليزر لصهر مسحوق المعدن. وتتيح هذه العمليات إنتاج أجزاء ذات مرونة هندسية عالية، مما يُمكّن من إنشاء قنوات تبريد داخلية، وهياكل شبكية، وتصميمات مُحسّنة للأضلاع. كما يُمكن للمصممين إزالة المواد بدقة في المناطق التي يسمح بها الإجهاد، مما يُقلل الوزن بشكل كبير.
يتراوح سُمك الطبقة في هذه العمليات عادةً بين 20 و60 ميكرونًا. هذه الدقة المتناهية تُتيح الحصول على تفاصيل صغيرة وأسطح ناعمة. كما أن طريقة المسحوق لا تُهدر أي مواد، حيث يُعاد تدوير المسحوق غير المُستخدم لاستخدامه في عمليات بناء لاحقة.
في أنظمة المحامل الخطية عالية السرعة، يعني الوزن الأقل تسارعًا أسرع. يمكن أن تزن صفيحة ألومنيوم مطبوعة بتقنية الطباعة ثلاثية الأبعاد أقل بنسبة 30% من الصفيحة المصنعة آليًا مع الحفاظ على صلابتها. وهذا أمر بالغ الأهمية في آلات الالتقاط والوضع ومعدات أشباه الموصلات.
العمليات البديلة
إلى جانب عمليات التصنيع والطباعة، تُستخدم عمليات أخرى لتصنيع ألواح التثبيت. كل عملية منها تلبي احتياجات محددة.
عملية البثق لإنتاج مقاطع عرضية بسيطة وطويلة ذات مقاطع عرضية ثابتة
تقوم عملية البثق بدفع الألمنيوم الساخن عبر قالب مُشكّل. ينتج عن هذه العملية مقاطع طويلة ذات مقاطع عرضية متطابقة. غالبًا ما تُركّب قضبان التوجيه الخطية على المقاطع المبثوقة في أنظمة الرافعات وإطارات التشغيل الآلي. تُناسب هذه العملية الألواح ذات السماكة الثابتة وأنماط الثقوب البسيطة التي تُضاف لاحقًا.
تُعدّ عملية البثق منخفضة التكلفة للمتر الواحد وسريعة الشحن. تتوفر المقاطع القياسية في المخزون. أما القوالب المصممة حسب الطلب فتُكلّف آلاف الدولارات، ولكن يتم توزيعها على كميات كبيرة. لكن يعيبها أن البثق لا يُناسب إلا الأشكال المستقيمة والمتجانسة، بينما تتطلب الأشكال المعقدة عمليات تشغيل إضافية.
القطع بالليزر والقطع المائي للحصول على أشكال بسيطة ومسطحة
تُعدّ عمليات القطع فعّالة في تصنيع الألواح المسطحة من الصفائح المعدنية. وتتبع أنظمة القطع بالليزر والقطع المائي أنماطًا رقمية لقطع الأشكال ثنائية الأبعاد. وتختلف هذه الطرق في كيفية اختراقها للمادة.
تستخدم تقنية القطع بنفث الماء الماء عالي الضغط الممزوج بجزيئات كاشطة. وتتجنب هذه العملية الباردة المناطق المتأثرة بالحرارة. يتم قطع صفيحة فولاذية بسماكة 10 مم بدقة أبعاد تصل إلى ±0.25 مم. هذه الدقة مناسبة لمعظم أعمال التركيب، حيث يتم ضبط استواء السطح لاحقًا عن طريق التجليخ.
توفر عملية القطع بالليزر سرعة مماثلة مع المواد الرقيقة. أما التأثيرات الحرارية فتُغير حواف المواد السميكة. تُنتج كلتا العمليتين قطعًا بسرعة وبتكلفة منخفضة. بالنسبة للألواح المستطيلة البسيطة ذات ثقوب البراغي، غالبًا ما يكون القطع متبوعًا بالحفر أفضل من التصنيع الكامل باستخدام الحاسوب (CNC) من حيث التكلفة.
| نطاق سمك المادة | التفاوتات الأبعادية (الطول والعرض) |
| حتى 1.0 مم | ± شنومك مم |
| من 1.0 مم إلى 3.0 مم | ± شنومك مم |
| من 3.0 مم إلى 6.0 مم | ± شنومك مم |
| من 6.0 مم إلى 25 مم | ± شنومك مم |
| من 25 مم إلى 50 مم | ± شنومك مم |
الصب لإنتاج كميات كبيرة من الأشكال المعقدة
تعتمد عملية الصب على صب المعدن المنصهر في قوالب. وتُكرر هذه العملية إنتاج أشكال معقدة بكميات كبيرة. أما صب القوالب فيُنتج ألواح ألومنيوم ذات أبعاد ثابتة. بينما يُتيح صب الرمل إنتاج قطع أكبر حجماً بتكاليف أدوات أقل.
تتألق عملية الصب عندما يتجاوز الإنتاج آلاف الوحدات سنويًا. تنخفض تكلفة القطعة الواحدة بشكل ملحوظ بعد تغطية تكاليف الأدوات. يتطلب تشطيب السطح والمسام الداخلية تحكمًا دقيقًا. غالبًا ما تُصلح عمليات التشغيل الثانوية الأسطح الحساسة.
تُقدّم شركات مثل نوبل، إحدى كبرى شركات التصنيع في الصين، خبراتٍ واسعة في هذه العمليات. وتدعم عمليات التصنيع الاحترافية التي تُقدّمها كلاً من النماذج الأولية والإنتاج الكمي. ويُساعدك العمل مع شريكٍ ذي خبرة على اختيار العملية الأنسب لاحتياجاتك من حيث الكمية والدقة.
بغض النظر عن العملية الرئيسية، غالبًا ما تحتاج الصفائح عالية الدقة إلى عملية تجليخ نهائية للسطح. تمنح هذه الخطوة صفاءً ولمعانًا مثاليين للوحة تثبيت الدليل الخطي. يُنصح بالتخطيط لعملية التجليخ عندما يتطلب تطبيقك سطحًا مستويًا بدقة أفضل من 0.01 مم على سطح التثبيت.
مواد وعمليات لوحة تثبيت الدليل الخطي
والآن ننتقل إلى الجانب العملي. لديك آلةٌ تريد بناءها، وتحتاج إلى سطح تثبيت لقضبانها. ثلاثة تركيبات تغطي معظم سيناريوهات العالم الحقيقي. كل زوج من المواد والعمليات يخدم أولوية مختلفة.
معيار الدقة العالية: الألومنيوم المصنّع باستخدام الحاسوب
لا يزال الألمنيوم 6061-T6 المُصنّع باستخدام آلات CNC الخيار الأمثل لأنظمة الحركة الخطية عالية الأداء. يضمن هذا المزيج استواءً يصل إلى 0.01 مم على امتداد 100 مم، مما يحافظ على سلاسة حركة العربة وتوزيع أحمال المحامل بشكل متساوٍ. يتميز هذا الألمنيوم بسهولة القطع، ودقة التصنيع العالية، ومقاومته للتآكل دون الحاجة إلى طلاء إضافي.
يختار معظم مصممي أنظمة الأتمتة هذا الخيار عندما تكون الدقة أهم من التكلفة الإجمالية. صحيح أن تكلفة الصفيحة المصنعة آليًا أعلى من تكلفة الصفيحة المقطوعة، إلا أن جودة سطحها عالية وجاهزة للتركيب. وبذلك، تتجنب خطوات إضافية، وتكون الثقوب في المكان المحدد في التصميم تمامًا، ولا يحتاج السطح إلى أي تجليخ قبل التركيب.
بالنسبة للنماذج الأولية وعمليات الإنتاج متوسطة الحجم، يوازن هذا النهج بين السرعة والجودة. يمكن لورش التصنيع برمجة وقطع الألواح البسيطة في غضون أيام. أما الأشكال المعقدة فتستغرق وقتًا أطول، ولكنها مع ذلك تتجنب تكاليف أدوات الصب. إذا كان نظام التوجيه الخطي الخاص بك يتطلب تحديد المواقع بدقة متكررة، فإن الألمنيوم المصنّع باستخدام الحاسوب (CNC) يوفر لك الأساس الذي تحتاجه.
الخيار الأمثل من حيث التكلفة للخدمة الشاقة: الفولاذ المقطوع بنفث الماء
تتحمل الصفائح الفولاذية أحمالاً ثقيلة قد تتسبب في انحناء الألومنيوم. يوفر القطع بنفث الماء أرخص طريقة للحصول على سطح تثبيت فولاذي صلب. تستخدم هذه العملية ماءً عالي الضغط ممزوجًا بجزيئات كاشطة لقطع المادة دون إتلافها بالحرارة.
تختلف تكلفة طرق القطع اختلافًا كبيرًا. يقطع الليزر الليفي صفيحة من الفولاذ الكربوني بسمك 10 مم في حوالي 10 ثوانٍ، بتكلفة تقارب 0.06 دولار أمريكي للقطعة الواحدة. أما القطع بالماء فيستغرق حوالي دقيقتين ويكلف حوالي 1.10 دولار أمريكي للقطعة الواحدة. يتفوق الليزر من حيث السرعة والسعر للصفائح الرقيقة، لكن القطع بالماء يُناسب الصفائح السميكة دون ترك المناطق المتأثرة بالحرارة التي يُخلفها الليزر.
بالنسبة للوحة فولاذية بسماكة ٢٥ مم مصممة لدعم لوحات تثبيت موجهات خطية ثقيلة، يُعدّ القطع بنفث الماء خيارًا مناسبًا. يُعدّ التفاوت المسموح به في الأبعاد (±٠.٢٥ مم) كافيًا لفتحات التثبيت. من المرجح أن تُضيف خطوة تجليخ سطحي لاحقة للحصول على التسطيح المطلوب للقضبان. مع ذلك، تظل هذه الخطوة الإضافية أقل تكلفة من تصنيع اللوحة بالكامل باستخدام آلة CNC.
الحل الأمثل للإنتاج بكميات كبيرة: صب ألواح تثبيت الموجهات الخطية
تُغيّر عمليات الإنتاج التي تصل إلى آلاف الوحدات الحسابات تمامًا. في عملية الصب، يُسكب الألومنيوم المنصهر في قوالب، مُكررًا أشكالًا معقدة بسرعة عالية. وبمجرد سداد تكلفة الأدوات، تُصبح تكلفة كل قطعة جزءًا بسيطًا من تكلفة القطعة المُصنّعة آليًا.
تُحافظ عملية الصب بالقوالب على ثبات الأبعاد في دفعات الإنتاج الكبيرة. أما عملية الصب بالرمل فتُتيح إنتاج قطع أكبر حجماً بتكاليف أدوات أولية أقل. وتُنتج كلتا الطريقتين ألواحاً ذات أضلاع ونتوءات وميزات تثبيت مدمجة، والتي كانت ستتطلب وقتاً طويلاً للتصنيع لولاها.
تتضمن المفاضلة بين جودة السطح والمسامية الداخلية. نادرًا ما تفي الأسطح المصبوبة بمواصفات التسطيح المطلوبة في الموجهات الخطية الدقيقة. يقوم معظم المصنّعين بتشكيل الأسطح الحرجة بعد الصب. يجمع هذا النهج الهجين بين كفاءة الصب ودقة التشكيل.
| زوج المادة والعملية | تطبيق نموذجي | التكلفة النسبية | مستوى تسطيح قابل للتحقيق |
| CNC 6061-T6 ألومنيوم | الأتمتة العامة، الأجهزة الطبية | متوسط | شنومك مم / شنومك مم |
| الفولاذ بتقنية القطع المائي + الطحن | أدوات الآلات الثقيلة، والمكابس | منخفض متوسطة | 0.02 مم/100 مم بعد الطحن |
| الألمنيوم المصبوب + التشغيل الآلي | منتجات استهلاكية عالية الحجم | منخفض لكل وحدة | شنومك مم / شنومك مم |
يُقدّم شركاء مثل شركة نوبل خبرةً واسعةً في جميع مسارات التصنيع هذه. ويساعدك نهجهم الشامل على اختيار المزيج الأمثل الذي يُناسب حجم إنتاجك وميزانيتك وأهدافك من حيث الدقة. وغالباً ما تُغنيك مناقشة سريعة حول نظام التوجيه الخطي عن شهور من التجربة والخطأ.
اعتبارات تصميم لوحة تثبيت الدليل الخطي
تحديد متطلبات التسطيح وتشطيب السطح
يُعدّ استواء سطح اللوحة أهمّ قياس. فإذا كان السطح غير مستوٍ، يلتوي القضيب عند تثبيته بالمسامير. ويُؤدّي هذا الالتواء إلى ضغط غير متساوٍ، ممّا يُسرّع من تآكل المحامل. تحتاج الموجهات إلى سطح مستوٍ لتعمل بشكل صحيح. بالنسبة لمعظم الأنظمة الدقيقة، يكون الهدف القياسي هو 0.01 مم لكل 100 مم. وبدون ذلك، يفقد النظام الخطي بأكمله دقّته.
فهم تأثير التسطيح على عمر المحمل ودقته
تُقلل مشاكل استواء السطح بشكل كبير من عمر المحامل. خطأ بسيط بمقدار 0.02 مم قد يُقلل عمر المحمل إلى النصف. تتعرض الأجزاء الدوارة لإجهاد تلامس أعلى عند انحناء السكة. يُحافظ استواء السطح الجيد على حركة المحامل الخطية بسلاسة. انحناء السكة يعني أن العربة لا تتحرك في خط مستقيم. في أنظمة المحاور المتعددة، تتراكم أخطاء استواء السطح بسرعة. خطأ بسيط على محور واحد ينتشر إلى المحاور الأخرى، مما يؤدي إلى انحراف الموضع النهائي عند طرف الأداة عن الموضع المطلوب.
تحديد خشونة السطح الصحيحة (Ra) لسطح التركيب
تؤثر خشونة السطح على مدى قوة تلامس الأجزاء معًا. تنقل الموجهات الحمل عبر نقاط التلامس. يلامس السطح الخشن فقط النقاط المرتفعة، مما يقلل من مساحة التلامس الفعالة. تصل معظم الصفائح المشغولة آليًا إلى خشونة سطح تبلغ 1.6 ميكرومتر (Ra). تساعد الأسطح الأكثر نعومة على تحسين أداء التجميع الخطي ككل. وللحصول على صلابة عالية، يُنصح بالوصول إلى خشونة سطح تبلغ 0.8 ميكرومتر (Ra) أو أفضل. يمكن تحقيق هذه الخشونة من خلال عملية تجليخ بعد التشغيل الآلي. يسمح السطح الأكثر نعومة للسكك الحديدية بالاستقرار بشكل كامل على الصفيحة.
تصميم الثقوب وأنماط التركيب
يُحدد موضع الثقوب مدى نجاح عملية التركيب. فالمواضع غير المناسبة للثقوب تُسبب مشاكل في المحاذاة. وتعتمد الموجهات على أنماط ثقوب دقيقة لتعمل بشكل صحيح. لذا، خصص وقتًا كافيًا لتخطيط الثقوب خلال مرحلة التخطيط.
مقارنة بين الثقوب الملولبة والثقوب النافذة لأحجام القضبان المختلفة
تستخدم الموجهات الأصغر حجمًا عادةً ثقوبًا ملولبة. تُربط البراغي مباشرةً في الصفيحة. يجب أن يكون عمق السن اللولبي 1.5 ضعف قطر البرغي على الأقل. بالنسبة لبراغي M4 في الألومنيوم، يعني ذلك عمقًا أدنى قدره 6 مم. تحتاج القضبان الأكبر حجمًا إلى ثقوب نافذة مع صواميل. هذا يمنع تلف السن اللولبي في مواد الصفائح الأكثر ليونة. كما تُسهّل الثقوب النافذة عملية المحاذاة أثناء التجميع.
أهمية التفاوتات الموضعية للثقوب
تُعدّ مواقع الثقوب أكثر أهمية مما يدركه معظم الناس. تتميز قضبان التوجيه الخطية بثقوب متباعدة بدقة متناهية. إذا لم تتطابق ثقوب اللوحة، فلن يستقر القضيب بشكل مستوٍ. يُعتبر هامش الخطأ الأمثل في تحديد المواقع ±0.05 مم، مما يضمن محاذاة جميع الأجزاء بشكل صحيح. تتميز عمليات التصنيع باستخدام الحاسوب (CNC) بهذه الدقة العالية، بينما لا يُمكن لتقنية القطع بنفث الماء الوصول إلى هذا المستوى من الدقة.
مراعاة التمدد الحراري واستقرار المواد
تؤدي تغيرات درجة الحرارة إلى تغيير شكل الصفيحة. تتحرك الموجهات مع تمدد المادة. فهم السلوك الحراري يمنع الانحراف. صمم لحركة خطية دقيقة في ظل الظروف المتغيرة. تتطلب الآلة الخطية مطابقة دقيقة للمواد.
مطابقة مادة اللوحة مع البيئة الحرارية للآلة
يتمدد الألومنيوم ضعف تمدد الفولاذ لكل درجة مئوية. يؤدي وضع صفيحة ألومنيوم أسفل قضبان فولاذية إلى عدم تطابق. في درجات حرارة الغرفة المستقرة، يكون هذا مناسبًا. أما في الآلات التي ترتفع درجة حرارتها، فيؤدي عدم التطابق إلى احتكاك. تعتمد قدرة تحمل الأحمال على المحاذاة الصحيحة. يحل استخدام مواد متطابقة هذه المشكلة. تتمدد القضبان الفولاذية على الصفيحة الفولاذية معًا، ويحافظ النظام على المحاذاة عبر درجات الحرارة المختلفة. بالنسبة للآلات الدقيقة، يُعد تطابق المواد أمرًا بالغ الأهمية.
تأثير الإجهاد المتبقي على دقة الأبعاد على المدى الطويل
تحتفظ الصفائح بإجهاد داخلي ناتج عن عملية التصنيع. ومع مرور الوقت، يتلاشى هذا الإجهاد، فتتشوه الصفيحة وتفقد أسطح التوجيه استوائها. يؤثر هذا على مسارات التوجيه الخطية بمرور الوقت. ويبقى النظام الخطي محاذيًا من خلال التحكم السليم في الإجهاد. بالنسبة للصفائح الفولاذية، تمنع المعالجة الحرارية لتخفيف الإجهاد التشوه. تتضمن هذه العملية تسخين الصفيحة إلى حوالي 600 درجة مئوية، ثم تبريدها ببطء. ويراعي التصميم الجيد هذه العوامل.
إطار عمل لاتخاذ القرار بشأن لوحة تثبيت الدليل الخطي
لديك الآن جميع التفاصيل: المواد، والعمليات، وقواعد التصميم. حان الوقت لدمجها في خطة واضحة. يرشدك هذا الإطار عبر خمسة أسئلة. أجب عنها بالتسلسل، وسيتضح لك الخيار الأمثل.
تقييم متطلبات قدرة التحميل والصلابة
ابدأ بالاحتياجات المادية. ما مقدار الوزن الذي ستتحمله العربة؟ ما هي القوى التي تدفع الموجهات أثناء الاستخدام؟ تحدد هذه الإجابات الحد الأدنى من الصلابة التي يجب أن توفرها اللوحة.
أولًا، احسب الحمل الساكن. أضف وزن العربة، والحمولة، وأي أدوات مثبتة في الأعلى. ثم قدّر القوى الديناميكية. التسارع السريع يزيد الأحمال الفعّالة. حمولة وزنها 10 كجم تتحرك بسرعة 2 م/ث² تدفع حوالي 20 كجم على المحامل. وقد ترتفع أحمال الصدمات الناتجة عن التوقفات أو الاصطدامات إلى مستويات أعلى.
بعد معرفة القوى المؤثرة، قارنها بقوة المادة. يصل حدّ الخضوع في الألومنيوم 6061-T6 إلى 240 ميجا باسكال كحد أدنى، بينما يصل في الفولاذ 1018 إلى حوالي 370 ميجا باسكال. إذا اقترب الإجهاد المحسوب من نصف حدّ الخضوع، فاختر مادة أقوى أو صفيحة أكثر سمكًا.
لا تقل أهمية الصلابة عن القوة. فالصفيحة التي تنحني تحت الحمل تنقل هذه الحركة إلى الموجهات، مما يجعل العربة تتحرك على مسار منحني بدلاً من مسار مستقيم. في أنظمة الحركة الخطية الدقيقة، يجب ألا يتجاوز الانحراف 0.01 مم تحت الحمل الكامل. وهذا يعني عادةً الحفاظ على سمك الصفيحة كافياً لتقليل الانحناء إلى أدنى حد.
تلعب قدرة تحمل قضبان التوجيه الخطية دورًا مهمًا أيضًا. لكل مقاس من القضبان حمل ديناميكي مُصنّف. يجب أن تُوزّع الصفيحة هذا الحمل بالتساوي على سطح التثبيت. تُوزّع الصفيحة الصلبة القوة، بينما تُركّزها الصفيحة المرنة في نقاط مُحدّدة، مما يُقلّل من عمر المحمل.
تقييم بيئة التشغيل (التآكل، درجة الحرارة، النظافة)
تؤثر ظروف ورشة العمل على اختيار المواد أكثر من أي عامل آخر. فالمختبر النظيف والمُكيّف يتحمل موادًا لا تصمد في المصانع ذات الظروف القاسية.
يُعدّ التآكل من أبرز المخاطر البيئية. فالرطوبة ورذاذ الملح والأبخرة الكيميائية تُهاجم الفولاذ غير المحمي. ويحتاج الفولاذ الكربوني العادي إلى طلاء في أي بيئة رطبة. أما الفولاذ المقاوم للصدأ من النوعين 304 و316 فيقاوم الصدأ دون الحاجة إلى طبقات حماية إضافية. ويُشكّل الألومنيوم طبقة أكسيد واقية بشكل طبيعي.
تُشكّل درجة الحرارة تحدياتها الخاصة. تتمدد جميع المواد عند تسخينها، ويتمدد الألومنيوم بمعدل ضعف تمدد الفولاذ تقريبًا لكل درجة مئوية. إذا كانت آلتك تعمل بدرجة حرارة عالية، فاحرص على مطابقة مادة الصفيحة مع مادة السكة. تتمدد قضبان الفولاذ على صفائح الفولاذ معًا، وتؤدي الأزواج غير المتطابقة إلى إجهاد داخلي يُشوّه المحاذاة.
تتطلب البيئات ذات درجات الحرارة العالية عناية خاصة. لذا، يُنصح باستخدام نظام توجيه من الفولاذ المقاوم للصدأ، مصمم خصيصًا للظروف الحارة والتآكلية. يستخدم كل من السكة والكتلة فولاذًا مقاومًا للتآكل. وتمنع موانع التسرب المطاطية المقاومة للحرارة العالية دخول الملوثات. يتحمل هذا النظام درجات حرارة مستمرة تصل إلى 150 درجة مئوية، مع الحفاظ على ثبات أبعاده بشكل ممتاز. ويبقى التمدد الطفيف عند درجات الحرارة العالية متوقعًا ويمكن التحكم فيه.
تُؤخذ متطلبات النظافة بعين الاعتبار عند اختيارك. فغالباً ما تحظر غرف التعقيم وخطوط إنتاج الأغذية استخدام مواد التشحيم التي قد تُلوث المنتجات. وتُغني الموجهات البلاستيكية عن الحاجة إلى التشحيم تماماً. ورغم أن قدرتها المحدودة على تحمل الأحمال تُقيد استخدامها في التطبيقات الخفيفة، إلا أنها تتفوق في التطبيقات التي تُفرض فيها قواعد النظافة بشكل صارم.
الموازنة بين الميزانية، والمهلة الزمنية، والأداء
تتلخص المفاضلة النهائية في المال والوقت. فكل تحسين في الأداء له ثمن. مهمتك هي إيجاد التوازن الأمثل بين التكلفة والمتطلبات دون تجاوز الميزانية.
ابدأ بتحديد هدفك الدقيق. يتطلب تحقيق مستوى تسطيح يبلغ 0.01 مم لكل 100 مم استخدام آلات CNC. هذه العملية أغلى تكلفةً لكل قطعة من القطع أو الصب. إذا كان تطبيقك يتحمل مستوى تسطيح يبلغ 0.05 مم، فإن القطع بنفث الماء متبوعًا بالصقل الخفيف يوفر تكلفة كبيرة.
يُغيّر حجم الإنتاج الحسابات تمامًا. فتكلفة لوحة النموذج الأولي الواحدة ثابتة سواءً أنتجتَ واحدة أو عشر لوحات. وتُعالج آلات التصنيع باستخدام الحاسوب (CNC) الكميات الصغيرة بكفاءة. وبمجرد تجاوز بضعة آلاف من الوحدات سنويًا، تُصبح تكلفة أدوات الصب مُجدية. إذ تُصبح تكلفة كل قطعة مصبوبة جزءًا بسيطًا من تكلفة نظيرتها المُصنّعة آليًا.
غالبًا ما تُطغى مدة التسليم على اعتبارات التكلفة. تتطلب أعطال الآلات قطع غيار فورية. تُوفر آلات الألمنيوم القياسية في غضون أيام، بينما تستغرق قوالب الصب المخصصة أسابيع لتصنيعها فقط. احتفظ بألواح احتياطية للآلات الحيوية. كما يُقلل التخطيط السليم للتركيب من وقت التوقف. تُسرّع فتحات المحاذاة المحفورة مسبقًا ومواقع دبابيس التثبيت عملية التركيب.
إليك طريقة عملية للتفكير في هذا القرار. بالنسبة لمعظم مشاريع الأتمتة، يُعدّ الألمنيوم 6061-T6 المُصنّع باستخدام آلات CNC الخيار الأمثل. فهو يتميز بقوة جيدة، ومقاومة طبيعية للتآكل، ودقة تصنيع عالية. ويختفي فرق السعر مقارنةً بالفولاذ عند الأخذ في الاعتبار سرعة التصنيع وخفة الوزن.
تُبرر آلات التشغيل الثقيلة ذات الأحمال الهائلة استخدام الصفائح الفولاذية. فتكلفة المواد تبقى منخفضة، وتتحمل الصلابة قوىً قد تُثني الألومنيوم. أضف عملية تجليخ السطح بعد القطع لتحقيق التسطيح المطلوب في أدلة التوجيه.
تستفيد المنتجات الاستهلاكية ذات الإنتاج الضخم من تقنية الصب بالقوالب. إذ يتم توزيع الاستثمار الأولي في الأدوات على آلاف الوحدات. كما تُحسّن عمليات التشغيل الثانوي على الأسطح الحساسة الدقة في المواضع المهمة.
يجب أن يراعي تصميمك التعديلات المستقبلية. تكلفة الثقوب الملولبة الإضافية لأجهزة الاستشعار أو الأقواس زهيدة أثناء التصنيع. أما إضافتها لاحقًا فتتطلب إعدادًا ثانيًا وتكلفة إضافية. فكّر مسبقًا فيما قد تحتاجه آلتك العام المقبل.
أفضل نهج يجمع كل هذه الاعتبارات في تقييم واحد. حدد أحمالك بدقة. وثّق بيئتك بأمانة. ضع ميزانية وجدولًا زمنيًا واقعيين. ثم قارن هذه المتطلبات مع أزواج المواد والعمليات من الأقسام السابقة. يوفر لك الجدول الذي يعرض خيارات الألمنيوم المُشكّل باستخدام الحاسوب، والفولاذ المُشكّل بنفث الماء، والصب بالقالب، نقطة انطلاق.
تذكر أن الحركة الخطية الدقيقة تعتمد على عمل النظام بأكمله بتناغم. فالصفيحة، والقضبان، والمحامل، والإطار - كل مكون يؤثر على الآخر. حتى الصفيحة المثالية على إطار ضعيف لا تزال تُنتج نتائج رديئة. لذا، انظر إلى المجموعة كاملة، وليس إلى جزء واحد فقط.
الحركة الخطية المتحكم بها هي نتاج هندسة مدروسة. توفر لوحة التثبيت الأساس اللازم. إذا تم تصميم هذا الأساس بشكل صحيح، سيتحسن أداء كل ما يعلوه. أما إذا تم إهمال التحليل، فستواجه خطر التقييد والتآكل المبكر وتلف الأجزاء.
تواصل مع شريكك في التصنيع مبكراً. فشركات مثل نوبل تُعاين مئات تصاميم لوحات التثبيت سنوياً، ومهندسوها على دراية تامة بمجموعات المواد والعمليات التي تُحقق نتائج موثوقة. غالباً ما تُجنّب محادثة قصيرة مدتها ثلاثون دقيقة أخطاءً مكلفة تُكتشف بعد بدء الإنتاج.
شراكة مع نوبل لتلبية احتياجاتك من لوحات تثبيت الدليل الخطي

نهجنا الشامل للخدمة: من التصميم إلى التجميع
معظم ورش تصنيع المعادن تقتصر خدماتها على قطع المعادن فقط. أما شركة نوبل، فتتبع نهجاً مختلفاً. يرافقك فريقها من أول رسم تخطيطي وحتى الوحدة النهائية المُجمّعة. يضمن نموذج الخدمة الشاملة هذا عدم وجود أي ثغرات قد تختبئ فيها الأخطاء.
تبدأ عملية تصميم لوحة تثبيت الدليل الخطي بمحادثة. يقوم مهندسو نوبل بمراجعة تصميمك والتحقق من افتراضاتك. يكتشفون مشاكل التفاوتات قبل أن تتحول إلى قطع تالفة. هذه الملاحظات المبكرة توفر أسابيع من إعادة العمل.
يتولى قسم التصنيع جميع العمليات داخلياً. تقوم مراكز التصنيع باستخدام الحاسوب (CNC) بقطع الصفائح بدقة متناهية. ويضمن التجليخ السطحي استواءً تاماً وفقاً للمواصفات. ويتحقق مفتشو الجودة من كل بُعد. لا يتم الاستعانة بمصادر خارجية من موردين غير معروفين.
يكتمل التركيب. تقوم شركة نوبل بتركيب لوحات تثبيت الدليل الخطي، ومحاذاة القضبان، وربط كل مسمار بإحكام. ستحصل على قطعة جاهزة للتركيب. هذا يوفر الوقت في خط الإنتاج ويبسط عملية التركيب.
الشهادات وضمان الجودة (ISO 9001:2015 و ISO 13485:2016)
تُشير الشهادات إلى أن المتجر يتبع عمليات منضبطة. شركة نوبل حاصلة على شهادتي ISO 9001:2015 وISO 13485:2016. لهذه المعايير أهمية خاصة لأسباب مختلفة.
يغطي معيار ISO 9001:2015 إدارة الجودة في جميع أنحاء المنشأة. ويشترط هذا المعيار توثيق الإجراءات لكل خطوة. ويضمن توثيق العمليات إمكانية التكرار. كما يتيح تتبع المواد تتبع كل قطعة خام من المخزون إلى الشحن. ويتم معايرة أدوات الفحص وفق جدول زمني محدد. ويتم تحديد الأجزاء غير المطابقة وعزلها ومعالجتها من جذور المشكلة.
يتطلب المعيار أيضاً أهدافاً قابلة للقياس للجودة. يتتبع نظام NOBLE دقة التصميم الهندسي، ونسب نجاح فحص الأبعاد، ومستويات إعادة العمل. وتُسهم ملاحظات العملاء في التحسين المستمر. كما يُراجع أداء الموردين دورياً لضمان جودة متسقة.
تُوسّع المواصفة القياسية ISO 13485:2016 نطاق هذه الضوابط ليشمل الأجهزة الطبية. وتكتسب هذه الشهادة أهمية بالغة عندما يدعم نظام الحركة الخطية الخاص بك معدات التشخيص أو الأدوات الجراحية. ويتطلب هذا المعيار توثيقًا وإدارة مخاطر أكثر صرامة، وتلبي شركة NOBLE هذه المعايير العالية.
لماذا تختار شركة نوبل لمشاريع تشكيل المعادن والبلاستيك؟
تتخصص معظم المتاجر في مادة واحدة، بينما تتقن شركة نوبل معالجة المعادن والبلاستيك على حد سواء. هذه الخبرة المزدوجة تُمكّن من تقديم حلول هجينة لا تجدها في أي مكان آخر.
لنفترض لوحة تثبيت دليل خطي تحتاج إلى عزل كهربائي. تقوم شركة نوبل بتصنيع القاعدة المصنوعة من الألومنيوم، ثم تضيف إليها حشوات بلاستيكية دقيقة. يوفر المعدن الصلابة، بينما يقطع البلاستيك المسارات الكهربائية. ويتولى مورد واحد توريد المجموعة كاملة.
تُسهم الخبرة في مجال البلاستيك أيضًا في اختيار الموجهات المناسبة. فبعض التطبيقات تُناسبها الموجهات البلاستيكية أكثر من القضبان الفولاذية. ويُوصي مهندسو شركة نوبل بالمزيج الأمثل بناءً على حمولتك وبيئة العمل. وتمتد خبرتهم لتشمل كلا المجالين.
يُتيح موقع الشركة في الصين مزايا اقتصادية دون المساس بالجودة. ستحصل على أسعار تنافسية بالإضافة إلى الشهادات التي يطلبها العملاء العالميون. تُشحن منتجات نوبل إلى جميع أنحاء العالم مع توفير الوثائق اللازمة التي تُلبي متطلبات الجمارك وعمليات تدقيق الجودة.
يُسهّل العمل مع شريك واحد سلسلة التوريد الخاصة بك، إذ يُجنّبك التنسيق مع موردين متعددين، ويُجنّبك متاعب اختلاف معايير الجودة بين الموردين. مكالمة هاتفية واحدة تكفي لكل شيء، بدءًا من شهادات المواد وصولًا إلى تقارير الفحص النهائي.
لمشروعك القادم المتعلق بلوحات تثبيت الأدلة الخطية، تواصل مع شركة نوبل مبكراً. شاركهم حسابات الأحمال والظروف البيئية. سيقترح مهندسوهم أفضل مزيج من المواد والعمليات. هذه المحادثة مجانية، لكنها قد توفر على مشروعك شهوراً من التجربة والخطأ.
لا توجد لوحة تثبيت واحدة مناسبة لجميع الآلات. يعتمد اختيارك الأمثل على الحمل والبيئة والميزانية. بالنسبة للأتمتة العامة، يوفر الألمنيوم 6061-T6 المصنّع باستخدام آلات CNC أفضل مزيج من الدقة والقيمة. أما الأنظمة الثقيلة ذات الميزانيات المحدودة، فتستخدم غالبًا الفولاذ المقطوع بنفث الماء بالإضافة إلى الصقل السطحي.
انظر إلى الصورة الكاملة. التصميم الذي يُسهّل التصنيع يُقلّل التكاليف. التشطيب السطحي الجيد يُطيل عمر الموجهات. وبالنظر إلى المستقبل، تُصبح الطباعة ثلاثية الأبعاد أكثر فائدةً للألواح خفيفة الوزن المُخصصة. وتستمر المواد المركبة المتقدمة في التطور في أنظمة الحركة الخطية عالية السرعة.
قبل وضع اللمسات الأخيرة على تصميمك، تواصل مع شريك تصنيع. سيساعدك مهندسو نوبل في اختيار المواد والعمليات المناسبة لمتطلباتك الخاصة. نصائحهم تُسهّل عملية التركيب وتجنّب الأخطاء المكلفة. محادثة سريعة الآن توفر عليك شهورًا من إعادة العمل لاحقًا.
الأسئلة الشائعة حول لوحة تثبيت الدليل الخطي
ما هو مستوى التسطيح المطلوب للوحة التثبيت الخاصة بي؟
تُحقق معظم آلات القطع الدقيقة أداءً جيدًا عند مستوى استواء يبلغ 0.01 مم لكل 100 مم. هذا يضمن حركة سلسة للعربة وتآكلًا متساويًا للمحامل. إذا كانت آلتك تقوم بعمليات قطع كثيفة أو تعمل بسرعة عالية، فقد تحتاج إلى مواصفات أدق. يُعطي التجليخ السطحي بعد التشغيل سطحًا أكثر نعومة.
هل يجب أن أختار مادة اللوح بما يتناسب مع مادة السكة؟
نعم. استخدام مواد متطابقة يمنع مشاكل التمدد الحراري. تتمدد قضبان الألمنيوم على ألواح الألمنيوم بنفس المعدل، وكذلك قضبان الصلب على ألواح الصلب. تسبب الأزواج غير المتطابقة إجهادًا داخليًا عند تغير درجة الحرارة، مما يؤدي إلى انحناء المحاذاة وتآكل المحامل بشكل أسرع. أما بالنسبة للآلات التي تعمل في درجة حرارة الغرفة، فإن الأزواج غير المتطابقة تعمل بشكل جيد.
كيف أختار بين الثقوب الملولبة والثقوب النافذة؟
تستخدم قضبان التوجيه الصغيرة عادةً ثقوبًا ملولبة. يجب أن يكون عمق السن اللولبي 1.5 ضعف عرض البرغي على الأقل. أما القضبان الأكبر حجمًا فتحتاج إلى ثقوب نافذة مع صواميل أسفلها. تُسهّل الثقوب النافذة عملية المحاذاة أثناء التركيب، كما تمنع تلف السن اللولبي في المواد اللينة كالألومنيوم. راجع كتالوج الشركة المصنعة للقضبان لمعرفة أفضل طريقة للتركيب.
هل يمكنني استخدام لوحة مقطوعة بنفث الماء لأعمال دقيقة؟
يُحافظ القطع بنفث الماء على دقة ±0.25 مم، وهو مناسب لثقوب التثبيت، لكنه غير كافٍ للأسطح الحساسة. ستحتاج إلى تجليخ السطح لاحقًا للحصول على التسطيح المطلوب للموجهات الدقيقة. مع ذلك، تبقى هذه الخطوة الإضافية أقل تكلفة من التصنيع الكامل باستخدام الحاسوب (CNC) للألواح المسطحة البسيطة. أما بالنسبة للأشكال المعقدة ذات الدقة العالية، فيظل التصنيع باستخدام الحاسوب (CNC) هو الخيار الأمثل.
ما الذي يتسبب في انحناء لوحة التثبيت بمرور الوقت؟
يؤدي الإجهاد المتبقي من عملية تصنيع الصفيحة إلى تآكلها بمرور الوقت، مما يتسبب في انحنائها. تحتاج الصفائح الفولاذية إلى معالجة حرارية لتخفيف الإجهاد بعد عمليات التشغيل الأولية. تتضمن هذه العملية تسخين الصفيحة إلى حوالي 600 درجة مئوية ثم تبريدها ببطء. أما الصفائح المصنوعة من الألومنيوم، فلا تحتاج عادةً إلى هذه الخطوة. يضمن اختيار المادة المناسبة والمعالجة الحرارية الملائمة بقاء نظامك الخطي مضبوطًا لسنوات.
متى يكون استخدام الطباعة ثلاثية الأبعاد مناسباً لتركيب اللوحات؟
استخدم الطباعة ثلاثية الأبعاد للنماذج الأولية والأجزاء الصغيرة المصممة حسب الطلب. فهي تُنتج تصاميم خفيفة الوزن ذات أشكال داخلية لا يمكن تصنيعها بالطرق التقليدية. تكلفة المواد أعلى بعدة مرات من تكلفة المعدن الصلب، وتستغرق عملية التصنيع ساعات أو أيامًا. بمجرد إنتاج عدد كبير من الأجزاء، تصبح عمليات التصنيع باستخدام الحاسوب (CNC) أرخص وأكثر دقة.
كيف أعرف ما إذا كان يجب أن تكون الصفيحة مصنوعة من الفولاذ بدلاً من الألومنيوم؟
احسب أولًا الحمل الساكن والقوى الديناميكية. إذا اقترب الإجهاد من نصف مقاومة الخضوع للألمنيوم 6061-T6 (240 ميجا باسكال كحد أدنى)، فاستخدم الفولاذ بدلًا منه. عادةً ما تحتاج آلات التشغيل الثقيلة ومكابس التشكيل إلى صلابة الفولاذ. يُناسب الألمنيوم معظم تطبيقات الأتمتة حيث يكون توفير الوزن أهم من المتانة.
ما الذي يجب أن أناقشه مع شريك التصنيع قبل الطلب؟
شاركهم أرقام الأحمال، وظروف العمل، وأهداف الدقة. أخبرهم عن مخاطر التآكل، ونطاقات درجات الحرارة، ومتطلبات النظافة. استفسر عن مدة التسليم وما إذا كانت عملية تجليخ الأسطح مشمولة. محادثة قصيرة تمنع الأخطاء المكلفة. يقدم شركاء مثل NOBLE خدمات فحص التصميم والتجميع التي تكشف المشكلات قبل البدء.







