يتعطل سلك جهاز تنظيم ضربات القلب أثناء إجراء طبي. ويتشقق غلاف مضخة الأنسولين أثناء التعقيم. هذه ليست مجرد أعطال تصنيعية، بل هي لحظات حرجة بين الحياة والموت. ففي الفترة من 2010 إلى 2012، تسببت أعطال الأجزاء أو المواد في 28% من عمليات سحب المنتجات، وفقًا لإدارة الغذاء والدواء الأمريكية. ما الذي يميز مكونات الأجهزة الطبية الموثوقة عن تلك الخطيرة؟ يكمن الجواب في ثلاثة أركان أساسية: اختيار المواد المناسبة، والتصنيع الذكي للأجهزة الطبية، والتصميم المدروس. يؤثر كل قرار على الموافقات التنظيمية، وسلامة المرضى، وجودة المنتج. أي خطأ أثناء التطوير قد يؤدي إلى عمليات إعادة تصميم مكلفة أو إلحاق الضرر بالمرضى. يقدم لك هذا الدليل رؤى عملية لتطوير المنتجات الطبية، مع التركيز على الدور الحاسم الذي تلعبه مكونات الأجهزة الطبية في كل مرحلة من مراحل العملية.
اختيار المواد لـ مكونات الأجهزة الطبية
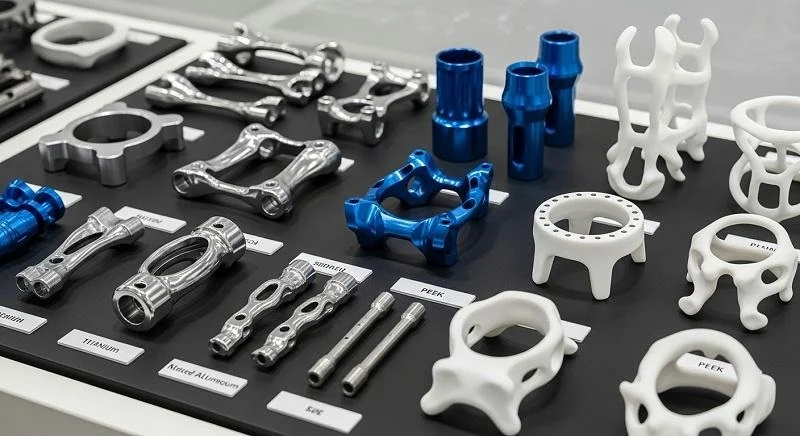
يُشكّل اختيار المواد أساس سلامة الأجهزة الطبية وأدائها. فالاختيار الصحيح يُساهم في نجاح المنتج، بينما قد يُؤدي الاختيار الخاطئ إلى تأخيرات مُكلفة. تدخل المعادن في حوالي 80% من مُكوّنات الأجهزة الطبية. تشمل الخيارات الشائعة الفولاذ المقاوم للصدأ 316L، وسبائك التيتانيوم، والسيراميك. أما بالنسبة للبلاستيك، فيلجأ المهندسون غالبًا إلى البولي بروبيلين، والبولي كربونات، وPEEK، وPPSU. لكل مادة مزاياها الخاصة، ويكمن التحدي في مُطابقة هذه المزايا مع احتياجات الجهاز. وهنا تبرز أهمية مواد الأجهزة الطبية.
التوافق الحيوي وسلامة الأجهزة الطبية
معايير ISO 10993
تُحدد المواصفة القياسية ISO 10993 معيارًا لاختبار سلامة الأجهزة الطبية. وتُرشد هذه المعايير المصنّعين في كيفية تقييم تفاعل المواد مع الجسم. والهدف واضح: ضمان عدم تسبب الجهاز بأي ضرر. بالنسبة لتصنيع الأجهزة الطبية، فإن اتباع هذه المعايير ليس اختياريًا، بل هو شرط أساسي للحصول على الموافقات التنظيمية. يجب أن تجتاز جميع المواد المستخدمة في الجهاز الطبي هذه الاختبارات. ويختلف نطاق الاختبار باختلاف كيفية ومكان ملامسة الجهاز للجسم. بعض الاختبارات تتحقق من الآثار قصيرة المدى، بينما يركز البعض الآخر على التعرض طويل المدى.
اختبارات السمية الخلوية، والتحسس، والتهيج
تتحقق اختبارات السمية الخلوية من قدرة المادة على قتل الخلايا. أما اختبارات التحسس فتبحث عن ردود الفعل التحسسية. بينما تتحقق اختبارات التهيج من الاحمرار أو التورم. هذه هي الخطوات الأولى لإثبات التوافق الحيوي، وهي تنطبق على معظم مواد الأجهزة الطبية. حتى المواد الشائعة الاستخدام في المعدات الطبية تحتاج إلى هذه الاختبارات. تساعد النتائج المهندسين على تحديد ما إذا كانت المادة آمنة للاستخدام المقصود. ويُعد اجتياز هذه الاختبارات علامة فارقة في عملية التطوير.
متطلبات الأجهزة القابلة للزرع مقابل الأجهزة غير القابلة للزرع
تختلف القواعد بناءً على مدة ملامسة الجهاز للجسم. تخضع الأجهزة السطحية لقواعد أقل صرامة، بينما تخضع الأجهزة القابلة للزرع لقواعد أكثر صرامة. يحتاج الجهاز الطبي الذي يبقى في الجسم لسنوات إلى اختبارات أكثر من الجهاز المستخدم لبضع دقائق. يؤثر هذا على اختيار مواد الأجهزة الطبية. غالبًا ما تستخدم الأجهزة القابلة للزرع مادة PEEK أو سبائك التيتانيوم أو السيراميك، وهي مواد تتمتع بسجل طويل من الأمان. أما الأجهزة غير القابلة للزرع، فيمكنها استخدام مجموعة أوسع من المواد المتوافقة حيويًا الشائعة الاستخدام. توجه متطلبات الاختبار عملية الاختيار، ويُعد اختبار التوافق الحيوي أساس هذا العمل.
توافق التعقيم
طرق أكسيد الإيثيلين، وأشعة جاما، والبخار
يُعدّ التعقيم ضروريًا لأي جهاز طبي. وتعتمد الطريقة المُختارة على نوع المادة المصنوع منها الجهاز. يُناسب البخار المواد المتينة كالأدوات المعدنية، ولكنه يُتلف البلاستيك الحساس للحرارة. أما أكسيد الإيثيلين (EtO) فيخترق التركيبات المعقدة بكفاءة، وهو مناسب لمعظم المواد. بينما يُناسب إشعاع جاما الأدوات الطبية ذات الاستخدام الواحد، ولكنه قد يُتلف بعض أنواع البلاستيك. أما بلازما غاز بيروكسيد الهيدروجين فتُناسب المواد الحساسة للحرارة كالمناظير والأجهزة الإلكترونية. ولكل طريقة خصائصها الخاصة من حيث توافق المواد. لذا، يُساعد إجراء الاختبارات مُبكرًا على تجنّب أي مفاجآت.
تُعقّم الأجهزة ذات الاستخدام الواحد عادةً من قِبل الشركة المصنّعة باستخدام أكسيد الإيثيلين أو أشعة جاما أو إشعاع حزمة الإلكترونات. أما الأجهزة متعددة الاستخدام، فيُعقّمها المستخدم النهائي غالبًا باستخدام جهاز التعقيم بالبخار. يؤثر هذا الاختلاف على اختيار المواد. تشمل الخصائص الرئيسية للبوليمرات التي تتأثر بالتعقيم: قوة الشد، ومقاومة الصدمات، ومقاومة درجات الحرارة، وثبات اللون. تُصمّم مواد مثل البولي كربونات، وبولي ميثيل ميثاكريلات، واللدائن الحرارية المرنة لتقليل التغيرات بعد التعقيم.
تدهور المواد بعد التعقيم
قد تُغير عملية التعقيم خصائص المواد. على سبيل المثال، لا يُسبب التعقيم بأشعة غاما بجرعات تتراوح بين 25 و50 كيلوغراي تدهورًا في الخصائص الميكانيكية لمادة PEEK، إذ تبقى قوة الشد ومعامل المرونة دون تغيير يُذكر. تنخفض مقاومة الصدمات (شاربي) بنسبة تتراوح بين 15 و25% تقريبًا بعد جرعات عالية جدًا تصل إلى 1000 ميغاراد (10,000 كيلوغراي)، لكنها تبقى أعلى من 6 كيلوجول/م² (بعد الشق)، وهو ما يكفي للتطبيقات الإنشائية. قد يُسبب التعقيم بالبخار تغييرات أكثر وضوحًا في بعض المواد. يُعد الاختبار بعد التعقيم أمرًا بالغ الأهمية، إذ يُؤكد استمرار أداء المادة كما هو متوقع. كما يُساعد اختبار توافق المواد في اختيار طريقة التعقيم المناسبة.
| طريقة التعقيم | ملاحظات حول توافق المواد |
| بخار | مناسب للمواد المتينة؛ غير مناسب للبلاستيك أو الإلكترونيات الحساسة للحرارة |
| Flash | مخصص فقط للأجهزة التي تتعامل مع البخار عالي الحرارة السريع |
| بلازما غاز بيروكسيد الهيدروجين | مثالي للأجهزة الحساسة للحرارة والرطوبة؛ غير مناسب للمواد المصنوعة من السليلوز |
| حمض البيروكسي | مناسب لبعض أنواع البلاستيك والمعادن؛ توافق محدود مع المواد |
| أكسيد الإيثيلين (EtO) | يعمل مع معظم المواد؛ ممتاز للتجميعات المعقدة |
| الإشعاع | مناسب للمنتجات ذات الاستخدام الواحد؛ ويمكنه أن يُحلل بعض أنواع البلاستيك. |
| حرارة جافة | مخصص فقط للأشياء المقاومة للحرارة مثل الأواني الزجاجية |
| الأوزون | يصلح لبعض أنواع البلاستيك ولكنه يواجه تحديات. |
اعتبارات التعبئة والتغليف ومدة الصلاحية
لا تنتهي عملية التعقيم عند الجهاز نفسه، بل يجب أن تحافظ العبوة على تعقيمه أيضًا. ويشمل ذلك توافق المواد المستخدمة في التغليف. وتؤكد اختبارات مدة الصلاحية بقاء الجهاز معقمًا مع مرور الوقت. ويجب ألا تتفاعل مادة التغليف مع طريقة التعقيم، كما يجب أن تحمي الجهاز من التلوث. هذا جزء لا يتجزأ من عملية تصنيع الأجهزة الطبية. إن إتقان هذه العملية يمنع عمليات سحب المنتجات من السوق ويحمي المريض. الجودة تنبع من الاهتمام بأدق التفاصيل.
الخواص الميكانيكية لأداء مكونات الأجهزة الطبية
قوة الشد، والمرونة، ومقاومة الإجهاد
تحدد الخصائص الميكانيكية أداء الجهاز تحت الضغط. تقيس قوة الشد مقدار الشد الذي يمكن أن تتحمله المادة. وتُظهر المرونة مدى قدرتها على الانحناء دون أن تنكسر. أما مقاومة الإجهاد فتُشير إلى مدة تحملها للاستخدام المتكرر. تُعد هذه الخصائص بالغة الأهمية لأداء الأجهزة الطبية. فالقسطرة تحتاج إلى مرونة، ومسمار العظام يحتاج إلى قوة شد، وصمام القلب يحتاج إلى مقاومة الإجهاد. ويعتمد التوازن الأمثل على التطبيق، وتؤثر خيارات التصميم على هذه الخصائص.
العوامل البيئية: درجة الحرارة، المواد الكيميائية، التعرض للأشعة فوق البنفسجية
تتعرض الأجهزة لبيئات مختلفة. بعضها يتعرض لدرجات حرارة عالية أثناء التعقيم، وبعضها الآخر يلامس مواد كيميائية قاسية، وبعضها يتعرض للأشعة فوق البنفسجية أثناء التخزين. تؤثر هذه الظروف على المواد بمرور الوقت؛ فالحرارة قد تُليّن البلاستيك، والمواد الكيميائية قد تُسبب انتفاخه أو تشققه، والأشعة فوق البنفسجية قد تُسبب تغير لونه أو هشاشته. لذا، يُعدّ الاختبار في ظروف الاستخدام الواقعية أمرًا بالغ الأهمية، فهو يُساعد على اختيار المادة المناسبة لكل استخدام. كما تؤثر متطلبات النظافة أيضًا على اختيار المواد.
الموازنة بين الأداء والتكلفة والتوافر
لا قيمة لأفضل المواد إن لم تكن متوفرة. يجب على المهندسين الموازنة بين الأداء والتكلفة والتوافر. أحيانًا، تكون المواد الأقل جودة أفضل لسهولة الحصول عليها. وفي أحيان أخرى، يكون الأداء الأمثل هو الأهم بغض النظر عن التكلفة. هنا تكمن صعوبة اختيار المواد الطبية. يجب تلبية جميع متطلبات السلامة والأداء، مع الالتزام بالميزانية المحددة، وضمان موثوقية سلسلة التوريد. هذه الموازنة ضرورية في كل مشروع تطوير ناجح. الجودة تنبع من التخطيط الدقيق والاختبارات المتأنية. الشريك المناسب ذو الخبرة في الشؤون التنظيمية يُساعدك في اتخاذ هذه القرارات. الالتزام بالمعايير أمر لا يقبل المساومة.
إن دعم سلامة المرضى يتطلب اتخاذ خيارات ذكية في كل خطوة. فمن اختيار المواد وحتى الاختبار النهائي، يؤثر كل قرار على النتيجة. توفر المواد المتوافقة حيوياً شائعة الاستخدام، مثل البولي إيثر إيثر كيتون والتيتانيوم، أداءً مثبتاً. ويُعد فهم هذه المواد المتوافقة حيوياً شائعة الاستخدام أساسياً لاتخاذ قرارات سليمة. يجب أن تستوفي مواد الأجهزة الطبية معايير صارمة. وتشمل المواد المتوافقة حيوياً شائعة الاستخدام خيارات عديدة. يجب أن تُوازن مواد الأجهزة الطبية بين عوامل كثيرة. كما تلعب خيارات التصميم دوراً كبيراً. ويُعد اختيار المواد أساس كل شيء.
عمليات تصنيع مكونات الأجهزة الطبية
بعد اختيار المواد، يبرز السؤال الأهم: كيف يتم تصنيع القطعة فعلياً؟ يجب أن تتناسب عمليات التصنيع المختارة مع المواد المستخدمة وعدد الوحدات المطلوبة. فالقطعة المصنعة لملايين الوحدات تتطلب منهجاً مختلفاً عن الزرعة المصممة خصيصاً لمريض واحد. دعونا نستعرض المسارات الرئيسية الثلاثة في تصنيع مكونات الأجهزة الطبية.
حقن صب لتصنيع مكونات الأجهزة الطبية
تُعدّ تقنية قولبة الحقن رائدةً في مجال الإنتاج بكميات كبيرة. تقوم هذه العملية بصهر حبيبات البلاستيك، ودفعها إلى قالب فولاذي تحت ضغط، ثم تبريدها لتشكيل القطع النهائية. وتستغرق دورة الإنتاج ثوانٍ معدودة بمجرد خروج القالب من القالب، مما يجعلها مثالية للإنتاج الضخم.
الحجم الكبير مقابل إنتاج منخفض الحجم
تختلف التكاليف بشكل كبير تبعًا لحجم الإنتاج. يتطلب قولبة الحقن استثمارًا أوليًا ضخمًا في تصميم القوالب وتصنيعها. قد يستغرق إنتاج الأدوات وحدها من أسبوعين إلى ستة أسابيع. ولكن بمجرد وجود القالب، تنخفض تكلفة القطعة الواحدة بشكل حاد. بالنسبة للإنتاج بكميات كبيرة، لا يوجد ما يضاهيها. أما بالنسبة للإنتاج بكميات صغيرة، فالوضع مختلف. يصبح من الصعب تبرير تكلفة القالب لبضع مئات من القطع فقط. في هذه الحالات، غالبًا ما يكون التصنيع باستخدام الحاسوب (CNC) أو التصنيع الإضافي أكثر جدوى. يوضح الجدول أدناه أهم المفاضلات.
| عامل | حقن صب | التصنيع باستخدام الحاسب الآلي |
| وقت الدورة | سريعًا (ثوانٍ) بعد صنع القالب | أطول، كل جزء يتم تصنيعه بشكل فردي |
| استثمار مقدم | مستوى عالٍ (تصميم القوالب وصنعها) | منخفض (إعداد الآلة والمواد) |
| الصوت | الأفضل للإنتاج بكميات كبيرة | الأفضل للقطع المخصصة ذات الحجم المنخفض إلى المتوسط |
| مرونة التصميم | يقتصر على صنع القالب فقط | مرونة عالية، سهولة تعديل التصميم بمساعدة الحاسوب |
| مهلة | من أسبوعين إلى ستة أسابيع (تكوين القالب) | من أسبوع إلى أسبوعين (بدون أدوات) |
| التكلفة لكل جزء | منخفض على نطاق واسع | أعلى لكل جزء |
تصميم الأدوات وتحليل تدفق القوالب
يُعدّ تصميم القالب عاملاً حاسماً في نجاح مشروعك أو فشله. وهنا تبرز أهمية تحليل تدفق القالب. تتنبأ هذه الأداة المحاكاة بكيفية تدفق البلاستيك عبر القالب قبل البدء بقطع أي جزء من الفولاذ، مما يُساعد على اكتشاف المشاكل مبكراً، ويُجنّبك تكاليف إعادة العمل الباهظة. فوائدها ملموسة:
- يمنع إعادة العمل المكلفة على الأدوات من خلال تحديد مشاكل التدفق قبل قطع الفولاذ
- يعمل على تحسين وضع البوابة والعداء لضمان تعبئة متساوية، مما يقلل من الهدر.
- يقلل من أوقات الدورة من خلال محاكاة وتحسين مرحلة التبريد
- يحسن قوة الجزء واستقرار أبعاده من خلال توزيع متساوٍ للضغط
- يعزز تشطيب السطح من خلال تحديد المناطق المعرضة للعيوب
تعلمت إحدى شركات الأجهزة الطبية هذا الدرس بطريقة قاسية. فقد استخدمت النايلون في تصنيع الأجزاء المقولبة بالحقن، لكنها واجهت مشاكل في التواء الأجزاء، مما أدى إلى فشل اختبارات التسطيح. وبعد فشل محاولات تغيير التصميم وتعديل الأدوات، أجرت الشركة تحليلًا لتدفق القالب لمقارنة النايلون بمادة PC/ABS. وتوقعت المحاكاة أن تُظهر مادة PC/ABS انحرافًا أقل دون التضحية بالمتانة. فاستبدلت الشركة المواد، وصنعت أدوات جديدة، وأنتجت الأجزاء الدقيقة التي كانت تحتاجها. هذه هي قوة المحاكاة في توجيه اختيار المواد.
التحقق من صحة العملية ومراقبة الجودة
يتطلب قولبة الحقن لمكونات الأجهزة الطبية التحقق الدقيق من صحة العملية. لا يكفي مجرد تشغيل الآلة والاعتماد على الحظ. يجب توثيق كل معيار بدقة. يتم تثبيت درجة الحرارة والضغط ووقت التبريد ووقت الدورة. يضمن هذا التحقق من صحة العملية أن كل قطعة تخرج مطابقة تمامًا للقطعة السابقة. لا يقتصر ضبط الجودة على الآلة نفسها، بل يشمل أيضًا مجففات مخصصة لكل بوليمر طبي لمنع التلوث المتبادل. تعمل أنظمة مناولة المواد المغلقة على تقليل تلوث الجسيمات المحمولة جوًا. تقضي آلات قولبة الحقن الكهربائية بالكامل على مخاطر تلوث السوائل الهيدروليكية. يمنع تفكيك وتنظيف ما بعد الإنتاج وجود أي بقايا من عمليات الإنتاج السابقة. يدعم مختبر تحليلي داخلي مزود بأجهزة التصوير المقطعي المحوسب (CT) والمسح الحراري التفاضلي (DSC) إدارة الجودة في جميع مراحل العملية.
التصنيع باستخدام الحاسوب (CNC) للمكونات المعقدة
تُزيل عمليات التصنيع باستخدام الحاسوب (CNC) المواد من كتلة صلبة لتشكيل الشكل النهائي. وتوفر هذه العمليات دقةً فائقةً ومرونةً عاليةً في التعامل مع المواد. وغالبًا ما تكون هذه الطريقة هي الأنسب للأجزاء المعقدة ذات التفاوتات الدقيقة.
مواد مناسبة وتفاوتات دقيقة
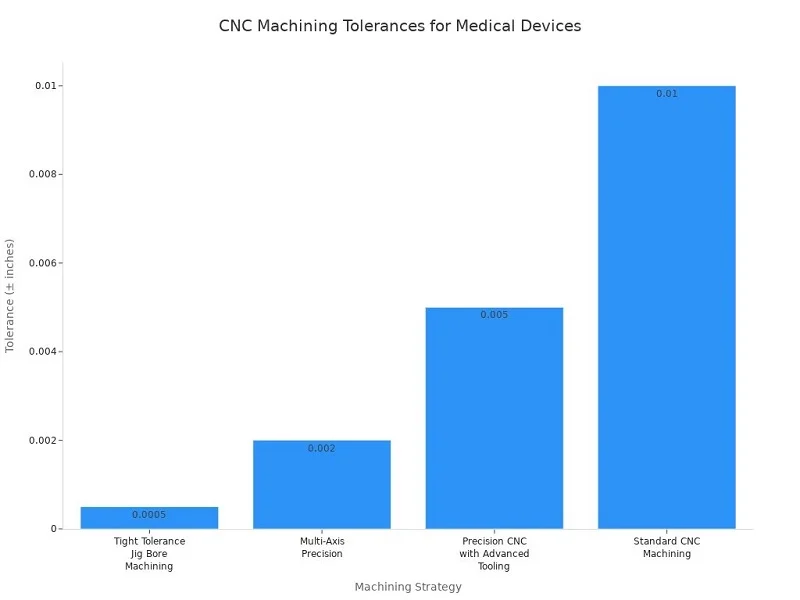
تُتيح تقنية التصنيع باستخدام الحاسوب (CNC) إمكانية تشكيل مجموعة واسعة من المواد. فالمعادن مثل الفولاذ المقاوم للصدأ 316L وسبائك التيتانيوم تُشَكَّل بسهولة فائقة. كما تُناسبها المواد البلاستيكية مثل PEEK والبولي كربونات. وتكمن الميزة الحقيقية في دقة الأبعاد. إذ تصل دقة التصنيع القياسي باستخدام الحاسوب إلى ±0.010 بوصة. أما في عمليات التصنيع الدقيقة باستخدام أدوات متطورة، فتصل الدقة إلى ±0.005 بوصة. بينما تصل دقة آلات التصنيع متعددة المحاور إلى ±0.002 بوصة. وللتطبيقات الأكثر تطلبًا، تصل دقة تصنيع تجاويف التثبيت الدقيقة إلى ±0.0005 بوصة.
الانتهاء من السطح والعمليات الثانوية
تُعدّ نعومة السطح أكثر أهمية مما يدركه معظم الناس. فالأسطح الخشنة قد تؤوي البكتيريا وتُضعف عملية التعقيم. تُشير الأبحاث إلى أن الأسطح التي تزيد خشونة سطحها عن 0.8 ميكرومتر (Ra) تُشكّل خزانات للأغشية الحيوية. ويتراوح النطاق الموصى به لخشونة سطح الأدوات الجراحية بين 0.4 و0.8 ميكرومتر (Ra). ويُوفّر التلميع الكهربائي حلاً فعالاً للأجزاء المعدنية.
تعمل عملية التلميع الكهربائي على تنعيم النتوءات المجهرية، وتحسين مقاومة التآكل، وتعزيز سهولة التنظيف. وتُستخدم هذه العملية تحديدًا على القنيات المصنوعة من الفولاذ المقاوم للصدأ، والأدوات الجراحية طفيفة التوغل، والمكونات الملامسة للسوائل، حيث يؤثر تشطيب السطح بشكل مباشر على القدرة على إزالة الأوساخ العضوية والحمل الميكروبي أثناء التنظيف.
يقلل التلميع الكهربائي من خشونة السطح بنحو 50% مع إضافة طبقة أكسيد خاملة مقاومة للتآكل. هذا المزيج يعزز سهولة التنظيف ومتانة التعقيم عبر دورات التعقيم المتكررة.
النماذج الأولية مقابل التصنيع الإنتاجي
تُقدّم خدمات التصنيع باستخدام الحاسوب (CNC) حلولاً متكاملة لكلٍ من تصميم النماذج الأولية والإنتاج. ففي مجال النماذج الأولية، تُتيح هذه الخدمة سرعةً في التنفيذ وسهولةً في تعديل التصميم، مما يُتيح إجراء تعديلات متكررة دون الحاجة إلى أدوات باهظة الثمن. كما يُتيح التصنيع الداخلي باستخدام الحاسوب (CNC) إمكانية تصميم النماذج الأولية بسرعة وإضافة ميزات معقدة إلى الأجزاء المصبوبة بالحقن. أما في مجال الإنتاج، فتُعالج تقنية CNC الكميات الصغيرة والمتوسطة بكفاءة عالية، كما أنها تُناسب تمامًا الأجزاء المُخصصة التي لا تتطلب استخدام قوالب. وتجعل مرونة تعديل ملفات التصميم بمساعدة الحاسوب (CAD) وإعادة برمجة الآلات منها خيارًا مثاليًا لتطوير التصاميم باستمرار.
التصنيع الإضافي للأجزاء المخصصة
تعتمد تقنية التصنيع الإضافي، أو الطباعة ثلاثية الأبعاد، على بناء الأجزاء طبقة تلو الأخرى. وهي تتفوق في إنشاء أشكال هندسية لا تستطيع الطرق التقليدية تحقيقها.
تقنيات FDM و SLA و SLS
تهيمن ثلاث تقنيات رئيسية على الطباعة ثلاثية الأبعاد الطبية. تعتمد تقنية FDM (نمذجة الترسيب المنصهر) على بثق خيوط بلاستيكية منصهرة على شكل طبقات، وهي تقنية اقتصادية ومثالية للنماذج الأولية. أما تقنية SLA (الطباعة المجسمة) فتستخدم الأشعة فوق البنفسجية لتصلب الراتنج السائل، مما ينتج عنه أسطح أكثر نعومة وتفاصيل أدق. بينما تعتمد تقنية SLS (التلبيد الانتقائي بالليزر) على دمج جزيئات المسحوق باستخدام الليزر، مما ينتج عنه أجزاء قوية وعملية دون الحاجة إلى هياكل داعمة. وتناسب كل تقنية احتياجات ومواد مختلفة.
أشكال هندسية معقدة خاصة بالمريض
تتألق تقنية التصنيع الإضافي في مجال الأجهزة المصممة خصيصًا لكل مريض. فالغرسات المخصصة، والأدلة الجراحية، والنماذج التشريحية، جميعها تستفيد من هذا النهج. وتتعامل هذه التقنية مع القنوات الداخلية المعقدة والهياكل الشبكية التي لا يمكن للآلات التقليدية إنتاجها. بالنسبة للأجزاء الفريدة أو ذات الكميات المنخفضة، غالبًا ما تتفوق الطباعة ثلاثية الأبعاد على الطرق التقليدية. ويلعب شكل الجزء دورًا رئيسيًا في هذا القرار. وعادةً ما تتعامل تقنيات قولبة الحقن والتصنيع الإضافي مع الأشكال الهندسية المعقدة بشكل أفضل. بينما توفر آلات CNC نطاقًا أوسع من المواد ودقة أبعاد أعلى للمنتجات النهائية.
اعتبارات ما بعد المعالجة والتنظيم
نادراً ما تكون الأجزاء المطبوعة بتقنية الطباعة ثلاثية الأبعاد جاهزة للاستخدام مباشرةً. فخطوات المعالجة اللاحقة، مثل إزالة الدعامات وتنعيم السطح والتعقيم، تزيد من الوقت والتكلفة. كما تختلف الاعتبارات التنظيمية، إذ تُخضع إدارة الغذاء والدواء الأمريكية مكونات الأجهزة الطبية المطبوعة بتقنية الطباعة ثلاثية الأبعاد لتدقيق إضافي. ويُصبح التحقق من صحة العملية أمراً بالغ الأهمية لأن البناء طبقةً تلو الأخرى قد يُؤدي إلى تباين في النتائج. لذا، تتطلب كل عملية طباعة توثيقاً وفحوصات جودة. وبالنسبة لتصنيع الأجهزة الطبية، يعني هذا إيلاء اهتمام خاص للاتساق وإمكانية التتبع.
يعتمد اختيار عملية التصنيع المناسبة على احتياجاتك الخاصة. وتؤثر عوامل مثل الكمية، والتعقيد، والمواد، والميزانية في هذا القرار. وتلجأ العديد من الشركات إلى الجمع بين عدة أساليب، حيث تستخدم الطباعة ثلاثية الأبعاد للنماذج الأولية، والتصنيع باستخدام الحاسوب (CNC) للأجزاء المصممة حسب الطلب، والقولبة بالحقن للإنتاج بكميات كبيرة. ويساهم هذا النهج الهجين في تحقيق أقصى قدر من الكفاءة في كل مرحلة من مراحل التطوير.
يُقدّم شركاء مثل شركة نوبل خبراتٍ واسعة في جميع عمليات التصنيع هذه. وبصفتها شريكًا رائدًا في مجال التصنيع في الصين، تُساعد نوبل في تصميم النماذج الأولية والإنتاج بكميات كبيرة. وتشمل قدراتها التصنيع باستخدام الحاسوب (CNC)، والقولبة بالحقن، وعمليات التشطيب. يُبسّط هذا النهج الشامل رحلة الإنتاج من الفكرة إلى المنتج النهائي. كما يُسهّل العمل مع شريك واحد مُلِمّ بمعالجة المعادن والبلاستيك سلسلة التوريد ويضمن جودةً مُتّسقة في جميع المكونات.
اعتبارات تصميم مكونات الأجهزة الطبية
التصميم هو الرابط الأساسي بين جميع العناصر. يمكنك اختيار المادة المثالية وعملية التصنيع المناسبة، لكن التصميم الرديء قد يُفشل مشروعك. شكل القطعة، وملمس سطحها، وشعور الجراح بها، كلها عوامل تؤثر على النتيجة النهائية. التصميم الجيد يُسهّل الإنتاج، ويحافظ على نظافة الأجهزة، ويُساعد المستخدمين على تشغيلها بأمان. هنا يتجلى جوهر تصميم المعدات الطبية.
التصميم من أجل التصنيع (DFM)
التصميم من أجل سهولة التصنيع يعني ابتكار أجزاء يسهل إنتاجها دون المساس بوظائفها. إنها فلسفة تُؤثر في كل قرار، بدءًا من الرسم الأولي وحتى الإنتاج النهائي. عندما تُصمّم مع مراعاة سهولة التصنيع، فإنك توفر الوقت والمال وتتجنب الإحباط لاحقًا. يُزيل هذا النهج عناصر التصميم غير الضرورية، مما يُقلل تكاليف المواد والعمالة. كما يُبسّط عملية التصنيع ويُحسّن الإنتاجية، مما يُخفض نفقات التصنيع بشكل مباشر. الهدف بسيط: جعل الجزء يعمل بكفاءة تامة مع سهولة إنتاجه قدر الإمكان.
تبسيط الهندسة لزيادة كفاءة الإنتاج
تبدو الأشكال المعقدة رائعة، لكن تكلفتها أعلى. فكل منحنى وثقب وميزة تزيد من وقت التصنيع أو تعقيد القالب. ويؤدي تبسيط التصميم الهندسي إلى خفض تكاليف الإنتاج وتسريع دورات الإنتاج. كما أن توحيد المكونات وعمليات التصنيع عبر خطوط الإنتاج يبسط العمليات ويقلل من تباين الإنتاج. ويساهم هذا النهج الاستراتيجي في خفض تكلفة الوحدة مع تحسين الاتساق. وفي تصنيع الأجهزة الطبية، يضيف الامتثال للوائح تكاليف ثابتة تستفيد من زيادة حجم الإنتاج. لذا، فإن التصاميم الأبسط التي يمكن توسيع نطاقها بكفاءة تُعدّ خيارًا تجاريًا سليمًا.
لنأخذ مثالاً على غلاف أداة تشخيص يدوية. تكلفة تصنيع صندوق مستطيل ذي زوايا مستديرة أقل من تكلفة تصنيع شكل عضوي ذي منحنيات مركبة. النسخة الأبسط تؤدي وظيفتها بكفاءة تامة، لكنها أقل تكلفة في الإنتاج. هذا الفرق مهم عند تصنيع آلاف الوحدات. كما أن تجنب التجميعات المعقدة يقلل من تكاليف الخردة وإعادة التصنيع. كل تبسيط يُحدث فرقاً.
زوايا السحب، وسماكة الجدار، وتصميم الأضلاع
للقولبة بالحقن قواعدها الخاصة. التزم بها، وستحصل على قطع نظيفة. تجاهلها، وستواجه مشاكل مثل التشوّه، وعلامات الانكماش، والتصاق القطع. إليك أهم الإرشادات الخاصة بمكونات الأجهزة الطبية المصنّعة بالقولبة بالحقن:
- تأكد من أن سمك الجدار موحد وكافٍ، واستخدم الأضلاع أو الدعامات للدعم الهيكلي.
- تأكد من أن أنصاف الأقطار كبيرة بما يكفي لمنع الفراغات والتشوه.
- قم بتقريب جميع الزوايا الحادة باستخدام حواف دائرية لتسهيل عملية فصل القالب.
- أضف زاوية سحب كافية لتجنب التلف أثناء إخراج القطعة.
- تأكد من أن تشطيب السطح يتبع إرشادات جمعية صناعة البلاستيك (SPI).
- قم بمراجعة وتعديل التفاوتات المسموح بها في الأجزاء لتناسب عملية التشكيل بالحقن.
زوايا السحب عبارة عن انحناءات صغيرة على الجدران الرأسية تُسهّل خروج القطعة من القالب. وبدونها، قد تلتصق القطعة أو تتلف أثناء عملية الإخراج. يؤثر سُمك الجدار على وقت التبريد والسلامة الهيكلية. تمنع الجدران المتجانسة علامات الانكماش والإجهادات الداخلية. تُضيف الأضلاع قوةً دون زيادة سُمك الجدار. قد تبدو هذه التفاصيل بسيطة، لكنها تُؤثر بشكلٍ كبير على نجاح عملية الإنتاج. يُقدّم شريكٌ مثل NOBLE ملاحظاتٍ حول التصميم للتصنيع (DFM) في وقتٍ مُبكر من العملية، ما يُتيح اكتشاف هذه المشكلات قبل بدء عملية تصنيع الأدوات.
تقليل خطوات التجميع وعدد المكونات
تقليل عدد المكونات يعني تقليل المشاكل. هذه حقيقة بديهية في تصنيع الأجهزة الطبية. خلال مرحلة وضع التصميم، غالبًا ما تتلازم البساطة والموثوقية. ويساهم تقليل عدد المكونات بشكل مباشر في تعزيز الموثوقية. يُعدّ تحسين التصميم من أجل التصنيع والتجميع والفحص (DFMAI) أمرًا بالغ الأهمية لتحقيق موثوقية الأجهزة الطبية وإثباتها. ويُعتبر تقليل عدد المكونات استراتيجية أساسية في هذا المجال، حيث يُسهّل تقليل عدد الأجزاء عمليات التجميع والفحص ومراقبة الجودة.
يُقلل دمج وظائف متعددة في مكون واحد من متطلبات التحقق وخطوات التجميع، كما يُبسط إدارة المخزون. فالقطعة المصبوبة الواحدة التي تؤدي ثلاث وظائف أفضل من ثلاث قطع منفصلة تحتاج إلى تجميع. كما أن قلة عدد القطع تعني تقليل نقاط الضعف المحتملة، وهو ما يُترجم مباشرةً إلى تحسين سلامة المرضى في الأجهزة الطبية. ويُسهم ترشيد التفاوتات أيضًا في ذلك، إذ يُقلل تحديد الدقة المطلوبة للوظيفة فقط من تكاليف التصنيع والفحص. كما يُعزز توحيد المواد في جميع المشاريع الاستفادة من الوثائق الموجودة، ويُجنب تكاليف إعادة التأهيل.
سهولة التنظيف والتشطيب السطحي
تُطالب المستشفيات بأجهزة نظيفة، وهذا أمر لا يقبل المساومة. يؤثر ملمس سطح مكونات جهازك الطبي بشكل مباشر على سهولة تنظيفها وتعقيمها. فالأسطح الخشنة تحبس البكتيريا وتقاوم التنظيف، بينما تُنظف الأسطح الملساء بسهولة. هذه العلاقة بين ملمس السطح والنظافة بالغة الأهمية في تصميم المعدات الطبية. كما تؤثر المواد التي تختارها على سهولة التنظيف والامتثال لمعايير النظافة في المستشفيات. بعض المواد تقاوم المنظفات الكيميائية بشكل أفضل من غيرها، وبعضها يتحمل التعقيم المتكرر دون أن يتلف.
خشونة السطح والتصاق البكتيريا
تُفضّل البكتيريا الأسطح الخشنة. فالأخاديد والحفر المجهرية تُوفّر لها ملاذاً آمناً من مواد التنظيف. تُشير الأبحاث إلى وجود علاقة طردية بين خشونة السطح والتصاق البكتيريا. يُبيّن الجدول أدناه القيم المُوصى بها للحدّ من التصاق البكتيريا.
| معامل خشونة السطح | القيمة الموصى بها | التأثير السريري |
| Sa (متوسط الخشونة) | أقل من 0.2 ميكرومتر | يمنع بشكل فعال التصاق البكتيريا؛ لا تستطيع الخلايا الممرضة (0.5-2.0 ميكرومتر) الالتصاق. |
| سا (نطاق تحكم) | 0.2-0.5 ميكرومتر | أداء مثالي مزدوج: مضاد للبكتيريا + يعزز الاندماج العظمي |
| Ra (تشطيب فائق الدقة) | أقل من 0.4 ميكرومتر باستمرار | يقضي على التجاويف الدقيقة؛ ويقلل من التصاق البكتيريا للحصول على غرسات عالية النظافة. |
| Ra (نطاق عالي الخطورة) | 0.8-1.5 ميكرومتر | يُهيئ بيئات دقيقة مثالية لتكوين الأغشية الحيوية لبكتيريا المكورات العنقودية الذهبية والزائفة الزنجارية |
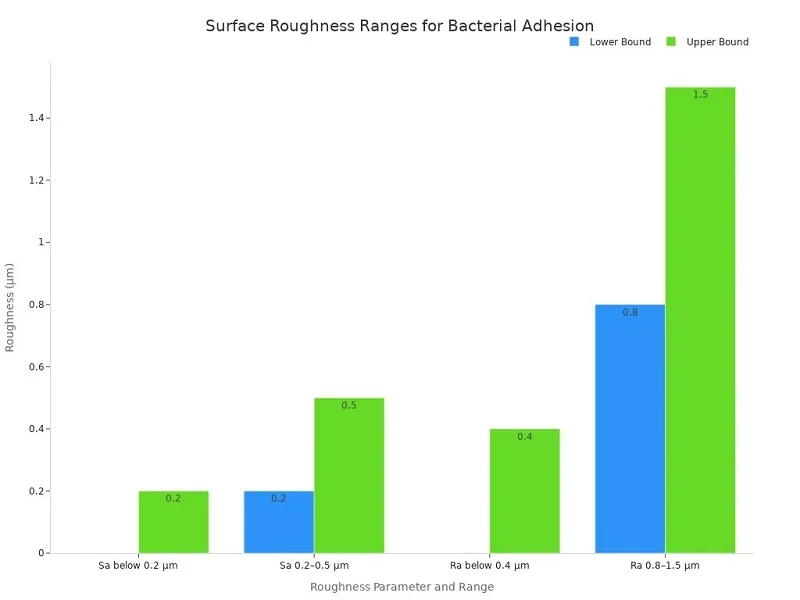
الرسالة واضحة. إذا كان جهازك يلامس المرضى أو سوائل الجسم، فاحرص على أن يكون سطحه أملسًا. وهذا يعني الاهتمام بعملية التصنيع وخطوات التشطيب على حد سواء. فالسطح الخشن لا يقتصر ضرره على المظهر السيئ، بل يُشكّل خطرًا على النظافة قد يُلحق الضرر بالمرضى.
التلميع الكهربائي والتخميل للمعادن
تحتاج الأجزاء المعدنية إلى معالجة خاصة للحصول على التشطيب السطحي المطلوب. يُعدّ التلميع الكهربائي أحد أكثر الطرق فعالية. تزيل هذه العملية الكهروكيميائية طبقة رقيقة من المعدن من السطح، مما يُنعّم النتوءات والانخفاضات المجهرية. والنتيجة هي سطح مقاوم لالتصاق البكتيريا وسهل التنظيف. كما يُحسّن التلميع الكهربائي مقاومة التآكل بإضافة طبقة أكسيد خاملة. يُعزز هذا المزيج سهولة التنظيف ومتانة التعقيم عبر دورات التعقيم المتكررة في جهاز التعقيم بالبخار.
تُعدّ عملية التخميل خطوةً أساسيةً أخرى في معالجة الفولاذ المقاوم للصدأ. تستخدم هذه العملية حمامًا حمضيًا لإزالة الحديد الحر من السطح، تاركةً طبقةً غنيةً بالكروم تقاوم التآكل. يُسهم كلٌّ من التلميع الكهربائي والتخميل معًا في إنشاء أسطحٍ تُلبي متطلبات النظافة الصارمة في البيئات الطبية. بالنسبة للأدوات الجراحية والأجهزة القابلة للزرع، تُعدّ هذه الخطوات النهائية ضروريةً للغاية، وليست مجرد إضافات اختيارية، بل هي جزءٌ لا يتجزأ من ضمان سلامة الجهاز للاستخدام من قِبل المرضى.
الملمس والتشطيب للبوليمرات
تتطلب المواد البلاستيكية معالجة مختلفة عن المعادن. لا يمكن تلميع البوليمر كهربائيًا، ولكن يمكن التحكم في ملمس سطحه من خلال تصميم القالب ومعايير التصنيع. ينتقل ملمس القالب مباشرةً إلى القطعة النهائية. ينتج عن تجويف القالب المصقول قطعة ناعمة، بينما ينتج عن التجويف الخشن سطحًا غير لامع. يعتمد الاختيار على التطبيق. تُعد الأسطح الناعمة مثاليةً لتلامس السوائل وسهولة التنظيف، بينما تُحسّن الأسطح الخشنة من قبضة المقابض وأسطح التحكم. يكمن السر في مطابقة اللمسة النهائية مع الوظيفة. تساعد إرشادات SPI المهندسين على تحديد اللمسة النهائية المناسبة لسطح القطع المصبوبة بالحقن. تتراوح هذه المعايير من المصقول كالمرآة إلى الخشن، مما يوفر للمصممين مصطلحات واضحة للتعبير عن احتياجاتهم.
بيئة العمل والعوامل البشرية
قد يعمل الجهاز بكفاءة تامة في المختبر، لكنه يفشل في الميدان إذا كان استخدامه غير مريح. لذا، تُعدّ بيئة العمل المريحة عاملاً بالغ الأهمية. فالجراحون يمسكون الأدوات لساعات طويلة، والممرضات يُشغّلن الأجهزة أثناء قيامهن بمهام متعددة، والمرضى يستخدمون الأجهزة المنزلية دون تدريب. ويُراعي التصميم الجيد للأجهزة الطبية جميع هؤلاء المستخدمين، إذ يهدف إلى جعل الجهاز سهل الاستخدام ومريحًا وآمنًا. وهنا يبرز دور هندسة العوامل البشرية.
مبادئ التصميم المرتكز على المستخدم
يضع التصميم المتمحور حول المستخدم المستخدم في المقام الأول. تبدأ بفهم من سيستخدم الجهاز، وكيف سيستخدمه، وفي أي بيئة. ثم تصمم بناءً على هذه الاحتياجات. يقلل هذا النهج من الأخطاء ويحسن النتائج. يقيس اختبار سهولة الاستخدام مدى تلبية الجهاز لاحتياجات المستخدم. تشمل المقاييس الرئيسية الرضا، والكفاءة، والفعالية، وسهولة التعلم، وسهولة التذكر، والأخطاء، والفائدة. يقدم كل مقياس معلومات مختلفة عن تجربة المستخدم. يُستقى الرضا من الاستبيانات وتجارب المستخدمين. تظهر الكفاءة في الوقت اللازم لإنجاز المهام. تقيس الفعالية عدد المهام التي ينجزها المستخدمون بنجاح. تتتبع سهولة التعلم مدى سرعة إتقان المستخدمين للجهاز. تكشف الأخطاء عن مواطن الخلل. تُحدد الفائدة ما إذا كان الجهاز يساعد المستخدمين فعلاً على تحقيق أهدافهم.
القبضة والوزن وردود الفعل اللمسية
تُشكّل مكونات الأجهزة الطبية المحمولة تحديات فريدة من نوعها في مجال التصميم المريح. يجب أن يكون الجهاز متوازنًا في اليد، وخفيفًا بما يكفي لاستخدامه لفترات طويلة، وأن يُوفّر استجابة لمسية واضحة ليعرف المستخدم متى قام بتفعيل وظيفة معينة. تُقدّم الأبحاث في مجال تصميم الأجهزة المحمولة إرشادات مُحدّدة في هذا الشأن.
- أنواع المقابضتُناسب قبضة القوة الحفاظ على القوة والثبات. بينما تُناسب قبضة الدقة خفة الحركة. أما النهج الهجين فهو الأنسب لمكونات الأجهزة الطبية المحمولة باليد.
- تصميم سطح التحكمينبغي أن تتناسب مساحات هبوط أطراف الأصابع مع حجم وانحناء الإبهام والسبابة والوسطى. ويجب أن تكون مناسبة لكل من مستخدمي اليد اليمنى واليسرى.
- الملمس والتماسكينبغي أن تتطابق خشونة أسطح التحكم مع اتجاه ومقدار القوة المطلوبة. وهذا يسمح لأطراف الأصابع بالتشبث بها للحصول على قوة جر.
- أمان القبضة الديناميكيةيجب على المستخدمين إمساك الجهاز بإحكام أثناء تشغيل أدوات التحكم بأطراف الأصابع بنفس اليد.
- مفهوم "الإصبع الخارق"إن دمج إصبعي البنصر والخنصر في قبضة منسقة يحرر الإبهام والسبابة والوسطى للتحكم الدقيق.
يُجسّد جهاز ميدترونيك هايدرودبرايدر اليدوي هذا التوازن عمليًا. فهو يُخصّص أصابع مُحدّدة لأزرار تحكّم مُختلفة، مما يُتيح للمستخدم تشغيل الجهاز بيد واحدة مع الحفاظ على إمساك مُحكم. هذا المستوى من التصميم المُتقن يمنع الإرهاق ويُقلّل من خطر التشغيل العرضي.
اختبار قابلية الاستخدام والتحسين التكراري
التصميم عملية مستمرة لا تنتهي، بل تتطور من خلال الاختبارات والتقييمات. ينبغي إجراء اختبارات سهولة الاستخدام مبكرًا وبشكل متكرر. تُرسل النماذج الأولية إلى مستخدمين حقيقيين، حيث يجربون الجهاز في بيئات واقعية، وتُسهم ملاحظاتهم في إدخال تعديلات على التصميم. ثم يُعاد الاختبار. هذه العملية التكرارية تكشف المشكلات قبل وصولها إلى السوق، إذ يُعدّ إصلاح عيوب التصميم أثناء التطوير أقل تكلفة بكثير من إصلاحها بعد الإطلاق. يؤكد اختبار التحقق من التصميم أن الجهاز يفي بالمتطلبات المحددة، وتوثّق هذه العملية الرسمية أن التصميم يعمل كما هو مُخطط له. وبالإضافة إلى اختبارات سهولة الاستخدام، يمنحك ذلك ثقةً بأن جهازك سيؤدي وظيفته على أكمل وجه في الواقع.
يشجع النظام التنظيمي هذا النهج. تتوقع الجهات المعنية رؤية أدلة على تصميم يركز على المستخدم واختبارات سهولة الاستخدام. كما تطلب وثائق تثبت مراعاة العوامل البشرية طوال عملية التطوير. وتوفر عملية اختبار التحقق من التصميم الشاملة هذه الأدلة، بالإضافة إلى تقليل مخاطر إعادة التصميم المكلفة بعد تقديم الطلب التنظيمي. الجودة تنبع من هذا الاهتمام بالتفاصيل في كل مرحلة.
يُحدث التعاون مع شريك تصنيع يُدرك مبادئ التصميم هذه فرقًا كبيرًا. تُقدّم شركة نوبل خبرةً واسعةً في معالجة المعادن والبلاستيك، مع نهجٍ تعاوني يشمل مراجعة التصميم وتقديم ملاحظات حول قابلية التصنيع. يُساعدك فريقهم على تحسين تصميمك لضمان سهولة التصنيع، مع الحفاظ على خصائص الراحة وسهولة التنظيف التي يحتاجها جهازك. تُسهّل هذه الشراكة عملية الإنتاج من الفكرة إلى المنتج النهائي، مما يضمن أن مكونات جهازك الطبي تُلبي أعلى معايير السلامة والأداء.
نوبل: شريكك في مكونات الأجهزة الطبية
يُعدّ اختيار شريك التصنيع المناسب عاملاً حاسماً في نجاح مشروعك أو فشله. شركة نوبل ليست مجرد شركة إنتاج، بل هي شريك متكامل الخدمات يرافقك من أول رسم تخطيطي وحتى المنتج النهائي المُجمّع. يتولى فريقنا معالجة المعادن والبلاستيك تحت سقف واحد، مما يقلل من عمليات التسليم، ويحد من سوء الفهم، ويسهل الوصول إلى السوق. بالنسبة لمكونات الأجهزة الطبية، يُحقق هذا النهج المتكامل قيمة حقيقية.
قدرات معالجة المعادن والبلاستيك
التصنيع باستخدام الحاسب الآلي، ختموالتشطيب
تغطي إمكانياتنا في مجال المعادن كافة جوانب التصنيع. تعالج آلات التصنيع باستخدام الحاسوب (CNC) الأشكال الهندسية المعقدة بدقة متناهية تصل إلى ±0.0005 بوصة عند الحاجة. وتُنتج عمليات التشكيل بالضغط كميات كبيرة من القطع بسرعة وكفاءة عالية. أما عمليات التشطيب، مثل التلميع الكهربائي والتخميل، فتُنتج أسطحًا مقاومة لالتصاق البكتيريا وتتوافق مع معايير النظافة في المستشفيات. وتعمل هذه العمليات معًا لإنتاج أدوات جراحية، وأغلفة أجهزة قابلة للزرع، ومكونات تلامس السوائل، تتميز بأداء موثوق.
صب الحقن والبثق
في مجال البلاستيك، يوفر قولبة الحقن قطعًا دقيقة بكميات كبيرة. يقوم فريقنا بتحليل تدفق القالب قبل قطع الفولاذ، ما يسمح باكتشاف أي تشوهات أو مشاكل في التدفق مبكرًا. أما البثق، فينتج عنه مقاطع متصلة للأنابيب والقسطرات. نتعامل مع مواد الأجهزة الطبية مثل PEEK والبولي كربونات وPPSU، ونختار البوليمر الأنسب لمتطلبات التطبيق. يضمن التحقق من صحة العملية ثبات جميع المعايير، بحيث تتطابق كل قطعة مع سابقتها.
خدمات التجميع والتغليف
لا تنتهي عملية الإنتاج عند مستوى المكونات. تقدم نوبل خدمات تجميع تجمع أجزاءً متعددة لتكوين أجهزة نهائية. كما تضمن خدمات التغليف بقاء منتجك معقمًا طوال فترة صلاحيته. هذه القدرة الشاملة تعني أنك تتعامل مع شريك واحد بدلًا من التعامل مع موردين متعددين. وتتراكم الفوائد بسرعة.
- وفورات في التكاليفلا حاجة لاستثمار رأسمالي في المعدات، وانخفاض تكاليف العمالة، وتوسع أسرع دون الحاجة إلى توسيع المرافق.
- اسرع وقت للتسويقيُسهم الدعم الشامل، بدءًا من وضع المفهوم والنماذج الأولية وصولًا إلى الإنتاج الكامل، في تبسيط العملية.
- إدارة المخاطرالخبرة في الامتثال التنظيمي، ومراقبة الجودة، واستقرار سلسلة التوريد تقلل من مخاطر الإنتاج وسحب المنتجات من السوق
- الوصول إلى أحدث التقنياتتعمل معدات التصنيع المتقدمة على تحسين الدقة والكفاءة وقابلية التوسع
شهادات الجودة والامتثال
حاصل على شهادتي ISO 9001:2015 و ISO 13485:2016
الجودة ليست مجرد شعار في شركة نوبل، بل هي التزام راسخ وموثق. يحمل مصنعنا شهادتي ISO 9001:2015 وISO 13485:2016. تُغطي هذه المعايير جميع جوانب تصنيع الأجهزة الطبية، بدءًا من ضوابط التصميم وصولًا إلى إمكانية التتبع. وتعتزم إدارة الغذاء والدواء الأمريكية (FDA) مواءمة لائحة نظام الجودة الخاصة بها مع معيار EN ISO 13485:2016 من خلال نظام إدارة الجودة الجديد (QMSR). إن حصولك على هذه الشهادة يضعك في طليعة هذا التحول، كما يُظهر اتباع نهج قائم على المخاطر في إدارة الجودة، وهو نهج معترف به عالميًا من قبل الجهات التنظيمية.
مرفق FDA المسجل
منشأتنا مسجلة لدى إدارة الغذاء والدواء الأمريكية. هذا التسجيل يعني أننا على دراية تامة بمتطلبات التوثيق والتفتيش والإبلاغ اللازمة لإنتاج مكونات الأجهزة الطبية للسوق الأمريكية. نحتفظ بالسجلات التي تحتاجها للحصول على الموافقات التنظيمية، لذا فإن ملف طلبك جاهز متى احتجت إليه.
الالتزام بالتحسين المستمر
الشهادات ليست إنجازات ثابتة، بل تتطلب جهداً متواصلاً. تستثمر شركة نوبل في التحسين المستمر في جميع أقسامها، حيث نتتبع معدلات العيوب، وأوقات دورات الإنتاج، وآراء العملاء، ونجري تدقيقاً دورياً لعملياتنا. هذا الالتزام يقلل من مخاطر سحب المنتجات ويعزز ثقة العملاء، كما أنه يرسخ ثقافةً يكون فيها تحسين الجودة مسؤولية الجميع.
نهج تعاوني من التصميم إلى الإنتاج
مراجعة التصميم وملاحظات حول قابلية التصنيع
أفضل وقت لاكتشاف مشاكل التصنيع هو قبل حدوثها. يراجع مهندسو نوبل تصميمك مبكرًا، ويقدمون لك ملاحظات حول سهولة التصنيع، مما يمنع إعادة العمل المكلفة. أما مشاكل التصنيع التي تُكتشف متأخرًا فتؤدي إلى مراجعات في التصميم بمساعدة الحاسوب، وتعديلات على الأدوات، واختبارات إضافية. بالنسبة لمكونات الأجهزة الطبية، تؤدي هذه التأخيرات إلى تأجيل التحقق والتصديق وتقديم الطلبات التنظيمية. يراجع فريق التصميم التعاوني لدينا أدوات السطح وقيود المواد قبل أن تلتزم بشراء أدوات باهظة الثمن.
دعم النماذج الأولية والتحقق من صحتها
نبني نماذج أولية باستخدام مواد وعمليات مطابقة للإنتاج النهائي. يمنع هذا النهج المكافئ للإنتاج حدوث أعطال أثناء اختبارات التحقق أو التوسع. كما أن اختبار تكوينات النموذج الأولي قبل اعتماد التصميم النهائي يجنبنا التغييرات في المراحل المتأخرة التي قد تضيف أسابيع أو شهورًا إلى الجدول الزمني. يوفر كل نموذج أولي أدلة للتحقق من التصميم، والتحقق من صحته، ودراسة العوامل البشرية.
إدارة الإنتاج وسلسلة التوريد القابلة للتوسع
يتطلب الانتقال من النموذج الأولي إلى الإنتاج التجاري إعادة تصميم شاملة لضمان سهولة التصنيع. قد تفشل المكونات التي تعمل في النماذج الأولية عند الإنتاج بكميات كبيرة. لذا، يجب تقليص عمليات التجميع بشكل كبير. تتولى شركة نوبل إدارة هذا الانتقال بسلاسة. فنحن نعمل على تحسين سلاسل التوريد من حيث التكلفة والموثوقية، وندير مخاطر الاعتماد على مصدر واحد، ونتعامل مع تقادم المكونات. كما تضمن قنوات الاتصال المفتوحة مع جهة اتصال محددة سرعة وفعالية عملية التغذية الراجعة. والنتيجة؟ شريك يساعدك على اجتياز كل مرحلة من مراحل التطوير، بدءًا من إثبات المفهوم وصولًا إلى الحصول على الموافقات التنظيمية والإنتاج التجاري على نطاق واسع.
لا تعمل عملية اختيار المواد وعمليات التصنيع والتصميم بمعزل عن بعضها، بل تشكل نظامًا متكاملًا. يؤثر كل خيار على الخيار الذي يليه، وكل قرار يؤثر على سلامة المريض. إن الامتثال للوائح ليس مجرد إجراء شكلي، بل هو عنصر أساسي في جميع مراحل عملية التطوير. يساعدك دليل MDCG 2020-3 على تحديد ما إذا كان تغيير أحد المكونات جوهريًا أم لا، مما يضمن سير عمل جهازك الطبي بسلاسة.
تُعيد الأدوات الحديثة، مثل الطباعة ثلاثية الأبعاد والذكاء الاصطناعي والروبوتات، تشكيل صناعة الأجهزة الطبية. تُتيح هذه التقنيات زراعة أجهزة طبية مُخصصة وخطوط إنتاج أكثر ذكاءً. يُسهّل التعاون مع شركة تصنيع مُخضرمة مثل NOBLE هذه الرحلة من الفكرة إلى الإنتاج. قيّم عملياتك الحالية، وابحث عن نقاط الضعف في تصميمك أو موادك أو أنظمة الجودة لديك. المستقبل يُكافئ من يتكيف مبكرًا ويظل مُتشوقًا لما هو قادم.
الأسئلة الشائعة حول مكونات الأجهزة الطبية
ما هو الخطأ الأكثر شيوعاً في اختيار المواد؟
غالباً ما يؤدي اختيار المواد لمجرد رخص ثمنها أو سهولة الحصول عليها إلى مشاكل. يتجاهل المهندسون أحياناً فحوصات التوافق الحيوي أو التعقيم، مما ينتج عنه إعادة تصميم أو تأخير أو سحب المنتج من السوق. لذا، احرص دائماً على اختبار المواد وفقاً لجميع المتطلبات قبل بدء الإنتاج.
كيف أختار بين قولبة الحقن والتصنيع باستخدام الحاسوب (CNC)؟
فكّر في عدد القطع التي تحتاجها ومدى تعقيدها. يُعدّ قولبة الحقن الخيار الأمثل للإنتاج بكميات كبيرة، حيث تكون تكلفة القطعة الواحدة أقل. أما التصنيع باستخدام الحاسوب (CNC) فيناسب الإنتاج بكميات صغيرة، أو القطع المصممة حسب الطلب، أو التي تتطلب دقة عالية. في حال إجراء تغييرات سريعة، يُفضّل استخدام التصنيع باستخدام الحاسوب. أما في حال الإنتاج بكميات كبيرة، فتُصبح قولبة الحقن هي الخيار الأمثل.
هل تُجدي الطباعة ثلاثية الأبعاد في إنتاج مكونات الأجهزة الطبية؟
نعم، ولكن مع بعض القيود. يُعدّ التصنيع الإضافي مثاليًا لزراعة الغرسات المصممة خصيصًا لكل مريض وللأشكال المعقدة. إلا أن المعالجة اللاحقة تُضيف وقتًا وتكلفة. كما أن الجهات التنظيمية تُدقّق النظر في هذا الأمر نظرًا لاختلاف جودة الطبقات المُصنّعة. بالنسبة للنماذج الأولية، يصعب منافسة الطباعة ثلاثية الأبعاد. أما بالنسبة للإنتاج، فيجب التفكير مليًا في المفاضلات.
ما هي التشطيبات السطحية التي تمنع نمو البكتيريا؟
حافظ على نعومة الأسطح. تشير الدراسات إلى أن خشونة السطح التي تقل عن 0.4 ميكرومتر (Ra) تقلل من التصاق البكتيريا. أما الأسطح التي تتراوح خشونة سطحها بين 0.8 و1.5 ميكرومتر (Ra) فتُهيئ بيئة مثالية لنمو الأغشية الحيوية. يساعدك التلميع الكهربائي للمعادن وتلميع تجاويف قوالب البلاستيك على تحقيق هذه الأهداف بدقة.
كيف تؤثر طريقة التعقيم على اختيار المواد؟
تُؤثر كل طريقة على المواد بطرق مختلفة. يُتلف البخار البلاستيك الحساس للحرارة. يُمكن لأشعة جاما أن تُحلل بعض البوليمرات. يُناسب أكسيد الإيثيلين معظم المواد ولكنه يحتاج إلى تهوية. اختبر مادتك بالطريقة التي اخترتها مُبكراً. صُممت مواد البولي كربونات، وPEEK، واللدائن الحرارية المرنة لتحمّل التعقيم مع تغيير طفيف.
ما هو التصميم من أجل سهولة التصنيع ولماذا هو مهم؟
يعني التصميم للتصنيع (DFM) تصميم أجزاء يسهل تصنيعها دون المساس بوظيفتها. ويشمل ذلك تبسيط الأشكال، وإضافة زوايا السحب المناسبة، والحفاظ على سماكة الجدران متساوية. يساهم التصميم الجيد للتصنيع في خفض التكاليف، وتسريع الإنتاج، ومنع العيوب. ويمكن لشريك التصنيع مراجعة تصميمك مبكرًا واكتشاف المشكلات قبل إنفاقك على الأدوات.
كم من الوقت يستغرق إدخال أحد مكونات الأجهزة الطبية إلى مرحلة الإنتاج؟
تختلف الجداول الزمنية بشكل كبير. يستغرق تصنيع قوالب الحقن من أسبوعين إلى ستة أسابيع. بينما يمكن البدء بالتصنيع باستخدام الحاسوب (CNC) في غضون أسبوع إلى أسبوعين دون الحاجة إلى قوالب. يوفر التصنيع الإضافي أسرع وقت لإنجاز النماذج الأولية. أضف إلى ذلك الوقت اللازم للتحقق من صحة النماذج، واختبارات التعقيم، والأوراق التنظيمية. شريك متكامل الخدمات مثل NOBLE يجعل هذه العملية برمتها أكثر سلاسة.
ما هي الشهادات التي يجب أن يحملها شريك تصنيع الأجهزة الطبية؟
ابحث عن معيار ISO 13485:2016، المعيار العالمي لجودة الأجهزة الطبية. يغطي معيار ISO 9001:2015 أنظمة الجودة العامة. يُعدّ التسجيل لدى إدارة الغذاء والدواء الأمريكية (FDA) أمرًا بالغ الأهمية للبيع في الولايات المتحدة. تُظهر هذه الشهادات التزامًا بالتتبع وإدارة المخاطر والتحسين المستمر، كما تُسهّل تقديم طلباتك التنظيمية.