يحمي الغلاف البصري الطبي الأجزاء الحساسة في الأجهزة الطبية المنقذة للحياة. لا مجال للخطأ هنا، فأدنى خلل في المحاذاة قد يُفسد عملية التشخيص بأكملها. اختيار المواد وعمليات التصنيع قرارات مترابطة، ويجب اتخاذها معًا، لا بشكل منفصل.
كيف يمكنك تحقيق التوازن بين المحاذاة البصرية، والتوافق الحيوي، ومقاومة التعقيم، والتكلفة؟ هذا هو التحدي الرئيسي لأي مشروع تصميم غلاف جهاز طبي. تقدم لك هذه المقالة خطةً مُفصّلةً خطوةً بخطوة، تبدأ بالمتطلبات الوظيفية. لا توجد تفاصيل إضافية، فقط نصائح مفيدة لمشروعك القادم في مجال التكنولوجيا الطبية. فلننتقل مباشرةً إلى تحدي اتخاذ القرار.
المتطلبات الوظيفية لـ غلاف بصري طبي
أولاً، عليك تحديد ما يجب أن يوفره المسكن. إذا تخطيت هذه الخطوة، فأنت تُخمن فقط. كل خيار لاحق يتعلق بالمواد والعمليات يعتمد على ما تُحدده هنا. لذا، دعونا نُلقي نظرة على المجالات الرئيسية الثلاثة التي يجب عليك تحديدها قبل أي شيء آخر.
المحاذاة البصرية والاستقرار البُعدي
يعتمد مسارك البصري على ثبات الأبعاد. حتى أدنى انحناء يُغيّر نقطة التركيز، وهذا التغيير يُفسد جودة الصورة. لذا عليك التفكير ملياً في أداء غلاف الكاميرا في ظروف الاستخدام الواقعية.
متطلبات التسامح وعدم تطابق معامل التمدد الحراري المزمن
تُعدّ الدقة العالية في القياسات مهمة، لكنها لا تُظهر سوى جزء من الصورة. يكمن التحدي الحقيقي في اختلاف معامل التمدد الحراري. تتمدد العدسات الزجاجية ببطء، بينما تتمدد الهياكل المعدنية بسرعة أكبر. عند تغير درجات الحرارة، يُولّد هذا الاختلاف إجهادًا عند نقاط التثبيت. والنتيجة؟ انزياحات في المحور البصري تصل إلى عدة ميكرومترات لكل درجة مئوية. في أنظمة التصوير التنظيري، يعني ذلك انحرافًا ملحوظًا في التركيز.
| مكون | CTE (ميكرومتر/متر·كلفن) | التأثير على المحاذاة | استراتيجية التخفيف |
| لب السيليكا (الألياف) | 0.55 | تمدد ضئيل ولكن تباين كبير مع الغلاف | استخدم بوليمر منخفض التمدد الحراري أو جديلة معدنية معوضة |
| غلاف بوليمري | 70 | يؤدي التمدد الكبير إلى الإجهاد والتشققات الدقيقة | أضف وصلة تمدد عند واجهة الموصل |
| غلاف من الفولاذ المقاوم للصدأ | ~ 17 | يؤدي عدم التوافق مع الحزمة إلى التوسع التفاضلي | حدد حجم وصلة التمدد باستخدام ΔL = α·L·ΔT، لحزمة بطول 0.5 متر ونطاق درجة حرارة 40 درجة مئوية، ΔL ≈ 15 مم |
يوضح مثال التمدد بمقدار 15 مم سبب عدم إمكانية تجاهل معامل التمدد الحراري. يحتاج الغلاف الفولاذي المزود بالألياف البصرية إلى مساحة للتمدد، وإلا سينحني المسار البصري وينزاح.
ميزات التركيب وتخفيف التوتر
تُثبّت عناصر التثبيت جميع المكونات في مكانها. ولكن مع مرور الوقت، تترهل المواد البلاستيكية، وتضعف البراغي، وتتحرك أجزاء التثبيت. يؤدي هذا الترهل إلى تغيير القوى المؤثرة على الأجزاء البصرية، مما يُسبب انحرافًا تدريجيًا في المحاذاة. قد لا تلاحظ ذلك خلال أسبوع، ولكن بعد عام من الاستخدام، تنخفض جودة الصورة بشكل ملحوظ. لذا، صمم حوامل التثبيت مع مراعاة هذه العوامل، وأضف عناصر تثبيت تحافظ على قوة التثبيت مع مرور الوقت.
التعقيم والمقاومة الكيميائية
تتعرض الأجهزة الطبية لدورات تنظيف قاسية. يجب أن يتحمل غلافها هذه الدورات دون أن يتلف. هذه الحاجة غالباً ما تستبعد استخدام مواد جذابة في غير ذلك.
التوافق مع أجهزة التعقيم بالبخار، وأكسيد الإيثيلين، وأشعة جاما
تتنوع طرق التعقيم بشكل كبير. تستخدم دورات التعقيم بالبخار درجات حرارة تتجاوز 120 درجة مئوية. يخترق غاز أكسيد الإيثيلين المادة ولكنه يترك رواسب. أما أشعة جاما فتكسر سلاسل البوليمر بمرور الوقت. كل طريقة من هذه الطرق تؤثر على المواد بشكل مختلف. يتحمل البولي كربونات أشعة جاما بشكل جيد إلى حد ما، ولكنه يتأثر سلبًا بالتعقيم المتكرر بالبخار. تتحمل المعادن الطرق الثلاث جميعها، ولكنها تزيد من الوزن والتكلفة. يعتمد اختيارك على طريقة التعقيم التي سيخضع لها جهازك فعليًا.
التعرض للمطهرات ومواد التنظيف
يُعدّ التنظيف اليومي بين دورات التعقيم بنفس القدر من الأهمية. ويمكن للمطهرات الشائعة في المستشفيات أن تُلحق الضرر بمواد التعقيم.
- مركبات الأمونيوم الرباعية
- هيبوكلوريت الصوديوم (مبيض)
- ماء الأوكسجين
- الإيثانول (كحول الإيثيل أو كحول الأيزوبروبيل)
تُسبب هذه العوامل تشققات ناتجة عن الإجهاد في هياكل البولي كربونات ومادة ABS. تبدأ الشقوق صغيرة، ثم تتسع تحت الضغط. يجب أن يُراعى عند اختيار المواد توافقها الكيميائي مع جميع منتجات التنظيف التي قد يتعرض لها جهازك.
المتانة الميكانيكية ومقاومة الصدمات
تتعرض الأجهزة الطبية للسقوط والارتطام. لذا، يجب أن يحمي غلافها العدسات الداخلية من كل ذلك.
اختبار السقوط وتحمل الاهتزازات
يُعد اختبار السقوط من ارتفاع سطح الطاولة إجراءً قياسيًا لأجهزة التشخيص المحمولة ويتطلب دقة عالية. يجب أن يمتص الغلاف الصدمة دون نقل الطاقة إلى المجموعة البصرية. كما أن تحمل الاهتزازات مهم أيضًا، خاصةً للأجهزة المثبتة على عربات أو رفوف معدات. يمكن للترددات الرنانة أن تُضخّم الاهتزازات الصغيرة إلى تذبذبات تُؤثر سلبًا على المحاذاة.
أداء الزحف والإرهاق على المدى الطويل
يحدث الزحف ببطء. قد يتشوه غلاف يبدو سليمًا بعد أسبوع من الاستخدام المتواصل لمدة عام. وتظهر شقوق الإجهاد بعد آلاف دورات الضغط. بالنسبة للأدوات الجراحية والأجهزة القابلة للزرع، تُعد هذه الخصائص طويلة الأمد ضرورية للغاية. أنت بحاجة إلى مواد ذات سجل حافل في تطبيقات مماثلة. لا تعتمد على الاختبارات قصيرة المدى فقط.
تُشكّل هذه المتطلبات الوظيفية أساسك. بمجرد تحديدها بوضوح، يمكنك تقييم المواد وعمليات التصنيع بثقة. هذا ما سنتناوله لاحقًا.
تقييم المواد المستخدمة في صناعة أغلفة الأجهزة البصرية الطبية
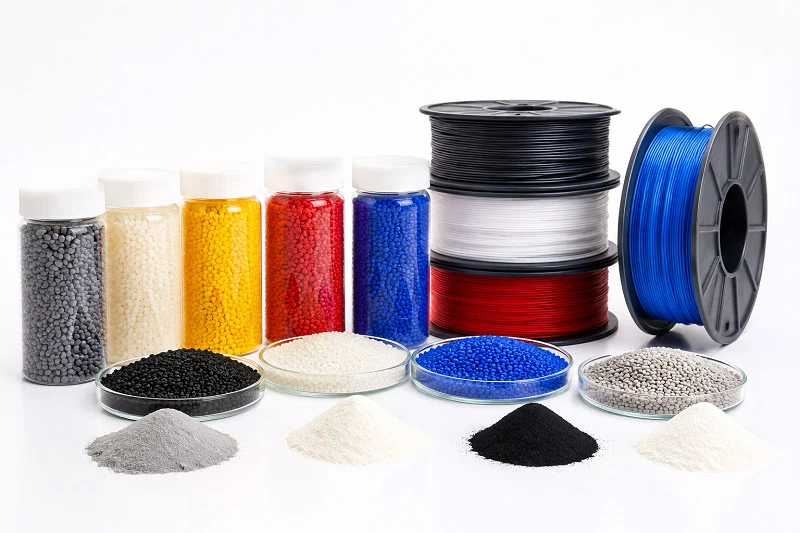
والآن نصل إلى صلب الموضوع. فالمادة التي تختارها تؤثر على كل ما سيأتي لاحقًا. يجب أن تجتاز المادة المناسبة أربعة معايير: التوافق الحيوي، والفعالية، والمتانة، والسلامة. استخدم هذه المعايير كمعيار أساسي. إذا فشلت المادة في أي منها، تُستبعد فورًا. لا استثناءات.
البلاستيك الهندسي: البولي كربونات، والأكريلونيتريل بوتادين ستايرين، ومزيج البولي كربونات والأكريلونيتريل بوتادين ستايرين
تُعدّ المواد البلاستيكية الهندسية الخيار الأمثل لصناعة أغلفة الأجهزة الطبية. فهي خفيفة الوزن، سهلة التشكيل، ومنخفضة التكلفة عند إنتاجها بكميات كبيرة. لكنها ليست متماثلة، فلكل نوع منها خصائصه المميزة.
خصائص الوضوح البصري ونقل الضوء
يُعد البولي كربونات الخيار الأمثل عندما تحتاج إلى رؤية واضحة من خلال غلاف جهازك. فهو يسمح بمرور 88-90% من الضوء المرئي، ما يجعله شفافًا تقريبًا كالزجاج. وهذا ما يجعله الخيار الأفضل للنوافذ الشفافة، وأغطية العدسات، وشاشات الرؤية في أدوات التشخيص.
أما مادة ABS، فهي معتمة بطبيعتها. لا يمكنك الرؤية من خلالها، ولا ينبغي لك محاولة ذلك. تكمن قوتها في متانتها ومقاومتها للصدمات، وليس في أدائها البصري.
تُعدّ مزيجات البولي كربونات/أكريلونيتريل بوتادين ستايرين (PC/ABS) خيارًا وسطًا دقيقًا. فعدم تطابق معامل الانكسار بين طور البولي كربونات (1.585) وطور الأكريلونيتريل بوتادين ستايرين (1.54) يُسبب تشتت الضوء عند كل حد فاصل بين الطورين، مما يحجب الوضوح البصري الحقيقي. توجد أنواع شفافة جزئيًا، لكنها تُستخدم فقط في أغطية مصابيح المؤشرات أو مُشتتات الإضاءة الخلفية. إذا كنت بحاجة إلى نفاذية ضوئية تتراوح بين 87% و89%، فإن مزيجات البولي كربونات/أكريلونيتريل بوتادين ستايرين (PC/ABS) لا تُوفرها عمليًا.
| الخامة | انتقال الضوء | التصنيف البصري |
| بولي كربونات (PC) | 88–90 ٪ | صافٍ كالماء، يقترب من صفاء الزجاج |
| عضلات المعده | لم يتم تحديد | غير شفاف |
| مزيج PC/ABS | شفافية محدودة فقط | معتم بطبيعته بسبب اختلاف معامل الانكسار |
التوافق الحيوي والامتثال لمعايير دستور الأدوية الأمريكي من الفئة السادسة
التوافق الحيوي ليس خيارًا، بل هو شرط أساسي للموافقة التنظيمية. تشمل اختبارات الفئة السادسة من دستور الأدوية الأمريكي (USP Class VI) السمية الجهازية، والتهيج الجلدي، والزرع. اجتياز هذه الاختبارات يعني أن مادتك لن تضر بالأنسجة الحية.
تظهر مادة البولي كربونات ومزيج ABS/PC-ABS ضمن قائمة اللدائن الحرارية الشائعة الاستخدام في صناعة أغلفة الأجهزة الطبية، وهياكل معدات التشخيص، والمكونات غير الملامسة للمريض. وهذا يُعدّ خبرًا سارًا لمعظم المشاريع. ولكن تذكر: أن التوافق الحيوي ينطبق على المنتج النهائي، وليس فقط على الراتنج الخام. فالمواد المضافة والملونات وعوامل فصل القوالب قد تُغيّر من الصورة. لذا، تحقق من تركيبتك الكاملة، وليس فقط من البوليمر الأساسي.
المعادن عالية الأداء: الألومنيوم والفولاذ المقاوم للصدأ
لا يمكن للبلاستيك أن يؤدي جميع المهام. فعندما تتراكم الحرارة، أو عندما يهدد التداخل الكهرومغناطيسي العدسات، تتدخل المعادن.
فوائد إدارة الحرارة والحماية من التداخل الكهرومغناطيسي
يُعدّ الألومنيوم موصلاً للحرارة أفضل بكثير من أي نوع من البلاستيك. إذا كان جهاز البصريات لديك يُولّد حرارة، فإن الغلاف المعدني يعمل كمشتت حراري، حيث يسحب الطاقة الحرارية بعيداً عن المكونات الحساسة ويحافظ على استقرار المسار البصري.
تعمل المعادن أيضًا على حجب التداخل الكهرومغناطيسي. تسمح الأغلفة البلاستيكية بمرور هذا التداخل، مما قد يُشوه الإشارات الصادرة من المستشعرات البصرية. يُشكل الألومنيوم والفولاذ المقاوم للصدأ ما يُعرف بتأثير قفص فاراداي، الذي يحمي الأجهزة الإلكترونية من الضوضاء الخارجية. يُعد هذا التدريع بالغ الأهمية للأجهزة القريبة من أجهزة التصوير بالرنين المغناطيسي أو الأدوات الجراحية التي تستخدم الجراحة الكهربائية.
التشطيب السطحي وخيارات الأنودة
يُوفر الألومنيوم خيارات ممتازة لتشطيب الأسطح. تُنتج عملية الأنودة طبقة صلبة مقاومة للتآكل، كما أنها تقبل الصبغات. يُمكنك مطابقة ألوان العلامة التجارية أو استخدام تشطيبات داكنة لتقليل الانعكاسات الداخلية. لا يخضع الفولاذ المقاوم للصدأ لعملية الأنودة، ولكنه يُصقل ليُصبح سطحه لامعًا كالمرآة أو يُصقل بالخرز ليُصبح ملمسه غير لامع. يتحمل كلا المعدنين دورات التعقيم المتكررة دون أن يتلف.
البوليمرات المتخصصة: PMMA، ASA+PC، وLCP
أحيانًا لا تفي المواد البلاستيكية والمعادن القياسية بالغرض. تسد البوليمرات المتخصصة هذه الثغرات بخصائص مصممة خصيصًا.
مقاومة الطقس والأشعة فوق البنفسجية
يتميز بولي ميثيل ميثاكريلات (PMMA)، المعروف باسم الأكريليك، بمقاومة فائقة للأشعة فوق البنفسجية. فهو لا يصفر ولا يصبح هشًا حتى بعد سنوات من التعرض للضوء. تجمع مزيجات ASA+PC بين مقاومة ASA للعوامل الجوية وقوة تحمل البولي كربونات للصدمات. هذه المواد مناسبة للأجهزة التي توضع بالقرب من النوافذ أو تحت أضواء جراحية ساطعة. أما البولي كربونات العادي فيتلف في ظل نفس الظروف.
الأداء عند درجات الحرارة العالية وخصائص التدفق
يتحمل بوليمر الكريستال السائل (LCP) درجات الحرارة القصوى التي تُذيب أنواع البلاستيك الأخرى. كما يتميز بانسيابية استثنائية في القوالب ذات الجدران الرقيقة، مما يسمح له بملء الأشكال الهندسية المعقدة التي تحبس أنواع الراتنج الأخرى. بالنسبة للأغلفة البصرية المصغرة ذات القنوات الداخلية المعقدة، تُعد خصائص انسيابية LCP ميزة لا غنى عنها. أما الجانب السلبي فهو ارتفاع التكلفة ومحدودية خيارات الألوان.
لا تنسَ استخدام مادتي TPE وTPU. تعمل هذه المواد المطاطية كحشوات أو مواد تغليف داخل هيكل الجهاز. فهي توفر مقابض ناعمة الملمس، وتمنع تسرب الرطوبة، وتمتص الاهتزازات. ليست هذه المواد مواد هيكلية، ولكنها تُكمل عملية التجميع.
أمرٌ آخر: اختيار المواد قرارٌ طويل الأمد. لا يُمكن استبدال الراتنجات بسهولة بعد تصنيع القوالب. يجب أن تتوافق كل مادة مع عملية التصنيع المختارة. لكلٍّ من قولبة الحقن ، والتصنيع باستخدام الحاسوب (CNC) ، والطباعة ثلاثية الأبعاد قوائم توافق مواد خاصة بها. تأكد من توافق المواد التي اخترتها مع طريقة الإنتاج قبل اعتمادها.
ستحدد الخصائص التي تختارها اليوم أداء جهازك لسنوات. سواء كنت تصنع أدوات جراحية، أو أجهزة قابلة للزرع، أو زراعات أسنان، ينطبق المنطق نفسه. اختبر بدقة، وتحقق من التوافق الحيوي، وتأكد من توافق التعقيم مبكرًا. ستشكر نفسك في المستقبل على ذلك.
مطابقة المواد مع عمليات التصنيع
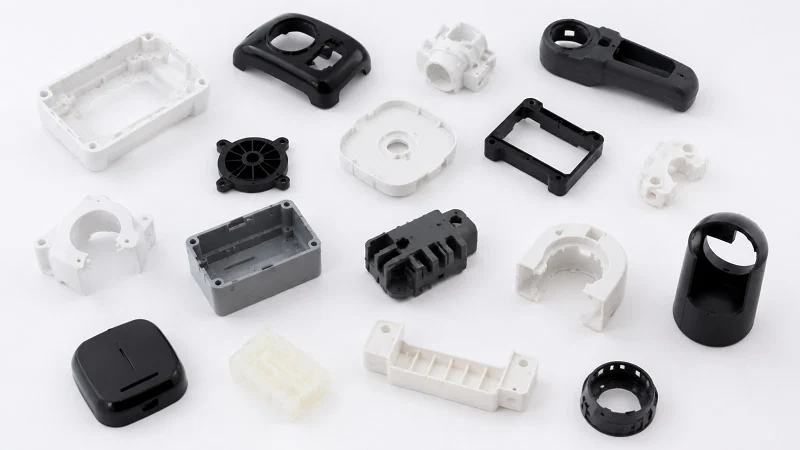
قائمة المواد جاهزة. الآن يأتي السؤال الأهم: كيف ستصنع الأجزاء؟ طريقة التصنيع التي تختارها تُحدد كل شيء - التكلفة، ومدة التسليم، والجودة، وحتى المواد التي يمكنك استخدامها. حجم الإنتاج، ومتطلبات الدقة، وخصائص المواد هي العوامل المؤثرة في هذا القرار. دعونا نستعرض الخيارات الثلاثة الرئيسية.
قولبة الحقن للإنتاج بكميات كبيرة
عندما تحتاج إلى آلاف القطع المتطابقة، فإن قولبة الحقن هي الحل الأمثل. فهي توفر جودة متسقة على نطاق واسع، وينخفض سعر القطعة الواحدة بشكل كبير مع زيادة حجم الإنتاج.
تحقيق دقة عالية وقابلية للتكرار
تتيح عملية قولبة الحقن للمكونات البصرية تحقيق دقة متكررة في أبعاد الأجزاء تصل إلى 0.500 مم، وفي بعض الحالات تصل إلى 0.125 مم. هذا المستوى من الدقة مناسب لتطبيقات تصنيع أغلفة الأجهزة الطبية حيث يُعدّ المحاذاة أمرًا بالغ الأهمية. كما توفر هذه العملية إمكانية تكرار عالية، مما يسمح بإنتاج آلاف الأجزاء المتطابقة من قالب واحد.
تُعزز تقنية قولبة الحقن الدقيقة هذا الأمر. إذ يُمكن الحفاظ على دقة التفاصيل الدقيقة حتى ±5 ميكرون. كيف؟ تكمن الفارق في تقنيات القولبة العلمية. فتقنية تحديد سرعة التدفق تتحكم في سرعة ملء الراتنج للتجويف. كما يضمن رصد ضغط التجويف تعبئة متجانسة. ويؤكد التحقق من تجميد البوابة أن القطعة تتصلب بشكل صحيح في كل دورة. تُطبق هذه الأساليب مباشرةً على الأسطح البصرية في الأجهزة الطبية، مثل العدسات أو الموجهات في أجهزة الاستشعار التشخيصية البصرية. تتطلب معدات التشخيص دقة متناهية في كل مستوى، وهذه التقنيات تُوفرها.
تتضح الفوائد جلياً: وضوح بصري فائق، وجودة ثابتة، وتقليل الحاجة إلى إعادة العمل. بالنسبة للأجهزة الطبية الخاضعة للرقابة، تُعدّ هذه الجودة الثابتة أمراً بالغ الأهمية. تلبي هذه الأغلفة المصبوبة بالحقن متطلبات الأبعاد الصارمة مع الحفاظ على تكاليف الإنتاج ضمن حدود معقولة.
تصميم القوالب للأسطح البصرية والبوابات
يستحق القالب نفسه عناية فائقة. فموضع البوابة يحدد كيفية تدفق الراتنج على الأسطح البصرية. يؤدي سوء وضع البوابة إلى ظهور خطوط لحام أو علامات تدفق تشوه نفاذية الضوء. بالنسبة لنوافذ البولي كربونات الشفافة، يجب وضع البوابة بحيث تتحرك جبهة التدفق بسلاسة عبر منطقة الرؤية.
تُعدّ تغيرات سُمك الجدران مهمة أيضاً. فالتغيرات المفاجئة تُسبب علامات انكماش وإجهاداً داخلياً. تُساعد هياكل الأضلاع في الحفاظ على الصلابة دون إضافة أقسام سميكة. ولكن يجب تحديد أبعاد الأضلاع بدقة؛ فإذا كانت رقيقة جداً، فلن تُوفر الدعم الكافي؛ وإذا كانت سميكة جداً، فستُسبب علامات انكماش على السطح المقابل. يجب التحكم في عملية قولبة الحقن في كل خطوة، بدءاً من درجة حرارة الانصهار وصولاً إلى معدل التبريد، لمنع التشوه. تتطلب هذه المكونات الدقيقة هذا المستوى من الاهتمام.
التصنيع باستخدام الحاسوب (CNC) للنماذج الأولية والإنتاج بكميات صغيرة
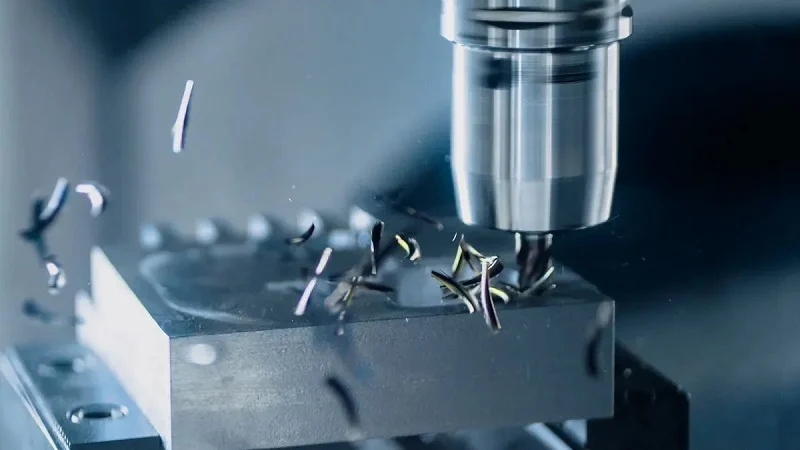
لا يبدأ كل مشروع بكميات كبيرة. فالنماذج الأولية والتجارب السريرية والأجهزة المتخصصة ذات الكميات المنخفضة تتطلب نهجًا مختلفًا. وتسد تقنية التصنيع باستخدام الحاسوب (CNC) هذه الفجوة.
تنوع المواد وسرعة التكرار
تعمل آلات التصنيع باستخدام الحاسوب (CNC) مباشرةً من ملفات التصميم بمساعدة الحاسوب (CAD). ويمكن إجراء التعديلات في نفس اليوم. كما يمكن تقليص مدة التطوير بنسبة 50-70% مقارنةً بانتظار الأجزاء المصبوبة. وتُعد هذه السرعة عاملاً مهماً عند إجراء تعديلات متكررة على التصميم.
تتميز هذه الآلات بتعدد استخداماتها للمواد بشكل لا مثيل له. فهي قادرة على التعامل مع معادن مثل الألومنيوم والتيتانيوم، بالإضافة إلى أنواع البلاستيك مثل النايلون، وPEEK، وABS. يمكنك تصميم نماذج أولية باستخدام نفس المادة المستخدمة في الإنتاج النهائي. وهذا يعني إجراء اختبارات دقيقة للتحقق من المتانة، ومقاومة المواد الكيميائية، والتوافق مع التعقيم، والثبات الحراري - وليس مجرد فحوصات هندسية.
لا حاجة لأدوات خاصة. لا حاجة لقوالب باهظة الثمن قبل الحصول على أي قطعة. بالنسبة للنماذج الأولية ذات الكميات الصغيرة حيث تطرأ تغييرات متكررة على التصميم، فإن هذا يزيل عائقًا كبيرًا من حيث التكلفة.
تشطيب السطح والعمليات الثانوية
تُحقق عمليات التصنيع باستخدام الحاسوب (CNC) دقة تصل إلى ±0.005 مم. هذه الدقة ضرورية للأغلفة البصرية التي تتطلب محاذاة دقيقة. لكن تشطيب السطح يحتاج إلى عناية خاصة، إذ تظهر على الأسطح المُصنّعة آثار أدوات التصنيع التي قد تُشتت الضوء. وتُعالج هذه المشكلة عمليات ثانوية مثل السفع الرملي، والأنودة، والتلميع.
بالنسبة للهياكل المصنوعة من الألومنيوم، تُضيف عملية الأنودة طبقة صلبة مقاومة للتآكل، كما تُنتج سطحًا غير لامع يقلل من الانعكاسات الداخلية. أما بالنسبة للأجزاء البلاستيكية، فيتم استخدام التلميع بالبخار أو التشطيب الكاشط لتنعيم الأسطح المشغولة آليًا والحصول على جودة بصرية عالية.
التصنيع الإضافي للأشكال الهندسية المعقدة
تتيح الطباعة ثلاثية الأبعاد، أو التصنيع الإضافي، إمكانيات تصميم لا تستطيع الطرق التقليدية مجاراتها.
حرية التصميم وإنشاء القنوات الداخلية
باستخدام الطباعة ثلاثية الأبعاد، يمكنك إنشاء قنوات داخلية للتبريد أو توجيه الضوء، والتي يستحيل تصنيعها بالتشكيل أو القولبة. تقلل الهياكل الشبكية الوزن مع الحفاظ على المتانة. وتُنتج المنحنيات المعقدة والأشكال العضوية مباشرةً من ملفات التصميم بمساعدة الحاسوب (CAD) دون قيود على الأدوات.
تتألق هذه التقنية في تصميم النماذج التشريحية الخاصة بكل مريض، والأدلة الجراحية، والأطراف الاصطناعية المصممة حسب الطلب. تتطلب هذه التطبيقات أشكالًا هندسية فريدة مصممة خصيصًا لكل مريض. ولا يمكن لأي قالب أن يبرر هذا المستوى من التخصيص.
القيود المادية واحتياجات المعالجة اللاحقة
لكن للطباعة ثلاثية الأبعاد حدود. فخيارات المواد المتاحة أقل من خيارات التصنيع باستخدام الحاسوب أو قولبة الحقن. كما أن العديد من الراتنجات القابلة للطباعة تفتقر إلى الاستقرار طويل الأمد المطلوب لتطبيقات أغلفة الأجهزة الطبية. وتُسبب خطوط الطبقات نقاط ضعف وخشونة في السطح تؤثر على الأداء البصري.
تُعدّ المعالجة اللاحقة ضرورية. تحتاج الأجزاء إلى التنظيف لإزالة مواد الدعم. يُحسّن تنعيم السطح المظهر الجمالي ويقلل من أماكن تكاثر البكتيريا. تتطلب بعض المواد معالجة بالأشعة فوق البنفسجية أو معالجة حرارية للوصول إلى الخصائص النهائية. تُضيف هذه الخطوات وقتًا وتكلفة.
تُعدّ الطباعة ثلاثية الأبعاد خيارًا ممتازًا للنماذج الأولية الوظيفية. أما بالنسبة لقطع الإنتاج، فهي مناسبة فقط للكميات الصغيرة أو القطع المصممة خصيصًا. لذا، يجب الموازنة بدقة بين حرية التصميم وأداء المواد.
اتخاذ الاختيار الصحيح
يعتمد قرارك على حجم الإنتاج، ودقة التصنيع، ومتطلبات المواد. هل تحتاج إلى حجم إنتاج كبير مع دقة عالية؟ في هذه الحالة، يكون قولبة الحقن هي الخيار الأمثل. هل تحتاج إلى سرعة في التطوير مع مرونة في اختيار المواد؟ في هذه الحالة، يكون التصنيع باستخدام الحاسوب (CNC) هو الخيار الأفضل. هل تحتاج إلى تصميم هندسي معقد مع إمكانية التخصيص؟ في هذه الحالة، يكون التصنيع الإضافي هو الحل.
تعتمد العديد من المشاريع على مزيج من الأساليب. يتم تصنيع النموذج الأولي باستخدام آلات CNC، ثم يتم التحقق من صحة التصميم، وبعد ذلك يتم الانتقال إلى قولبة الحقن للإنتاج. يقلل هذا النهج الهجين من مخاطر عملية التطوير.
يُسهّل العمل مع شريك مُلِمّ بالأساليب الثلاثة هذه العملية. تُقدّم شركة نوبل، الشريك التصنيعي الرائد في الصين، خدمات استثنائية وخبرة احترافية في مجال التشغيل الآلي. تُساعد الشركة عملاءها على إنجاز عمليات النماذج الأولية والإنتاج الضخم بكفاءة عالية تحت سقف واحد. بفضل أدواتها الداخلية وقدراتها في مجال التشغيل الآلي الدقيق، لن تحتاج إلى التعامل مع موردين متعددين.
تعتمد عملية التصنيع المناسبة على وضعك الخاص. حدد متطلباتك، وقيم خياراتك، واختر بعناية. غلاف العدسات الطبية الخاص بك يستحق الأفضل.
إطار اتخاذ القرار بشأن أغلفة الأجهزة البصرية الطبية
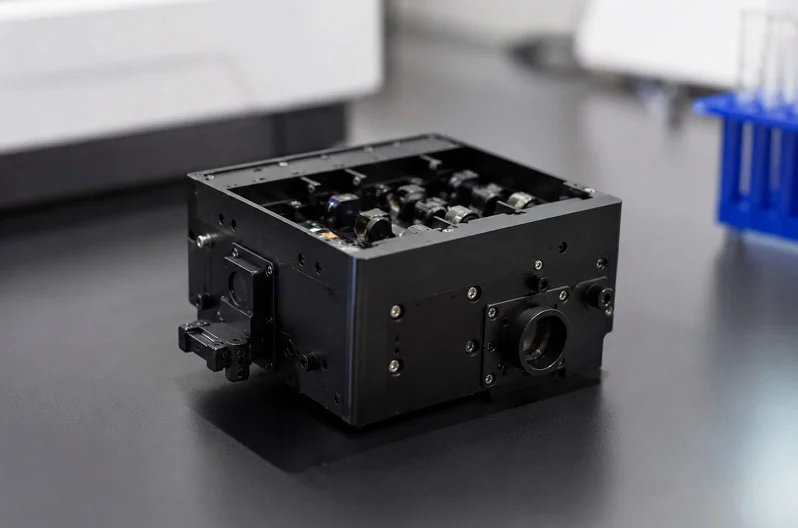
لديك الآن جميع المعلومات المتعلقة بالمواد والعمليات. بعد ذلك، تحتاج إلى خطة واضحة لاختيار الخيار الأمثل. يوفر لك هذا الإطار ثلاث خطوات بسيطة. اتبعها بالترتيب.
الخطوة 1: تقييم المخاطر وتحليل حالة الاستخدام السريري
ابدأ بالنظر في كيفية استخدام الجهاز. أين سيُستخدم؟ يواجه المنظار في غرفة العمليات مخاطر مختلفة عن تلك التي يواجهها جهاز محمول باليد في العيادة. تختلف طريقة التعقيم والمواد الكيميائية التي يلامسها الجهاز وارتفاع السقوط باختلاف حالة الاستخدام.
اذكر جميع الأعطال المحتملة. ماذا يحدث إذا تشقق الغلاف؟ ماذا لو تسربت الرطوبة إلى الداخل؟ ماذا لو انحرف المحاذاة البصرية بمقدار 10 ميكرونات؟ حدد مستوى المخاطرة لكل سيناريو. العناصر عالية المخاطر تصبح متطلبات أساسية، بينما تصبح العناصر منخفضة المخاطر مجالات يمكنك فيها التنازل عن بعض المزايا.
هذا هو الوقت المناسب أيضاً لإشراك شريكك في التصنيع. عالم البصريات الدقيقة يتسم بتكاليف ومخاطر عالية، وقلة عدد المصنّعين المؤهلين. لذا، عليك التعامل معهم كشركاء في تطوير المنتج، لا مجرد ورش عمل. فبإضافة خبرتهم في التصنيع الدقيق مبكراً، يمكنك الحصول على حل فعال من حيث التكلفة، مما يقلل بشكل مباشر من مخاطر اختيار المواد أو العمليات الخاطئة.
يُظهر أحد المشاريع أهمية هذا الأمر. فقد أعاق التصميم البصري وضع البوابة والقاذف بشكل شبه كامل. لم تكن المشكلة ظاهرة في برنامج التصميم بمساعدة الحاسوب (CAD)، بل ظهرت فقط أثناء المحاكاة وتصميم الأدوات. تعاون الفريق مع العميل وأجرى تعديلاً بسيطاً، حيث قاموا بتغيير خط الفصل وتحسين زاوية السحب. مع ذلك، بقيت الوظيفة البصرية سليمة. عمل النموذج الأولي فوراً، وسارت عملية الإنتاج التسلسلي دون أخطاء. يُسهّل هذا التعاون عملية الامتثال، لأن التصميم مُعتمد مسبقاً.
الخطوة الثانية: التقييم بناءً على أهداف التكلفة والحجم والتفاوت المسموح به
الآن لديك متطلباتك. رتبها وفقًا لأهدافك. أنشئ بطاقة تقييم بسيطة. اذكر كل تركيبة من المواد والعمليات المستخدمة في تصنيع غلاف العدسات الطبية. قيّمها بناءً على تكلفة القطعة الواحدة، وملاءمة الكمية، وقدرة التحمل.
التكلفة مهمة، لكنها ليست العامل الوحيد. فالمادة الرخيصة التي لا تجتاز التعقيم تكلف أكثر من المادة الغالية التي تجتازه بنجاح. يؤثر حجم الإنتاج على اختيار عملية التصنيع. فالكميات الكبيرة تدفع نحو قولبة الحقن، بينما الكميات الصغيرة تُفضل التصنيع باستخدام الحاسوب (CNC). أما متطلبات الدقة فتُضيّق الخيارات المتاحة.
تذكر أن اختيار المواد قرارٌ طويل الأمد. لا يمكنك استبدال الراتنجات بسهولة بعد تصنيع القوالب. تحقق من كل مادة وفقًا لمتطلبات السلامة واللوائح التنظيمية. إذا فشلت مادة ما في أيٍّ من هذه الاختبارات، فسيتم استبعادها. لا استثناءات. يجب أن تستوفي جميع معايير الأداء، مثل ثبات الأبعاد، ومقاومة المواد الكيميائية، والقوة الميكانيكية. تؤثر الخصائص الميكانيكية للمادة المختارة بشكل مباشر على قدرة الغلاف على الحفاظ على المحاذاة البصرية بمرور الوقت.
الخطوة 3: تحسين التصميم التكراري وتحسين قابلية التصنيع
التصميم الأول ليس التصميم النهائي أبدًا، بل يتطلب تحسينًا مستمرًا عبر مراحل متكررة. ابدأ باستخدام برامج التصميم بمساعدة الحاسوب (CAD) المتقدمة وأدوات التصميم البارامتري. تتيح لك منصات مثل SolidWorks إجراء عمليات تكرار سريعة عبر الأنظمة الفرعية. حدد نقاط الربط الأساسية مبكرًا، وقم بإجراء تحليل التداخل والمسافة لاكتشاف مشكلات التكامل قبل البدء في بناء النموذج الأولي.
استخدم تحليل العناصر المحدودة لتحسين السلامة الهيكلية. قم بإجراء محاكاة حرارية للتحقق من الأداء. هذه العمليات الهندسية تحول التخمين إلى بيانات.
يستحق تحليل التفاوتات اهتمامًا خاصًا. استخدم محاكاة الحساسية ومحاكاة مونت كارلو في برامج تصميم البصريات. تتنبأ هذه الأدوات بمتطلبات التصنيع وتقدر مستويات الأداء لمختلف أساليب المحاذاة. قارن بين المحاذاة السلبية والمحاذاة النشطة. تستخدم المحاذاة السلبية تفاوتات متساهلة لتسريع عملية التجميع. بينما تحقق المحاذاة النشطة تفاوتات أدق بتكلفة أقل عند الحاجة. يعتمد الاختيار الأمثل على تطبيقك المحدد.
أشرك فريق الإنتاج لديك خلال مرحلة التصميم. فهم يقدمون إرشادات عملية حول الواجهات البصرية وتقنيات التجميع. تساهم مساهمتهم خلال مرحلة التصميم في تجنب المشاكل أثناء الإنتاج. تتيح منصات النماذج الأولية الآلية المزودة بأنظمة الروبوتات والرؤية إجراء تعديلات سريعة على التصميم، مما يساعدك على الانتقال إلى الإنتاج على نطاق واسع بثقة.
اعتبارات التصميم الرئيسية لهياكل الأجهزة الطبية
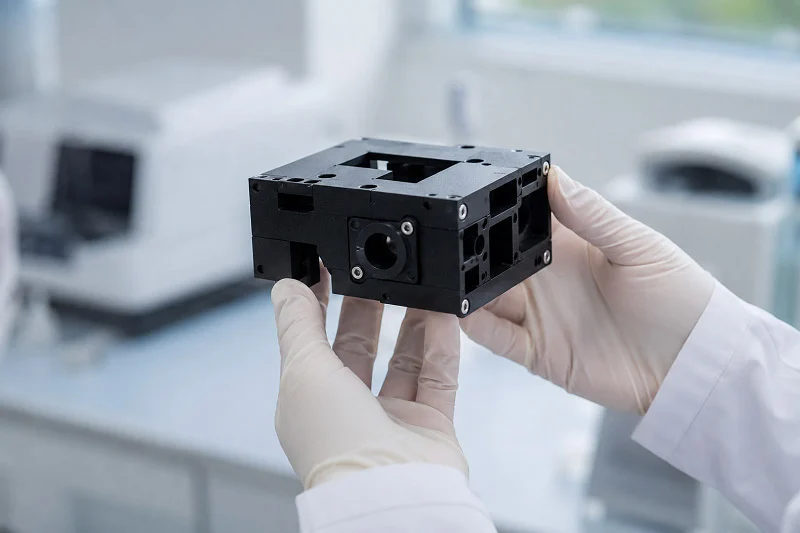
تؤثر خيارات التصميم الصغيرة على كفاءة غلاف الجهاز الطبي وسهولة تصنيعه. ثلاثة جوانب تستدعي الاهتمام: طرق التوصيل، وشكل الجدار، والإحكام.
التثبيت بالضغط مقابل البراغي واللصق اللاصق
تتيح وصلات الكبس تركيبًا سريعًا. لكن مع مرور الوقت، تترهل الأذرع البلاستيكية، مما يؤدي إلى انخفاض قوة التثبيت. ويتسبب هذا الترهل في تغيير محاذاة العدسات تدريجيًا. لذا، تتطلب أغلفة الأجهزة الطبية التي تحتاج إلى تثبيت ثابت تصميمًا دقيقًا لوصلات الكبس.
توفر البراغي قوة تثبيت أكثر موثوقية، وتحافظ على التحميل المسبق مع مرور الوقت. لكنها تضيف أجزاءً وخطوات تجميع. لذا، أنت بحاجة إلى تصميمات بارزة تتحمل الإجهاد دون تشقق. يجب أن يكون نصف القطر الداخلي عند قاعدة البروز 50% على الأقل من سُمك الجدار. فالزوايا الداخلية الحادة تُسبب نقاط تركيز للإجهاد. في حال ضيق المساحة، يكون 25% هو الحد الأدنى.
يوزع الربط اللاصق الحمل على مساحة أوسع ويحكم إغلاق الوصلة. أما عيوبه فتتمثل في وقت التصلب وصعوبة التحكم في العملية. بالنسبة للأغلفة البصرية، تتجنب المواد اللاصقة نقاط الإجهاد التي تُحدثها أدوات التثبيت الميكانيكية.
استراتيجيات تصميم الجدران والأضلاع ذات السماكة الموحدة
يُعدّ سُمك الجدار عاملاً أساسياً في عملية قولبة الحقن. فعدم انتظام سُمك الجدران يُسبب علامات انكماش، وفراغات، وتشوّهات. لذا، احرص على توحيد سُمك الجدار. بالنسبة لمعظم أنواع اللدائن الحرارية، يُعدّ سُمك يتراوح بين 2 و 4 مم مناسباً.
تُضيف الأضلاع صلابةً دون زيادة سُمك الجدار. حافظ على سُمك الأضلاع بين 40 و60% من سُمك الجدار الاسمي. بالنسبة لجدار بسُمك 2 مم، يجب أن يتراوح سُمك الأضلاع بين 0.8 و1.2 مم. يُؤدي سُمك الضلع المُقارب لسُمك الجدار الرئيسي إلى ظهور علامة انكماش على السطح المُقابل. في الهياكل البصرية، قد تظهر علامة الانكماش هذه على سطح تثبيت العدسة.
غيّر سُمك الجدار تدريجيًا. تجنّب الانتقالات المباشرة من 1.5 مم إلى 4 مم. يتجمد الجزء الرقيق مبكرًا، مما يعيق ضغط التعبئة. ويستمر الجزء السميك في الانكماش، مما يُسبب التواءً.
يُساعد تفريغ الأجزاء السميكة. تحتوي النتوءات الصلبة على مواد زائدة تبقى ساخنة بعد إخراجها. يُقلل التفريغ من سُمك المنطقة ليقترب من السُمك الاسمي للجدار مع الحفاظ على قوته.
يُعدّ تصميم الزاوية مهمًا أيضًا. يجب أن يساوي نصف القطر الخارجي نصف القطر الداخلي مضافًا إليه سُمك الجدار. يشترك كلا نصفي القطر في نفس النقطة المركزية. إضافة نصف القطر الداخلي فقط تجعل الزاوية أكثر سُمكًا من الجدران المجاورة.
تصنيفات الحماية من دخول السوائل (IP)
تتعرض الأجهزة الطبية للسوائل يوميًا، حيث تتسرب إليها مواد مثل الدم والمحلول الملحي والمطهرات. يوضح نظام تصنيف الحماية (IP) مدى مقاومة غلاف الجهاز الطبي لدخول السوائل. يُعد تصنيف IP54 شائعًا للاستخدام العام، بينما يعني تصنيف IP67 أن الغلاف قادر على تحمل الغمر المؤقت.
يبدأ إحكام الإغلاق من خط الفصل. سطح الإحكام المسطح أسهل في وضع الحشية عليه من السطح المنحني. نادرًا ما توفر وصلات الكبس وحدها إحكامًا كافيًا، وعادةً ما تحتاج إلى حشية أو خط ربط لاصق. تنطبق المبادئ نفسها على الأزرار والموصلات وفتحات التهوية، فكل فتحة منها تُعدّ مسارًا محتملاً للتسريب.
يؤثر اختيارك للمواد أيضًا على إحكام الإغلاق. يوفر التشكيل بالقولبة باستخدام مادة TPE إحكامًا متكاملًا دون الحاجة إلى حشوات منفصلة. ولكن يجب أن تتوافق خصائص المادة مع متطلبات التعقيم. فالإحكام الضعيف الذي يتلف بعد التعقيم بأشعة جاما لا يُجدي نفعًا.
شراكة مع شركة نوبل لتوفير وحدات بصرية طبية
لديك الآن الخطة والمواد والأساليب. الخطوة التالية هي إيجاد شريك قادر على تنسيق كل ذلك. شركة نوبل قادرة على القيام بذلك نيابةً عنك. فهي تُسهّل عليك اختيار المواد والعمليات من خلال توفير كل شيء في مكان واحد. لن تحتاج إلى إدارة العديد من الموردين، ولن تقلق بشأن الفجوات بين التصميم والإنتاج. فريق واحد يتولى العملية بأكملها.
خدمات متكاملة من التصميم إلى التركيب
لا تقتصر خدمات شركة نوبل على تصنيع القطع فحسب، بل تقدم لك الدعم من الفكرة الأولى وحتى المنتج النهائي المُجمّع. هذا النهج الشامل يجعل عملية التطوير أكثر سلاسة.
الأدوات الداخلية و النماذج الأولية السريعة
قد يؤدي بطء عملية التصنيع إلى إفساد المشروع. تقوم شركة نوبل بتصنيع القوالب داخليًا، مما يقلل بشكل كبير من أوقات التسليم. ستحصل على نماذج أولية في غضون أيام، وليس أسابيع. تتيح لك هذه السرعة اختبار تصميم غلاف جهازك الطبي مبكرًا وبشكل متكرر، مما يساعدك على اكتشاف المشاكل قبل أن تتحول إلى أخطاء مكلفة.
تتيح لك النماذج الأولية السريعة اختبار تركيبات المواد والعمليات قبل الالتزام بأدوات الإنتاج. جرّب هذا البوليمر الجديد. اختبر جودة السطح. تأكد من توافقه مع التعقيم. كل ذلك دون انتظار شهور للحصول على قالب. يقلل هذا النهج التدريجي من المخاطر على مشروعك بأكمله.
الآلات الدقيقة وخبرة في قولبة الحقن
تتمتع شركة نوبل بخبرة واسعة في كلٍ من التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن. بالنسبة للنماذج الأولية والإنتاج بكميات صغيرة، توفر عمليات التصنيع الدقيقة لديها دقة عالية ومرونة في اختيار المواد. أما بالنسبة للإنتاج بكميات كبيرة، فتضمن خبرتها في القولبة بالحقن جودة متسقة لآلاف القطع.
إليكم النقطة الأساسية: يجب التحكم في عملية التشكيل بالحقن في كل خطوة. درجة حرارة المصهور، وضغط التجويف، ومعدل التبريد - كل منها يؤثر على المنتج النهائي. يراقب فريق نوبل هذه العوامل بدقة، ويستخدمون أساليب تشكيل علمية للحفاظ على اتساق النتائج. والنتيجة هي أغلفة بصرية تحافظ على محاذاتها دورة تلو الأخرى.
الشهادات وأنظمة ضمان الجودة
تتطلب الأجهزة الطبية أنظمة جودة صارمة. وتُظهر شهادات شركة نوبل التزامها الجاد بهذا الأمر. ستحصل على دليل موثق على الجودة في كل مرحلة.
الامتثال لمعايير ISO 9001:2015 و ISO 13485:2016
يغطي معيار ISO 9001:2015 إدارة الجودة العامة، بينما يتجاوز معيار ISO 13485:2016 ذلك، إذ يتناول الاحتياجات الخاصة بتصنيع الأجهزة الطبية. ويعني حصول شركة NOBLE على كلا المعيارين أن عملياتها تفي بالمعايير الدولية للجودة والامتثال التنظيمي.
تُعدّ هذه الشهادات مهمةً لتقديم طلباتك التنظيمية. فعند توثيق سلسلة التوريد الخاصة بك، يمكنك الإشارة إلى أنظمة NOBLE المعتمدة. يُسهّل هذا التوثيق وصولك إلى السوق، ويُظهر للمدققين أن شريكك في التصنيع يلتزم بالبروتوكولات المعتمدة.
بروتوكولات صارمة للتفتيش والتوثيق
لا تقتصر الجودة على الشهادات فحسب، بل تلتزم شركة نوبل ببروتوكولات فحص دقيقة لكل قطعة. تشمل هذه البروتوكولات فحص الأبعاد، والتحقق من جودة السطح، وتتبع المواد، وكل ذلك موثق. ستحصل على سجلات كاملة مع كل شحنة.
تدعم هذه الوثائق جهودكم في الامتثال للوائح التنظيمية، إذ تُثبت أن غلاف جهازكم الطبي يفي بالمواصفات المطلوبة. كما تُساعد في تحليل الأسباب الجذرية في حال ظهور أي مشاكل لاحقاً، مما يُتيح لكم تتبع أي مشكلة إلى مصدرها بسرعة.
تتجاوز الشراكة مرحلة الإنتاج، إذ يقدم مهندسو نوبل دعمًا تصميميًا خلال مراحل التطوير. فهم يراجعون ملفات التصميم بمساعدة الحاسوب (CAD) للتأكد من سهولة تصنيعها، ويقترحون تحسينات لخفض التكاليف، ويساعدونك في اختيار المواد التي تحقق التوازن الأمثل بين الأداء والميزانية. بالنسبة للمشاريع المعقدة، مثل أدوات التوجيه الجراحية أو أجهزة التشخيص، يمنع هذا التعاون المبكر عمليات إعادة التصميم المكلفة.
العمل مع شركة نوبل يعني امتلاك فريق يمتلك رؤية شاملة. فهم يدركون أن اختيار المواد يؤثر على عملية التصنيع، وأن التصنيع يؤثر على الجودة، وأن الجودة تؤثر على الموافقات التنظيمية. كل قرار مرتبط بالقرار الذي يليه. وجود شريك واحد يرى سلسلة التوريد بأكملها يُسهّل عملك.
لا توجد مادة أو عملية واحدة مثالية لتصنيع غلاف العدسات الطبية. يعتمد الاختيار الأمثل على التطبيق المحدد. وتؤثر متطلبات التعقيم، ومستويات الدقة المطلوبة، وحجم الإنتاج على القرار. حدد متطلباتك الوظيفية أولاً. قيّم المواد في ضوء ظروف الاستخدام الواقعية. ثم اختر من بين هذه المواد أساليب التصنيع التي تضمن الجودة على نطاق واسع.
تُحقق هذه العملية أفضل النتائج عند التعاون المبكر. ينبغي على مهندسي التصميم، وخبراء المواد، وشركاء التصنيع التحدث قبل بدء عملية تصنيع الأدوات. هذا التعاون يمنع عمليات إعادة التصميم المكلفة لاحقاً.
شريك متكامل الخدمات مثل شركة نوبل يُسهّل هذه الرحلة. فعملياتها المعتمدة بشهادة الأيزو وقدراتها الداخلية تُقلّل من مخاطر مشروعك. تصل أجهزتك الطبية إلى السوق بشكل أسرع، وتعمل تقنياتك الطبية بكفاءة عالية، وتلبي أغلفة منتجاتك جميع المتطلبات التنظيمية والتكاليف.
الأسئلة الشائعة حول أغلفة الأجهزة البصرية الطبية
كيف تختار بين البلاستيك والمعدن لصناعة غلاف العدسات الطبية؟
ابدأ بطريقة التعقيم ومستوى الحرارة. تُعدّ المواد البلاستيكية، مثل البولي كربونات، مناسبة لمعظم أجهزة التشخيص. أما المعادن، مثل الألومنيوم، فتتحمل الحرارة والتداخل الكهرومغناطيسي بشكل أفضل. إذا كان جهازك يُصدر حرارة عالية أو يوضع بالقرب من جهاز التصوير بالرنين المغناطيسي، فالمعدن هو الخيار الأمثل. في غير ذلك، يُوفّر البلاستيك الوزن والتكلفة.
هل يمكنك استخدام نفس المادة في عملية النمذجة والإنتاج؟
نعم، بل ينبغي عليك ذلك. تتيح لك عمليات التصنيع باستخدام الحاسوب (CNC) إنشاء نماذج أولية باستخدام الراتنج المُخصص تمامًا للقولبة بالحقن. وبهذه الطريقة، تختبر خصائص المادة الحقيقية - المقاومة الكيميائية، والتوافق مع التعقيم، والثبات الأبعاد - وليس الشكل فقط. إن تغيير المواد بين النموذج الأولي والإنتاج قد يؤدي إلى اكتشاف المشاكل بعد فوات الأوان.
ما هو مدى التسامح الذي يمكنك الحصول عليه فعلاً فيما يتعلق بميزات المحاذاة البصرية؟
تُحافظ عملية قولبة الحقن الدقيقة على دقة التفاصيل الرئيسية ضمن نطاق ±5 ميكرون باستخدام أساليب قولبة علمية. تصل دقة قولبة الحقن القياسية إلى 0.125 مم بشكل متكرر. أما التصنيع باستخدام الحاسوب (CNC) فيصل إلى ±0.005 مم. يعتمد هدفك على التصميم البصري وطريقة التجميع. يمكن للمحاذاة النشطة أثناء التجميع أن تُقلل بشكل كبير من تفاوتات الهيكل.
كم عدد الأجزاء التي تبرر استخدام قولبة الحقن بدلاً من التصنيع باستخدام الحاسوب (CNC)؟
لا يوجد رقم سحري، لكن نقطة التعادل عادةً ما تكون في حدود بضعة آلاف. يتطلب قولبة الحقن أدوات باهظة الثمن في البداية. أما التصنيع باستخدام الحاسوب (CNC) فلا يتطلب أدوات، لكن سعر القطعة الواحدة أعلى. قم بإجراء حساب بسيط لنقطة التعادل بناءً على حجم الإنتاج المستهدف. بالنسبة للتجارب السريرية والإصدارات المبكرة، غالبًا ما يكون التصنيع باستخدام الحاسوب (CNC) خيارًا أفضل.
ما هي أسهل طريقة للتعقيم على مواد البناء؟
يُعدّ التعقيم بأكسيد الإيثيلين أقلّ أنواع التعقيم الحراري فعاليةً ضدّ البوليمرات. وتُستبعد العديد من أنواع البلاستيك من التعقيم باستخدام دورات التعقيم بالبخار فوق 120 درجة مئوية. كما أنّ أشعة غاما تُحطّم سلاسل البوليمر بمرور الوقت، ممّا يُقلّل من إمكانية إعادة استخدامها. إذا كان جهازك بحاجة إلى تحمّل التعقيم المتكرر بالبخار، ففكّر في استخدام الألومنيوم أو الفولاذ المقاوم للصدأ. أمّا بالنسبة للأجهزة ذات الاستخدام الواحد، فإنّ أنواع البلاستيك المتوافقة مع أكسيد الإيثيلين تُعدّ خيارًا مناسبًا.
متى يجب إشراك شريك تصنيع في عملية التصميم؟
أشركهم في الخطوة الأولى من عملية اتخاذ القرار - تقييم المخاطر. فالعمل الجماعي المبكر يمنع عمليات إعادة التصميم المكلفة. يستطيع الشريك رصد مشكلات قابلية التصنيع في برامج التصميم بمساعدة الحاسوب (CAD) التي قد تغفل عنها. كما يمكنه اقتراح موضع البوابات، وزوايا السحب، وتغييرات سُمك الجدران قبل بدء عملية التصنيع. هذه المدخلات توفر شهورًا وآلاف الدولارات.