
تخيل تعطل صمام مضخة التسريب أثناء الجراحة. حياة المريض تعتمد على جزء أصغر من طرف الإصبع. يواجه المهندسون ومديرو المشتريات تحديًا كبيرًا: اختيار مواد آمنة للجسم، والالتزام بالقياسات الدقيقة التي تمنع أي تسرب، وإضافة طبقات واقية تمنع نمو البكتيريا، كل ذلك مع الالتزام بقواعد إدارة الغذاء والدواء الأمريكية الصارمة ومعايير النظافة.
يُقدّم هذا الدليل شرحًا شاملاً لعملية تصنيع صمامات طبية باستخدام تقنية CNC . سنتناول تتبع المواد، والالتزام بالقواعد، وخطوات التصنيع الدقيقة التي تضمن إنتاج صمامات موثوقة. ستتعرف أيضًا على الأسئلة التي يجب طرحها على الشركاء المحتملين بشأن شهادة ISO 13485، وفحوصات العمليات، وأنظمة مراقبة الجودة لديهم.
في نهاية المطاف، ستفهم الغاية من كل قاعدة، بدءًا من اختبارات السلامة للغرسات وصولًا إلى أساليب الإنتاج الجيدة للأجهزة المزروعة في الجسم. يساعدك دليل تصميم التصنيع باستخدام الحاسوب (CNC) هذا على اتخاذ قرارات صائبة بشأن النظافة والاختبارات واللوائح.
لماذا تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) ضرورية لصناعة الصمامات الطبية؟
تتطلب الصمامات في الأجهزة الطبية دقةً لا تستطيع طرق التصنيع الأخرى توفيرها. تخيّل صمامًا صغيرًا مانعًا للرجوع داخل مضخة الأنسولين القابلة للارتداء. يجب أن يفتح ويغلق ملايين المرات دون أن يعلق. يحتاج هذا الصمام إلى قنوات داخلية توجه تدفق السوائل بدقة. هذه الميزات ليست إضافات اختيارية، بل هي جوهر وظيفة الصمام.
الحاجة إلى أشكال هندسية معقدة وخصائص دقيقة
تتفوق آلات التصنيع باستخدام الحاسوب (CNC) في المجال الطبي على إنتاج هياكل داخلية معقدة. قد يحتاج جسم الصمام إلى قناة حلزونية، أو مقعد مخروطي، أو ممر مثقوب بشكل متقاطع يلتقي بثقب آخر بزاوية دقيقة. غالبًا ما تواجه عمليات القولبة أو الصب صعوبة في التعامل مع هذه الأشكال، إذ تترك زوائد أو تتطلب عمليات ثانوية. أما آلات CNC فتقطعها مباشرة من المادة الصلبة، حيث تتبع مسارات الأدوات نماذج رقمية بدقة متناهية.
تُعزز التفاصيل الدقيقة هذه الإمكانية بشكل كبير. يبلغ قطر بعض منافذ الصمامات أقل من ملليمتر واحد، لذا يجب أن تكون حوافها حادة ونظيفة. قد تتسبب أي نتوءات عالقة في انفصالها أثناء الاستخدام، مما قد يؤدي إلى انسداد الصمام أو دخولها إلى مجرى دم المريض. تعالج آلات التصنيع باستخدام الحاسوب (CNC) الطبية هذه التفاصيل الدقيقة من خلال مسارات أدوات مضبوطة وسرعات دوران دقيقة. والنتيجة هي قطعة مطابقة للتصميم الأصلي، وليست مجرد نسخة تقريبية منه.
إمكانية التكرار للإنتاج بكميات كبيرة
لا تقل أهمية الاتساق عن أهمية التعقيد. لا يمكن للجراح استخدام صمام يعمل يوم الثلاثاء ولكنه يتعطل يوم الأربعاء. يجب أن تتصرف كل وحدة في عملية الإنتاج بشكل متطابق. توفر آلات التحكم الرقمي الحاسوبي (CNC) هذه الدقة في التكرار بشكل طبيعي. بمجرد التحقق من البرنامج، تُعيد الآلة إنتاج نفس القطع آلاف المرات. تتم مراقبة تآكل الأدوات، ويتم ضبط الإزاحات تلقائيًا، وتبقى العملية ضمن نطاقها المُعتمد.
يدعم هذا التناسق جهود التعقيم والتحقق. فعندما تكون جميع الأجزاء متطابقة، تعمل بروتوكولات التنظيف بنفس الطريقة على كل وحدة. وتخترق دورات التعقيم نفس الأجزاء في كل مرة. يبحث المنظمون عن هذا التناسق، فهم يريدون دليلاً على أن عملية التصنيع تحت السيطرة. يوفر ناتج التحكم الرقمي الحاسوبي القابل للتكرار هذا الدليل، كما أنه يُسهّل عملية التتبع. فإذا ظهرت عيب في دفعة ما، يُمكن تتبعها إلى الآلة والأداة ورقم دفعة المواد بدقة.
تنوع المواد المستخدمة في المعادن والبلاستيك
تتطلب عمليات تصنيع أجزاء الأجهزة الطبية التعامل مع مجموعة واسعة من المواد. فبعض الصمامات تلامس الدم أو المحلول الملحي، لذا فهي تحتاج إلى معادن مقاومة للتآكل مثل الفولاذ المقاوم للصدأ 316L أو التيتانيوم. بينما تُستخدم صمامات أخرى في خطوط توصيل الأدوية، وقد تُصنع من مواد مثل PEEK أو PTFE لمقاومة المواد الكيميائية. وتختلف خصائص كل مادة عند قطعها، فبعضها صلب وكاشط، والبعض الآخر لين ولزج.
تتكيف آلات التحكم الرقمي الحاسوبي (CNC) مع هذه الاختلافات من خلال تعديل المعايير. تتغير سرعة دوران المغزل ومعدل التغذية ونوع سائل التبريد تبعًا للمادة. هذه المرونة تجعل آلات CNC الخيار الأمثل لإنتاج النماذج الأولية والإنتاج. يمكنك اختبار التصميم أولًا بالبلاستيك، ثم الانتقال إلى المعدن للنسخة النهائية. الآلة نفسها قادرة على التعامل مع كلا النوعين. هذا التنوع يُقصر مدة التطوير ويُخفض التكاليف.
تُسهم هذه المرونة أيضًا في الامتثال للوائح التنظيمية. تتطلب المواد المختلفة معالجات سطحية وطرق تنظيف متباينة. تُتيح عمليات التصنيع باستخدام الحاسوب (CNC) إنتاج جودة السطح المطلوبة لكل مادة. سواءً كنتَ بحاجة إلى سطح مصقول لامع كسطح المرآة لأغراض منع التسرب، أو سطح غير لامع لأغراض الربط، فإن هذه العملية تُحقق ذلك. وعندما تتعاون مع شريك حاصل على شهادة ISO 13485، فإنك تعلم أن أنظمة إدارة الجودة لديه تُتابع كل خطوة. تُصبح هذه الوثائق دليلًا على امتثالك لمعايير إدارة الغذاء والدواء الأمريكية (FDA) ومعايير التعقيم. كما تُعطيك الثقة بأن أجهزتك القابلة للزرع وزرعاتك تُلبي أشد متطلبات التوافق الحيوي والتحقق من صحة العملية.
عمليات تصنيع الصمامات الطبية باستخدام الحاسوب
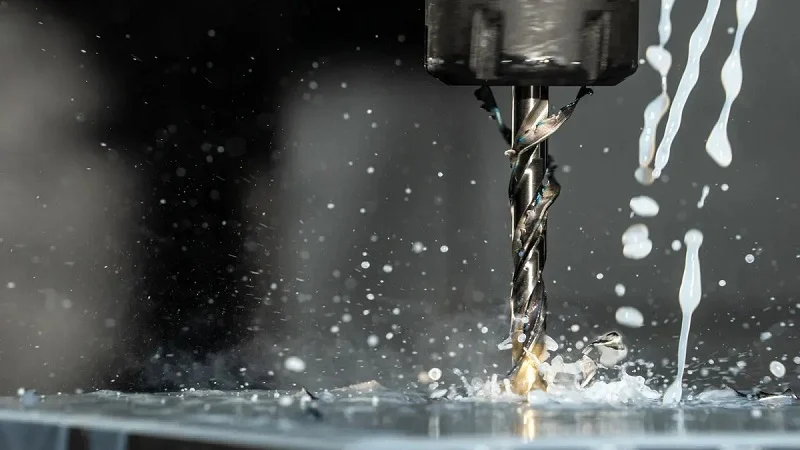
تتطلب أشكال الصمامات المختلفة طرق تصنيع مختلفة. ويُحدد حجم الصمام وتعقيده وعدد أجزائه العملية الأنسب. وتُقدم كل من عمليات التصنيع باستخدام المخرطة السويسرية، والطحن خماسي المحاور، والتصنيع الهجين مزاياها الخاصة في صناعة الصمامات الطبية.
تشغيل الصمامات ذات الأقطار الصغيرة باستخدام مخرطة سويسرية
تُصنّع المخارط السويسرية أجزاء الصمامات الصغيرة بدقة مذهلة. يعمل جلبة التوجيه على تثبيت القضيب المعدني بالقرب من أداة القطع، مما يمنع انحنائه واهتزازه. وهذا يُمكّن الماكينة من الحفاظ على استدارة الأجزاء وتمركزها بشكل مثالي، حتى عندما تكون طويلة ورفيعة.
تحقيق التمركز والتفاوتات الدقيقة
يجب أن تكون سيقان الصمامات وأجسامها الصغيرة دائرية تمامًا وبأبعاد دقيقة. تقوم المخارط السويسرية بقطع القطعة عند نقطة خروجها من الجلبة. تبقى المادة صلبة، مما يسمح للأداة بالقطع دون إزاحة القطعة عن مركزها. تضمن هذه الطريقة تحقيق التفاوتات الدقيقة المطلوبة لمكونات الصمامات. غالبًا ما تتطلب أسطح منع التسرب حدودًا أدق، وتستطيع المخارط السويسرية الحفاظ على هذه الأحجام الثابتة خلال عمليات الإنتاج الطويلة.
نظام تغذية فعال للقضبان بكميات كبيرة
يعتمد إنتاج كميات كبيرة من أجزاء الصمامات الصغيرة بسرعة على سلاسة مناولة المواد. تستخدم المخارط السويسرية قضبانًا معدنية طويلة تُغذى ذاتيًا عبر المغزل. تقوم الآلة بتصنيع كل جزء على حدة، حيث تقطعه وتحرك القضيب للأمام. هذا يُغني عن الحاجة إلى تحميل القطع بشكل منفرد ويُقلل من زمن الدورة. كما يُصبح الالتزام بقواعد النظافة وتتبع المواد أسهل عندما يأتي كل جزء من دفعة واحدة موثقة من المواد الخام. تُساعد هذه العملية الثابتة أيضًا في التحقق من صحة النتائج لأن إعدادات الآلة تبقى ثابتة طوال فترة التشغيل.
ماكينة تفريز خماسية المحاور لأجسام الصمامات متعددة المنافذ
تحتوي أجسام الصمامات متعددة المنافذ على قنوات متقاطعة وفتحات مائلة وفراغات داخلية. تتطلب هذه الأجزاء عملية تصنيع تصل إلى جوانب متعددة دون الحاجة إلى تحريك الجزء مرارًا وتكرارًا. وتُحقق عملية الطحن خماسية المحاور هذا الهدف تمامًا.
تقليل عمليات الإعداد للحفاظ على دقة البيانات
تُقلل تقنية CNC خماسية المحاور من أخطاء الإعداد من خلال العمل على القنوات الداخلية المعقدة باستخدام نقطة مرجعية ثابتة واحدة. تستطيع هذه الآلة تشكيل جميع جوانب جسم صمام متعدد المنافذ بعملية تثبيت واحدة. هذا يُزيل أخطاء تحريك الأجزاء يدويًا ويحافظ على دقة موضعها. لا توجد أي تحولات في نقطة المرجع، لذا تتطابق الزوايا وقنوات التدفق المتقاطعة والتجاويف السفلية بشكل مثالي. النتائج الثابتة من النماذج الأولية وحتى دفعات الإنتاج الصغيرة تعني الحاجة إلى عدد أقل من خطوات التثبيت. وهذا أمر بالغ الأهمية للأجهزة القابلة للزرع حيث يجب أن يتطابق كل حجم مع التصميم المعتمد.
تشكيل الزوايا المعقدة والتجاويف السفلية
تواجه آلات القطع ثلاثية المحاور التقليدية صعوبة في التعامل مع الزوايا الحادة والقطع داخل الأجزاء. أما آلات القطع خماسية المحاور فتتغلب على هذه المشكلة من خلال إمالة وتدوير قطعة العمل. إذ يمكن لأداة القطع الوصول إلى الأماكن المخفية وإنشاء أسطح إحكام دقيقة بزوايا مختلفة. وهذا أمر بالغ الأهمية لأجسام الصمامات التي توجه تدفق السوائل في اتجاهات متعددة. كما يقلل من احتمالية حدوث أخطاء في المقاسات عند تحريك الأجزاء وإعادة تثبيتها.
التصنيع الهجين للأجزاء الكاملة
تُحقق بعض أجزاء الصمامات الطبية أفضل النتائج عند إجراء عمليتي الخراطة والطحن معًا في عملية واحدة. تجمع الآلات الهجينة بين هاتين العمليتين، مما يقلل من عمليات المناولة والوقت الإجمالي.
الجمع بين الخراطة والتفريز في دورة واحدة
تقوم الآلة الهجينة أولاً بتشكيل جزء معين، مثل ساق الصمام أو سطح منع التسرب، ثم تقوم بتشكيل الأسطح المستوية أو الأخاديد أو الثقوب الجانبية دون نقل القطعة إلى آلة أخرى. يضمن إنجاز كل شيء في دورة واحدة محاذاة جميع القياسات وتجنب الأخطاء الناتجة عن خطوتين منفصلتين. كما يُسهّل ذلك إعداد التقارير المتعلقة بالجودة، لأن سجل القطعة بالكامل يبقى في برنامج آلة واحد.
دمج عمليات إزالة النتوءات والتنظيف أثناء العملية
لا يُسمح بوجود نتوءات أو أوساخ في الأجهزة الطبية. يمكن تزويد الآلات الهجينة بأدوات مدمجة لإزالة النتوءات الحادة مباشرةً بعد القطع. كما تستخدم بعض الأنظمة سائل تبريد عالي الضغط أو خطوات غسيل لإزالة الرقائق والزيوت المتبقية. يدعم هذا التنظيف أثناء الإنتاج قواعد التعقيم ويقلل من الحاجة إلى التشطيب اليدوي. تتتبع بيانات التحقق من كل دورة شكل القطعة ومدى نظافتها.
اعتبارات التصميم لتصنيع الصمامات الطبية باستخدام الحاسوب
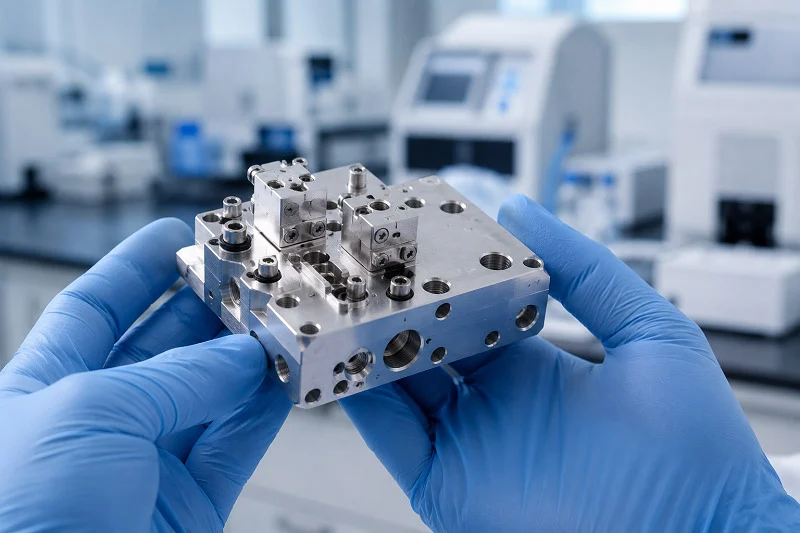
التصميم الجيد يُسهّل عملية التصنيع، بينما يُسبب التصميم السيئ مشاكل جمّة. تؤثر خياراتك على شاشة التصميم بمساعدة الحاسوب (CAD) على جميع الخطوات اللاحقة، فهي تؤثر على التكلفة والسرعة والجودة. دعونا نلقي نظرة على أهم خيارات التصميم في تصنيع صمامات الأجهزة الطبية باستخدام الحاسوب (CNC).
التصميم لتسهيل الوصول إلى الأدوات والهندسة الداخلية
تتطلب الخصائص الداخلية عناية فائقة. فجسم الصمام ذو الزوايا الضيقة أو التجاويف العميقة يُجبر فني التشغيل على العمل في منطقة صعبة. يجب أن تصل أداة القطع إلى كل سطح تحدده. وإذا لم تتمكن من ذلك، فستواجه عمليات إضافية أو تلفًا في الأجزاء.
تحديد أنصاف الأقطار وزوايا السحب
تستحق أنصاف الأقطار الداخلية دراسة متأنية. فالأقطار الصغيرة تجبر على استخدام قواطع طرفية صغيرة وهشة، تعمل ببطء وتتطلب عدة تمريرات سطحية، مما يزيد من وقت التشغيل والتكاليف. أما أنصاف الأقطار الأكبر فتتيح للفني استخدام أدوات أكبر وأكثر صلابة، تقطع بسرعة أكبر وتترك أسطحًا أفضل.
| اختيار التصميم | الأداة المطلوبة | وقت التشغيل النسبي | التكلفة النسبية | جودة تشطيب السطح |
| نصف قطر كبير (على سبيل المثال، 10 مم) | قاطع تفريز كبير وصلب | منخفض | منخفض | أسعار |
| نصف قطر صغير (على سبيل المثال، 1 مم) | قاطع تفريز صغير وهش | مرتفع | مرتفع | عادل إلى فقير |
| نصف القطر = نصف قطر الأداة | قاطع تفريز قياسي | معتدل | معتدل | ضعيف (من المحتمل حدوث ثرثرة) |
| نصف القطر > نصف قطر الأداة | قاطع تفريز قياسي | منخفض | منخفض | جيد إلى ممتاز |
قاعدة جيدة: اجعل نصف قطر التجويف ثلث عمقه على الأقل. والأفضل أن يكون 130% من نصف قطر الأداة. هذه الخطوة البسيطة تمنع الاهتزاز وتحسن جودة السطح. زوايا السحب مهمة أيضاً، فهي تسمح للأدوات بالانسحاب بسلاسة دون الاحتكاك بالجدران النهائية.
إدارة عمليات الحفر العميق والحفر بأقطار صغيرة
تختبر الثقوب العميقة مهارة كل فني تشغيل آلات. الأدوات الطويلة تنحرف، وتتحرك عن المركز، وقد تنكسر. عندما تحتاج إلى ثقب أعمق بكثير من قطره، فخطط لخطوات إضافية. قد يحتاج فني التشغيل إلى دورات حفر متقطعة لإزالة الرايش ومنع انكسار الأداة.
تحتاج المثاقب ذات الأقطار الصغيرة التي تقل عن 1 مم إلى عناية فائقة، فهي قابلة للكسر بسهولة. يجب الحفاظ على سرعة دوران عالية، مع خفض معدل التغذية. فكّر مليًا فيما إذا كنت بحاجة فعلًا إلى هذا الثقب الصغير. هل يُمكن استخدام قطر أكبر قليلًا؟ كل جزء من المليمتر يُضاف إلى حجم المثقاب يُقلل بشكل كبير من خطر الكسر.
تأثير اختيار المواد على قابلية التشغيل الآلي
إن المادة التي تختارها لا تؤثر فقط على التوافق الحيوي، بل إنها تغير طريقة قطع الآلة، وعمر الأداة، ودقة القياسات التي يمكنك تحقيقها.
موازنة الصلابة مع تآكل الأدوات
المواد الصلبة تُسرّع من تآكل الأدوات. التيتانيوم والفولاذ المقاوم للصدأ 316L قاسيان على حواف القطع، إذ يُولّدان حرارة. كما أنهما يتصلبان عند احتكاك الأداة بسطح القطع بدلاً من قطعه. لذا، يجب على فني التشغيل ضبط السرعات ومعدلات التغذية بدقة، وقد يستخدم طلاءات خاصة على أدواته. هذا التوازن بالغ الأهمية في مجال التصنيع باستخدام الحاسوب (CNC) للأجهزة الطبية، إذ لا مجال للتنازل عن جودة القطع. فالأداة المتآكلة تُخلّف سطحًا رديئًا، قد يُؤوي البكتيريا، وقد لا يستوفي معايير التعقيم.
تُشَكَّل المواد البلاستيكية اللينة مثل PEEK بسهولة أكبر، لكنها قد تنصهر إذا ارتفعت درجة حرارة الأداة بشكل مفرط، وقد تتشوه تحت ضغط التثبيت. ولكل مادة خصائصها المميزة التي تؤثر على أداء الآلة.
التنبؤ بمقاومة المواد وتراكم التفاوتات
تتحرك المواد أثناء عملية التصنيع. فالمعادن تعود إلى وضعها الأصلي قليلاً بعد القطع، بينما تنحني المواد البلاستيكية بشكل أكبر، وتنثني الجدران الرقيقة. تؤثر هذه الحركات على الأبعاد النهائية، لذا يأخذها المصمم الماهر في الحسبان.
يُفاقم تراكم التفاوتات المشكلة. لكل جزء تفاوته الخاص. وعندما تتلامس أجزاء متعددة، تتراكم الأخطاء. قد يظل مقعد الصمام الذي ينحرف عن المركز بمقدار 0.001 بوصة محكم الإغلاق. ولكن إذا انحرف التجويف فوقه أيضًا بمقدار 0.001 بوصة في الاتجاه المعاكس، فسيصبح لديك الآن 0.002 بوصة من عدم المحاذاة. قد تتسبب هذه الفجوة في حدوث تسريب. يكشف تصميم قابلية التصنيع (DFM) هذه التعارضات مبكرًا. فهو يُحدد مواضع تداخل التفاوتات بين الأجزاء المتلامسة قبل البدء في عملية القطع.
النماذج الأولية مقابل تكرارات تصميم الإنتاج
يُوفّر بناء النماذج الأولية المال. قد يبدو الأمر غير منطقي، إذ تدفع مقابل خطوات إضافية. لكن اكتشاف العيوب مبكراً يُكلّف أقل بكثير من إصلاحها لاحقاً.
استخدام التغذية الراجعة من التصميم للتصنيع لتقليل عدد الأجزاء
قد يتطلب تصميمك الأولي عشرة أجزاء منفصلة. قد تُظهر مراجعة التصميم للتصنيع (DFM) إمكانية دمج ثلاثة منها في قطعة واحدة مصنّعة آليًا. عدد أقل من الأجزاء يعني عددًا أقل من الوصلات، وعدد أقل من الوصلات يعني مسارات تسريب أقل. كما يعني ذلك تجميعًا أبسط ومخزونًا أقل للمتابعة. هذا التبسيط يدعم الامتثال للوائح التنظيمية نظرًا لوجود عدد أقل من المتغيرات التي يجب التحقق منها.
يُسهم استخدام مواد رخيصة الثمن مثل PLA أو ABS في النماذج الأولية المبكرة في خفض التكاليف الأولية. وبذلك، يمكنك اختبار الفكرة دون إنفاق مبالغ طائلة على مواد الإنتاج، واكتشاف عيوب التصميم قبل أن تتحول إلى أخطاء مكلفة.
التوسع من التجارب التجريبية إلى التصنيع بكميات كبيرة
تُسدّ التجارب الأولية الفجوة بين النموذج الأولي والإنتاج، فهي تُثبت صحة العملية، وتؤكد ثبات معايير التفاوت المسموح بها عبر دفعات متعددة، وتُنتج الوثائق اللازمة للتحقق من صحة العملية.
يُسرّع التكرار السريع خلال هذه المرحلة عملية التطوير بنسبة تصل إلى 40%، مما يُترجم مباشرةً إلى انخفاض تكاليف العمالة والتكاليف العامة. كما يُقلل من المخاطر، فمن خلال التحقق من صحة المواصفات الفنية مبكرًا، تتجنب الإخفاقات المكلفة وإعادة التصميم، بالإضافة إلى تجنب التأخيرات التنظيمية. كل هذه العوامل من شأنها أن تزيد التكاليف مع التقدم نحو الإنتاج الكامل.
كل قرار تصميمي يرتبط بالصورة الكلية. تُعدّ إمكانية تتبع المواد أمرًا بالغ الأهمية بالنسبة للغرسات والأجهزة القابلة للزرع. تتتبع أنظمة إدارة الجودة لديكم كل دفعة. تمنح شهادة ISO 13485 الجهات التنظيمية الثقة. عندما توثقون خيارات التصميم وبيانات التحقق، فإنكم تدعمون متطلبات إدارة الغذاء والدواء الأمريكية. تثبتون التعقيم من خلال هندسة متسقة. تُظهرون التوافق الحيوي من خلال مواد مُختبرة. يصبح هذا التوثيق بمثابة درعكم الواقي أثناء عمليات التدقيق وخارطة طريقكم للتحسينات المستقبلية.
مواد تصنيع صمامات طبية باستخدام الحاسوب
إن اختيار المادة المناسبة للصمام يُحدث فرقًا كبيرًا. فهو يُحدد مدى تحمل الجزء لعملية التعقيم، ويتحكم في عدد دورات التشغيل التي يدومها الصمام، ويؤثر على سرعة التصنيع وعمر الأدوات. يُعد اختيار المادة المناسبة أساس أي تصميم سليم.
معادن متوافقة حيوياً
تتصدر المعادن قائمة المواد المستخدمة في تصميم الصمامات التي تتطلب قوة عالية وعمرًا طويلًا. ويُعدّ الفولاذ المقاوم للصدأ والتيتانيوم الخيارين الأمثل في المجال الطبي.
مصنوع من الفولاذ المقاوم للصدأ 316L لمقاومة التآكل والفعالية من حيث التكلفة
يُعدّ الفولاذ المقاوم للصدأ 316L المادة الأساسية لصناعة الصمامات الطبية، فهو يقاوم التآكل في البيئات المالحة بشكل أفضل من معظم السبائك المنافسة. ويكمن سرّ ذلك في عنصر الموليبدينوم، الذي يُقاوم التآكل النُقري في السوائل الغنية بالكلوريدات كالدم والمحلول الملحي. أما الفولاذ المقاوم للصدأ 17-4PH فلا يحتوي على الموليبدينوم.
النتيجة الرئيسية: يتفوق الفولاذ 316L على الفولاذ 17-4PH في البيئات المالحة. والسبب المعدني الرئيسي هو افتقار الفولاذ 17-4PH إلى عنصر الموليبدينوم، وهو العنصر المسؤول عن مقاومة التنقر في البيئات الغنية بالكلوريدات. ويُقاس ذلك برقم مكافئ مقاومة التنقر (PREN): حيث يبلغ رقم PREN للفولاذ 316L من 23 إلى 29 ، بينما يبلغ رقم PREN للفولاذ 17-4PH من 15 إلى 17 فقط . وينعكس هذا الفارق الكبير في الأداء الفعلي: يُصنف الفولاذ 316L بأنه "جيد إلى ممتاز" في البيئات الغنية بالكلوريدات/مياه البحر، بينما يُصنف الفولاذ 17-4PH بأنه "ضعيف - عرضة للتنقر والتآكل الشقوقي".
بالنسبة للأجهزة المزروعة التي تلامس سوائل الجسم، يُعدّ هذا الفرق بالغ الأهمية. فقد يؤدي تآكل الصمام إلى إطلاق أيونات معدنية داخل جسم المريض، كما أن السطح الخشن قد يسمح بنمو البكتيريا. يتجنب الفولاذ 316L هاتين المشكلتين، بالإضافة إلى أنه أقل تكلفة من التيتانيوم، وهو ما يُعدّ ميزةً عند الحاجة إلى كميات كبيرة.
تتعامل سبائك متخصصة أخرى مع التطبيقات القاسية:
| سبائك الصف | خصائص المفتاح | التطبيقات في الصمامات |
| F-75 (ASTM F2886) | قوة عالية، مقاومة فائقة للتآكل، غير مغناطيسي، متوافق حيوياً | صمامات القلب |
| MP35N (ASTM F562) | قوة عالية، مقاومة فائقة للتآكل، غير مغناطيسي، متوافق حيوياً | صمامات القلب |
يُستخدم الكروم وسبائكه في صمامات القلب.
تتحمل هذه المعادن ملايين دورات الفتح والإغلاق داخل الجسم. وتتعامل آلات تصنيع الصمامات الطبية باستخدام الحاسوب (CNC) مع هذه السبائك بكفاءة، على الرغم من أن الأدوات تتآكل بشكل أسرع مقارنةً بالأنواع الأقل صلابة.
التيتانيوم (الدرجة 5 و23) لنسبة عالية من القوة إلى الوزن
يُضفي التيتانيوم ميزةً لا يُضاهيها الفولاذ، فهو قويٌّ وخفيف الوزن في آنٍ واحد. يُعدّ التيتانيوم من الدرجة الخامسة، المعروف أيضاً باسم Ti-6Al-4V، الخيارَ الأمثل، إذ يتحمّل الأحمال الثقيلة دون زيادة ملحوظة في الوزن. أما الدرجة الثالثة والعشرون، فهي نسخةٌ أنقى تحتوي على شوائب أقل، وتُوفّر مقاومةً أفضل للكسر، ما يجعلها مثاليةً للغرسات التي تتعرّض لإجهادٍ متكرر.
يُكوّن التيتانيوم طبقة أكسيد طبيعية تُقاوم التآكل. وفي حال تعرضها للخدش، تُرمّم هذه الطبقة نفسها. كما يجتاز التيتانيوم اختبارات التوافق الحيوي بنجاح. أما عيبه فهو التكلفة، إذ يُعدّ التيتانيوم أغلى من الفولاذ المقاوم للصدأ. كما أن عملية تشكيله أبطأ لأن حافة القطع تسخن بسرعة.
بلاستيك عالي الأداء
تُوفر المواد البلاستيكية مزايا لا تُضاهيها المعادن، فهي مقاومة للمواد الكيميائية القاسية، وأخف وزنًا، وتُحكم الإغلاق على الأسطح الأخرى. وتُستخدم أنواع البلاستيك الشائعة المستخدمة في المجال الطبي، مثل PEEK وPTFE، في التطبيقات التي تتطلب هذه الخصائص.
شهادات المواد وإمكانية التتبع
إن اختيار المادة ليس سوى نصف المهمة. أنت بحاجة أيضاً إلى دليل على أن المادة مطابقة للمواصفات. وتوفر الشهادات هذا الدليل.
توريد المواد الخام مع توفير الوثائق
يجب أن تصل كل دفعة من المواد مصحوبة بوثائق توضح التركيب الكيميائي والخواص الميكانيكية لتلك الدفعة تحديدًا. تثبت هذه الوثائق أن السبيكة مطابقة للمعيار الذي اخترته، مثل معيار ASTM F138 للفولاذ 316L.
يجب على ورشة التصنيع باستخدام الحاسوب (CNC) الاحتفاظ بهذه الوثائق، إذ تُصبح جزءًا من سجل تاريخ الجهاز. ويطلبها المفتشون أثناء عمليات التدقيق. تتيح إمكانية تتبع المواد ربط كل صمام مُصنّع بدفعته الأصلية. في حال حدوث أي خلل، يُمكن تتبعه إلى مصدره. تُعدّ هذه الإمكانية عنصرًا أساسيًا في أنظمة إدارة الجودة مثل ISO 13485.
ضمان الامتثال لمعايير التوافق الحيوي
تُعدّ معايير مثل USP Class VI وISO 10993 مهمة للتحقق من التوافق الحيوي للمواد والأجهزة. يجب على شريكك في التصنيع توثيق نتائج الاختبارات ذات الصلة لدعم الامتثال للوائح. يدعم هذا التوثيق ادعاءات التعقيم ويساعد في الحصول على موافقة إدارة الغذاء والدواء الأمريكية (FDA) للأجهزة القابلة للزرع. كما يُثبت الامتثال للمعايير التنظيمية الأوسع نطاقًا.
إن التحقق من اختيار المواد ليس خيارًا، بل هو جزء لا يتجزأ من عملية التحقق من صحة التصنيع. تضمن سلسلة التتبع، بدءًا من المواد الخام وصولًا إلى المنتج النهائي، استيفاء متطلبات التعقيم واللوائح التنظيمية. يجب توثيق كل خطوة، من استلام المواد مرورًا بالتصنيع والاختبار، كتابيًا. يثبت هذا التوثيق صحة تصنيع المنتج، ومطابقة المواد للمواصفات، واستيفاء الجهاز لمتطلبات التوافق الحيوي.
التفاوتات في تصنيع الصمامات الطبية باستخدام الحاسوب
تحدد دقة القياسات ما إذا كان الصمام يُحكم إغلاقه تمامًا أم يُسرّب بشكل خطير. في تصنيع الصمامات الطبية باستخدام آلات CNC، غالبًا ما يكون الفرق بين القطعة السليمة والقطعة المعيبة ضئيلًا جدًا، يصل إلى أجزاء من الألف من البوصة. دعونا نشرح معنى هذه الأرقام، وكيف تُحققها الآلات، وكيف يُمكن التحقق من صحتها.
تحديد التفاوتات القياسية لمكونات الصمامات
لكل بُعد في رسم الصمام هامش سماحية. بعضها فضفاض، والبعض الآخر يتطلب دقة متناهية. معرفة أيها هو أيها يوفر عليك المال والمتاعب.
الأبعاد الحرجة: أقطار الثقوب، وزوايا المقاعد، وأسطح منع التسرب
تُعدّ أقطار التجويف وأسطح تلامس المقعد أساس أي صمام. يجب أن تتطابق هذه الأسطح مع أجزائها المتلامسة بدقة متناهية. تتطلب معايير الصناعة عادةً هوامش خطأ تتراوح بين ±0.001 و ±0.0005 بوصة على أسطح منع التسرب الحساسة هذه. وهذا يُعادل تقريبًا سُمك شعرة بشرية مقسومة إلى خمسين جزءًا.
تستحق هندسة مقعد الصمام عناية خاصة. فزاوية مقعد الصمام تتحكم في كيفية تلامس عنصر الإغلاق معه. أي خطأ طفيف في هذه الزاوية يعني أن مانع التسرب يتلامس فقط على حافة واحدة بدلاً من تلامسه على كامل السطح. هذا الضغط المركز قد يشوه المقعد بمرور الوقت، وقد يُسبب أيضاً تسربات تتفاقم مع كل دورة تشغيل.
| البعد الحرج | تسامح |
| تسطح مقعد الصمام | سماكة 0.01 ملم |
| قطر التجويف | ± شنومك مم |
تُعدّ جودة سطح مناطق الإحكام هذه بنفس أهمية دقة الأبعاد. بالنسبة للموصلات والصمامات السائلة، يبلغ معيار الصناعة 0.4-0.8 ميكرومتر Ra. يضمن هذا النطاق إحكامًا مناسبًا دون أن يكون السطح أملسًا لدرجة التصاقه ببعضه. تتطلب الأسطح الملامسة للدم جودة سطح أدقّ، تتراوح بين 0.2 و0.4 ميكرومتر Ra، لمنع تنشيط الصفائح الدموية. وتتبع مكونات توصيل الأدوية نفس المعيار الأكثر صرامة لتجنب توليد الجسيمات.
الأبعاد الهندسية والتفاوتات (GD&T) للوضع الحقيقي
لا تكشف التفاوتات في الأبعاد إلا جزءًا من الحقيقة. فقد يكون قطر الأسطوانة دائريًا تمامًا، ولكنه يميل بزاوية بالنسبة لمقعد الصمام. ويؤدي هذا الخلل في المحاذاة إلى حدوث تسريبات تمامًا كما يحدث مع الثقوب ذات القطر الأكبر من اللازم.
يحلّ نظام التسامح الهندسي (GD&T) هذه المشكلة. لنأخذ مثالًا على تسمية شائعة لتعامد مقعد الصمام. يبدو الرمز كحرف T بنقطة في قاعدته. قد يُقرأ مربع التسامح 0.005 M. هذا يعني أن سطح المقعد يجب أن يكون عموديًا على محور المرجع ضمن منطقة أسطوانية قطرها 0.005 بوصة. يشير الحرف M إلى أقصى حد للمادة، مما يمنح تسامحًا إضافيًا عندما يكون العنصر أصغر من حجمه الأقصى.
يُجنّب التفسير الصحيح لهذا الأمر حدوث أي لبس. لا يتحكم مؤشر التعامد في الزاوية نفسها، بل يتحكم في تباين تلك الزاوية على كامل السطح. قد يكون المقعد متعامدًا تمامًا عند نقطة ما، ولكنه مائل عند نقطة أخرى. تلتقط منطقة التفاوت هذا التباين. يجب على فني التشغيل فهم هذا التمييز لضبط تثبيت قطعة العمل بشكل صحيح.
قدرة العملية ودقة الآلة
يتطلب تحقيق دقة عالية في القياسات أكثر من مجرد رسم جيد. يجب أن تحافظ الآلة نفسها على استقرارها خلال عمليات التشغيل الطويلة. وتؤثر العوامل البيئية وتآكل الأدوات باستمرار على الدقة.
التعويض الحراري والتحكم البيئي
الحرارة عدوٌّ لآلات التصنيع الدقيقة. فالتغيرات في درجة الحرارة قد تتسبب في تمدد أو انكماش الأجزاء، مما قد يؤدي إلى خروج الأبعاد عن نطاق التفاوت المسموح به. تعمل آلات CNC الحديثة على تعويض التمدد الحراري. وتقيس المقاييس الخطية الموضع الفعلي بدلاً من الاعتماد على دوران المحرك. كما تحافظ أنظمة تبريد المغزل على ثبات درجة الحرارة. وتتحكم بعض ورش العمل في بيئة الإنتاج بأكملها، حيث تُبقي درجة حرارة الأرضية ثابتة عند 68 درجة مئوية. وتكتسب هذه الضوابط أهمية بالغة في إنتاج الصمامات الطبية، حيث يجب أن يتطابق كل جزء مع التصميم المعتمد.
استخدام الفحص أثناء العملية لتصحيح تآكل الأدوات
تتآكل أدوات القطع مع كل تمريرة. تقطع أداة القطع الحادة بدقة متناهية. بعد قطع مئة قطعة، تتآكل هذه الأداة نفسها قليلاً، فتتغير الأبعاد. وبدون تصحيح، تخرج القطع في النهاية عن نطاق التفاوت المسموح به.
يحلّ الفحص أثناء عملية التصنيع هذه المشكلة. إذ تلامس الآلة قطعة العمل بمسبار عند نقاط محددة خلال دورة التصنيع، وتقيس البعد الفعلي وتقارنه بالبعد المستهدف. وفي حال تآكل المسبار، يقوم نظام التحكم بتعديل الإزاحة تلقائيًا. تضمن هذه التغذية الراجعة ذات الحلقة المغلقة بقاء كل قطعة ضمن المواصفات، حتى مع تدهور حالة الأدوات. والنتيجة هي إنتاج متسق في جميع مراحل الإنتاج.
القياسات المتقدمة للتحقق
تُنتج عملية التصنيع الآلي القطعة. وتُثبت القياسات أنها مطابقة للمواصفات. ويتطلب التحقق أدوات قادرة على القياس بدقة أعلى بكثير من التفاوتات التي تتحقق منها.
استخدام آلة قياس الإحداثيات (CMM) للفحص ثلاثي الأبعاد
تستخدم آلة قياس الإحداثيات مسبارًا يعمل باللمس لرسم خريطة ثلاثية الأبعاد للجزء بأكمله. وتقارن آلاف النقاط المقاسة بنموذج التصميم بمساعدة الحاسوب (CAD). وهذا يوفر تحققًا كاملاً من كل ميزة، وليس مجرد فحوصات موضعية قليلة.
تتميز آلات القياس ثلاثية الأبعاد (CMM) بدقة قياس فائقة. يصل هامش الخطأ في القياس إلى ±0.002 مم، أي ما يعادل تقريبًا ±0.00008 بوصة. وهذا أقل بكثير من هامش الخطأ المطلوب (±0.0002 بوصة) للعديد من مكونات الصمامات الطبية. تتجاوز قدرة القياس هذا الحد المطلوب بهامش كبير. بل إن بعض آلات القياس ثلاثية الأبعاد المتقدمة تصل دقة قياسها إلى بضعة أجزاء من المليون من البوصة.
تُعدّ هذه الدقة العالية ضروريةً لفحص آلة القياس ثلاثية الأبعاد (CMM) للتحقق من صحة أول قطعة. فعند اعتماد قطعة جديدة، يصبح تقرير آلة القياس ثلاثية الأبعاد دليلاً على أن العملية تُنتج قطعًا مطابقة للمواصفات. وتدعم هذه الوثائق عملية التحقق من صحة العملية وتُلبي المتطلبات التنظيمية.
أجهزة قياس الضغط الهوائي وأجهزة المقارنة البصرية لإجراء فحوصات بكميات كبيرة
يستغرق فحص آلة القياس ثلاثية الأبعاد وقتًا. وللإنتاج بكميات كبيرة، أنت بحاجة إلى طرق أسرع. يقيس قياس الهواء أقطار الثقوب دون ملامسة السطح. يتدفق الهواء المضغوط عبر فوهة صغيرة، ويتغير الضغط الخلفي بتغير الفجوة بين الفوهة وجدار الثقب. يوفر هذا قياسات سريعة وقابلة للتكرار، مثالية لفحوصات خط الإنتاج.
تقوم أجهزة المقارنة البصرية بإسقاط ظل مكبر للجزء على شاشة. يقارن المشغلون هذا الظل مع صورة طبق الأصل للشكل المثالي. هذه الطريقة فعالة للتحقق السريع من الملامح الخارجية والزوايا. تُكمل كلتا الطريقتين فحص آلة القياس ثلاثية الأبعاد، مما يمنحك سرعة في الإنتاج ودقة في التحقق.
الشراكة مع الشركة المصنعة المناسبة
يتطلب تحقيق هذه الدقة العالية أكثر من مجرد آلات متطورة، بل يتطلب شريكًا يفهم التفاعل بين التصميم والمواد والعمليات. يقدم شريك التصنيع المؤهل خدمة استثنائية وخبرة احترافية في مجال التصنيع لكل مشروع. يساعد فريقه العملاء على إنجاز نماذج أولية وإنتاج كميات كبيرة من مكونات الصمامات الطبية بكفاءة عالية. بفضل شهادة ISO 13485 المعتمدة وأنظمة إدارة الجودة القوية، يضمنون أن كل قطعة تلبي أعلى معايير التعقيم وتتبع المواد. هذه الشراكة تقلل من مخاطر مشروعك وتسرّع وصولك إلى السوق.
تشطيب السطحs لتصنيع صمامات طبية باستخدام الحاسوب
تُعدّ تشطيبات الأسطح بنفس أهمية دقة القياسات لأداء الصمامات. فالسطح الخشن قد يحبس البكتيريا، وقد يُسبب التآكل. وفي مجال التصنيع باستخدام الحاسوب (CNC) للأجهزة الطبية، تُعتبر معالجة الأسطح معيارًا تصميميًا بالغ الأهمية. وتبرز طريقتان ميكانيكيتان للتشطيب لتلبية احتياجات مختلفة.
تقنيات التشطيب الميكانيكية
تقنية السفع بالخرز الدقيق للحصول على ملمس غير لامع موحد
تُطلق عملية السفع بالخرز الدقيق خرزًا زجاجيًا أو خزفيًا دقيقًا على سطح القطعة، مما يُنتج ملمسًا غير لامع متجانسًا. يُساعد هذا الملمس على الالتصاق في مراحل التجميع اللاحقة، كما يُخفي علامات التصنيع الصغيرة التي قد لا تؤثر على الأداء ولكنها تُشوه المظهر. تُعد هذه العملية مثالية للأسطح الخارجية التي تُعتبر فيها المظهر الجمالي مهمًا، فهي لا تُغير أبعاد القطعة بشكل ملحوظ، مما يجعلها آمنة للقطع النهائية التي تُحقق بالفعل دقة عالية. مع ذلك، لا يُنصح باستخدامها على أسطح منع التسرب، لأن الملمس غير اللامع سيمنع تكوّن مانع تسرب مُحكم. تُعد عملية السفع بالخرز الدقيق طريقة فعّالة من حيث التكلفة لتحسين تجانس السطح في عمليات الإنتاج الكبيرة.
التلميع الكهربائي للفولاذ المقاوم للصدأ لإزالة النتوءات الدقيقة
تُزيل عملية التلميع الكهربائي طبقة رقيقة من المعدن من السطح. وتعمل هذه العملية كعملية طلاء عكسي، حيث يوضع الجزء في محلول كيميائي يمر به تيار كهربائي. فتغادر أيونات المعدن السطح وتذوب في المحلول.
تتحسن جودة السطح بشكل ملحوظ. عادةً ما يقلل التلميع الكهربائي قيمة Ra بنسبة 50% إضافية مقارنةً بالتلميع الميكانيكي. هذا السطح الأكثر نعومة لا يترك مجالاً لتراكم الملوثات أو البكتيريا وحيدة الخلية، وهو أمر ضروري للتعقيم في التطبيقات الطبية.
تُزيل عملية التلميع الكهربائي الشوائب التي يُخلّفها التلميع الميكانيكي، حيث تُذيب الحديد الحر والجسيمات العالقة على السطح، مما يُنتج طبقة سطحية غنية بالكروم. وتتحسن مقاومة التآكل بشكل ملحوظ، إذ تُقاوم الصمامات الطبية المُعالجة بالتلميع الكهربائي التآكل النُقري والتآكل الشقوقي بشكل أفضل بكثير من الأجزاء المُلمّعة ميكانيكيًا.
ومن المزايا الكبيرة الأخرى أن التلميع الكهربائي فعال على الأجزاء المعقدة، إذ يصل إلى مناطق لا تستطيع الأدوات الميكانيكية الوصول إليها. فغالباً ما تحتوي أجسام الصمامات على قنوات داخلية دقيقة وأسطح مخفية، ويعالج التلميع الكهربائي كل سطح يصل إليه المحلول، دون ترك أي خطوط تلميع موجهة.
بروتوكولات التنظيف والتخميل
بعد الانتهاء من التشطيب الميكانيكي، يحتاج الجزء إلى تنظيف شامل. إذ تترك عمليات التشغيل الآلي زيوتًا ورقائق معدنية وبقايا أخرى، ويجب إزالتها قبل نقل الجزء إلى مرحلة الفحص أو التجميع.
إزالة زيوت التشغيل والجسيمات
تُزيل بروتوكولات التنظيف القياسية زيوت التشغيل والجسيمات باستخدام عمليات مُعتمدة. بالنسبة للأجهزة الطبية القابلة للزرع، تتطلب خطوة التنظيف هذه التحقق. يجب إثبات أن العملية تُزيل جميع الملوثات. يُصبح هذا الإثبات جزءًا من سجل تاريخ الجهاز، ويدعم ادعاءات التعقيم أثناء عمليات التدقيق. كما تُتيح إمكانية تتبع المواد ربط دفعة التنظيف بكل جزء. تُلبي هذه الوثائق المتطلبات التنظيمية للتحكم في العمليات.
التخميل لتعزيز مقاومة الفولاذ المقاوم للصدأ للتآكل
التخميل هو معالجة كيميائية للفولاذ المقاوم للصدأ تُحسّن مقاومته للتآكل، ويُستخدم عادةً في الأجهزة الطبية. تتتبع أنظمة إدارة الجودة كل خطوة من المواد الخام إلى الصمام النهائي، ما يضمن الامتثال للوائح التنظيمية للأجهزة الطبية، ويُثبت استيفاء الجهاز لمعايير التعقيم. بالنسبة للغرسات والأجهزة الحيوية الأخرى، يُعدّ هذا التتبع شرطًا أساسيًا. تضمن بيانات التحقق من صحة العملية من دورات التخميل فعالية المعالجة بشكل متسق في جميع الدفعات.
الشراكة مع شركة نوبل لتصنيع صمامات طبية باستخدام تقنية CNC

إن اختيار شركة نوبل قد يُنجح مشروعك أو يُفشله. أنت بحاجة إلى أكثر من مجرد ورشة عمل مزودة بآلات. أنت بحاجة إلى فريق يفهم قواعد الأجهزة الطبية، وعلم المواد، وأنظمة الجودة. نوبل تجمع كل ذلك في مكان واحد.
قدرات كاملة من التصميم إلى التركيب
دعم هندسي داخلي للتصميم من أجل التصنيع والنماذج الأولية
يحتاج تصميمك إلى مراجعة دقيقة قبل طرحه في ورشة الإنتاج. يفحص مهندسو نوبل كل ميزة للتأكد من سهولة تصنيعها. يكتشفون مبكراً أي تعارضات في التفاوتات بين الأجزاء المتوافقة. ويقترحون تعديلات على نصف القطر لتسريع عملية القطع. كما يحددون الثقوب العميقة التي قد تتطلب أدوات خاصة.
يُساهم هذا التصميم المُصمم لمراجعة قابلية التصنيع في توفير مبالغ كبيرة. فإجراء تغيير بسيط، مثل زيادة نصف القطر الداخلي، يُمكن أن يُقلل من وقت التصنيع. كما أن اكتشاف مشكلة في سطح منع التسرب قبل الإنتاج يُجنّبكم تلف دفعات الإنتاج. يعمل فريق الهندسة في NOBLE مباشرةً مع مصمميكم لتحسين القطعة. ويُجرون نماذج أولية بسرعة، ما يُتيح لكم رؤية القطع المادية بدلاً من مجرد المحاكاة. تُساهم التغييرات السريعة خلال هذه المرحلة في تسريع عملية التطوير وخفض التكاليف.
تُسهم مرحلة النماذج الأولية أيضاً في توفير بيانات التحقق المبكر. إذ تُتيح لك معرفة سلوك المادة، والتأكد من دقة القياسات، واختبار تشطيبات سطحية مختلفة للوصول إلى التوازن الأمثل بين أداء منع التسرب والتوافق الحيوي. وتُستخدم هذه المعرفة في مرحلة الإنتاج الكامل.
خدمات التجميع والتغليف المتكاملة لتبسيط سلسلة التوريد الخاصة بك
إدارة موردين متعددين تزيد من المخاطر. فكل عملية تسليم تُعرّض المنتج لخطر الأخطاء أو التأخير أو التلوث. تُزيل شركة نوبل هذه المخاطر من خلال خدمات التجميع والتغليف المتكاملة.
تصل مكونات الصمامات الخاصة بكم كمنتجات نهائية ومختبرة. نتولى عمليات التجميع الفرعي والتجميع النهائي والاختبارات الوظيفية. كما ندير عمليات التنظيف والتغليف في بيئات مُحكمة. يُبسط هذا التوحيد سلسلة التوريد الخاصة بكم ويُخفف العبء على فريق مراقبة الجودة لديكم. شريك واحد مسؤول عن العملية بأكملها، من المواد الخام إلى المنتج النهائي. هذه المسؤولية الموحدة تُسهل عمليات التدقيق وتُعزز إمكانية التتبع.
الشهادات وضمان الجودة
تُثبت الشهادات التزام شركة نوبل بالجودة. فنحن نُظهر وجود أنظمة فعّالة وتطبيقها بدقة. وفي مجال إنتاج الصمامات الطبية، تُعدّ شهادة ISO 13485:2016 ذات أهمية بالغة، إذ تضمن وجود نظام إدارة جودة يُلبي المتطلبات الخاصة بالأجهزة الطبية، بما في ذلك تتبع المواد، والتوثيق، والتحقق من صحة العمليات. وتُعدّ هذه الشهادة أساسية لضمان التعقيم والتحقق من صحة العمليات. يتتبع نظام الجودة كل جزء من المواد الخام إلى الجهاز النهائي، ويُصبح تتبع المواد جزءًا من سجل تاريخ الجهاز. وعند تدقيق الجهات التنظيمية، يُثبت التوثيق الامتثال للمعايير. بالنسبة للغرسات والأجهزة القابلة للزرع، يُعدّ هذا المستوى من التحكم شرطًا أساسيًا لا يُمكن التنازل عنه. إنّ اختيار شريك حاصل على شهادة ISO 13485 يمنحك الثقة بأنّ مشروعك في مجال تصنيع الأجهزة الطبية باستخدام الحاسوب (CNC) يُلبي أعلى معايير الجودة. تُساهم قدراتنا في مجال التصنيع باستخدام الحاسوب، إلى جانب أنظمة الجودة المتطورة، في تقليل مخاطر مشروعك وتسريع وصولك إلى السوق.
يرتبط اختيار المواد ودقة التفاوتات وجودة السطح ارتباطًا وثيقًا. فكلٌ منها يُحدد مدى أمان عمل الصمام الطبي. وللحصول على أفضل النتائج، أنت بحاجة إلى أكثر من مجرد آلة CNC. أنت بحاجة إلى شريك حاصل على شهادة ISO 13485 ولديه خبرة واسعة في العمليات لضمان الالتزام بالمعايير.
تتولى شركة نوبل تتبع المواد من المواد الخام إلى المنتج النهائي. نسجل اختبارات التعقيم والتوافق الحيوي للغرسات والأجهزة القابلة للزرع. تُظهر بيانات التحقق لدينا أن كل دفعة تفي بالمواصفات المطلوبة.
هل أنت مستعد للمضي قدمًا؟ أرسل إلينا ملفات التصميم بمساعدة الحاسوب (CAD) أو أفكارك التصميمية لإجراء دراسة جدوى والحصول على عرض سعر تنافسي. يضمن لك نهجنا الشامل تقليل مخاطر المشروع، وتسريع طرح منتجك في السوق، والامتثال التام للمعايير. ركّز أنت على ابتكار الأجهزة، بينما تتولى شركة نوبل عمليات التصنيع المعقدة.
الأسئلة الشائعة حول تصنيع الصمامات الطبية باستخدام الحاسوب
ما مدى التفاوت الذي يمكن أن تحققه أسطح إحكام صمامات الأجهزة الطبية؟
غالباً ما تتطلب أسطح منع التسرب دقة تصل إلى ±0.0002 بوصة. ويمكن لأساليب التصنيع الدقيقة أن توفر هذا المستوى من الدقة.
لماذا يُفضل استخدام الفولاذ المقاوم للصدأ 316L في الصمامات الطبية؟
يحتوي الفولاذ 316L على الموليبدينوم، مما يمنحه مقاومةً عاليةً للتآكل تتراوح بين 23 و29. أما الفولاذ 17-4PH فيحصل على مقاومة تتراوح بين 15 و17 فقط. هذا الفرق يجعل الفولاذ 316L أكثر مقاومةً للتآكل في سوائل الجسم المالحة. كما أن اختيار هذا النوع من الفولاذ يدعم التوافق الحيوي مع السوائل عند ملامسته لها لفترات طويلة.
ما الذي تؤكده شهادة USP Class VI و ISO 10993-5؟
يُعدّ كلٌّ من معيار USP Class VI ومعيار ISO 10993-5 من المعايير التي تُساعد في التحقق من التوافق الحيوي للمكونات الطبية. وتعتمد متطلباتهما المحددة على التطبيق والسياق التنظيمي.
كيف يدعم التلميع الكهربائي التعقيم؟
تُزيل عملية التلميع الكهربائي طبقة رقيقة من المعدن، مما يقلل خشونة السطح بنحو 50%. كما أنها تُذيب الحديد الحر وتترك سطحًا غنيًا بالكروم. هذا السطح الأملس لا يحتوي على شقوق تختبئ فيها البكتيريا داخل الأجهزة الطبية.
ما هي الشهادات التي يجب أن يحملها شريك التصنيع باستخدام الحاسوب (CNC) في المجال الطبي؟
ابحث عن شريك متخصص في تصنيع الأجهزة الطبية باستخدام آلات CNC حاصل على شهادات مثل ISO 13485:2016، والتي تُثبت وجود نظام إدارة جودة مُصمم خصيصًا للأجهزة الطبية. تضمن هذه الشهادة التركيز على التتبع وإدارة المخاطر والامتثال للوائح التنظيمية. يُذكر أن كلاً من ISO 9001 وISO 13485 مهمتان، إلا أن ISO 13485 مطلوبة تحديدًا لتصنيع الأجهزة الطبية.
ما هو الغرض من التخميل؟
التخميل هو معالجة كيميائية للفولاذ المقاوم للصدأ تعزز مقاومته للتآكل. ويُستخدم عادةً في الأجهزة الطبية لتحسين التوافق الحيوي.
كيف تساعد إمكانية تتبع المواد أثناء عمليات التدقيق؟
تضمن إمكانية تتبع المواد تلبية المتطلبات التنظيمية ودعم سلامة الغرسات. يتم توثيق كل دفعة من المواد الخام، مما يربط كل صمام نهائي بدفعته الأصلية.







