ما هي أفضل طريقة لبناء حاوية لجهاز تفاعل البوليميراز المتسلسل (PCR) ؟ يعتمد ذلك على عدد الحاويات المطلوبة، ودقة تصميمها، ونوع المواد المستخدمة، وكيفية الحفاظ على نظافتها. من المتوقع أن ينمو السوق العالمي بنسبة 8.5% سنويًا حتى عام 2033، نظرًا لتزايد الحاجة إلى الاختبارات التشخيصية. تحتاج المختبرات إلى أجهزة موثوقة لأعمالها اليومية. يُعد التعاون مع الشركات المصنعة الأصلية (OEMs) واختيار التصميم الأمثل من العوامل بالغة الأهمية. يساعد البدء مبكرًا في تصميم الحاوية على اجتياز اختبارات التأهيل. الموردون الذين يُحسنون ترشيح الهواء ويتتبعون دفعات الإنتاج هم الأكثر حظًا في الحصول على الموافقة. تتطلب عملية تفاعل البوليميراز المتسلسل (PCR) دقة عالية ونظافة فائقة. معرفة هذه النقاط تُساعدك على اختيار أفضل جهاز PCR. يُقدم لك هذا الدليل خطة واضحة لاختيار الطريقة المناسبة، بدءًا من التصميم وحتى الحاوية النهائية.
متطلبات غلاف معدات تفاعل البوليميراز المتسلسل (PCR)
اختيار المواد المقاومة للحرارة والمواد الكيميائية
المواد البلاستيكية الحرارية مقابل المعادن في أغلفة معدات تفاعل البوليميراز المتسلسل (PCR)
تُحدد المادة المناسبة مدى كفاءة غلاف الجهاز. تُولّد أجهزة تفاعل البوليميراز المتسلسل (PCR) حرارةً أثناء دورات التسخين والتبريد. يجب أن يتحمل غلاف الجهاز هذه الحرارة دون أن ينثني أو يتشوه. تحافظ المواد المُثبّتة حراريًا على شكلها حتى بعد دورات تسخين وتبريد عديدة. تُعدّ المُثبّتات الحرارية وتقنيات تعديل مقاومة الصدمات من أهم التقنيات المُستخدمة في هذا المجال. تُقاوم هذه المواد التكسر والتلف السطحي. يُقارن الجدول أدناه الخيارات الشائعة.
| الخامة | خصائص مقاومة الحرارة والمواد الكيميائية |
| مزيج ABS/PC | يتحمل درجات حرارة أعلى وهو متين؛ ويعمل بشكل جيد مع مناديل الرعاية الصحية الشائعة. |
| البولي كربونات | مقاوم للصدمات؛ قد يتشقق مع بعض أنواع الكحول إذا كان الإجهاد الناتج عن عملية التشكيل مرتفعًا |
| PPSU | يتحمل التعقيم بالبخار والتنظيف القوي |
| نظرة خاطفة | مناسب للاستخدام في درجات الحرارة العالية والمتطلبات التي تتطلب قوة عالية؛ يقاوم المواد الكيميائية بشكل جيد للغاية |
| الامونيوم | يساعد على توزيع الحرارة؛ ويمكن استخدام بطانات عازلة لتلبية حدود درجة حرارة اللمس |
| ستانلس ستيل | الأفضل في الأماكن التي تتطلب متانة عالية وتعقيمًا متكررًا |
لكل مادة وظيفة مختلفة. فالمعادن كالألومنيوم تساعد على توزيع الحرارة، بينما تقاوم المواد البلاستيكية الحرارية كالبولي إيثر إيثر كيتون (PEEK) المواد الكيميائية. وتتطلب عملية تفاعل البوليميراز المتسلسل (PCR) أداءً ثابتًا للمواد.
تقييم مقاومة المواد الكيميائية للكواشف المختبرية
تستخدم المختبرات مواد تنظيف ومذيبات قوية، لذا يجب أن تكون مادة الغلاف مقاومة لها. تُعدّ مزيجات ABS/PC مناسبةً للاستخدام مع مناديل الرعاية الصحية الشائعة. يحتاج البولي كربونات إلى تشكيل دقيق لتجنب التشققات الناتجة عن الإجهاد. يتحمل PPSU دورات التعقيم بالبخار. يتميز PEEK بمقاومته العالية للمواد الكيميائية القاسية. تحمي المادة المناسبة الجهاز وتضمن عمرًا تشغيليًا طويلًا، مما يؤثر بشكل مباشر على حساسية ودقة نتائج التشخيص.
اعتبارات التصميم الرئيسية لأغلفة معدات تفاعل البوليميراز المتسلسل (PCR)
استراتيجيات الإدارة الحرارية وتبديد الحرارة
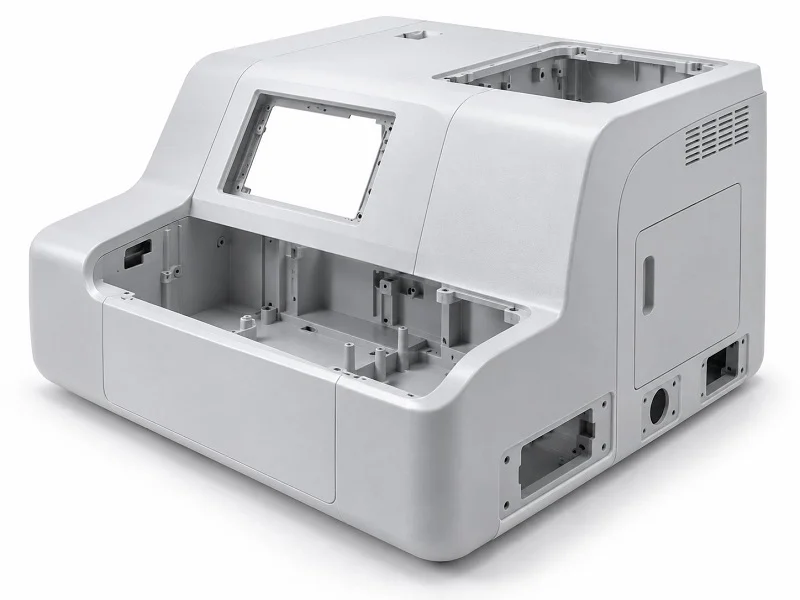
تم تصميم خزانة تفاعل البوليميراز المتسلسل لتوفير بيئة محكمة وخالية من التلوث لإعداد تفاعل البوليميراز المتسلسل، وتتضمن ميزات تعالج كلاً من الاستقرار الحراري والتحكم في الجسيمات المحمولة جواً.
تُنتج أجهزة تفاعل البوليميراز المتسلسل عالية الإنتاجية حرارةً أكبر أثناء التشغيل، لذا يجب أن يكون تصميم الحاوية مناسبًا لإدارة هذه الحرارة بكفاءة. تتضمن أنظمة التحكم البيئي مستشعرات دقيقة تراقب درجة الحرارة والرطوبة وتضبطهما باستمرار، مما يمنع تلف العينات. كما تُنتج أجهزة تفاعل البوليميراز المتسلسل السريعة حرارةً أكبر في دورات أقصر، لذا يجب أن يُراعي تصميم الحاوية ذلك. تضمن الإدارة الحرارية الجيدة استقرار أداء تقنية تفاعل البوليميراز المتسلسل.
تقليل التلوث باستخدام أسطح ملساء وغير مسامية
يُعدّ التحكم في التلوث بالغ الأهمية في التشخيص. تزيل خزانة تفاعل البوليميراز المتسلسل (PCR) 99.99% من الجسيمات التي يصل حجمها إلى 0.3 ميكرون. يوفر نظام ترشيح HEPA حاجزًا معقمًا ضد الملوثات المحمولة جوًا. يقضي التعقيم بالأشعة فوق البنفسجية بطول موجي 254 نانومتر على الجراثيم بفعالية. تمنع تدرجات الضغط السلبي دخول الهواء الخارجي إلى منطقة العمل. أما الأسطح الداخلية الملساء فلا تترك أي بقع للتلوث، مما يُسهّل عملية التنظيف. يجب أن يدعم الغلاف هذه الميزات، فهي ضرورية لتطبيقات التشخيص الجزيئي والاختبارات الجينية. حتى جهاز تفاعل البوليميراز المتسلسل المحمول يحتاج إلى هذه الضوابط لمكافحة التلوث، لحماية عينات الحمض النووي من التلف.
المعايير التنظيمية لأغلفة المعدات الطبية
الامتثال لمعايير ISO 13485
يجب على المصنّعين الالتزام بمعايير إدارة الجودة. يغطي معيار ISO 13485 أنظمة جودة الأجهزة الطبية. يضمن الامتثال لهذا المعيار جودة ثابتة للمنتج، ويدعم التشخيص السريري وتطبيقات علم الجينوم. تُظهر الشهادة التزامًا بالجودة، وتبحث المختبرات عن موردين معتمدين. يمنح الشريك المعتمد مختبرات التشخيص الثقة عند اختيار المعدات.
متطلبات السلامة وفقًا للمعيار IEC 61010-2-101
يُغطي معيار IEC 61010-2-101 على وجه التحديد معدات التشخيص المختبري، بما في ذلك أجهزة تفاعل البوليميراز المتسلسل (PCR). ويشمل هذا المعيار السلامة الكهربائية، والمخاطر الميكانيكية، والسلامة الحرارية. ويُشترط إجراء تقييم للمخاطر لأجهزة التشخيص. كما يُطبق اختبار التوافق الحيوي وفقًا لمعيار ISO 10993 على الأختام التي تلامس العينات. ويضمن التحقق من صحة التعقيم قدرة مواد التغليف على التعامل مع الطرق الشائعة. تحمي هذه المتطلبات المشغلين، وتضمن إجراء اختبارات موثوقة في مختبرات التشخيص. وتعتمد إنتاجية الاختبار على التشغيل المستمر للجهاز. ويتطلب تضخيم الحمض النووي تحكمًا حراريًا دقيقًا، وتُعد الحساسية عاملًا حاسمًا في كل عملية.
تصنيع حاويات معدات تفاعل البوليميراز المتسلسل العمليات
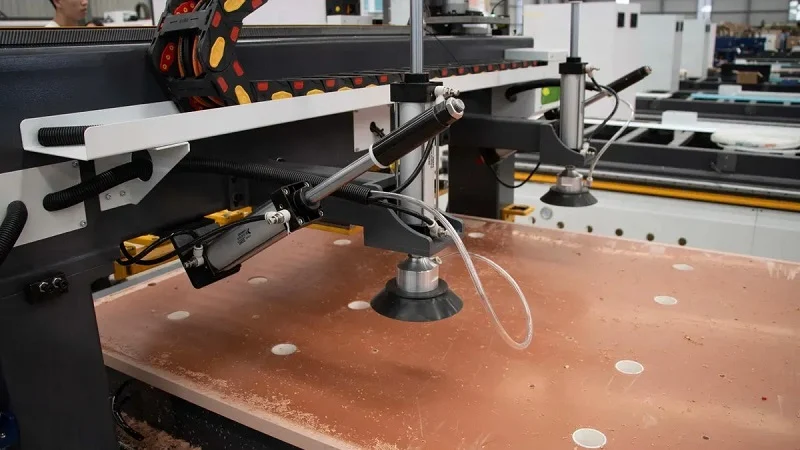
توجد أربع طرق رئيسية لتصنيع علب أجهزة التدوير الحراري. كل طريقة منها تُناسب احتياجات مُحددة، مثل عدد الأجزاء المطلوبة، ودقة تصنيعها، ومستوى نظافتها. تتميز كل من عمليات التصنيع باستخدام الحاسوب (CNC)، والطباعة ثلاثية الأبعاد، والقولبة بالحقن، وتصنيع الصفائح المعدنية بمزاياها الخاصة. يوضح الجدول أدناه كيفية مُلاءمة هذه العمليات لاستخدامات العلب المختلفة.
| عملية التصنيع | العمليات الفرعية الرئيسية | التطبيقات النموذجية في حاويات معدات تفاعل البوليميراز المتسلسل (PCR) |
| التصنيع باستخدام الحاسب الآلي | قطع عالي الدقة، وتفاوتات ضيقة | إطارات الأجهزة، ولوحات التثبيت، والأقواس الدقيقة، ومكونات تبديد الحرارة |
| تصنيع الصفائح المعدنية | القطع بالليزر، والثني باستخدام الحاسوب، واللحام، التثبيت | ألواح التغليف، والهياكل الإنشائية، وعلب معدات المختبرات |
| حقن صب | تصميم القالب، حقن المواد تحت ضغط عالٍ | أغطية، وهياكل، ومكونات داخلية ذات حجم كبير |
| الطباعة 3D | الترسيب الإضافي طبقة تلو الأخرى | النماذج الأولية، والأقواس المصممة حسب الطلب، والهندسة الداخلية المعقدة |
النماذج الأولية وعمليات الإنتاج بكميات صغيرة (التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد)
التصنيع باستخدام الحاسوب (CNC) لتحقيق دقة عالية وأشكال هندسية معقدة
تُستخدم آلات التصنيع باستخدام الحاسوب (CNC) لإزالة المواد من كتل صلبة من الألومنيوم أو الفولاذ المقاوم للصدأ أو البلاستيك الهندسي، مما يوفر أبعادًا دقيقة للغاية. تتطلب هياكل الأجهزة وألواح التثبيت هذا النوع من الدقة. كما تستفيد الأجزاء التي تُوزع الحرارة من دقة التصنيع باستخدام الحاسوب. وتستطيع هذه العملية التعامل مع الأشكال المعقدة التي يصعب على الطرق الأخرى التعامل معها. تلبي تشطيبات الأسطح الناتجة عن التصنيع باستخدام الحاسوب متطلبات غرف الأبحاث النظيفة دون الحاجة إلى بذل جهد إضافي كبير. بالنسبة للإنتاج بكميات صغيرة، توفر آلات التصنيع باستخدام الحاسوب سرعة في التنفيذ دون تكاليف إضافية للأدوات. صحيح أن تكلفة كل قطعة أعلى من تكلفة القطع المصبوبة، إلا أن عدم الحاجة إلى دفع ثمن القالب مقدمًا يجعلها خيارًا مناسبًا للكميات التي تقل عن بضع مئات من الوحدات. يُعدّ هدر المواد مصدر قلق، ولكن إعادة تدوير الرقائق يُسهم في الحدّ منه جزئيًا.
الطباعة ثلاثية الأبعاد للتكرار السريع والتصاميم المخصصة
تُتيح الطباعة ثلاثية الأبعاد بناء الأجزاء طبقةً تلو الأخرى انطلاقًا من النماذج الرقمية. تتميز هذه التقنية بقدرتها الفائقة على إنتاج أشكال معقدة تعجز عنها عمليات التصنيع التقليدية. يتراوح سعر طابعة سطح المكتب النموذجية بين 379 و3,440 دولارًا أمريكيًا، مما يجعلها في متناول الباحثين. يُعدّ ارتفاع الطبقة 0.2 مم، مع انحرافات أقل من 0.2 مم عن نموذج التصميم بمساعدة الحاسوب (CAD)، مناسبًا لمعظم النماذج الأولية. يُنتج خيط ABS أجزاءً سوداء معتمة وقوية، مثالية لاختبارات الحماية. يُمكن لفرق التصميم تجربة الإصدارات الجديدة بسرعة، من خلال طباعة الأجزاء المُحدّثة خلال ليلة واحدة، مما يُسرّع دورة التطوير بشكل ملحوظ. تستفيد الأقواس والحوامل الداخلية المُخصصة من حرية التصميم. مع ذلك، لا تتمتع الأجزاء المطبوعة بنفس جودة سطح الأجزاء المصنّعة آليًا، إذ تتطلب خطوات إضافية كالصنفرة والتلميع لجعل الأسطح جاهزة للاستخدام في غرف الأبحاث النظيفة. تُعدّ هذه التقنية مثالية للنماذج الأولية والكميات الصغيرة جدًا، وليست مناسبة للإنتاج بكميات كبيرة.
إنتاج بكميات كبيرة باستخدام تقنية قولبة الحقن
جودة ثابتة وتكلفة منخفضة للوحدة على نطاق واسع
تُضخّ عملية التشكيل بالحقن البلاستيك المنصهر الساخن في قالب فولاذي تحت ضغط عالٍ، مما ينتج عنه قطع متطابقة بدقة متناهية. وبمجرد بناء القالب، ينخفض سعر القطعة الواحدة بشكل ملحوظ. ومع أحجام الإنتاج التي تصل إلى عشرات الآلاف، تُصبح هذه العملية الخيار الأمثل من حيث التكلفة. تتميز القطع المُشكّلة بأسطح ملساء غير مسامية تقاوم التلوث، وهو أمر بالغ الأهمية لأجهزة التشخيص الجزيئي. كما أن قابلية تكرار عملية التشكيل بالحقن تعني أن كل غلاف يفي بنفس المواصفات، مما يُسهّل مراقبة الجودة عندما تبقى الأبعاد ثابتة تقريبًا. بالنسبة لأجهزة تفاعل البوليميراز المتسلسل (PCR) المُثبتة ذات التصاميم المستقرة، تُوفر عملية التشكيل بالحقن أفضل قيمة على المدى الطويل.
الاستثمار الأولي في الأدوات واعتبارات تصميم القوالب
تُعدّ تكلفة الأدوات الأولية لعملية التشكيل بالحقن مرتفعة. إذ تُكلّف قوالب الصلب عشرات الآلاف من الدولارات، ويستغرق تصنيعها أسابيع. ويجب أن يُراعي تصميم القالب زوايا السحب، وسُمك الجدار، وموضع البوابة. ويؤدي سوء تصميم القالب إلى التواءات، وعلامات انكماش، أو حقن غير كامل. كما يؤثر اختيار المادة بشكل كبير على تصميم القالب. وقد تتطلب الأنواع المُثبّتة حراريًا لتطبيقات PCR درجات حرارة أعلى للقالب. ويتطلب قرار الاستثمار في الأدوات ثقةً في تصميم المنتج. وتُعدّ تغييرات التصميم بعد تصنيع القالب مكلفة. ويُنهي معظم المصنّعين عملية النمذجة الأولية الشاملة قبل البدء بعملية التشكيل بالحقن. ويكمن العائد في انخفاض تكلفة القطعة الواحدة، وارتفاع الإنتاجية بمجرد بدء الإنتاج.
تصنيع الصفائح المعدنية للأغلفة الهيكلية
القطع والثني واللحام لهياكل متينة
تبدأ عملية تصنيع الصفائح المعدنية بألواح معدنية مسطحة. يُنتج القطع بالليزر خطوطًا خارجية دقيقة. ثم يُشكّل الثني باستخدام الحاسوب (CNC) المادة إلى أشكال ثلاثية الأبعاد. تُلحم الأجزاء لتكوين تجميع دائم. تُنتج هذه العملية هياكل قوية تتحمل الإجهاد الميكانيكي. يُعد الفولاذ المقاوم للصدأ والألومنيوم من الخيارات الشائعة، حيث توفر هذه المواد متانة عالية ومقاومة للحرارة. تُناسب أغلفة الصفائح المعدنية المتطلبات الحرارية لتقنية تفاعل البوليميراز المتسلسل (PCR) بكفاءة. تُناسب هذه العملية الإنتاج بكميات متوسطة حيث لا يكون استخدام قوالب الحقن مُجديًا. مدة التصنيع أقصر من مدة بناء القوالب. تجعل القوة الهيكلية هذه الطريقة مثالية للأجهزة الكبيرة التي تحتاج إلى دعم صلب.
دمج الأجهزة والحماية الكهرومغناطيسية
تُسهّل الهياكل المعدنية إضافة المكونات. تُثبّت المسامير والبراغي المكونات مباشرةً على الإطار. يوفر المعدن نفسه حمايةً كهرومغناطيسية، مما يحمي الإلكترونيات الحساسة من التداخل. يُعدّ هذا الأمر بالغ الأهمية لأجهزة التشخيص التي تتطلب الحفاظ على جودة الإشارة. يمكن إضافة حشوات حماية إضافية عند نقاط التجميع. تشمل خيارات تشطيب السطح الطلاء المسحوقي، والصنفرة، والتنظيف بالفرشاة. تُحسّن هذه المعالجات مقاومة التآكل وتتوافق مع معايير غرف الأبحاث النظيفة. إنّ الجمع بين القوة الهيكلية والحماية يجعل من الصفائح المعدنية خيارًا متعدد الاستخدامات للعديد من التطبيقات. غالبًا ما تستخدم تصميمات أجهزة تفاعل البوليميراز المتسلسل المحمولة هذا النهج لضمان المتانة أثناء النقل.
يعتمد اختيار إحدى هذه العمليات على حجم الإنتاج، ومتطلبات الدقة، وحدود الميزانية. يُفضّل استخدام الطباعة ثلاثية الأبعاد والتصنيع باستخدام الحاسوب (CNC) في مرحلة النماذج الأولية. بينما يتطلب الإنتاج بكميات كبيرة قولبة الحقن. أما الاحتياجات الهيكلية فتشير إلى تصنيع الصفائح المعدنية. يجمع العديد من المصنّعين بين العمليات، باستخدام التصنيع باستخدام الحاسوب (CNC) للأجزاء الدقيقة والصفائح المعدنية للهيكل الرئيسي. يوازن هذا النهج الهجين بين التكلفة والجودة والأداء. يساعد فهم كل عملية مصنّعي المعدات الأصلية (OEMs) على اتخاذ قرارات مدروسة بشأن احتياجاتهم الخاصة من المعدات.
مقارنة العمليات لأغلفة معدات تفاعل البوليميراز المتسلسل (PCR)
التكلفة ووقت التسليم وقابلية التوسع
الاستثمار الأولي مقابل تكلفة الجزء الواحد لكل عملية
تؤثر تكلفة كل طريقة على الاختيار. تختلف تكلفة الإعداد وتكلفة كل جزء اختلافًا كبيرًا بين العمليات الأربع.
| طريقة عملنا | تكلفة الإعداد/الأدوات | تكلفة الوحدة (حجم منخفض) | تكلفة الوحدة (الحجم الكبير) |
| الطباعة 3D | الحد الأدنى (بدون أدوات) | معتدل | معتدل |
| حقن صب | مرتفع (قالب مخصص بقيمة 10 آلاف دولار فأكثر) | عالي جدا | منخفض جدا |
| التصنيع باستخدام الحاسب الآلي | متوسط (البرمجة والتجهيزات) | معتدل | معتدل إلى منخفض |
| الصب/التقليدي | قوالب عالية (قوالب أو أشكال) | مرتفع | منخفض |
تتميز عمليات تصنيع الصفائح المعدنية والتشغيل باستخدام الحاسوب (CNC) بتكاليف إعداد متوسطة، تشمل القوالب المخصصة ووقت المشغل. أما الطباعة ثلاثية الأبعاد فلا تحتاج إلى أي أدوات. بينما يتطلب قولبة الحقن أعلى تكلفة أولية، حيث تتجاوز تكلفة القالب المخصص 10,000 دولار أمريكي قبل البدء في تصنيع أي قطع. ولا يكون هذا الاستثمار مجديًا إلا في حال إنتاج كميات كبيرة من القطع. ففي الإنتاج بكميات قليلة، يتم توزيع تكلفة القالب على عدد محدود من القطع، مما يجعل تكلفة الأدوات مرتفعة لكل قطعة. أما في الإنتاج بكميات كبيرة، فتُوزع التكلفة على آلاف القطع، مما يؤدي إلى انخفاض سعر القطعة الواحدة بشكل ملحوظ.
المدة الزمنية النموذجية للنماذج الأولية مقابل الإنتاج بكميات كبيرة
تُعدّ فترات تجهيز النماذج الأولية مثالية للطباعة ثلاثية الأبعاد. إذ يُمكن شحن غلاف مطبوع ثلاثي الأبعاد في غضون أيام بعد الانتهاء من التصميم. بينما تستغرق عمليات التصنيع باستخدام الحاسوب (CNC) وقتًا أطول قليلًا نظرًا للبرمجة. يُجنّب كلا الخيارين الأسابيع اللازمة لصنع القوالب. تُغيّر دورات الإنتاج الجدول الزمني. يتطلب قولبة الحقن تصميم القالب، وقطع الفولاذ، وإجراء تجارب أولية. قد يستغرق هذا عدة أسابيع قبل بدء الإنتاج الكامل. أما تصنيع الصفائح المعدنية فيقع بينهما. يستغرق القطع بالليزر والتشكيل باستخدام الحاسوب (CNC) وقتًا للإعداد، لكنهما يعملان بسرعة بعد ذلك. يجب على مصنعي المعدات الأصلية (OEMs) الذين يخططون لإطلاق منتج جديد مراعاة هذه الجداول الزمنية. قد يبدأ مشروع آلة تفاعل البوليميراز المتسلسل (PCR) سريع ذو جدول زمني ضيق بنماذج أولية مطبوعة ثلاثية الأبعاد، ثم ينتقل إلى قولبة الحقن عندما يصبح التصميم مستقرًا. يُوازن هذا النهج المرحلي بين السرعة والتكلفة على المدى الطويل.
الدقة، والتفاوتات، وتشطيب السطح
تحقيق دقة عالية باستخدام التحكم الرقمي الحاسوبي مقابل قولبة الحقن
تُتيح عمليات التصنيع باستخدام الحاسوب (CNC) أعلى دقة في التحكم بالأبعاد مقارنةً بالعمليات الأربع الأخرى. تزيل أدوات القطع المواد بدقة قابلة للتكرار، بينما تحافظ هياكل الأجهزة وألواح التثبيت على مواقعها بدقة متناهية. هذه الدقة ضرورية لأجهزة تفاعل البوليميراز المتسلسل (PCR) التي تُستخدم لمحاذاة الأجزاء البصرية أو عناصر التسخين. كما تُحقق عملية قولبة الحقن دقة عالية في الأبعاد بمجرد التأكد من جودة القالب، حيث تُحاكي تجويف القالب بدقة فائقة، مما يُقلل من التباين بين الأجزاء على مدار دورات الإنتاج الطويلة. إلا أن انكماش القالب يُصعّب الأمر، إذ يختلف معدل انكماش كل مادة عند التبريد، وهو ما يجب على مصممي القوالب مراعاته. تتجنب عمليات التصنيع باستخدام الحاسوب (CNC) مشاكل الانكماش، حيث تزيل عملية القطع المواد من كتلة صلبة، مما يحافظ على دقة الأبعاد وفقًا لنموذج التصميم بمساعدة الحاسوب (CAD). غالبًا ما تتفوق عمليات التصنيع باستخدام الحاسوب (CNC) في عمليات المحاذاة الدقيقة. أما بالنسبة للأجزاء ذات الأحجام الكبيرة والشكل المتناسق، فتُوفر عملية قولبة الحقن دقة مماثلة بتكلفة أقل.
متطلبات المعالجة اللاحقة للأجزاء المطبوعة ثلاثية الأبعاد
تحتاج الأجزاء المطبوعة بتقنية الطباعة ثلاثية الأبعاد إلى معالجة إضافية قبل استخدامها في غرف نظيفة. تترك خطوط الطبقات نتوءات دقيقة على جميع الأسطح، وهذه النتوءات تحبس الأوساخ ويصعب تنظيفها. يعمل الصنفرة على تنعيم السطح، لكنها تستغرق وقتًا. أما التغليف فيملأ الثقوب. ويُعدّ التنعيم بالبخار خيارًا آخر لبعض المواد. كل خطوة تزيد من الجهد والتكلفة. يكون السطح النهائي جيدًا تقريبًا مثل الأجزاء المصنّعة آليًا أو المصبوبة، ولكنه ليس مطابقًا تمامًا. بالنسبة للنماذج الأولية، يُعدّ هذا التوازن مناسبًا. أما بالنسبة لأغلفة الإنتاج، فإن الخطوات الإضافية تُقلّل من جدوى الطباعة ثلاثية الأبعاد من حيث التكلفة. لذا، ينبغي على فرق التصميم تضمين المعالجة اللاحقة في ميزانيتها وجدولها الزمني. قد تُكلّف القطعة المطبوعة التي تحتاج إلى الكثير من التشطيبات أكثر من القطعة المصنّعة آليًا.
التوافق المادي والامتثال التنظيمي
ما هي العمليات التي تدعم بشكل أفضل المواد المصنفة وفقًا لمعيار ISO 13485؟
تتطلب شهادة ISO 13485 توثيقًا دقيقًا لتتبع المواد. يجب تتبع كل دفعة من الراتنج أو المعدن من المورد إلى المنتج النهائي. تُسهّل عمليات التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن هذه العملية. ويُقدّم موردو المواد شهادات تحليل مع كل دفعة. كما تُوفّر عمليات تصنيع الصفائح المعدنية تتبعًا مماثلًا للألمنيوم والفولاذ المقاوم للصدأ. أما الطباعة ثلاثية الأبعاد فتواجه تحديات أكبر، إذ تختلف تركيبات الراتنج بين الموردين والدفعات، وتتباين معايير التوثيق بشكل كبير في صناعة التصنيع الإضافي. يُقدّم بعض مُصنّعي الخيوط والراتنجات الآن مواد طبية مع تتبع كامل، لكن هذه الخيارات لا تزال محدودة مقارنةً بالطرق التقليدية. لذا، ينبغي على المختبرات ومُصنّعي أجهزة التشخيص التحقق من وثائق المواد قبل اختيار العملية. ويجب أن يُلبي غلاف جهاز تفاعل البوليميراز المتسلسل (PCR) نفس معايير الجودة التي يُلبيها الجهاز الموجود بداخله.
اعتماد الغلاف النهائي للاستخدام الطبي
لا يقتصر الحصول على الشهادة النهائية على اختيار المادة المناسبة فحسب، بل يجب أن يجتاز الغلاف بأكمله اختبارات السلامة والأداء. يغطي معيار IEC 61010-2-101 متطلبات السلامة الكهربائية والميكانيكية والحرارية لأجهزة التشخيص المختبري. وينطبق اختبار التوافق الحيوي وفقًا لمعيار ISO 10993 على أي سطح يلامس العينات. ويتحقق التحقق من التعقيم من قدرة الغلاف على تحمل طرق التنظيف الشائعة. وتؤثر كل عملية تصنيع على عملية الحصول على الشهادة بشكل مختلف. فعملية قولبة الحقن تُنتج أجزاءً متجانسة ذات نتائج اختبار متوقعة. وتوفر عملية التصنيع باستخدام الحاسوب (CNC) نفس التجانس للأجزاء المعدنية. أما الأجزاء المطبوعة ثلاثية الأبعاد فتحتاج إلى تحقق إضافي، إذ يتغير تماسك الطبقات ومسامية السطح بين عمليات التصنيع، مما يزيد من صعوبة الحصول على الشهادة. بينما تُعطي عملية تصنيع الصفائح المعدنية نتائج قوية وقابلة للتكرار. ويؤثر اختيار العملية بشكل مباشر على سلاسة عملية الحصول على الشهادة. ويمكن لشريك ذي خبرة في تصنيع الأجهزة الطبية أن يُساعد في هذا الأمر، حيث تُقلل خبرته من مخاطر فشل الاختبارات وإعادة التصميم المكلفة.
لا تُظهر المقارنة أي طريقة مثلى واحدة، فلكل عملية حاجة مختلفة. يُعدّ الطباعة ثلاثية الأبعاد والتصنيع باستخدام الحاسوب (CNC) الأنسب لإنتاج النماذج الأولية. بينما يتطلب الإنتاج بكميات كبيرة قولبة الحقن. أما الاحتياجات الهيكلية فتُشير إلى استخدام الصفائح المعدنية. يجمع العديد من المصنّعين بين العمليات للحصول على أفضل النتائج. تُركّب الأجزاء الدقيقة المصنّعة باستخدام الحاسوب (CNC) داخل غلاف من الصفائح المعدنية، بينما تحمي الأغطية المصبوبة بالحقن التجميع. يُحسّن هذا النهج الهجين دقة أجهزة تفاعل البوليميراز المتسلسل (PCR) مع التحكم في التكاليف. تعتمد حساسية نتائج التشخيص على استقرار أداء الجهاز، ويبدأ هذا الأداء باختيار الغلاف المناسب. يعتمد معدل الإنتاجية في المختبرات على تشغيل الأجهزة بكفاءة عالية. تتحقق مكاسب الكفاءة من خلال اختيار مسار التصنيع الأمثل. كل قرار، بدءًا من المواد وصولًا إلى العملية، يُؤثر في المنتج النهائي. يُدرك مصنّعو المعدات الأصلية (OEMs) هذه المفاضلات، ويتخذون خيارات أفضل لمعدات تفاعل البوليميراز المتسلسل (PCR) الخاصة بهم.
إطار صنع القرار
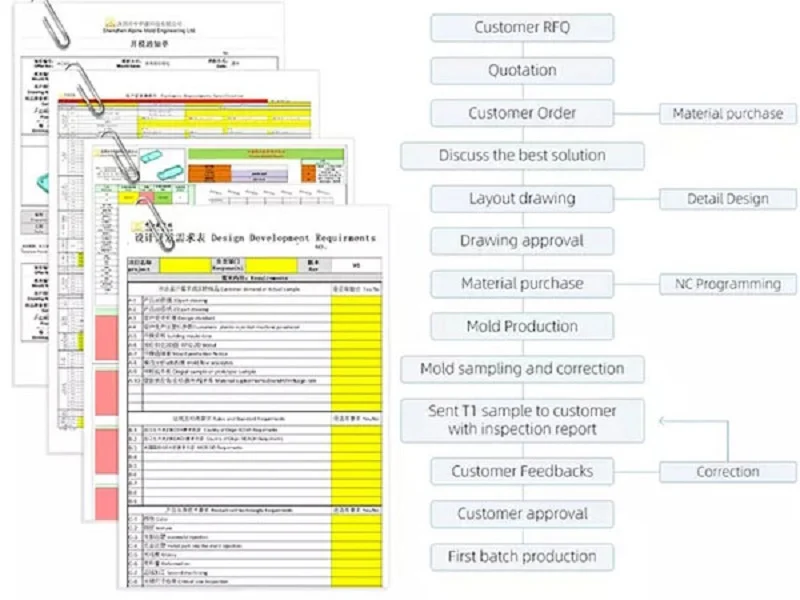
يتطلب اختيار مسار التصنيع الأمثل لغلاف جهاز تفاعل البوليميراز المتسلسل (PCR) اتباع إطار عمل واضح. ويعتمد اختيار الجهاز المناسب على طبيعة مشروعك. تُحوّل هذه الخطوات الثلاث المتطلبات التقنية إلى قرار ملموس، وتشمل الكمية والدقة والميزانية. تُضيّق كل خطوة نطاق الخيارات المتاحة، مما يُتيح لك مسارًا واضحًا للمضي قدمًا.
الخطوة الأولى: حدد حجم إنتاجك
تحديد عتبات الحجم المنخفضة والمتوسطة والعالية
تُجيب الخطوة الأولى على سؤال بسيط: كم عدد الوحدات التي تحتاجها؟ يُناسب الإنتاج بكميات صغيرة النماذج الأولية والكميات المحدودة، حيث تُعدّ الطباعة ثلاثية الأبعاد والتصنيع باستخدام الحاسوب (CNC) خيارين مناسبين. ولا يتطلبان استثمارًا أوليًا كبيرًا. أما الإنتاج بكميات متوسطة، فيُناسب تصنيع الصفائح المعدنية والتصنيع المتقدم باستخدام الحاسوب (CNC). بينما يُعدّ قولبة الحقن الخيار الأمثل للإنتاج بكميات كبيرة. صحيح أن تكلفة القالب مرتفعة في البداية، إلا أن سعر الوحدة ينخفض بشكل ملحوظ. وهذا أمر بالغ الأهمية لأجهزة تفاعل البوليميراز المتسلسل (PCR) المستخدمة في المختبرات ذات الإنتاجية العالية. يجب أن تتناسب إنتاجية خط الإنتاج مع الطلب على الاختبارات. يحتاج نظام PCR لمختبر تشخيص مركزي إلى إنتاج بكميات كبيرة، بينما يحتاج النموذج الأولي البحثي إلى إنتاج بكميات صغيرة. هذه الخطوة وحدها تُقلّل من الخيارات المتاحة لأي مشروع PCR. لا يُعدّ حدّ الإنتاج ثابتًا، بل يتغير بناءً على مدى تعقيد القطعة. يكمن السرّ في حساب نقطة التعادل، حيث يتمّ تعويض تكلفة الأدوات من خلال انخفاض تكلفة الوحدة.
الخطوة الثانية: تقييم احتياجات الدقة والتعقيد
مطابقة متطلبات الهندسة والتفاوتات مع العملية
الخطوة الثانية تُركز على الجزء نفسه. ما الشكل المطلوب؟ وما مدى دقته؟ الدقة ليست خيارًا في أجهزة تفاعل البوليميراز المتسلسل (PCR). تعتمد دقة الدورة الحرارية على ملاءمة الجزء. وتعتمد حساسية الاختبار التشخيصي على محاذاة ثابتة. تُوفر عمليات التصنيع باستخدام الحاسوب (CNC) أدقّ التفاوتات، وهي الخيار الأمثل لأجهزة PCR في نقاط التثبيت الحرجة. تُتيح الطباعة ثلاثية الأبعاد إمكانية تصنيع الأشكال الداخلية المعقدة، كما تُسهّل طباعة قنوات التبريد والأقواس المُخصصة، إلا أن سطحها يكون خشنًا، وتضيف عمليات المعالجة اللاحقة وقتًا وتكلفة. أما قولبة الحقن فتُعطي سطحًا أملسًا وقابلًا للتكرار، وهي مثالية لأفضل أغلفة أجهزة PCR في الإنتاج. تُوفر الصفائح المعدنية المتانة والحماية من التداخل الكهرومغناطيسي. استخدم دليل شراء جهاز PCR هذا لمطابقة الشكل الهندسي مع العملية. قد يحتاج الشكل المعقد ذو التفاوتات الدقيقة إلى التصنيع باستخدام الحاسوب (CNC) أولًا، ثم القولبة. بينما يحتاج الصندوق البسيط إلى صفائح معدنية. يجب أن تُراعي عملية اختيار معدات المختبر هذه العوامل. يبدأ قرار اختيار أفضل جهاز PCR بالغلاف، فأي عدم تطابق هنا يؤدي إلى تأخيرات وتكاليف باهظة. ويُحدد الشكل الهندسي اختيار العملية. يُحدد مستوى التفاوت التكلفة. يمكن تحقيق تفاوتات دقيقة باستخدام التصنيع باستخدام الحاسوب (CNC) والقولبة الدقيقة، بينما توفر الطباعة ثلاثية الأبعاد دقة أقل للأشكال الهندسية المعقدة. تتطلب هذه الخطوة مراجعة دقيقة لنموذج التصميم بمساعدة الحاسوب (CAD).
الخطوة الثالثة: مراعاة الميزانية والجدول الزمني
موازنة تكاليف الأدوات مع سعر القطعة الواحدة والوقت اللازم لطرح المنتج في السوق
تُوازن الخطوة الثالثة بين المال والوقت. لا تقتصر الميزانية على تكلفة القطعة فحسب، بل تشمل التكلفة الإجمالية للمشروع. تُعدّ الأدوات أكبر بند في النفقات الأولية، حيث تُكلّف قوالب الحقن عشرات الآلاف من الدولارات. بينما تحتاج آلات CNC إلى تجهيزات خاصة، لكنها لا تتطلب قوالب تستغرق وقتًا طويلاً للتصنيع. أما الطباعة ثلاثية الأبعاد، فلا تتطلب أي أدوات. لكن سعر القطعة الواحدة يُشير إلى وضع مختلف؛ فالكميات الكبيرة تجعل قولبة الحقن الخيار الأرخص، بينما الكميات الصغيرة تجعل الطباعة ثلاثية الأبعاد أو CNC أرخص. يؤثر الجدول الزمني أيضًا على الاختيار؛ فمشروع PCR ذو الجدول الزمني السريع قد يستغني عن قولبة الحقن، لأن تصنيع القالب يستغرق أسابيع، بينما تبدأ CNC والطباعة ثلاثية الأبعاد فورًا، مما يُسرّع طرح المنتج في السوق. غالبًا ما تواجه شركات التشخيص مواعيد نهائية ضيقة، وتحتاج مختبرات التشخيص إلى المعدات فورًا. لذا، يُعدّ النهج الهجين خيارًا مثاليًا، حيث يُستخدم CNC للدفعة الأولى، ثم يُحوّل إلى قولبة الحقن للدفعة التالية، مما يُوازن بين السرعة والتكلفة على المدى الطويل. يُمكن لشريك مُختص مساعدتك في حساب هذه المفاضلات، حيث يُقيّم فريقه العملية برمتها، وينظر في تكلفة القالب، وسعر القطعة الواحدة، ومدة التوريد. يقدمون لك توصية واضحة. وهذا يقلل من خطر اتخاذ قرار خاطئ.
تُشكّل هذه الخطوات الثلاث عملية قابلة للتكرار لأي مشروع تصنيع حاويات. أولًا، تحديد الحجم. ثانيًا، تقييم الدقة. ثالثًا، موازنة الميزانية والجدول الزمني. والنتيجة هي مسار تصنيع واضح. تُقدّم الأقسام التالية أمثلة عملية لتطبيق هذه الخيارات.
دراسات حالة في تصنيع أغلفة معدات تفاعل البوليميراز المتسلسل
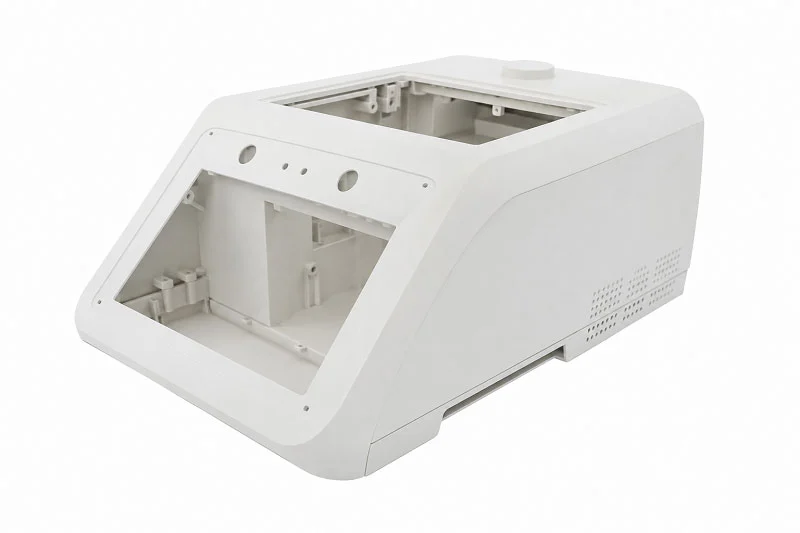
نموذج أولي بحثي منخفض الحجم باستخدام التصنيع باستخدام الحاسوب
تغييرات التصميم المتكررة وسرعة الإنجاز
احتاج مختبر علم الجينوم في إحدى الجامعات إلى غلاف مُصمّم خصيصًا لنموذج أولي جديد لتقنية تفاعل البوليميراز المتسلسل (PCR). كان الفريق يخطط لبناء عدد محدود من الوحدات لإجراء دراسات التحقق. لم يكن استخدام تقنية القولبة بالحقن خيارًا مناسبًا لهذا الحجم، إذ أن تكلفة القالب وحده ستتجاوز ميزانية المشروع بأكملها.
شكّلت عمليات التصنيع باستخدام الحاسوب (CNC) الحل الأمثل. قام المصنّع ببرمجة مسارات القطع مباشرةً من نموذج التصميم بمساعدة الحاسوب (CAD). وبفضل عدم الحاجة إلى استثمار في الأدوات، أمكن تعديل التصميم بحرية. أظهرت النسخة الأولى مشاكل في الخلوص حول كتلة التسخين. قام الفريق بتحديث النموذج وحصل على قطع غيار جديدة في غضون أيام. وقد أثبتت هذه السرعة في التنفيذ أهميتها البالغة. كل تعديل في التصميم حسّن من إدارة الحرارة وسهولة الوصول إلى المكونات.
وفر الغلاف المصنوع من الألومنيوم المشغول آليًا تبديدًا طبيعيًا للحرارة، مما جنّب المختبر إضافة أي أجهزة تبريد إضافية. كما استوفت جودة السطح متطلبات غرف الأبحاث النظيفة دون الحاجة إلى خطوات إضافية. انتقل المشروع من مرحلة التصميم إلى مرحلة التشغيل الفعلي في غضون أسابيع، لا أشهر. بالنسبة لبيئات البحث ذات أحجام الإنتاج غير المؤكدة، توفر عمليات التصنيع باستخدام الحاسوب (CNC) مرونة لا تضاهيها العمليات الأخرى.
حاويات لأجهزة تفاعل البوليميراز المتسلسل (PCR) المستخدمة في التشخيص
قولبة الحقن بكميات كبيرة لضمان جودة متسقة
استعدت شركة تشخيصية لإطلاق نظام تفاعل البوليميراز المتسلسل (PCR) تجاري للمختبرات السريرية. وتوقعت السوق طلباً يصل إلى عشرات الآلاف من الوحدات سنوياً. تطلب حجم الإنتاج عملية تصنيع مصممة للتوسع والتكرار.
برزت تقنية قولبة الحقن كخيارٍ واضح. وتشير مصادر الصناعة إلى "أغلفة أجهزة التشخيص" كأحد التطبيقات الشائعة، مع التركيز بشكل خاص على أغلفة أجهزة تفاعل البوليميراز المتسلسل (PCR). وتخدم تقنية قولبة الحقن الدقيقة أسواق التشخيص وعلم الجينوم بشكل مباشر. وتنتج هذه العملية أجزاءً متطابقة في كل دفعة إنتاج، وهو أمر بالغ الأهمية للامتثال للوائح وضمان الجودة.
كان الاستثمار الأولي في القوالب كبيرًا. انخفضت تكلفة القطعة الواحدة بشكل ملحوظ بمجرد بدء الإنتاج. تميزت كل عبوة بأسطح ملساء غير مسامية مقاومة للتلوث. استوفت القطع المصبوبة متطلبات توثيق ISO 13485 مع إمكانية تتبع المواد بالكامل. قامت الشركة بتوسيع نطاق الإنتاج بثقة، لعلمها أن كل وحدة مطابقة للتصميم المعتمد. بالنسبة للمنتجات الراسخة ذات التصاميم الثابتة، يوفر قولبة الحقن أقل تكلفة إجمالية عند الإنتاج بكميات كبيرة.
غلاف ذو هندسة معقدة باستخدام الطباعة ثلاثية الأبعاد
التغلب على قيود التصميم في التصنيع التقليدي
واجهت شركة ناشئة تعمل على تطوير جهاز تفاعل البوليميراز المتسلسل المحمول تحديًا فريدًا. تطلّب الغلاف قنوات تبريد داخلية تتبع مسارات منحنية حول وحدة الكشف البصري. لم يكن بالإمكان إنشاء هذه القنوات باستخدام طرق التصنيع التقليدية. كما أن قولبة الحقن تتطلب عمليات جانبية معقدة ومنزلقات متعددة، مما يرفع تكاليف الأدوات إلى مستويات باهظة.
حلت الطباعة ثلاثية الأبعاد مشكلة التصميم الهندسي. قام فريق التصميم بتضمين قنوات تبريد متوافقة مباشرة في جدران الغلاف، حيث تتبعت هذه القنوات بدقة محيط المكونات الداخلية. جمع الجزء المطبوع عدة قطع مصنعة آليًا في مكون واحد، مما أدى إلى انخفاض وقت التجميع بشكل ملحوظ.
أظهر النموذج الأولي أداءً جيدًا في الاختبارات الأولية. تطلّبت خشونة السطح معالجة لاحقة لتلبية معايير غرف التنظيف. قام الفريق بتطبيق تقنية التنعيم بالبخار وختم الأسطح الخارجية. استوفى الغلاف النهائي متطلبات الحساسية اللازمة للكشف عن التألق. أثبت هذا النهج مثاليته لعمليات الإنتاج ذات الأحجام المنخفضة حيث تفوق تعقيدات التصميم تكلفة القطعة الواحدة. تحققت الشركة الناشئة من صحة فكرتها، ثم انتقلت لاحقًا إلى قولبة الحقن بمجرد أن بررت الأحجام الاستثمار في الأدوات.
تُظهر دراسات الحالة هذه المفاضلات العملية بين عمليات التصنيع. يُحدد حجم الإنتاج القرار، بينما يُؤثر التعقيد على الخيارات المتاحة، وتُحدد الميزانية والجدول الزمني الحدود. يُوفر شريك التصنيع خبرة شاملة في جميع العمليات الأربع، ويُساعد فريقه الهندسي مُصنّعي المعدات الأصلية على اتخاذ هذه القرارات بثقة.
تعاون مع شركة نوبل في مشروع حاوية معدات تفاعل البوليميراز المتسلسل (PCR) الخاص بك
نوبل شركة رائدة في تصنيع الأجهزة الطبية باستخدام المعادن والبلاستيك. تُسهّل الشركة على عملائها إنجاز النماذج الأولية وعمليات الإنتاج الكاملة بسلاسة، حيث يحصل فريق الهندسة على استشارات متخصصة في كل خطوة. تجمع نوبل بين الكفاءة التقنية والخدمة السريعة، مما يُقلل المخاطر ويُسرّع طرح المنتجات في السوق.
خدمات متكاملة من التصميم إلى التجميع
خبرة في تصنيع المعادن والبلاستيك
تتمتع شركة نوبل بخبرة واسعة في العديد من مجالات التصنيع. يعمل فريقنا مع الألومنيوم والفولاذ المقاوم للصدأ والبلاستيك المتين. هذه الخبرة المزدوجة ضرورية لمشاريع تصنيع أغلفة أجهزة تفاعل البوليميراز المتسلسل (PCR). يستطيع شريك واحد قصّ الأقواس بدقة، وتشكيل الأغطية البلاستيكية، وبناء هياكل الصفائح المعدنية. تتعامل الشركة بثقة مع الأشكال المعقدة. تشمل خبرتنا في المواد مجموعة واسعة من اللدائن الحرارية والمعادن المناسبة للأغلفة الطبية. هذا التنوع في المهارات يضمن عدم وجود أي تضارب في المهام بين الموردين.
مصدر واحد لأعمال التشغيل الآلي والقولبة والتشطيب
يُسهّل الإنتاج المتكامل سلسلة التوريد بأكملها. تتولى شركة نوبل توريد قطع الغيار، والأعمال الميكانيكية، والتجميع، والاختبار، والتغليف. وبذلك، يتجنب العملاء التعامل مع العديد من الموردين. تقدم نوبل ما يلي:
- التصنيع باستخدام الحاسب الآلي للحصول على إطارات الأجهزة الدقيقة وألواح التثبيت
- حقن صب لإنتاج كميات كبيرة من الهياكل بجودة ثابتة
- تصنيع الصفائح المعدنية للهياكل القوية التي تحجب التداخل الكهرومغناطيسي
- الطباعة 3D للنماذج الأولية السريعة والأشكال الداخلية المعقدة
- تشطيبات السطح مثل الطلاء بالبودرة، والتنظيف بالرمل، والتنظيف بالفرشاة
يساهم هذا النهج الشامل في تقليل أوقات التسليم وإزالة فجوات التواصل. كما يضمن ثبات مراقبة الجودة من المواد الخام إلى المنتج النهائي.
جودة معتمدة لصناعة الأجهزة الطبية
شهادة نظام إدارة الجودة
تُظهر الشهادات التزامًا حقيقيًا بالجودة. تمتلك شركة نوبل شهادات لأنظمة إدارة الجودة، مما يضمن رقابة صارمة على العمليات. تتطلب هذه الشهادات أنظمة مكتوبة للتتبع، والتحكم في المخاطر، وفحص العمليات، وحفظ السجلات. تشعر مختبرات التشخيص ومصنعو المعدات الأصلية بالثقة التامة لمعرفتهم أن كل غلاف يفي بالمعايير المحددة. يدعم نظام الجودة الموافقات من إدارة الغذاء والدواء الأمريكية وغيرها من الجهات التنظيمية.
مراقبة الجودة الصارمة وإمكانية التتبع
تُتابع كل دفعة من المواد من المورد إلى المنتج النهائي. وتأتي كل دفعة من الراتنج أو المعدن مصحوبة بشهادة تحليل. يُعد هذا التتبع بالغ الأهمية لأجهزة تفاعل البوليميراز المتسلسل (PCR) المستخدمة في البيئات السريرية. وتُطبق الشركة أنظمة جودة صارمة لاكتشاف الوحدات غير المطابقة للمواصفات. وتضمن فحوصات العمليات نتائج قابلة للتكرار في جميع دفعات الإنتاج. وتُسهّل هذه الوثائق عملية اعتماد الجهاز الطبي النهائي.
كيفية البدء في مشروع حاوية معدات تفاعل البوليميراز المتسلسل (PCR)
عملية مراجعة التصميم من أجل التصنيع (DFM)
تبدأ العملية بمراجعة تصميم التصنيع. يقوم مهندسو نوبل بفحص نموذج التصميم بمساعدة الحاسوب (CAD) الخاص بك بحثًا عن أي مشاكل محتملة. يتحققون من زوايا السحب، وسماكة الجدار، وموضع البوابة، وحدود التفاوت المسموح بها. تكشف هذه المراجعة عن المشاكل قبل أن تبدأ في إنفاق المال على الأدوات. يقدم فريقنا ملاحظات قيّمة حول اختيار المواد والعمليات. يحصل العملاء على نصائح واضحة بناءً على حجم الإنتاج والميزانية. هذا التعاون المبكر يمنع تكاليف الإصلاح الباهظة لاحقًا.
التواصل مع الفريق الهندسي للحصول على استشارة بشأن المشروع
بدء مشروعك يتطلب خطوة واحدة بسيطة. تواصل مع فريق الهندسة في نوبل، وأرسل لهم ملفات التصميم واحتياجاتك. سيرسل لك فريقنا عرض سعر مفصلًا وخطة تصنيع، وسيختارون لك أفضل عملية تناسب وضعك. سواء كنت بحاجة إلى نموذج أولي واحد أو إنتاج بكميات كبيرة، فإن نوبل تلبي احتياجاتك. بفضل مزيج من الشهادات والمهارات المتكاملة والخبرة الهندسية، تُعد نوبل شريكًا موثوقًا به في تصنيع حاويات أجهزة تفاعل البوليميراز المتسلسل (PCR). تعتمد المختبرات وشركات التشخيص حول العالم على هذا الفريق لتوفير حاويات موثوقة ومتوافقة مع المعايير.
يعتمد اختيار عملية التصنيع المناسبة لغلاف جهاز تفاعل البوليميراز المتسلسل (PCR) على حجم الإنتاج، والدقة، ونوع المواد، ومكافحة التلوث، والمتطلبات التنظيمية. لا توجد طريقة واحدة تناسب جميع المشاريع. ابدأ بمراجعة المواد التي تتعامل معها المختبرات. حدد ما يحتاج إلى الحماية: العينة، أو المستخدم، أو كليهما. ارسم مخطط سير العمل وتصميم الغرفة. تأكد من متطلبات الصيانة والشهادات مبكرًا. قارن عروض الأسعار فقط بعد التأكد من ملاءمة التطبيق. يقلل هذا النهج المنظم من المخاطر. يوفر شريك التصنيع ذو الخبرة خبرة في جميع العمليات. تساعد مراجعة التصميم للتصنيع في اكتشاف المشكلات قبل بدء تصنيع الأدوات. يرشدك فريقنا نحو أفضل غلاف لجهاز PCR يلبي احتياجاتك. تواصل مع شريك تصنيع اليوم لمناقشة مشروع غلاف جهاز PCR الخاص بك والحصول على إرشادات الخبراء لاختيار العملية المناسبة.
الأسئلة الشائعة
ما هي أفضل عملية تصنيع لغلاف معدات تفاعل البوليميراز المتسلسل (PCR)؟
لا توجد عملية واحدة تناسب جميع المشاريع، فحجم الإنتاج هو العامل الحاسم في اتخاذ القرار. فالإنتاج بكميات قليلة يناسبه التصنيع باستخدام الحاسوب (CNC) أو الطباعة ثلاثية الأبعاد، بينما يتطلب الإنتاج بكميات كبيرة قولبة الحقن. أما تصنيع الصفائح المعدنية فهو مناسب للهياكل الإنشائية. ولكل طريقة مزاياها الخاصة التي تلبي احتياجات محددة.
كيف أختار بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن؟
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) الأنسب للإنتاج بكميات صغيرة تقل عن بضع مئات من الوحدات، إذ لا تتطلب استثمارًا في الأدوات. أما قولبة الحقن، فتحتاج إلى قوالب باهظة الثمن، لكنها توفر تكلفة منخفضة جدًا للوحدة الواحدة عند الإنتاج بكميات كبيرة. لذا، ضع في اعتبارك ميزانية مشروعك الإجمالية والجدول الزمني قبل اختيار الطريقة المناسبة.
ما هي أفضل المواد المستخدمة في صناعة أغلفة معدات تفاعل البوليميراز المتسلسل (PCR)؟
تتحمل خلطات ABS/PC الحرارة وتقاوم مواد التنظيف الشائعة. يوفر البولي كربونات مقاومة للصدمات ولكنه يتطلب تشكيلًا دقيقًا. يقاوم PEEK المواد الكيميائية القاسية. يوزع الألومنيوم الحرارة بكفاءة. يوفر الفولاذ المقاوم للصدأ متانة عالية للتعقيم المتكرر. يعتمد اختيار المادة على متطلباتك الحرارية والكيميائية الخاصة.
كيف أضمن أن غلاف معدات تفاعل البوليميراز المتسلسل (PCR) الخاص بي يفي بمعايير ISO 13485؟
تعاون مع مُصنِّع مُعتمد. يتطلب معيار ISO 13485 توثيق تتبع المواد من المورِّد إلى المنتج النهائي. يجب على شريكك تقديم شهادات تحليل لكل دفعة من المواد. اختر مورِّدًا لديه أنظمة إدارة جودة راسخة وإجراءات تتبع فعّالة.
ما هو الوقت المعتاد لتصنيع نموذج أولي لعلبة؟
تُتيح الطباعة ثلاثية الأبعاد إمكانية إنتاج القطع في غضون أيام بعد الموافقة النهائية على التصميم. أما التصنيع باستخدام الحاسوب (CNC) فيستغرق وقتًا أطول قليلًا نظرًا للبرمجة والإعداد. ويُغني كلا الخيارين عن الأسابيع اللازمة لتصنيع قوالب الحقن. وتعتمد المدة الزمنية لإنتاج النماذج الأولية على مدى تعقيد القطعة ومتطلبات تشطيب السطح.
هل يمكنني الجمع بين عمليات تصنيع مختلفة؟
نعم. يستخدم العديد من المصنّعين أساليب هجينة. حيث تُركّب قطع دقيقة مصنّعة باستخدام آلات CNC داخل هياكل معدنية. وتحمي الأغطية المصبوبة بالحقن هذه المجموعة. تُوازن هذه الاستراتيجية بين التكلفة والجودة والأداء. ويمكن لشريك تصنيع ماهر أن يُرشّح لك أفضل مزيج لمشروعك.
كيف يؤثر التحكم في التلوث على تصميم حاوية معدات تفاعل البوليميراز المتسلسل (PCR)؟
تتطلب أجهزة تفاعل البوليميراز المتسلسل (PCR) أسطحًا ملساء غير مسامية. تقاوم هذه الأسطح التلوث وتسهل تنظيفها. كما أن التصميمات الداخلية المتكاملة لا تترك أي فراغات لتجمع الجزيئات. وتتطلب ميزات ترشيح HEPA والتعقيم بالأشعة فوق البنفسجية دمجًا مناسبًا في الغلاف. تؤثر خيارات التصميم بشكل مباشر على دقة التشخيص في المختبرات السريرية.
ما هي الشهادات التي يجب أن أبحث عنها في شريك التصنيع؟
ابحث عن مصنّعين حاصلين على شهادات نظام إدارة الجودة ومتوافقين مع معايير السلامة المعمول بها، مثل معيار IEC 61010-2-101. تغطي هذه المعايير إدارة الجودة وسلامة الأجهزة الطبية. يضمن الشريك المعتمد سلاسة إجراءات الحصول على الموافقات التنظيمية لمنتجك النهائي.