
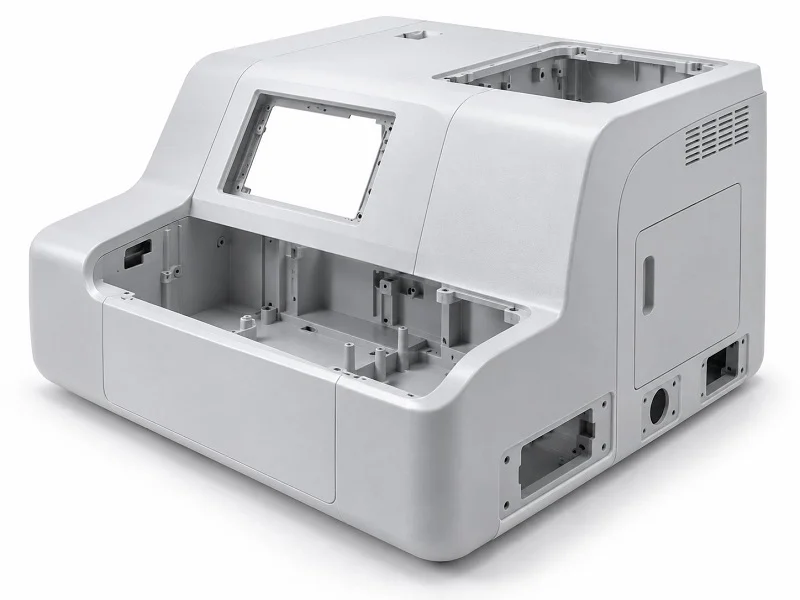
تُعدّ عمليات التشكيل بالحقن ، والتشكيل الحراري ، والتشكيل بالحقن التفاعلي (RIM) من أهم الطرق لتصنيع أغلفة الأجهزة الطبية المحمولة. أما بالنسبة للمواد، فتشمل اللدائن الحرارية مثل البولي كربونات، والأكريلونيتريل بوتادين ستايرين (ABS)، والكيدكس، والبولي فينيل كلوريد (PVC)، والبوليمرات عالية الأداء مثل البولي إيثر إيثر كيتون (PEEK)، والبولي يوريثان، والبولي-DCPD، بالإضافة إلى المعادن مثل الفولاذ المقاوم للصدأ 316L، والألومنيوم، والتيتانيوم. يقارن هذا الدليل بين هذه الخيارات بناءً على المتانة، ومقاومة المواد الكيميائية، والامتثال للوائح، والتكلفة، وحجم الإنتاج. ستحصل على إرشادات مفيدة تساعدك في اتخاذ القرار المناسب لمشروعك القادم لأغلفة الأجهزة الطبية. سواء كنت تفكر في غلاف متين لشاشة محمولة باليد أو غلاف خفيف لجهاز قابل للارتداء، فإن المزيج الأمثل من العملية والمواد يُحدث فرقًا كبيرًا.
المتطلبات الأساسية لـ غلاف الأجهزة الطبية المحمولة
متانة مقاومة الصدمات وتشطيب سطح الغلاف
يجب أن يتحمل غلاف الأجهزة الطبية المحمولة الاستخدام الشاق في الواقع العملي. تُعد اختبارات السقوط مطلبًا أساسيًا، حيث تسقط الأجهزة من الطاولات أو العربات أو حتى من الأيدي. يجب أن يحمي الغلاف الإلكترونيات الموجودة بداخله. يوفر البولي كربونات مقاومة أفضل للصدمات لهذا الغرض. قامت إحدى الشركات المصنعة لأجهزة التشخيص بالتحول من الأكريليك القياسي إلى مركب بولي كربونات مُصمم خصيصًا، مما أدى إلى انخفاض أعطال الأجزاء بنسبة 40%. تُعد جودة سطح الغلاف بنفس القدر من الأهمية، إذ يجب أن يتمتع غلاف الأجهزة الطبية بسطح تجميلي من الفئة "أ"، أي خالٍ من العيوب أو خطوط التدفق المرئية. يجب أن يبدو السطح نظيفًا واحترافيًا، وأن يكون مقاومًا للخدوش الناتجة عن الاستخدام اليومي. تُساعد الشفافية البصرية في بعض التطبيقات الطبية، حيث تُمكّن النافذة الشفافة الأطباء من رؤية الشاشات. تحافظ مواد مثل البولي كربونات على شفافيتها مع الحفاظ على متانتها. يُحقق اختيار المواد الجيد توازنًا بين قوة تحمل الصدمات والجودة البصرية.
مقاومة المواد الكيميائية وتوافق التعقيم
بيئة الرعاية الصحية قاسية على الأجهزة. تحتوي المطهرات المستخدمة في المستشفيات على مواد كيميائية قوية، مثل الكحول والمبيض وبيروكسيد الهيدروجين. هذه المنظفات قادرة على إتلاف المواد الضعيفة بسرعة. يجب أن يتحمل الغلاف التعرض المتكرر لهذه المواد دون تشقق أو انتفاخ. يضيف التعقيم طبقة أخرى من الضغط، حيث تخضع بعض الأجهزة للتعقيم بالبخار عند درجة حرارة 134 درجة مئوية، بينما تتعرض أجهزة أخرى لأشعة جاما أو أكسيد الإيثيلين. تختبر كل دورة قدرة المادة على التحمل. يجب أن تتحمل الحشيات هذه الظروف، وكذلك مادة الغلاف. يُعد نمو البكتيريا مصدر قلق حقيقي في المرافق السريرية، لذا فهي بحاجة إلى مقاومة للميكروبات لمنع تكوّن الأغشية الحيوية. يساعد اختيار المواد المناسبة على تقليل العدوى المرتبطة بالرعاية الصحية. يوفر البولي كربونات مقاومة كيميائية ممتازة لعوامل التعقيم، كما يوفر ثباتًا في الأبعاد لتحقيق دقة عالية. يجب أن يتحمل هذه الظروف القاسية بثبات. النظافة أولوية قصوى في البيئات السريرية.
الامتثال التنظيمي والشهادات
تخضع عملية الامتثال لقواعد صارمة. يحدد معيار ISO 13485 معيار إدارة الجودة. ويُشترط تسجيل الجهاز لدى إدارة الغذاء والدواء الأمريكية (FDA) للأسواق الأمريكية. ويغطي معيار UL 60601-1 السلامة الكهربائية للمعدات. وُضعت هذه المعايير لضمان سلامة المرضى. وتضمن لوائح سلامة المنتج استيفاء هذه الأجزاء للمتطلبات الأساسية. ويخضع اختبار التوافق الحيوي لمعيار ISO 10993 أو ISO 13732. ويجب أن تجتاز الأسطح غير القابلة للزرع هذه الاختبارات. ويُوفر اختيار البلاستيك المعتمد الوقت. ويجب أن تستوفي المواد البلاستيكية المستخدمة في أغلفة الأدوات الطبية هذه المتطلبات. ويُساعد التعاون المبكر مع مُصنِّع ذي خبرة، حيث يُرشدك إلى المواد المُتوافقة. وتتطلب بروتوكولات مكافحة العدوى أجزاءً مقاومة لنمو البكتيريا. ويضمن اتباع الإرشادات المُعتمدة موثوقية الجهاز.
حقن صب غلاف جهاز طبي محمول
نظرة عامة على العملية واعتبارات الأدوات
تعتمد عملية التشكيل بالحقن على صهر حبيبات البلاستيك ودفعها في قالب مُشكّل. يبرد البلاستيك، ثم يُفتح القالب، ويسقط الجزء المُشكّل منه. تستغرق كل دورة ثوانٍ معدودة بمجرد تشغيل القالب. هذه السرعة تجعل التشكيل بالحقن الخيار الأمثل لتصنيع كميات كبيرة من أغلفة الأجهزة الطبية المحمولة.
تقوم الأداة نفسها بالعمل الفعلي. تستغرق قوالب الصلب من 4 إلى 8 أسابيع لقطعها، وتكلف عشرات الآلاف من الدولارات، وذلك بحسب مدى تعقيد القطعة. وتضيف البرامج الطبية خطوات إضافية: يجب اجتياز تأهيل التركيب، وتأهيل التشغيل، وتأهيل الأداء قبل بدء الإنتاج. ويضمن التشكيل في غرف نظيفة من فئة ISO 7 أو 8 عدم دخول الغبار والأوساخ. ويتطلب تتبع كامل للدفعة من الراتنج إلى القطعة النهائية وفقًا لقواعد إدارة الغذاء والدواء الأمريكية (FDA) 21 CFR الجزء 820 وISO 13485.
تُوسّع الأنواع الخاصة من عمليات التشكيل إمكانيات هذه التقنية. فالتشكيل الدقيق يُنتج أجزاءً صغيرةً ودقيقةً للغاية. أما التشكيل بالإدخال فيُلصق البلاستيك حول المعدن. ويُضيف التشكيل بالحقن مقابض ناعمة في عملية ثانية. بينما يُنتج تشكيل مطاط السيليكون السائل أجزاءً مرنةً وآمنةً للاستخدام. ويُقلل التشكيل ذو الجدران الرقيقة من وزن حافظات الأجهزة المحمولة. وتُساعدك جلسات مناقشة التصميم للتصنيع (DFM) المبكرة على اختيار النوع المناسب وتجنب التغييرات المكلفة لاحقًا.
المفاضلة بين حجم الإنتاج والتكلفة
يُحدد اختيارك للأدوات التكلفة. تُقلل أدوات الألومنيوم التكلفة الأولية بنسبة 30-60% مقارنةً بالفولاذ، وتدوم من 1,000 إلى 10,000 عملية. وهذا مناسب للتجارب والإنتاج بكميات صغيرة. أما أدوات الإنتاج الفولاذية، فتُكلف أكثر في البداية، لكنها تُنتج من 100,000 إلى أكثر من مليون قطعة بتكلفة أقل للقطعة الواحدة. تتراوح أسعار تشغيل الآلات من 9 إلى 35 دولارًا أمريكيًا في الساعة للمكابس الصغيرة، وتصل إلى أكثر من 55 دولارًا أمريكيًا في الساعة للمكابس الكبيرة.
| نوع الأدوات | مهلة | تكلفة مقدما | قدرة الإنتاج |
| أدوات الألمنيوم | أسابيع 2 – 6 | أقل بنسبة 30-60% | 1,000–10,000 طلقة |
| أدوات إنتاج الصلب | 8–20+ أسابيع | ارتفاع الاستثمار مقدما | 100,000-1,000,000+ قطعة |
بالنسبة للعلب الصغيرة والمتوسطة الحجم، تتراوح نقطة التعادل عادةً بين 3,000 و10,000 وحدة. أقل من ذلك، غالبًا ما تكون تكلفة أدوات التشكيل الحراري المنخفضة هي الأفضل. أما فوق ذلك، فتتفوق تكلفة القوالب المنخفضة للوحدة الواحدة. نادرًا ما يكون استخدام القوالب في العلب والألواح الكبيرة مجديًا مهما كان حجم الإنتاج، وذلك لأن تكلفة الأدوات والمكابس تزداد مع ازدياد حجم القطعة.
يؤثر اختيار المواد على تكلفة القطعة وجدوى الإنتاج بكميات كبيرة. يُعد البولي كربونات (PC) ومزيج البولي كربونات/أكريلونيتريل بوتادين ستايرين (PC/ABS) أغلى من الأكريلونيتريل بوتادين ستايرين، لكنهما يوفران المتانة ومقاومة الحرارة اللازمتين لأغلفة الأجهزة الطبية. يبقى البولي بروبيلين (PP) رخيصًا ومقاومًا للمواد الكيميائية، ولكنه يفتقر إلى الصلابة اللازمة للأجزاء الدقيقة. أما البلاستيك الموصل والبلاستيك المحمي من التداخل الكهرومغناطيسي، فهو أغلى ثمنًا، ولكنه يُغني عن الحاجة إلى أجزاء حماية منفصلة. تكتسب هذه المفاضلات أهمية بالغة في التطبيقات الطبية، حيث لا تترك المتانة واللوائح مجالًا كبيرًا للتغيير. إن اتباع إرشادات التوافق الحيوي، مثل معيار ISO 10993، أثناء اختيار المواد، يضمن سير مشروعك بسلاسة.
بالحرارة غلاف جهاز طبي محمول
التشكيل الحراري لألواح الكيدكس والبولي كربونات
تبدأ عملية التشكيل الحراري بصفيحة بلاستيكية مسطحة. تُسخّن الصفيحة حتى تترهل، ثم يُسحبها الفراغ أو الضغط لأسفل فوق قالب. يبرد الجزء، ويبقى شكله. هذا كل ما في الأمر. لا يُحقن أي بلاستيك منصهر، ولا حاجة لقطع أي أداة فولاذية باهظة الثمن.
يُعدّ كلٌّ من الكيدكس والبولي كربونات المادتين الرئيسيتين المستخدمتين هنا. يوفر الكيدكس مقاومةً للحريق وقوةً كيميائيةً عالية، بينما يوفر البولي كربونات شفافيةً ومقاومةً للصدمات. وكلاهما يتمتع بمتانةٍ عاليةٍ في البيئات السريرية. يُعدّ الكيدكس خيارًا مثاليًا للأغلفة التي تُمسح باستمرار، بينما يُستخدم البولي كربونات عند الحاجة إلى نافذة أو غطاء شفاف. يمكن لغلاف جهاز طبي محمول مصنوع من أيٍّ من هاتين المادتين أن يفي بمعايير جمالية صارمة، لا سيما مع تقنية التشكيل بالضغط.
يُعدّ التشكيل بالضغط خطوةً متقدمة. يعتمد التشكيل بالتفريغ على الضغط الجوي، حوالي 14.7 رطل لكل بوصة مربعة. أما التشكيل بالضغط فيضيف هواءً مضغوطًا فوق ذلك. تدفع هذه القوة الإضافية البلاستيك إلى زوايا ضيقة تصل إلى 0.020 بوصة. تبدو النتيجة حادة ودقيقة التفاصيل، قريبة من جودة التشكيل بالحقن. في كثير من الحالات، يُمكن الاستغناء عن الطلاء الثانوي.
تتيح عملية التشكيل الحراري إنتاج منتجات تتمتع بالخصائص المادية المطلوبة، بما في ذلك مقاومة الحريق والحماية من التداخل الكهرومغناطيسي. وتُعدّ الحماية من التداخل الكهرومغناطيسي من أهمّ أولويات مصنّعي الأجهزة الطبية. فضمان عمل الأجهزة بأمان مع الحفاظ على الأشكال المعقدة المطلوبة في التصميم غالبًا ما يتطلب اختيار مواد خاصة للأغلفة البلاستيكية. ويمكن لعملية التشكيل الحراري أن تُقلّل من قيود التصميم الموجودة في الأغلفة والقطع المبثوقة والهياكل المصنوعة من الصفائح المعدنية أو غيرها من المواد.
فوائد للأحجام المنخفضة إلى المتوسطة
تُعدّ تكلفة الأدوات ميزةً رئيسية. تتراوح تكلفة أدوات التشكيل الحراري بين 2000 و15000 دولار أمريكي، بينما تتجاوز تكلفة أدوات التشكيل بالحقن هذا المبلغ بكثير. كما أن وقت التسليم سريع أيضاً، غالباً ما يتراوح بين أسبوعين وأربعة أسابيع. هذه السرعة مهمة للغاية عند التنافس على طرح المنتج في السوق.
تتفوق عملية التشكيل الحراري على عملية التشكيل بالحقن من حيث التكلفة عند إنتاج ما بين 3,000 و5,000 وحدة سنويًا. كما أن استخدام قوالب أحادية الجانب مصنوعة من الألومنيوم أو المواد المركبة يجنب تكاليف هندسية باهظة وغير متكررة. بالنسبة لغلاف جهاز طبي محمول في مرحلة تجريبية أو أداة تشخيصية متخصصة، فإن هذه الحسابات مجدية.
تتميز هذه التقنية بمرونة فائقة، حيث يسهل إجراء تغييرات التصميم، ويمكن تعديل القالب دون تكبد تكاليف باهظة. كما تتناسب أغلفة الأجهزة الطبية، بما في ذلك أغطية المعدات، مع هذا النموذج بشكل مثالي. وتستفيد منه أيضاً الأغلفة البلاستيكية المعقمة المصممة حسب الطلب. وتبقى عمليات الإنتاج المتوسطة الحجم بأسعار معقولة، ولا ترتفع تكلفة القطعة الواحدة بشكل كبير.
قيود التصميم وخيارات التشطيب
للتشكيل الحراري قواعد لا يمكن تجاهلها. يصبح المعدن رقيقًا عند تشكيل الأشكال المعقدة، وتزيد الزوايا الحادة من هذه المشكلة. تساعد الجدران المنتظمة والأسطح ذات الانحناءات الناعمة. تساعد القوالب المساعدة في التحكم بسماكة الأجزاء العميقة. زوايا السحب مهمة لإزالة نظيفة. تحتاج الأسطح المزخرفة إلى سحب أكبر. يجب أن تكون نسب العمق إلى العرض معتدلة. يصعب تشكيل التجاويف والوصلات المفاجئة هنا، وغالبًا ما تتطلب مساعدة ميكانيكية أو عمليات ثانوية.
| قيد التصميم | تفسير |
| ترقيق المواد | يؤدي التمدد على أشكال معقدة إلى تفاوت في سمك الجدار؛ وتساعد الجدران الموحدة والأقطار الناعمة على ذلك. |
| زوايا السحب | ضروري لسهولة إزالة الأجزاء؛ الأسطح الخشنة تحتاج إلى سحب هواء أكبر |
| نسب العمق إلى العرض | تُعدّ الأجزاء الضحلة هي الأنسب؛ أما التجاويف العميقة فتُعرّض الأسنان لخطر الترقق المفرط. |
| زركشة | تتم إزالة الحافة الزائدة عن طريق القطع بالقالب أو التشذيب باستخدام الحاسوب؛ يجب أن يسمح التصميم بوجود مساحة كافية للأداة |
| العفن وملمس السطح | تُناسب قوالب الألومنيوم الإنتاج بكميات كبيرة أو العمل الدقيق؛ فالأسطح المزخرفة تُخفي العيوب ولكنها تُضيف مجالًا للتهوية. |
| تجعيدات سفلية وتركيبات كبس | أصعب من قولبة الحقن؛ وغالبًا ما تحتاج إلى مساعدين أو خطوات ما بعد التشكيل |
بعد التشكيل، تُبرّد القطعة وتتصلّب. ثم تأتي مرحلة التشذيب والتشطيب. وتُجرى فحوصات الجودة للتأكد من الملاءمة والشكل والوظيفة. بعد ذلك، تُجرى تحسينات على السطح. تتراوح خيارات المواد من ABS وPETG والبولي كربونات والبوليسترين وPVC وHDPE إلى خيارات متطورة مثل TPO وTPE وRoyalite وKYDEX وBoltaron. ولكل منها خصائص مختلفة تُناسب أغلفة الأجهزة الطبية.
قولبة الحقن التفاعلي لـ غلاف الأجهزة الطبية المحمولة
المواد المستخدمة في العمليات (البولي يوريثان، بولي-DCPD)
تختلف تقنية التشكيل بالحقن التفاعلي (RIM) عن التشكيل بالحقن التقليدي. إذ يلتقي تياران سائلان في رأس خلط، ثم يُضخان إلى قالب تحت ضغط منخفض. بعد ذلك، يتفاعلان ويتحولان إلى قطعة صلبة. لا يحدث انصهار، فالعملية الكيميائية هي التي تقوم بكل شيء. يُغير هذا التعبئة تحت ضغط منخفض كل شيء في أدوات التشكيل. تكلفة القوالب أقل بكثير لأنها لا تتعرض لقوى الحقن البلاستيكي عالية الضغط. تتراوح تكلفة أدوات التشكيل عادةً بين 10 آلاف و50 ألف دولار، وهو مبلغ زهيد مقارنةً بتكلفة أدوات حقن الصلب.
البولي يوريثان وبولي-DCPD هما المادتان الرئيسيتان هنا. يمنح البولي يوريثان المتانة والمرونة ومقاومة عالية للمواد الكيميائية والتآكل. أما بولي-DCPD فيمنح مقاومة فائقة للصدمات، حتى في الظروف الباردة. وتتعامل كلتا المادتين بسهولة مع الجدران السميكة والأشكال المعقدة. كما أنهما تقبلان اللون والنسيج بشكل جيد، لذا غالباً لا يحتاج الجزء النهائي إلى طلاء.
مزايا للأجزاء الكبيرة أو الحساسة للصدمات
تتألق تقنية التشكيل بالحقن التفاعلي (RIM) في مجال الأحجام الكبيرة. إذ يمكنها ملء قوالب ضخمة دون الحاجة إلى ضغط هيدروليكي هائل، مما يجعلها مثالية لتصنيع أغلفة الأجهزة الطبية كبيرة الحجم، مثل أغطية أنظمة التصوير، أو الهياكل المثبتة على العربات، أو هياكل المعدات الأرضية. في المقابل، تواجه تقنية التشكيل بالحقن التقليدية صعوبة في التعامل مع هذه الأحجام الكبيرة، حيث ترتفع تكاليف قوة الضغط وأدوات التشكيل بشكل كبير. تتجنب تقنية RIM هاتين المشكلتين.
يُعدّ أداء مقاومة الصدمات ميزةً أخرى مهمة. تُصنّع شركة RIM ألواحًا خارجية مثالية لعربات المستشفيات الثقيلة، وتدعم استخدامات أغلفة الأجهزة الطبية المحمولة والحساسة للصدمات. تمتص المادة الصدمات بدلًا من أن تتشقق، وهذا أمر بالغ الأهمية عندما تصطدم ممرضة بعربة في إطار باب في الساعة الثانية صباحًا. تشمل المزايا الرئيسية ما يلي:
- تعبئة بضغط منخفض مناسبة للقوالب الكبيرة جدًا
- مقاومة ممتازة للصدمات للعربات والهياكل المتينة
- تكلفة الأدوات أقل من تكلفة قولبة الحقن
- سطح نهائي جيد مباشرة من القالب
متى يُفضل استخدام تقنية التشكيل بالحقن المباشر (RIM) على تقنية التشكيل بالحقن المباشر (GIC)؟
يُعدّ حجم الإنتاج عاملاً حاسماً هنا. تُناسب تقنية التشكيل بالحقن (RIM) عمليات الإنتاج الصغيرة والمتوسطة، والتي تتراوح بين 500 و10,000 وحدة تقريباً. أما في نطاق الإنتاج الأقل من ذلك، فعادةً ما تتفوق تقنية التشكيل الحراري من حيث التكلفة. وفي نطاق الإنتاج الأعلى، ينخفض سعر القطعة الواحدة في تقنية التشكيل بالحقن بشكل ملحوظ. أما في النطاق المتوسط، فتُقدّم تقنية التشكيل بالحقن (RIM) حلاً مثالياً، حيث تُتيح الحصول على قطع متينة دون تكلفة باهظة لأدوات التشكيل.
يؤثر شكل القطعة أيضًا على القرار. فالجدران السميكة، والسحب العميق، والأسطح الكبيرة تُفضّل تقنية التشكيل بالحقن الدوراني (RIM). وكذلك الاستخدامات التي تتطلب مقاومة عالية للصدمات. قد لا يحتاج غلاف جهاز مراقبة محمول باليد إلى هذه التقنية، بينما تحتاجها عربة الموجات فوق الصوتية المتنقلة بالتأكيد. تواصل مع الشركة المصنعة مبكرًا بشأن المواد وتصميم القالب. يعتمد القرار الأمثل على حجم الإنتاج، وحجم القطعة، ومدى قسوة بيئة العمل السريرية.
عمليات التصنيع الآلي لغلاف جهاز طبي محمول
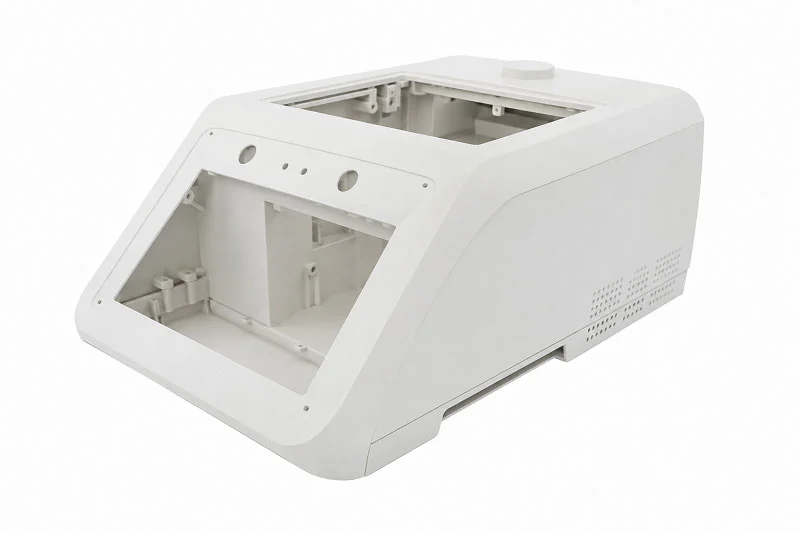
التصنيع باستخدام الحاسب الآلي طحن 5 محاور
تُصنع القطع باستخدام تقنية CNC من كتل صلبة من البلاستيك أو المعدن. تتبع أداة القطع الدوارة مسارًا محددًا وتزيل المادة حتى يتطابق الشكل مع التصميم. تمنحك هذه العملية دقة عالية وتفاصيل دقيقة.
تُضيف تقنية الطحن خماسي المحاور بُعدًا جديدًا للعمليات. إذ تتحرك الأداة والقطعة في خمسة اتجاهات في آنٍ واحد. ويتم إنجاز الأسطح المنحنية والتجاويف والفتحات والأشكال ثلاثية الأبعاد المعقدة في عملية واحدة. لا حاجة لتحريك القطعة. وهذا يُسهّل كثيرًا تصنيع غلاف جهاز طبي محمول يتطلب فتحات تثبيت وفتحات توصيل وزعانف تبريد على جوانب مختلفة. وتُعدّ عملية تشكيل الألومنيوم باستخدام الحاسوب (CNC) مثاليةً لهذا الغرض، فهو خفيف الوزن وسهل التشكيل.
تُثبت الأرقام ذلك. يسمح مستوى التسطيح ضمن ±0.010 بوصة بالحصول على تصنيف IP65 أو IP67. ويضمن التحكم في الموضع ضمن ±0.005 بوصة محاذاة الشاشات وأزرار التحكم. كما يُساعد سُمك الجدار والتقوية على اجتياز اختبار السقوط وفقًا لمعيار IEC 60601-1. ولكن يجب الحذر من التجاويف العميقة والأشكال غير المنتظمة، فقد تتطلب أدوات خاصة أو خطوات إضافية. ويُمكن اكتشاف هذه المشكلات من خلال مراجعة التصميم للتصنيع (DFM) في وقت مبكر.
تقدم شركة نوبل خدمات تصنيع احترافية باستخدام آلات CNC، سواءً للنماذج الأولية أو للإنتاج. ويساعد فريقها العملاء على تجنب أخطاء التصميم وتقليص الجداول الزمنية.
تصنيع الصفائح المعدنية و لحام
تبدأ عملية تصنيع الصفائح المعدنية بألواح مسطحة. ثم يُستخدم القطع بالليزر لإنشاء فتحات دقيقة للشاشات والموصلات. بعد ذلك، يتم تشكيل الألواح باستخدام تقنية الثني باستخدام الحاسوب (CNC). ويتم تثبيت جميع الأجزاء معًا باستخدام اللحام. والنتيجة هي هيكل قوي ومتين.
تتبع العملية ترتيبًا واضحًا. تبدأ بمراجعة هندسية للتحقق من التصميم، ثم يليها القطع بالليزر، والثني، واللحام، والتشطيب السطحي. بعد ذلك، يتم تركيب المكونات المعدنية كالمفصلات والأقواس. ثم تُجرى معاينة نهائية للتحقق من الأبعاد وجودة اللحام. تضمن هذه الخطوات إنتاج معدات طبية موثوقة.
لماذا نختار الصفائح المعدنية؟ يوفر الألومنيوم والفولاذ المقاوم للصدأ قوة هيكلية وثباتًا في الأبعاد، وهو أمر بالغ الأهمية لحماية الأجهزة الإلكترونية الحساسة. كما أن الأسطح الملساء تسهل عملية التنظيف، مما يُفيد في البيئات الطبية. وتتميز عملية الإنتاج بقابليتها للتوسع، حيث يضمن المورد الجيد جودة ثابتة من النموذج الأولي إلى الإنتاج الكامل.
الطباعة 3D لـ النماذج (SLA، SLS، FDM، DMLS)
تُنتج الطباعة ثلاثية الأبعاد الأجزاء طبقةً تلو الأخرى، دون الحاجة إلى قوالب. وهي مثالية لإنتاج النماذج الأولية والكميات الصغيرة. كل تقنية منها تلبي احتياجات مختلفة.
تُوفر تقنية الطباعة المجسمة الضوئية (SLA) دقة فائقة، حيث يصل ارتفاع الطبقة إلى 0.025 مم، مما يجعلها مثالية للأجزاء التي تتطلب وضوحًا بصريًا عاليًا. أما تقنية الطباعة الانتقائية بالليزر (SLS) فتستخدم النايلون الهندسي عالي الجودة دون الحاجة إلى هياكل داعمة. بينما تعالج تقنية الطباعة ثلاثية الأبعاد بالترسيب المنصهر (FDM) الأجزاء الكبيرة التي يصل حجمها إلى 914 مم باستخدام مواد بلاستيكية حرارية صناعية مثل ULTEM. وتُتيح تقنية الطباعة الانتقائية بالليزر المباشر (DMLS) طباعة الأجزاء المعدنية عالية المتانة، مما يجعلها مناسبة للمعدات المحمولة المتينة.
أظهرت إحدى الدراسات حالة غلافًا لجهاز تشخيصي مصنوع بتقنيتي SLA وSLS. يحتوي الغلاف على موجهات ضوئية مدمجة وميزات محاذاة بصرية. وقد حقق هذا الجزء وضوحًا بصريًا ومقاومة للصدمات للاستخدام الميداني.
يُعدّ الإنتاج المتزامن استخدامًا آخر. إذ تقوم طابعات SLS المدمجة بتصنيع الأجزاء الوظيفية بالتزامن مع بناء أدوات الحقن. وهذا يتيح لك اختبار تصميمك وتحسينه دون انتظار شهور. وفي التطبيقات الطبية، تُحدث هذه السرعة فرقًا حقيقيًا.
تجمع شركة نوبل كل هذه القدرات التصنيعية. وتساعد خبرتها في نقل مشروعك من مرحلة النموذج الأولي إلى مرحلة الإنتاج بكفاءة.
المواد الشائعة الاستخدام في صناعة غلاف الأجهزة الطبية المحمولة
المواد البلاستيكية الحرارية الشائعة
يبدأ اختيار البلاستيك المناسب لغلاف جهاز طبي محمول بمعرفة مزايا كل نوع. تغطي هذه الأنواع الشائعة من البلاستيك الحراري معظم الاستخدامات الطبية، ولكل منها مزايا وعيوب تستحق المعرفة.
PC
يتميز البولي كربونات بمقاومة عالية للصدمات وشفافية فائقة. كما أنه مقاوم للمطهرات القوية دون أن يتشقق. هذه الميزات تجعله خيارًا مثاليًا لشاشات العرض المحمولة وأجهزة التشخيص.
عضلات المعده
يُحقق ABS توازناً بين المتانة والتكلفة وسهولة التشكيل. كما أنه يقبل الطلاء والتشكيل بشكل جيد. وتستخدم العديد من الأجهزة الطبية منخفضة التكلفة مادة ABS عندما تكون المواد المعتمدة من قبل مختبرات UL أكثر أهمية من الأداء العالي.
مواد PVC
يتميز البولي فينيل كلوريد (PVC) بمقاومته للمواد الكيميائية ومقاومته للاشتعال بسعر منخفض. ويُستخدم في صناعة الأنابيب وبعض أجزاء الهياكل. وتعتمد مرونته على كمية الملدّن المستخدم فيه.
PP
يتميز البولي بروبيلين بمقاومته العالية للمواد الكيميائية والإجهاد. كما أنه يبقى رخيص الثمن وسهل التشكيل. وتستفيد المفصلات المرنة والأجزاء التي تتعرض للانثناء المتكرر من خصائص البولي بروبيلين.
PE
يتميز البولي إيثيلين بمقاومة كيميائية جيدة واحتكاك منخفض، مما يجعله مناسبًا للأجزاء التي تتطلب سطحًا أملسًا أو مقاومة للرطوبة. أما البولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين منخفض الكثافة (LDPE) فيلبيان احتياجات مختلفة من حيث الصلابة.
PS
يُوفر البوليسترين شفافية وصلابة ممتازتين بتكلفة منخفضة. لكنه لا يتمتع بمقاومة الصدمات التي يتمتع بها البولي كربونات أو الأكريلونيتريل بوتادين ستايرين. ويُستخدم البوليسترين أحيانًا في صناعة الأغلفة التي تُستخدم لمرة واحدة أو التي لا تتعرض لإجهاد كبير.
كيدكس
يتميز الكيدكس بمقاومته العالية للحريق وقوته الكيميائية. هذا المزيج من الأكريليك والبولي فينيل كلوريد يتحمل التنظيف المتكرر بمطهرات المستشفيات. يُعد غلاف الأجهزة الطبية المحمولة المصنوع من صفائح الكيدكس خيارًا مثاليًا للتشكيل الحراري. كما يتميز الكيدكس بمقاومته للخدوش والصدمات. بالنسبة للأغلفة التي تُنظف باستمرار، يُعد الكيدكس خيارًا ذكيًا. يتقبل هذا المادة الملمس واللون جيدًا، مما يمنح الأجزاء النهائية مظهرًا احترافيًا. يُعد الكيدكس خيارًا ممتازًا للأغطية والصواني وأغلفة المعدات.
البوليمرات عالية الأداء والمعادن الطبية
عندما لا تكفي المواد البلاستيكية الحرارية القياسية، تتدخل هذه الخيارات المتقدمة. إنها تكلف أكثر، لكنها تؤدي الغرض المطلوب.
نظرة خاطفة
يتحمل البولي إيثر إيثر كيتون (PEEK) درجات الحرارة القصوى والمواد الكيميائية دون أن يتلف. يتميز بنقائه العالي وسطحه الخامل غير الأيوني الذي يحد من التلوث. يمكن تعقيمه باستخدام جهاز التعقيم بالبخار (الأوتوكلاف) أو أشعة جاما أو أكسيد الإيثيلين (EtO) دون أن يتلف، مما يجعله مناسبًا لأغلفة الأجهزة الطبية عالية الأداء.
البولي يوريثين
يُضفي البولي يوريثان صلابةً ومرونةً ومقاومةً عاليةً للتآكل، كما أنه يمتص الصدمات بكفاءة. وتُحوّل عملية التشكيل بالحقن المباشر (RIM) البولي يوريثان إلى هياكل كبيرة الحجم ذات مقاومة عالية للصدمات، تتميز بسطح نهائي ممتاز.
بولي-DCPD
يتميز بولي-دي سي بي دي بمقاومة فائقة للصدمات، حتى في الظروف الباردة. كما أنه يتعامل بسهولة مع الجدران السميكة والأشكال المعقدة. ويأتي اللون والملمس مباشرةً من القالب.
الفولاذ المقاوم للصدأ 316L
يُفضّل استخدام الفولاذ المقاوم للصدأ 316L في بيئات التعقيم القاسية، حيث تقاوم طبقة الأكسيد الخاملة فيه التآكل. تتراوح قوة الشد بين 500 و700 ميجا باسكال، لكن كثافته التي تقارب 8.0 جم/سم³ تجعله ثقيلاً بالنسبة للتصاميم المحمولة.
التيتانيوم
تتميز سبيكة التيتانيوم Ti-6Al-4V بنسبة ممتازة بين القوة والوزن. تصل قوة الشد إلى 830-1100 ميجا باسكال بكثافة تقارب 4.4 جم/سم³. كما تقاوم طبقة ثاني أكسيد التيتانيوم الخاملة التآكل. وتستفيد العلب المحمولة عالية الجودة من التيتانيوم عندما يكون الوزن عاملاً مهماً.
الامونيوم
يبلغ وزن سبيكة الألومنيوم 6061 حوالي 2.7 غ/سم³. وتتراوح قوة الشد فيها بين 290 و310 ميجا باسكال. وتتحسن مقاومتها للتآكل مع عملية الأنودة. كما أن حمايتها الممتازة من التداخل الكهرومغناطيسي تجعلها خيارًا مفضلًا للأجهزة المحمولة.
مقارنة الخصائص ومعايير الاختيار
يتطلب اختيار المواد اللازمة لغلاف جهاز طبي محمول مراعاة عدة عوامل. تؤثر الكثافة على سهولة الحمل، وتحدد قوة الشد المتانة، وتتنبأ المقاومة الكيميائية ببقاء الجهاز بعد التعقيم. كما أن تصنيفات قابلية الاشتعال وفقًا لمعيار UL 94 مهمة في بيئات المرضى. ويغطي معيار التوافق الحيوي ISO 10993 أسطح التلامس مع المريض.
| الخامة | كثافة | قوة الشد | مقاومة كيميائية | قابلية الاشتعال UL | توافق مع الحياة |
| PC | منخفض | مرتفع | أسعار | V-0 متوفر | درجات ISO 10993 |
| عضلات المعده | منخفض | معتدل | الخير | V-0 متوفر | درجات ISO 10993 |
| كيدكس | منخفض | معتدل | أسعار | V-0 مصنف | تتوفر درجات طبية |
| نظرة خاطفة | منخفض | مرتفع | أسعار | V-0 مصنف | جامعة جنوب المحيط الهادئ الفئة السادسة |
| الفولاذ المقاوم للصدأ 316L | مرتفع | 500-700 MPa | أسعار | لا يوجد | جودة زراعة الأسنان |
| التيتانيوم Ti-6Al-4V | معتدل | 830-1100 MPa | أسعار | لا يوجد | جودة زراعة الأسنان |
| الألومنيوم 6061 | منخفض | 290-310 MPa | جيد (مؤكسد) | لا يوجد | الدرجات الطبية |
بالنسبة للأغلفة البوليمرية، تُعدّ تصنيفات UL 94 V-0 أو 5VA أهدافًا شائعة. يؤثر اختيار المادة على سُمك الغلاف، والضلوع، وأنماط فتحات التهوية. يُجنّب التأكد من هدف قابلية الاشتعال الدقيق مُبكرًا إجراء استبدالات في اللحظات الأخيرة. قد تحتاج الأسطح التي تلامس المرضى أو مقدمي الرعاية إلى اختبارات السمية الخلوية، والحساسية، والتهيج وفقًا لمعيار ISO 10993. تُعتبر دهانات الغلاف، والملصقات، والمواد اللاصقة أسطحًا، وليس الراتنج الأساسي فقط. أنشئ سجلًا للمواد يربط كل نقطة تلامس بالاختبارات المتوافقة. وثّق التشطيبات، والمواد اللاصقة، والركائز ضمن قائمة مواد يمكن للمدققين الرجوع إليها. حدّد أنواع تلامس المريض، ومواد التنظيف، وظروف الدخول، وإمكانية الوصول للصيانة مُبكرًا. ثم اربطها بمعايير IEC 60601، وISO 10993، وأهداف IP، وUL 94. اختر الراتنجات، والطلاءات، والحشيات ذات بيانات معروفة عن قابلية الاشتعال والتوافق الحيوي. تأكد من توافر اللون والملمس لتلك الدرجات. يُحافظ اتباع هذه الإرشادات على مسار جهازك الطبي للحصول على الموافقة التنظيمية.
اعتبارات تصميم غلاف جهاز طبي محمول
سُمك الجدار، وزوايا السحب، والأضلاع
تبدأ قواعد التصميم الجيد بسماكة الجدار. فالجدار ذو السماكة الثابتة يحافظ على انكماش متساوٍ في جميع أنحاء القطعة، مما يمنع ظهور علامات الانكماش والفراغات الداخلية والتشوه. استهدف سماكة تتراوح بين 1.5 مم و3.0 مم، واحرص على ألا يتجاوز الفرق 25%. عند تحقيق ذلك، يمكنك تقليل نسبة العيوب التجميلية بنسبة تصل إلى 40%، وتسريع دورات الإنتاج بنسبة 20-30%.
زوايا السحب لا تقل أهمية. فزاوية سحب لا تقل عن 1-2 درجة لكل جانب تضمن خروج القطعة بسلاسة. أما الأسطح الخشنة فتحتاج إلى 3-5 درجات. وتتطلب التفاصيل العميقة زاوية سحب أكبر، لذا قد تحتاج التفاصيل بعمق بوصة واحدة إلى 1-2 درجة بناءً على سمكها. تجاهل هذه الخطوة يُعرّضك لخطر ظهور علامات السحب، وفشل عملية الإخراج، وتلف الأداة.
تُضفي الأضلاع صلابةً دون الحاجة إلى جدران سميكة. حافظ على سُمك الأضلاع بين 50 و60% من سُمك الجدار الطبيعي لتجنب علامات الانكماش. لا تتجاوز ارتفاع الأضلاع 2.5 ضعف سُمك الجدار، واجعل المسافة بين الأضلاع ضعف أو ثلاثة أضعاف سُمك الجدار. أضف قاعدةً مُقوّسةً بسُمك يتراوح بين 0.25 و0.5 ضعف سُمك الجدار، وامنح كل ضلع زاوية ميل لا تقل عن 0.5 درجة من كل جانب.
| معامل | توصية مجاناً | المنطق |
| سمك الجدار الاسمي | 1.5–3.0 مم، موحد | يمنع التشوّه والفراغات |
| زاوية المسودة | 1-2 درجة لكل جانب؛ 3 درجات فأكثر من الملمس | انفصال نظيف، بدون خدوش |
| سمك الضلع | 50-60% من الجدار | يتجنب علامات الغرق |
ميزات التجميع، والختم، والحشيات
يُعدّ إحكام الإغلاق عاملاً حاسماً في ضمان صلاحية غلافك للاستخدام في بيئة سريرية. تحافظ قنوات الحشية المتصلة على توزيع الضغط بشكل متساوٍ وتمنع الانضغاط. يُعدّ السيليكون ومادة EPDM من الخيارات الشائعة لمقاومتهما للتشوه الناتج عن الضغط والمواد الكيميائية المستخدمة في التنظيف. قم بتصميم الحشية داخل شكل الغلاف، ثم اختبرها باستخدام اختبار فرق الضغط واختبار التسرب الفلوري.
تحتاج المنافذ والأبواب إلى عناية خاصة. تحمي الجيوب المُقعّرة منافذ الشحن وموصلات البيانات، ويضمن قفل الأبواب بإحكام إغلاقها. اختبر الحبال ودورات المفصلات قبل طرح المنتج في السوق. حدد تصنيف IP واقعيًا بناءً على مخاطر التنظيف والرذاذ الفعلية، وليس بناءً على متطلبات التسويق. بالنسبة للوصلات، تُقلل الوصلات المتداخلة المزودة بحشوات موصلة من الانبعاثات، ويجب إبقاء مناطق الهوائيات بعيدة عن النتوءات المعدنية.
أفضل الممارسات للتصميم من أجل التصنيع (DFM) في قولبة الحقن، والتشكيل الحراري، وتشكيل القوالب بالحقن (RIM).
لكل عملية قواعد تصميم خاصة بها. في عملية التشكيل بالحقن، يُنصح باستخدام تصميم التجويف المركزي لتجنب وجود أضلاع عميقة في القالب، مما يُسهّل عمليات التهوية والإخراج والتشطيب. يجب ألا تتجاوز بروزات القالب 60% من سُمك الجدار، مع وجود ميل يتراوح بين 0.5 و1 درجة من الداخل والخارج.
تُكافئ عملية التشكيل الحراري الحصول على انحناءات ناعمة ونسب دقيقة بين العمق والعرض. يقل سمك المادة عند الزوايا الحادة، مما يُساعد على الحفاظ على سماكة متساوية للجدران والقوالب. تُعالج تقنية التشكيل بالحقن الدائري (RIM) الجدران السميكة والسحب العميق بسهولة، مما يجعلها مناسبة للهياكل الكبيرة الحساسة للصدمات. يُنصح بإشراك المُصنِّع مُبكرًا. تُساعد مراجعة التصميم للتصنيع (DFM) السريعة على اكتشاف المشاكل قبل بدء عملية التصنيع، مما يُوفر الوقت والمال في أي برنامج لمنتجات الرعاية الصحية.
نوبل: شريكك في تصنيع أغلفة الأجهزة الطبية المحمولة

قدرات التصنيع الشاملة
تُدير شركة نوبل جميع العمليات الرئيسية في مكان واحد. تشمل هذه العمليات قولبة الحقن، والتشكيل الحراري، وتشكيل القوالب بالحقن، والتصنيع باستخدام الحاسوب، وتشكيل الصفائح المعدنية، والطباعة ثلاثية الأبعاد، وكلها تتم داخل الشركة. لا تنتقل قطعك بين موردين مختلفين، حيث يتولى فريق واحد مسؤولية عملية التصنيع بأكملها. هذا يقلل من تأخيرات الشحن ويضمن التواصل الفعال بين جميع الأطراف. كما تُجرى هنا أعمال التشطيب مثل الأنودة، والتنظيف بالخرز، والطلاء المسحوقي الطبي. وهكذا، ينتقل غلاف جهازك الطبي المحمول من المواد الخام إلى المنتج النهائي دون مغادرة المبنى.
يُعدّ هذا النطاق واسعًا جدًا في صناعة الأجهزة الطبية. قد يحتاج جهاز مراقبة محمول باليد إلى غلاف مصبوب مع لوحة أمامية من الألومنيوم المشغول آليًا. بينما قد تستخدم وحدة مثبتة على عربة غلافًا من نوع RIM مع دعامات من الصفائح المعدنية. تتولى شركة NOBLE كلا الأمرين دون الحاجة إلى التعامل مع موردين خارجيين. والنتيجة هي تقليل عمليات التسليم، وتقليل التأخير، وتحسين المساءلة.
شهادات الجودة (ISO 9001:2015، ISO 13485:2016)
تُميّز أنظمة الجودة الشركات المصنّعة الجادة عن غيرها. شركة نوبل حاصلة على شهادة ISO 9001:2015 لإدارة الجودة وشهادة ISO 13485:2016 للأجهزة الطبية. هذه ليست مجرد شهادات تُعلّق على الجدران، بل تعني عمليات مُدققة، وإمكانية تتبع كاملة، ووثائق تدعم طلباتك التنظيمية. فعندما يطلب المدقق شهادات المواد أو سجلات العمليات، تكون هذه الوثائق متوفرة.
يُعدّ هذا الأمر بالغ الأهمية لضمان الجودة في التطبيقات الطبية. إذ يتم تتبع كل دفعة، وفحص كل عملية. بالنسبة لعملاء الرعاية الصحية، تُعزز هذه الإمكانية الثقة، كما تُسرّع عملية تسجيل الأجهزة لدى إدارة الغذاء والدواء الأمريكية، وتُساعد على تلبية متطلبات معيار UL 60601-1 دون الحاجة إلى البحث عن السجلات. وبذلك، يُصبح الالتزام بالمعايير جزءًا طبيعيًا من سير العمل، وليس مصدر قلق في اللحظات الأخيرة.
من التصميم إلى التجميع: نهج خدمة متكاملة
لا تقتصر مهمة شركة نوبل على التصنيع فقط، بل يدير فريقها دورة التطوير بأكملها. إليكم كيف يتم ذلك:
- يتولى مدير مشروع متخصص الإشراف على مشروعك من البداية إلى النهاية، ويتولى إدارة الجدول الزمني والميزانية والتواصل مع الحفاظ على متطلبات إدارة الغذاء والدواء الأمريكية (FDA) ومنظمة المعايير الدولية (ISO) على المسار الصحيح.
- يأتي دعم التصميم للتصنيع والنمذجة الأولية أولاً، لذلك يتم اكتشاف مشاكل التصميم قبل بدء عملية تصنيع الأدوات.
- يلي ذلك الإنتاج والتجميع، حيث تتم معالجة المعادن والبلاستيك داخلياً.
يُحدث وجود جهة اتصال واحدة فرقًا حقيقيًا. لن تضطر إلى متابعة التحديثات بين ثلاثة موردين. شخص واحد على دراية بمراحل مشروعك. بالنسبة للتطبيقات الطبية ذات الجداول الزمنية الضيقة، توفر هذه الشفافية أسابيع من الوقت. سواءً كان غلاف جهازك الطبي المحمول يحتاج إلى التشكيل الحراري للتجربة الأولية أو قولبة الحقن للإنتاج الكامل، فإن NOBLE تتوسع مع نموك. الهدف ليس مجرد قطع غيار، بل مكونات طبية عالية الجودة يتم تسليمها في الوقت المحدد، مع توفير الوثائق اللازمة لإثبات ذلك.
يُعدّ التشكيل بالحقن الخيار الأمثل لتصنيع العديد من الأجزاء. بينما يُتيح التشكيل الحراري نتائج سريعة للإنتاج بكميات قليلة. أما التشكيل بالحقن التفاعلي (RIM) فهو مناسب للتصاميم الكبيرة أو الحساسة للصدمات. ولكل عملية دورها في سوق أغلفة الأجهزة الطبية المحمولة.
عند اختيار المواد، يجب الموازنة بين مقاومة المواد الكيميائية، والتوافق الحيوي، والمتطلبات التجميلية. بالنسبة لمعظم الاستخدامات الطبية من الفئة الأولى، يُمكن اختيار بولي كربونات حاصل على شهادة UL 94 V-0 وتشطيب سطحي وفقًا لمعيار ISO 10993، مما يوفر أداءً موثوقًا بتكلفة معقولة. يُؤدي تحديد درجات توافق حيوي أعلى من اللازم إلى زيادة التكاليف.
ابدأ بالتعاون مع مُصنِّع مُعتمد مُبكرًا. فدعمهم في مجال التصميم للتصنيع (DFM) يُساعدك على اكتشاف مشاكل التصميم قبل بدء عملية التصنيع. أما إصلاح الاعتماد في النهاية فهو أمرٌ مُحفوف بالمخاطر. ستوفر الوقت وتتجنب المشاكل المُكلفة. تواصل مع فريق نوبل لإجراء دراسة جدوى أو للحصول على عرض سعر. نحن ندعم مشروعك الصحي القادم من الفكرة إلى الإنتاج.
الأسئلة الشائعة حول غلاف الأجهزة الطبية المحمولة
ما هي العملية المناسبة لتصنيع غلاف جهاز طبي محمول بمعدل 2,000 وحدة سنوياً؟
عادةً ما تتفوق عملية التشكيل الحراري عند هذا الحجم من الإنتاج. تتراوح تكلفة الأدوات بين 2000 و15000 دولار، ويستغرق إنجازها من أسبوعين إلى أربعة أسابيع. أما عملية التشكيل بالحقن فتحتاج إلى عدد أكبر من الوحدات لتحقيق الربحية، حوالي 3,000 إلى 10,000 وحدة. وتعمل تقنية التشكيل بالحقن التفاعلي (RIM) أيضاً ضمن هذا النطاق، لكن تكلفة أدواتها أعلى من تكلفة أدوات التشكيل الحراري.
كيف أختار بين البولي كربونات و ABS لصنع غلاف؟
يُوفر البولي كربونات مقاومةً أفضل للصدمات والمواد الكيميائية. أما مادة ABS فهي أقل تكلفةً وأسهل في التشكيل. بالنسبة لأغلفة الأجهزة الطبية المحمولة التي تتعرض للتنظيف المتكرر، يُعد البولي كربونات الخيار الأكثر أمانًا. بينما تُناسب مادة ABS الحالات التي يكون فيها اعتماد UL أهم من المتانة القصوى.
هل يحتاج غلاف جهازي إلى اختبار ISO 10993؟
لا تحتاج إلى ذلك إلا الأسطح التي تلامس المرضى أو مقدمي الرعاية. يشمل ذلك الدهانات والملصقات والمواد اللاصقة، وليس فقط الراتنج الأساسي. أنشئ سجلًا للمواد مبكرًا. اربط كل نقطة تلامس بالاختبار المتوافق معها، وتأكد من صحة البيانات قبل بدء عملية التصنيع.
ما هو سمك الجدار الذي يجب أن أستهدفه؟
استهدف سماكة تتراوح بين 1.5 مم و3.0 مم، وحافظ على التفاوت أقل من 25%. الجدران المتجانسة تمنع علامات الانكماش والتشوه. يجب أن تبقى الأضلاع عند 50-60% من السماكة الاسمية للجدار. هذا المزيج يقلل من المنتجات المعيبة بسبب المظهر الخارجي ويسرع من دورات الإنتاج.
هل تستطيع شركة RIM التعامل مع حاوية كبيرة مثبتة على عربة؟
نعم. تملأ تقنية حقن القوالب بالحقن (RIM) قوالب كبيرة جدًا بضغط منخفض، مما يجعل قوة الضغط قابلة للتحكم. يمتص البولي يوريثان وبولي-DCPD الصدمات جيدًا. وهذا ما يجعل تقنية RIM خيارًا مثاليًا للهياكل الحساسة للصدمات في نطاق 500 إلى 10,000 وحدة.
هل الطباعة ثلاثية الأبعاد جيدة بما يكفي لإنتاج قطع الغيار؟
لا يُستخدم في الإنتاج الكامل، ولكنه يُسدّ الفجوة. تُنتج تقنيتا SLS وSLA أجزاءً وظيفية بينما يتم تصنيع أدوات الحقن. أما تقنية DMLS فتُستخدم في النماذج المعدنية الأولية. بالنسبة لغلاف جهاز طبي محمول قيد الاختبار التجريبي، يوفر التصنيع الإضافي شهورًا من الانتظار.
ما هي زاوية السحب التي تضمن انفصال الأجزاء بسلاسة؟
استخدم زاوية ميل من 1 إلى 2 درجة لكل جانب للأسطح الملساء. أما الأسطح الخشنة فتحتاج إلى زاوية ميل من 3 إلى 5 درجات. تجاهل هذه الخطوة قد يؤدي إلى ظهور علامات احتكاك، أو فشل في إخراج الأداة، أو تلفها. تتطلب الأجزاء العميقة زاوية ميل أكبر، حسب سمكها.
لماذا تُعدّ الشهادات مهمة عند اختيار الشركة المصنعة؟
يضمن معيار ISO 13485:2016 عمليات مُدققة وإمكانية تتبع كاملة. وتُعزز هذه الوثائق تسجيلك لدى إدارة الغذاء والدواء الأمريكية (FDA) وتقديماتك لمعيار UL 60601-1. يكتشف الشريك المعتمد أي ثغرات في الامتثال أثناء مرحلة التصميم للتصنيع (DFM)، وليس بعد اكتمال عملية التصنيع. وهذا يوفر الوقت والمال.







