تخيّل غرسة طبية أو شفرة محرك نفاث. حتى خطأ بسيط، لا يتجاوز الميكرون، قد يتسبب في عطل جسيم. تُعدّ هذه المكونات الدقيقة المصنّعة بتقنية CNC بمثابة الأبطال الخفيين وراء التكنولوجيا الحديثة. فما الذي يتطلبه الأمر حقًا لتصنيع مكونات CNC دقيقة بتفاوتات أدق من شعرة الإنسان؟ تتناول هذه المقالة الأساليب الرئيسية - بدءًا من التصنيع الدقيق بتقنية CNC وصولًا إلى التشطيب - التي تضمن استيفاء هذه الأجزاء لمعايير صارمة. المخاطر جسيمة، إذ يجب أن تعمل هذه المكونات الدقيقة بتقنية CNC بكفاءة تامة في استخدامات بالغة الأهمية. تتطلب هذه الأجزاء أساليب تصنيع متطورة، فكل ميكرون له أهميته. تتطلب العملية عناية فائقة، ولا يمكن إنتاج مكونات CNC دقيقة إلا باستخدام أفضل الآلات، ويعتمد المهندسون على برامج متطورة.
لماذا تُعدّ عمليات التصنيع الدقيقة مهمة لمكونات CNC الدقيقة؟
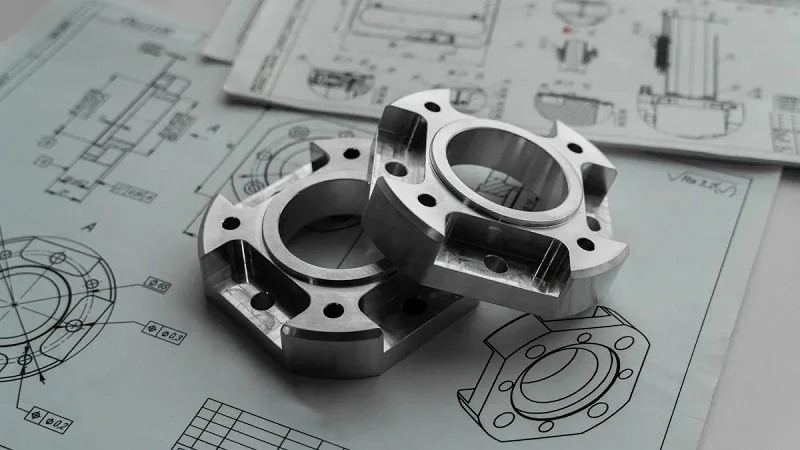
تخفي الأشياء اليومية حقيقةً خفية. تشترك المكونات الداخلية لكاميرا الهاتف الذكي أو جهاز تنظيم ضربات القلب في أمرٍ مميز، ألا وهو الدقة المتناهية. وتأتي هذه الدقة من التصنيع الدقيق باستخدام آلات CNC، وهي عملية تُزيل التخمين البشري من عملية التصنيع. تتبع الأدوات المُتحكَّم بها بواسطة الحاسوب مخططات رقمية بدقة متناهية. قد يُنتج فني ماهر قطعةً مثاليةً واحدة، لكن آلة CNC تُنتج آلاف القطع المطابقة لها. ويُشكّل هذا التناسق أساس الإنتاج الحديث.
الدور الحاسم للدقة في صناعات الطيران والفضاء والصناعات الطبية
السلامة والموثوقية في التطبيقات بالغة الأهمية
تخيّل ما يحدث داخل محرك الطائرة النفاثة أثناء الطيران. تدور شفرات التوربين بسرعة فائقة في حرارة كافية لإذابة معظم المعادن. يجب أن تتناسب كل شفرة تمامًا مع المحرك. إذا انحرفت شفرة ما ولو ببضعة ميكرونات، فإن ذلك يُغيّر مسار تدفق الهواء داخل المحرك، مما يُقلل من كفاءته. والأسوأ من ذلك، أنه يُنشئ نقاط ضعف قد تُؤدي إلى تعطله. وينطبق الأمر نفسه على الطب. يجب أن تكون الأدوات الجراحية دقيقة للغاية في القطع، ويجب أن تتطابق الغرسات تمامًا مع جسم المريض. وتعتمد حياة المرضى على عمل هذه الأجزاء بشكل صحيح في كل مرة.
تكلفة الفشل: لماذا لا يمكن التنازل عن معايير التسامح؟
لا يمكن للمصنّعين تحمّل الأخطاء في هذه المجالات. فتكلفة الفشل تتجاوز بكثير مجرد استبدال قطعة تالفة، إذ يؤدي تعطل المحرك إلى توقف أسطول كامل من المركبات عن العمل، كما أن زرعة خاطئة تعني خضوع المريض لعملية جراحية أخرى. هذه الحالات تفسر سبب اشتراط التصنيع الدقيق باستخدام الحاسوب (CNC) معايير صارمة للغاية.
في مجال صناعة الطيران، يجب أن تستوفي أجزاء مثل شفرات التوربينات معايير دقيقة للغاية نظراً لأهميتها البالغة. حتى تغيير طفيف في شكل الشفرة أو حجمها قد يؤثر على تدفق الهواء وكفاءة المحرك، مما قد يتسبب في أعطال جسيمة. لذا، فإن تصنيع هذه الأجزاء عالية الدقة قد يكلف أضعاف تكلفة تصنيع الأجزاء الأقل أهمية.
يعود هذا السعر المرتفع إلى عدة عوامل:
- مواد ممتازة تحافظ على شكلها أثناء التصنيع
- أدوات متخصصة مصممة للقطع على المستوى الدقيق
- معدات متطورة قادرة على تحقيق دقة عالية في القياسات
- عمليات تفتيش متكررة تكشف المشاكل مبكراً
- ارتفاع معدلات الخردة عندما تتجاوز الأجزاء الحدود المسموح بها
- سرعات قطع أبطأ وعدد تمريرات إضافية تزيد من وقت التشغيل الآلي
تُوازن تقنية التصنيع الدقيق بين هذه التكاليف ومخاطر الفشل. المعادلة بسيطة: ادفع أكثر الآن مقابل الجودة، أو خاطر بدفع مبالغ أكبر بكثير لاحقًا.
فهم نطاقات التفاوت وتأثيرها في العالم الحقيقي
يبلغ عرض شعرة الإنسان حوالي 70 ميكرونًا. غالبًا ما تتميز مكونات التصنيع باستخدام الحاسوب (CNC) الدقيقة بتفاوتات أصغر بكثير من ذلك. نقيس هذه الفروقات الدقيقة بالميكرون، حيث يساوي الميكرون الواحد جزءًا من ألف من المليمتر. وتختلف مستويات الدقة المطلوبة باختلاف الصناعات.
| حلول | نطاق التفاوت النموذجي بالميكرون | السياق |
| الأجهزة الطبية | 1-3 ميكرون | مطلوب لإجراءات مثل جراحة العيون بالليزر حيث يكون تحديد الموضع بدقة أمراً بالغ الأهمية |
| فضاء | ≥ 2 ميكرون | يتم تحقيق ذلك عادة على أجزاء المركبات الفضائية ومحركات الطائرات النفاثة |
تستطيع آلات التصنيع الحديثة باستخدام الحاسوب (CNC) تحقيق دقة تصل إلى ±0.0005 بوصة، بينما تصل الدقة في بعض الطرق الخاصة إلى 1-5 ميكرون. وتحافظ الشركات الرائدة عادةً على دقة تتراوح بين 1-3 ميكرون للأجزاء الطبية، في حين تتطلب أجزاء صناعة الطيران والفضاء دقة أبعاد لا تتجاوز 2 ميكرون.
تؤثر هذه الأرقام بشكل مباشر على الأداء. فمثقاب طبي ينحرف بمقدار ميكرونين قد يُلحق الضرر بالأنسجة المجاورة. كما أن قطعة مركبة فضائية تتمدد بشكل غير متساوٍ مع تغيرات درجة الحرارة قد تُعرّض المهمة بأكملها للخطر. إن تصنيع قطع بهذه الدقة يتطلب التحكم في كل عامل. فدرجة الحرارة والاهتزاز وتآكل الأدوات وخصائص المواد، كلها عوامل تُؤثر على الحجم النهائي. وتراقب أنظمة التصنيع الآلية هذه العوامل باستمرار، وتُعدّل العملية في الوقت الفعلي للحفاظ على الدقة.
لا يتوقف السعي نحو الدقة. فكل تقدم في مجال التصنيع الدقيق باستخدام الحاسوب (CNC) يفتح آفاقًا جديدة. يصمم المهندسون أجهزة أصغر حجمًا، وطائرات أخف وزنًا، وعلاجات طبية أفضل، لأنهم يثقون في قدرة عملية التصنيع على تحقيق النتائج المرجوة. وتستند هذه الثقة إلى نتائج قابلة للقياس والتكرار. تقع مكونات التصنيع الدقيق باستخدام الحاسوب (CNC) عند نقطة التقاء الرؤية التصميمية مع واقع التصنيع، حيث لكل ميكرون أهميته.
تقنيات التصنيع باستخدام الحاسب الآلي الدقيقة الأساسية
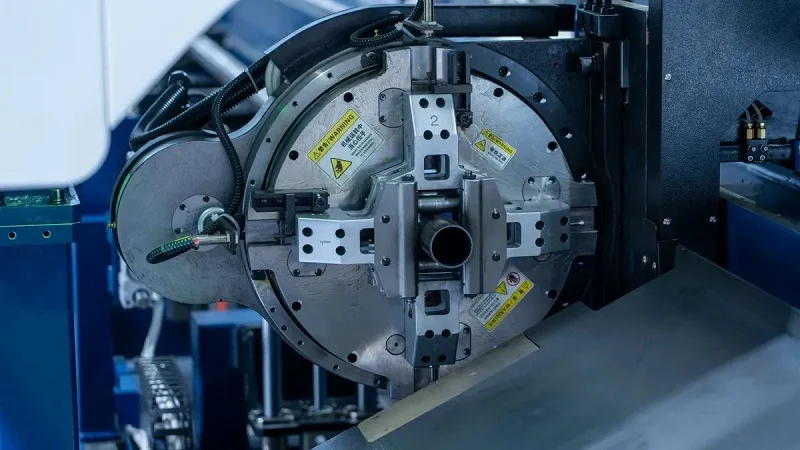
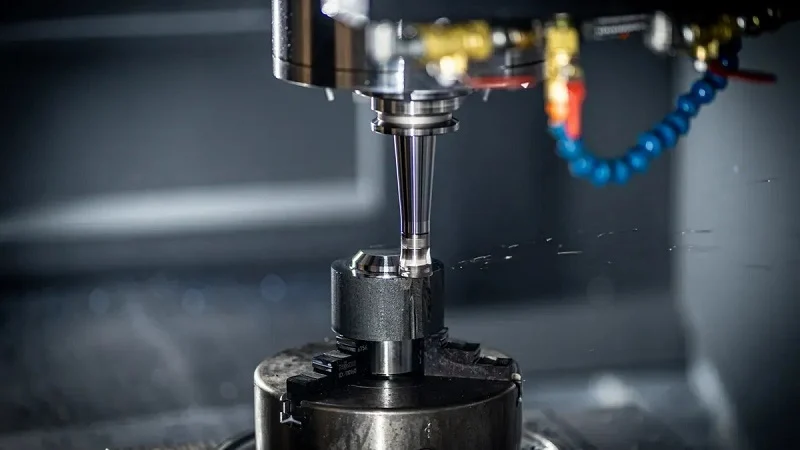
يعتمد تحويل المواد الخام إلى قطع نهائية على عدة خطوات رئيسية. تُعدّ عمليات الخراطة والطحن من أهمّ العمليات. وتبرز أهمية التجليخ عندما تتطلب القطع مواصفات دقيقة للغاية وأسطحًا ناعمة كسطح المرآة. أما النشر والتجويف فيُستخدمان في الأعمال الخاصة. ويتطلب تصنيع مكونات CNC الدقيقة مهارات تشغيل دقيقة تجمع بين جميع هذه الطرق. وتحتاج عملية التشغيل الدقيق متعددة المحاور هذه إلى تنسيق دقيق في كل مرحلة.
كيف تحقق عمليات الطحن متعددة المحاور دقة عالية في الأبعاد؟
تُحرّك ماكينات التفريز القياسية ثلاثية المحاور أداة القطع على طول المحاور X وY وZ، وهي تُجيد قطع الأسطح المستوية والأشكال البسيطة. لكن الأشكال المعقدة تتطلب حركة أكبر، وهنا تبرز أهمية ماكينات CNC متعددة المحاور. تُضيف الماكينة خماسية المحاور محورين دورانيين، مما يسمح لأداة القطع بالوصول إلى قطعة العمل من أي زاوية تقريبًا.
تتمثل الميزة الرئيسية في إمكانية القطع في عملية إعداد واحدة. غالبًا ما تتطلب آلة ثلاثية المحاور عدة عمليات إعداد للقطع المعقدة. في كل مرة يتم فيها تغيير موضع القطعة، يزداد خطر حدوث أخطاء في المحاذاة، وتتراكم هذه الأخطاء. أما مع القطع خماسي المحاور، فيتم تشكيل القطعة بأكملها في عملية إعداد واحدة، حيث تتم محاذاة جميع الميزات مع نقطة مرجعية واحدة. هذا يزيل التفاوتات المتراكمة ويحافظ على دقة أبعاد القطع.
الأرقام توضح الفرق بوضوح.
| نوع بالقطع | التسامح العام | التسامح القابل للتحقيق |
| طحن 3 محاور | ± 0.05 مم (± 0.002 بوصة) | لا يوجد |
| طحن 5 محاور | لا يوجد | ±0.01–0.02 مم (±0.0004–0.0008 بوصة) |
| الطحن بخمسة محاور (في ظل ظروف مواتية) | لا يوجد | ± 0.005 مم (± 0.0002 بوصة) |
هذا قفزة محتملة من ±0.05 مم إلى ±0.005 مم.
تساهم التطورات الحديثة في مجال التصنيع باستخدام الحاسوب (CNC) في توسيع هذه الحدود. وقد استخدم الباحثون مقاييس التداخل الشبكية للتحقق من الأخطاء الهندسية في آلات الخمسة محاور.
تضمنت إحدى الدراسات البارزة استخدام مقاييس التداخل الشبكية لقياس الأخطاء الهندسية في آلة خماسية المحاور. استخدم الباحثون نظامًا متعدد المحطات مزودًا بمقاييس تداخل متزامنة لرصد 41 معلمة خطأ مرتبطة بالمحاور الخطية والدورانية للآلة. وأظهرت النتائج انخفاضًا في وقت القياس، مع تحسن دقة تحديد المواقع لتصل إلى 0.5 ميكرومتر.
تساهم عدة تقنيات في تحقيق هذا المستوى من الدقة من خلال تحسين دقة التصنيع.
| التكنولوجيا / النظام | المواصفات الرئيسية | التأثير على دقة دون الميكرون |
| محركات خطية | تسارع 0.5g؛ تحديد الموضع في حدود 0.001 مم | يزيل أخطاء الارتداد والاحتكاك |
| نظام التغذية الراجعة ذو الحلقة المغلقة لمقياس الشبكة | أنظمة هايدنهاين أو رينيشو | يعوض عن التمدد الحراري |
| محركات عزم الدوران ذات الدفع المباشر | دقة ±5 ثانية قوسية للمحاور الدوارة | يزيل رد فعل علبة التروس |
| منصات متقدمة | معالجة 64 بت؛ تحديثات في أجزاء من الألف من الثانية | يُمكّن من إجراء الاستيفاء في الوقت الحقيقي على خمسة محاور |
| مصباح OPMT 5X 40 فولت/60 فولت | تحديد المواقع بدقة 0.005 مم؛ قابلية التكرار بدقة 0.003 مم | تفاوتات جاهزة للإنتاج على مستوى الميكرون |
هذا هو أفضل ما في التصنيع الدقيق متعدد المحاور. كل مكون يدفع النتيجة النهائية نحو دقة عالية.
استراتيجيات الأدوات لتحسين جودة السطح ودقته
الآلة ليست سوى نصف الحكاية، أما أداة القطع فتُشكّل النصف الآخر. تُحدّد برامج التصنيع بمساعدة الحاسوب الحديثة مسارات الأدوات بدقة تصل إلى أجزاء من الميكرون، وتُضبط معدلات التغذية والأعماق وزوايا الاقتراب لتقليل الانحراف والاهتزاز. وهذا يُتيح تحقيق مواصفات دقيقة مع تقليل وقت القطع.
تُفصل خطة ذكية بين عملية التشكيل الأولي والتشطيب النهائي. تزيل عملية التشكيل الأولي المكثفة كمية كبيرة من المادة بسرعة، ثم تُبرد القطعة. تليها عمليات تشطيب نهائية خفيفة، مما يقلل الحرارة والإجهاد. تستخدم هذه الطريقة عمليات تشغيل متطورة للحفاظ على ثبات النتائج.
تُحسّن مسارات أدوات التشغيل عالية السرعة (HSM) هذا الأمر. تستخدم عملية التشغيل عالية السرعة هذه معدلات تغذية أسرع مع قطع شعاعي أقل عمقًا. كما أنها تقلل من قوة الأداة وانحرافها وتراكم الحرارة. والنتيجة هي إنتاج ثابت مع أوقات دورة أسرع.
بالنسبة لأجزاء الألومنيوم التي تحتاج إلى لمسة نهائية تشبه المرآة، يصبح شكل الأداة عاملاً أساسياً.
هندسة الأدوات للحصول على تشطيبات عاكسة: يُوصى بشدة باستخدام أدوات ذات زاوية قطع موجبة عالية وشفرات مصقولة لتشطيب الألمنيوم العاكس. تقلل هذه الهندسة الاحتكاك أثناء القطع وتمنع تمزق الألياف، وهما عاملان أساسيان للحصول على سطح عاكس خالٍ من الخدوش.
تلبي مواد الأدوات المختلفة احتياجات مختلفة.
| نوع الأداة | سياق التطبيق |
| قواطع طيران من الماس متعدد البلورات (PCD) | تشطيبات مرآة بصرية عالية الجودة على المعادن غير الحديدية |
| أدوات MCD (الماس أحادي البلورة) | أسطح شفافة بصريًا تشبه المرآة |
تُعدّ الأدوات الكربيدية عالية الجودة ذات الأسنان الدقيقة خيارًا مثاليًا للأعمال اليومية. فشكل الأسنان الدقيقة وقاعدة الكربيد الممتازة تُتيح قطعًا أكثر سلاسة، مما يُقلل من خشونة السطح.
هذه هي تقنية التصنيع الدقيق قيد التنفيذ. كل خيار مهم، بدءًا من مادة الأداة وصولًا إلى مسار القطع. يعتمد التصنيع الدقيق باستخدام الحاسوب (CNC) على هذه القرارات المدروسة.
تحقيق الاستدارة والمركزية في الأحجام الكبيرة
تُنتج عمليات الخراطة أجزاءً دائرية مثل الأعمدة والبطانات. ويُعدّ الحفاظ على استدارة الأجزاء وتمركزها بشكل ثابت عبر آلاف الأجزاء تحديًا حقيقيًا.
تكمن المشكلة الأكبر في تراكم التفاوتات الناتجة عن عمليات التثبيت المتعددة. فإعادة تثبيت القطعة لعملية ثانية تُسبب عدم محاذاة. في أعمدة معدات الهبوط المصنوعة من التيتانيوم، أدت إعادة التثبيت وحدها إلى زيادة الانحراف بمقدار 0.008-0.012 مم.
تُعدّ دقة تثبيت قطعة العمل مهمة أيضاً. عادةً ما تُضيف الظروف ثلاثية الفك انحرافاً يتراوح بين 0.005 و0.010 مم. أما الظروف ذات الكوليت والظروف الهيدروليكية فتُحكم التثبيت بشكل أكثر انتظاماً وتُكرر العملية بدقة تصل إلى 0.002 مم.
تؤثر عدة عوامل أخرى على التمركز في الإنتاج بكميات كبيرة.
- تآكل الأداة وانحرافها: تقلل حشوات الكربيد الحادة ذات البروز المنخفض من الانحراف. يجب مراقبة تآكل الأداة، وتغيير الحشوات وفقًا للجدول الزمني المحدد.
- التأثيرات الحرارية: يساعد نظام التبريد وتعويض الماكينة على استقرار درجات الحرارة. كما أن ترك الأجزاء تستقر قبل المراحل النهائية يقلل من التمدد الحراري.
- إجهادات المواد: يتطلب انحناء قضبان الخام الناتج عن الإجهادات الداخلية تخفيف الإجهاد قبل التشغيل الآلي.
- الاهتزاز: يؤدي عدم توازن الأدوات وحواملها إلى تفاقم الأخطاء. لذا، فإن موازنة الأدوات وحواملها أمر ضروري.
هنا تبرز أهمية التصنيع الآلي. تراقب مراكز الخراطة الحديثة هذه العوامل في الوقت الفعلي، وتُعدّل معدلات التغذية والسرعات وتدفق سائل التبريد للحفاظ على استقرار العمليات. يُعزز هذا النهج الآلي في التصنيع كفاءة الإنتاج، وتضمن هذه التقنية عالية الدقة الجودة.
تتطلب عمليات تصنيع الأجزاء المتداخلة نهجًا نظاميًا متكاملًا. فالآلة والأدوات ونظام تثبيت القطعة وبيئة العمل تعمل جميعها معًا. هذه هي قوة تكنولوجيا التصنيع المتقدمة عند تطبيقها على الإنتاج في الواقع العملي.
اختيار المواد لـ مكونات CNC الدقيقة
تحدد المادة التي تختارها الحد الأقصى لما يمكن أن تحققه عمليات التصنيع باستخدام الحاسوب (CNC). فمهما كانت جودة الآلة أو حدة الأداة، فإن اختيار مادة غير مناسبة سيؤدي إلى مشاكل في كل خطوة. تتطلب كل مهمة مواد مختلفة، ومعرفة المفاضلات بين الخيارات هو ما يصنع الفرق.
اختيار الركيزة المناسبة: المعادن والبلاستيك والسبائك
تُظهر الغرسات الطبية كيف يؤثر اختيار المواد على قرارات التصميم. كل خيار يقدم شيئًا فريدًا.
| الخامة | السبب الرئيسي للاستخدام |
| ستانلس ستيل | مقاومة عالية للتآكل ومتانة للأدوات الجراحية والغرسات الهيكلية |
| التيتانيوم | التوافق الحيوي، ونسبة القوة إلى الوزن العالية، ومقاومة التآكل لزراعة العظام |
| الننتول | ذاكرة الشكل والمرونة للأجزاء المتحركة مثل الدعامات |
| البلاستيك الطبي (PEEK، PTFE) | خفيف الوزن، ومقاوم للمواد الكيميائية، ومتوافق مع التصوير بالرنين المغناطيسي للغرسات غير الحاملة للأحمال |
| المركبة | قوة عالية مع وزن أقل وخيارات مخصصة للأدوات الخاصة |
يجب أن تكون مواد الأجهزة الطبية متوافقة حيوياً لتجنب حدوث تفاعلات ضارة في الجسم. تشمل الخيارات الشائعة الفولاذ المقاوم للصدأ الطبي، وسبائك التيتانيوم، والكوبالت والكروم، ومادة PEEK. يصعب التعامل مع هذه المواد وتتطلب عمليات تشغيل دقيقة وقوية.
تُستخدم سبائك التيتانيوم والنيكل بكثرة في صناعة قطع غيار الطائرات. تتحمل هذه المواد درجات الحرارة والضغط الشديدين دون أن يتغير شكلها، لكنها تُرهق الفنيين الذين يستهينون بمتانتها.
كيف تؤثر خصائص المواد على قابلية التشغيل والتفاوتات
تتفاعل كل مادة بشكل مختلف مع قوى القطع. معرفة هذه التفاعلات تساعدك على توقع المشاكل قبل حدوثها.
التمدد الحراري
يؤثر التسخين على أبعاد القطع. يتمدد الألومنيوم بمعدل 23.6 ميكرومتر/متر·درجة مئوية تقريبًا، بينما يتمدد البولي إيثر إيثر كيتون غير المملوء بمعدل 55 ميكرومتر/متر·درجة مئوية تقريبًا. هذا الفرق مهم عند تطبيق معايير دقيقة للغاية. قد تتسبب حرارة أرضية المصنع في خروج قطعة البولي إيثر إيثر كيتون عن المواصفات قبل قياسها. لذا، تُعد الغرف ذات التحكم في درجة الحرارة وترك القطع لتستقر أمرًا ضروريًا، خاصةً بالنسبة للبلاستيك.
| السمة | المنيوم 6061-T6 | نظرة خاطفة |
| تصنيف قابلية التشغيل الآلي | مرتفع | متوسط |
| التمدد الحراري (CTE، ميكرومتر/متر·درجة مئوية) | 23.6 | ~ 55.0 |
| الاعتبارات الرئيسية للتفاوتات | ثبات جيد، لكنه قد يكون لزجًا. | معامل تمدد حراري مرتفع؛ يحتاج إلى استراتيجيات تبريد |
عسر الماء
تتسبب المواد الصلبة في تآكل الأدوات بشكل أسرع. فالموصلية الحرارية المنخفضة للتيتانيوم تحبس الحرارة عند حافة القطع، مما يؤدي إلى تآكل سريع للأداة. أما مادة PEEK فهي أكثر ليونة من الألومنيوم (صلابة روكويل M94-99)، ولكن صلابتها المنخفضة تجعلها تنحني تحت ضغط القطع. ويمنع التثبيت الدقيق انحناء القطعة بعيدًا عن الأداة.
تشكيل رقاقة
تُنتج بعض المواد رقائق نظيفة ومتكسرة، بينما تُنتج مواد أخرى فوضى طويلة وخيطية. قد يصبح الألومنيوم لزجًا ويلتصق بحواف القطع. تحتاج المواد البلاستيكية مثل PEEK إلى سرعات قطع أعلى من المعادن، لكن موصليتها الحرارية المنخفضة (0.25 واط/متر·كلفن) تحبس الحرارة في منطقة القطع. يُحافظ إزالة الرقائق بشكل جيد على نظافة منطقة القطع ويمنع قطع الحطام مرة أخرى.
موازنة تكلفة المواد مع متطلبات الأداء
تؤثر قيود الميزانية على خيارات المواد. والفرق بين الفولاذ المقاوم للصدأ والتيتانيوم خير دليل على ذلك.
| مكون التكلفة | الفولاذ المقاوم للصدأ (316) | التيتانيوم (Ti-6Al-4V) | مضاعف |
| تكلفة المادة | $ 10-20 | $ 80-150 | 8–10× |
| وقت التشغيل | X (الخط الأساسي) | 2X–2.5X | 2–2.5× |
| تكلفة الأدوات | ص (الأساسي) | 3 سنوات - 5 سنوات | 3–5× |
| التكلفة الإجمالية (تقديرية) | (10–20)+X+Y | (80–150)+2X+4Y | 3–5× |
- وقت المعالجة: يحتاج التيتانيوم إلى سرعات أبطأ وعدد أكبر من عمليات التشغيل، مما يؤدي إلى وقت تشغيل أطول.
- ارتداء أداة: يؤدي انخفاض الموصلية الحرارية للتيتانيوم إلى حبس الحرارة عند حافة القطع، مما يتسبب في تآكل شديد للأداة وتغييرات متكررة في الحشوات.
- البرمجة: يحتاج التيتانيوم إلى نظام CAM متطور بخمسة محاور ومسارات أدوات حلزونية ديناميكية، مما يجعل البرمجة أكثر تعقيدًا.
- مخاطر التلف: تكلفة خردة التيتانيوم باهظة بسبب الوقت والمواد التي تم إنفاقها بالفعل.
- تشطيبات السطح: غالباً ما يحتاج التيتانيوم إلى خطوات إضافية مثل السفع الرملي أو الأنودة، مما يضيف تكاليف متوسطة إلى عالية.
يُوازن المهندسون الأذكياء بين الأداء والتكلفة. أحيانًا يكون الفولاذ المقاوم للصدأ خيارًا اقتصاديًا للغاية. وفي أحيان أخرى، لا يُضاهي التيتانيوم في نسبة قوته إلى وزنه. يعتمد الاختيار الأمثل على الظروف التي يجب أن يتحملها الجزء. هذا التوازن هو أساس كل عملية إنتاج ناجحة باستخدام آلات CNC. إتقان العمل من المرة الأولى يوفر المال في جميع مراحل التصنيع.
إجراءات مراقبة الجودة لمكونات CNC الدقيقة
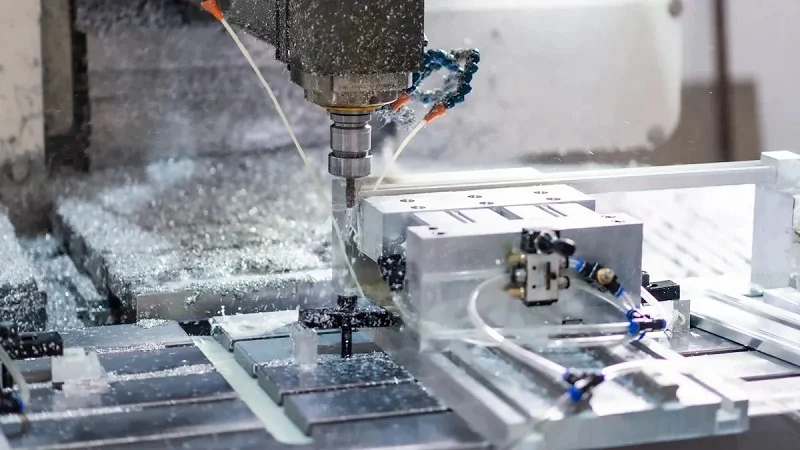
إن اختيار المواد المناسبة واستخدام آلات متعددة المحاور ليسا سوى جزء من الحل. يجب أن تجتاز كل قطعة مصنعة بدقة باستخدام آلات CNC سلسلة من الفحوصات قبل وصولها إلى العميل. يحوّل نظام مراقبة الجودة القطعة المصنعة إلى قطعة معتمدة وموثوقة. وبدونه، حتى أفضل عمليات التصنيع لا تُنتج قطعًا يُمكن الوثوق بها.
دور علم القياس في التحقق من دقة الأبعاد
علم القياس هو علم القياس. في مجال التصنيع الدقيق باستخدام الحاسوب (CNC)، يُستخدم لتمييز القطع الجيدة عن الخردة. يتبع هذا القطاع معايير محددة لضمان الاتساق. فيما يلي القواعد الأساسية للتحقق من دقة الأبعاد:
- استخدم معيار ISO 286-1 للتوافقات والتفاوتات كدليل رئيسي لتحديد دقة الأبعاد.
- بالنسبة للتفاوتات التي تبلغ ±0.010 مم أو أضيق، يجب عليك استخدام آلات قياس الإحداثيات للتحقق.
- بالنسبة للأبعاد الأقل أهمية، يمكنك استخدام الفرجار الرقمي والميكرومترات المعايرة.
- قم دائمًا بقياس الأجزاء عند درجة حرارة 20 درجة مئوية كما هو مذكور في معيار ISO 1، لتجنب أخطاء التمدد الحراري.
- اطلب من الموردين تقارير فحص الأبعاد المتعلقة بأرقام الأجزاء الهامة.
تُحدد المواصفة القياسية ISO 230-10:2016 خطوات اختبار للتحقق من كفاءة أنظمة القياس مع ماكينات CNC. وتُحدد المواصفة القياسية ISO 10360-8:2013 اختبارات القبول لآلات قياس الإحداثيات ثلاثية الأبعاد المزودة بمستشعرات بصرية. وتُحدد المواصفة القياسية ISO 1:2022 درجة الحرارة المرجعية القياسية عند 20 درجة مئوية بالضبط. وعندما يتعذر الحصول على نسبة عدم يقين في القياس تبلغ 10:1، تُقدم المواصفة القياسية ISO 14253-1:2017 قواعد لتحديد نطاقات الأمان لمنع قبول الأجزاء المعيبة بشكل خاطئ.
CMM (آلة قياس الإحداثيات)
تستخدم آلة قياس الإحداثيات مسبارًا للمس نقاط متعددة على سطح القطعة. تقوم الآلة بإنشاء خريطة رقمية لشكل القطعة ومقارنتها بنموذج التصميم بمساعدة الحاسوب (CAD). توفر آلات قياس الإحداثيات دقة عالية جدًا لفحص الأشكال المعقدة، حيث تكتشف أخطاءً قد تغفل عنها الأدوات اليدوية التقليدية. عندما تحتوي القطعة على خصائص ذات تفاوتات دقيقة، تصبح آلة قياس الإحداثيات هي الفيصل النهائي، إذ تؤكد ما إذا كانت عملية التصنيع الدقيق باستخدام الحاسوب (CNC) قد حققت أهدافها.
من الناحية العملية، يستغرق فحص آلة القياس ثلاثية الأبعاد وقتًا. يقوم فنيون متخصصون بإعداد تسلسل القياس، وتشغيل عملية الفحص، ومراجعة النتائج. هذا يزيد من تكلفة كل قطعة، ولكنه يمنع عمليات الإرجاع المكلفة أو الأعطال الميدانية. بالنسبة لقطع غيار الطائرات والطائرات والأجهزة الطبية، تُعد هذه التكلفة استثمارًا ضروريًا.
التفتيش البصري
تستخدم أنظمة الفحص البصري الكاميرات والمستشعرات لقياس الأجزاء دون لمسها. فهي تلتقط صورًا وتقارنها بالأحجام المتوقعة. تُعد هذه الطريقة مثالية للأجزاء الصغيرة، والأشكال المعقدة، والأجزاء التي قد تنثني تحت ضغط المجس. يندمج الفحص البصري المباشر بسلاسة في خط الإنتاج، حيث يقيس كل جزء أثناء مروره بعملية التصنيع.
تختلف تكاليف إنشاء أنظمة مراقبة الجودة هذه. فبالنسبة لنظام تبلغ تكلفته حوالي 60,000 دولار، قد تتراوح التكلفة الإضافية الإجمالية في السنة الأولى بين 20,000 و40,000 دولار.
| فئة التكلفة | نطاق سنوي/مرة واحدة |
| التدريب (لكل موظف) | $ $ 1,000- 5,000 |
| ترخيص البرمجيات | آلاف قليلة سنوياً |
| الصيانة والمعايرة | 5,000 - 15,000 دولار في السنة |
| قطع الغيار والترقيات | من مئات إلى عدة آلاف من الدولارات لكل منها |
بالنسبة للشركات الصغيرة والمتوسطة، تُشكل التكلفة الأولية عائقًا كبيرًا. فضيق الميزانيات وانخفاض حجم الإنتاج يُصعّبان تبرير هذه النفقات. كما أن الحاجة إلى كاميرات وأجهزة استشعار عالية الدقة لاكتشاف العيوب متناهية الصغر ترفع سعر النظام. ومع استمرار تصغير حجم الأجزاء، تشعر الشركات الصغيرة والمتوسطة بضغط للاستثمار في هذه التقنيات، التي غالبًا ما تعجز عن تحمل تكلفتها.
تحقيق دقة عالية باستخدام تقنية التصنيع الدقيق
لا يقتصر الحفاظ على دقة التصنيع العالية على الآلة فحسب، بل تلعب البيئة المحيطة بها دورًا كبيرًا. فدرجة الحرارة والرطوبة والاهتزازات تؤثر جميعها على أبعاد القطعة النهائية. لذا، يجب أن تراعي تقنيات التصنيع الدقيق هذه العوامل لضمان الحصول على نتائج متسقة.
إدارة درجة الحرارة والضوابط البيئية
تؤثر تغيرات درجة الحرارة على دقة القياسات من خلال التمدد والانكماش الحراري. يبلغ معامل التمدد الحراري للفولاذ حوالي 11 إلى 13 ميكرومتر/متر/درجة مئوية، بينما يتمدد الألومنيوم بمعدل 23 ميكرومتر/متر/درجة مئوية. عند قياس قطعة فولاذية طولها متر واحد عند درجة حرارة 22 درجة مئوية بدلاً من 20 درجة مئوية، فإنها تتمدد بمقدار 22 إلى 26 ميكرومتر، مما قد يؤدي إلى تجاوز القياسات لحدود التفاوت المسموح بها. تُعد تدرجات درجة الحرارة عبر الآلة أو القطعة أكثر ضرراً من التغيرات المنتظمة، لأنها تُسبب انحناءً أو التواءً في الهياكل.
تستطيع آلات القياس الإحداثية الحديثة تحديد الدقة كدالة مستمرة لدرجة الحرارة. عند وضع آلة القياس الإحداثية في ورشة العمل، احسب هامش الخطأ وتحقق من دقة الآلة عند جميع درجات الحرارة التي قد تتعرض لها الورشة. تأكد من أن التغير الحراري الكلي في الساعة واليوم لا يتجاوز ما هو مذكور من قبل الشركة المصنعة. إذا كانت الدقة جيدة في جميع الأوقات، استخدم الآلة طوال اليوم. وإلا، فاستخدمها فقط في أوقات محددة أو شغّل الأجزاء ذات التفاوتات الأقل خلال أوقات ذروة الحرارة.
الحد من الانحراف الحراري أثناء عمليات التشغيل والفحص
قد يؤدي الانحراف الحراري أثناء عملية التشغيل إلى إفساد عملية مثالية. تولد عملية القطع حرارة، وتساهم محركات المغزل وسائل التبريد والبيئة المحيطة في زيادة الطاقة الحرارية. وبدون تعويض، تتمدد الآلة، وتتغير أحجام القطع.
يُساعد التعويض النشط للإزاحة الحرارية باستخدام الذكاء الاصطناعي في الحفاظ على دقة عالية في الأبعاد. تُشير الدراسات إلى قدرته على تقليل الانحراف على المحور Z من 25.8 ميكرومتر إلى 6.1 ميكرومتر. هذا الانخفاض بالغ الأهمية، فبدون هذا التعويض، قد يؤدي الانحراف الحراري وحده إلى استهلاك كامل نطاق التفاوت المسموح به في العناصر الدقيقة المستخدمة في صناعة الطيران والفضاء.
تساعد عدة استراتيجيات في تقليل الانحراف الحراري:
- تستخدم تقنية التغذية الراجعة الآنية من المستشعرات الحرارية لمراقبة تغيرات درجة الحرارة باستمرار. وترسل هذه المستشعرات البيانات إلى خوارزميات التعويض، التي تقوم بدورها بتعديل الانحرافات بشكل فوري.
- تستخدم تقنية التنبؤ المدعومة بالذكاء الاصطناعي وحدات تحكم CNC متطورة مع نماذج تعويض تتنبأ بالتشوهات الحرارية وتصلحها في الوقت الفعلي.
- يُحافظ نظام تثبيت البيئة على ورش العمل التي يتم التحكم في درجة حرارتها ضمن نطاق ±1 درجة مئوية، مما يقلل من التغيرات الحرارية الخارجية.
تتكامل هذه الأساليب للحفاظ على دقة الأبعاد. وتُضيف أنظمة التصنيع الآلية مراقبة درجة الحرارة إلى عملية الإنتاج، حيث تُعدّل معدلات التغذية والسرعات وتدفق سائل التبريد للحفاظ على استقرار الظروف. وهذا بدوره يُعزز كفاءة الإنتاج مع الحفاظ على الجودة.
التشطيب السطحي تقنيات مكونات CNC الدقيقة
تُشكّل عملية التصنيع القطعة بدقة، لكن جودة سطحها هي التي تحدد أدائها في الواقع. فالسطح الخشن يتآكل أسرع، والسطح الناعم يصدأ أسرع. تُضيف عملية التشطيب حمايةً وصلابةً، وأحيانًا جمالًا. ويكمن التحدي في تطبيق هذه المعالجات دون الإخلال بالدقة التي تم تحقيقها أثناء التصنيع.
الأكسدة والتخميل لمقاومة التآكل
تُشكّل عملية الأنودة طبقة أكسيد سميكة على أجزاء الألومنيوم. تُضفي الأنودة من النوع الثاني لمسة نهائية زخرفية مقاومة للتآكل. أما الأنودة الصلبة من النوع الثالث فتُنتج سطحًا أكثر صلابة، وهو أمر بالغ الأهمية لمقاومة التآكل. يُمكن للطلاء من النوع الثالث أن يُطيل عمر الأجزاء بشكل ملحوظ في الظروف القاسية.
لكن لعملية الأنودة تكلفة خفية. إذ ينمو الطلاء للخارج من السطح. في الأنودة الصلبة من النوع الثالث، قد يصل النمو إلى 0.0005 إلى 0.0015 بوصة لكل سطح. في قطعة ذات تفاوت في قطر الثقب يبلغ ±0.001 بوصة، يدفع هذا النمو الميزة خارج المواصفات. إما أن تقوم بتغطية الثقوب الحرجة قبل الأنودة، أو أن تُشَكَّل هذه الميزات بعد الطلاء. يجب عليك التخطيط لسمك الطلاء منذ البداية.
تُضيف عملية الأنودة عادةً ما بين 5% و15% إلى التكلفة الإجمالية لعملية التصنيع الدقيق باستخدام آلات CNC. تتراوح تكلفة الأنودة من النوع الثاني بين دولار واحد و3 دولارات للقدم المربع. أما الأنودة الصلبة من النوع الثالث فتتراوح تكلفتها بين 2.50 دولار و4.80 دولار للقدم المربع. وقد تصل تكلفة الأنودة للكميات الصغيرة إلى ما بين 5 دولارات و25 دولارًا للقطعة الواحدة.
تختلف عملية التخميل في آلية عملها، فهي تزيل الحديد الحر من سطح قطع الفولاذ المقاوم للصدأ، مُكَوِّنةً طبقة رقيقة غير مرئية من أكسيد الكروم تُقاوم الصدأ. ولا تُغيِّر هذه العملية أبعاد القطعة. وغالبًا ما تكون عملية التخميل خطوةً ضروريةً في القطع الطبية.
الطلاء بالبودرة والدهان للطبقات الجمالية والواقية
يُقدّم الطلاء بالبودرة أسلوبًا مختلفًا. يتمّ فيه وضع مسحوق جاف ثمّ خبزه ليُشكّل طبقة صلبة. وتكون التكلفة المبدئية أقلّ. عادةً ما يكون الطلاء بالبودرة أرخص بنسبة تتراوح بين 30% و40% من عملية الأنودة. تتراوح تكلفة المتر المربع بين 0.50 دولار و1.50 دولار، بينما تتراوح تكلفة القطعة الواحدة بين 1.50 دولار و5.00 دولارات.
لكن التكلفة الإجمالية للملكية تُظهر صورة مختلفة. فالأجزاء المؤكسدة تدوم 25 عامًا أو أكثر دون صيانة. أما الأجزاء المطلية بالبودرة في البيئات الساحلية، فقد تحتاج إلى إعادة طلاء مرة أو مرتين خلال نفس الفترة. لذا، فإن الطلاء الأرخص في البداية قد يكون أكثر تكلفة على المدى الطويل.
يُتيح الطلاء أوسع نطاق من الألوان، لكن طبقاته تكون أكثر سمكًا وأقل متانة. بالنسبة لمكونات CNC الدقيقة، يُعدّ الطلاء الخيار الأمثل للأجزاء التجميلية حيث لا يؤثر سمك الطلاء على الملاءمة.
أكسيد أسود، سفع رملي، ومعالجة حرارية
تحسين مقاومة التآكل وصلابة السطح
يُضفي أكسيد الحديد الأسود لونًا داكنًا على الأجزاء الفولاذية، ويُضيف سُمكًا طفيفًا جدًا، عادةً أقل من 0.0001 بوصة. وهذا يجعله آمنًا للاستخدام مع الأجزاء ذات التفاوتات الدقيقة. لا يُوفر هذا الطلاء حماية كبيرة من التآكل بمفرده، ولكنه يُشكل أساسًا جيدًا للطلاءات الزيتية.
يُضفي السفع الرملي ملمسًا مميزًا على السطح ويزيل آثار الأدوات. تزيل هذه العملية كمية من المادة، لذا قد تُغير أبعاد الأجزاء الرقيقة. يجب التحكم بالضغط بدقة.
تُغير المعالجة الحرارية المادة نفسها. وتؤثر كل مرحلة على استقرار الأبعاد.
| مرحلة المعالجة الحرارية | تأثير استقرار الأبعاد | عمليات التصنيع باستخدام الحاسوب (CNC) المطلوبة الإستراتيجيات |
| الصلب | تشويه طفيف؛ أبعاد ثابتة | تسمح عمليات التشغيل الخشن بمعدلات إزالة مواد عالية |
| التبريد | إجهاد متبقٍ؛ من المحتمل حدوث تشوه في الجدران الرقيقة | التبريد الأولي الخشن؛ اترك سماكة من 0.3 إلى 1 مم |
| تهوية | يخفف التوتر جزئياً | المعالجة النهائية بعد دورة التصليد الأخيرة |
| الكربنة | قد تشوه الملامح الرقيقة | اترك كمية إضافية من المخزون قبل العلاج |
| نيترة | الحد الأدنى من التشويه | أدوات الكربيد موصى بها للتشطيب |
تُخفف المعالجة الحرارية السليمة من الإجهادات الداخلية الناتجة عن عمليات التشغيل، مما يقلل من خطر حدوث تغيرات في الأبعاد لاحقًا. أما المعالجة الحرارية غير السليمة فتؤدي إلى تشوه المنتج. ويكمن الحل الأمثل في تخطيط تسلسل عمليات التشغيل بما يتناسب مع خطوات المعالجة الحرارية.
اختيار التشطيب المناسب بناءً على التطبيق والتكلفة
يعتمد اختيار التشطيب المناسب على عدة عوامل، أهمها الأداء الوظيفي. يُعد الطلاء الصلب، كالأنودة، الأنسب للبيئات عالية الاحتكاك. أما التشطيب السطحي الأملس فيقلل الاحتكاك ويبطئ التآكل. ويُمكن تحقيق النعومة المطلوبة للمتانة عن طريق التجليخ أو التلميع.
المادة مهمة أيضاً. لا يمكن معالجة سوى الألومنيوم بالأكسدة. ولا يمكن معالجة سوى الفولاذ المقاوم للصدأ بالتخميل. أما القطع الفولاذية فتحتاج إلى أكسيد أسود أو طلاء أو دهان.
يلعب كل من التكلفة والمدة الزمنية دورًا مهمًا. فالتشطيبات الأكثر صلابة تكلف أكثر وتستغرق وقتًا أطول. يجب عليك الموازنة بين الأداء والميزانية.
قد تحدّ هندسة القطعة من الخيارات المتاحة. فالتفاوتات الدقيقة أو الأشكال المعقدة قد تحد من أنواع التشطيبات المناسبة. فعندما يكون التفاوت في قطر الثقب ±0.001 بوصة، لا يمكنك تطبيق طبقة سميكة دون استخدام شريط لاصق.
يعتمد الاختيار الأمثل على وظيفة القطعة. فالغرسات الطبية تحتاج إلى التوافق الحيوي، ودعامات الطائرات تحتاج إلى الصلابة، والمنتجات الاستهلاكية تحتاج إلى التكلفة المنخفضة. لكل نوع من أنواع التشطيبات استخداماته، والسر يكمن في اختيار التشطيب المناسب للتطبيق.
كيف تحقق شركة نوبل التميز في مكونات CNC الدقيقة
خدمات تصنيع متكاملة من التصميم إلى التركيب
تُصنّع شركة نوبل قطعًا معدنية وبلاستيكية، وتقدم خدمات متنوعة. تبدأ المساعدة الهندسية من مرحلة التصميم، ثم مرحلة النماذج الأولية، ثم الإنتاج. كل ذلك يتم في مكان واحد، مما يوفر الكثير من الوقت في طرح المنتجات في السوق.
تُظهر الأرقام النتائج. فقد خفّض أحد المشاريع تكاليف التصنيع بنسبة 40%، أي بزيادة قدرها 10% عن الطريقة المعتادة. وبلغت الوفورات السنوية 600 ألف دولار. وعلى مدار 12 عامًا، وصل إجمالي الوفورات إلى 7.2 مليون دولار. كما وفّرت إعادة العمل على القوالب 50 ألف دولار إضافية. وطُرح المنتج في السوق قبل موعده بستة أشهر.
كيف يعمل هذا؟ تساعد عمليات التصنيع الدقيقة باستخدام الحاسوب (CNC) الفرق على التعلم بسرعة. يقوم المهندسون بتعديل نموذج التصميم بمساعدة الحاسوب (CAD)، فينتج جزء جديد بدقة عالية. توفر هذه الدورة من الاختبار والتحقق والإصلاح وإعادة الاختبار شهورًا من العمل. تعمل النماذج الأولية تمامًا مثل أجزاء الإنتاج، مما يتيح اختبار الأفكار في ظروف واقعية، وبالتالي تسريع الانتقال من الفكرة إلى نموذج عملي.
أحيانًا، يمكن استخدام النماذج الأولية كأجزاء نهائية مباشرةً، حيث تُصنع بنفس المواد وبنفس معايير الدقة. هذا يُسدّ الفجوة حتى بدء الإنتاج الكامل. كما تُتيح هذه العملية إجراء اختبارات إجهاد مبكرة بتكلفة منخفضة، إذ يقوم المهندسون بكسر الأجزاء عمدًا، مما يُساعدهم على تحسين التصاميم النهائية وتوفير ملايين الدولارات من تكاليف إعادة العمل.
يُتيح نموذج الخدمة الشاملة لشركة نوبل هذه الميزة. فالتصنيع الدقيق باستخدام الحاسوب (CNC) يُقلل من الدورات المتكررة، ويُسرّع عملية الحصول على القطعة النهائية بشكل ملحوظ. كما تدعم تقنية الشركة العملية برمتها، ويضمن التصنيع باستخدام الحاسوب (CNC) تطابق كل نموذج أولي مع التصميم النهائي.
الشهادات التي تضمن الجودة والامتثال
الأيزو 9001:2015 لأنظمة إدارة الجودة
معيار ISO 9001:2015 هو معيار إدارة الجودة، وشركة نوبل حاصلة على هذه الشهادة. تتبع كل خطوة من خطوات الإنتاج إجراءات مكتوبة، وتراقب أنظمة الجودة كل مرحلة بدءًا من المواد الخام وصولًا إلى المنتج النهائي. وتؤكد عمليات الفحص فعالية النظام. تضمن هذه الشهادة تطابق جميع دفعات الإنتاج.
بالنسبة للعملاء، هذا يعني الثقة. النتائج ثابتة. وتتحقق دقة أعلى بفضل التحكم الدقيق في العملية. وتصبح الدقة العالية نتيجة قابلة للتكرار. كل دفعة من قطع CNC تلبي نفس المعايير العالية.
معيار ISO 13485:2016 لتصنيع الأجهزة الطبية
تتطلب الأجهزة الطبية معايير أكثر صرامة. ويتناول معيار ISO 13485:2016 هذا الأمر. وتتيح مهارات شركة نوبل في التصنيع باستخدام الحاسوب (CNC) إنتاج أجزاء للأجهزة الطبية من الفئة الثالثة.
يُعدّ تتبّع الأجزاء أمرًا بالغ الأهمية. يجب أن تكون كل دفعة من المواد الخام قابلة للتتبّع إلى رقم دفعة التسخين الخاصة بها. ترتبط سجلات الفحص بالرقم التسلسلي لكل جزء. تغطي سجلات الإصلاحات والوقاية جميع المشاكل. تشمل فحوصات العمليات جميع الخطوات الرئيسية.
السبب واضح. عندما يظهر جزء معيب، يجب على المُصنِّع تحديد السبب بسرعة. قد تكون المشكلة في دفعة إنتاج واحدة، أو في مجموعة مواد واحدة، أو في دورة إنتاج واحدة. يتطلب معيار ISO 13485:2016 سجلاً كاملاً لعمليات الفحص.
بالنسبة للأجهزة القابلة للزرع، يتطلب المعيار أكثر من ذلك. يجب أن تتضمن السجلات اسم وعنوان الجهة التي أُرسل إليها الجزء، بالإضافة إلى تاريخ ومكان الشحن. يُسهّل هذا الأمر عمليات سحب المنتجات وفحوصات الجودة.
تُلبي عمليات التصنيع الآلية لشركة نوبل هذه المعايير الصارمة. ويضمن حصولها على شهادتي ISO 9001:2015 وISO 13485:2016 التزامها التام بالمعايير. ويثق عملاؤها في قطاعي الطيران والفضاء والطب بجودة قطع الغيار. إذ يتوفر لكل قطعة سجلٌّ يوضح مسارها من المواد الخام إلى المنتج النهائي. وترتفع كفاءة الإنتاج بفضل ترابط الأنظمة، كما تنخفض الأخطاء وتقل الحاجة إلى إعادة العمل.
يتطلب تصنيع مكونات CNC الدقيقة أكثر من مجرد آلة واحدة. فكل تقنية تناولناها تضيف شيئاً حيوياً. ومعاً، توفر هذه التقنيات الشكل والملاءمة والوظيفة المناسبة.
الدقة مهمة في كل خطوة. لا يمكن لتقنية التحكم الرقمي الحاسوبي وحدها إصلاح عملية سيئة. تعتمد جودة التصنيع على التحكم في كل متغير. الجودة تنبع من العمل الدقيق. الدقة والدقة في الأبعاد كلاهما مهم.
يُعدّ اختيار الشريك المناسب أمراً بالغ الأهمية أيضاً. فالمتجر الذي يُدرك أهمية علم المواد وضمان الجودة يُمكنه توفير الوقت والمال. وتجمع شركة نوبل كل ذلك مع عمليات معتمدة.
مع تطور الصناعات، ستزداد الحاجة إلى التصنيع الدقيق باستخدام آلات CNC. ويصبح التصنيع الآلي وكفاءة الإنتاج أكثر أهمية. ويجب أن تظل عمليات الإنتاج متسقة.
فكّر كيف يمكن لمشروعك القادم أن يستفيد من شريك مثل شركة نوبل.
الأسئلة الشائعة حول مكونات CNC الدقيقة
ما هي التفاوتات التي يمكن أن تحققها عمليات التصنيع باستخدام الحاسوب (CNC) الدقيقة؟
تستطيع آلات التحكم الرقمي الحاسوبي الحديثة تحقيق دقة تصل إلى ±0.0005 بوصة. وباستخدام أساليب خاصة، يمكن أن تصل دقة الأجزاء إلى 1-5 ميكرون. هذا المستوى من الدقة مناسب تمامًا للأجزاء الطبية والفضائية.
كيف تُحسّن عملية التصنيع بخمسة محاور دقة القطع؟
تقوم آلة خماسية المحاور بقطع الأشكال المعقدة في عملية إعداد واحدة، مما يزيل أخطاء المحاذاة التي تحدث عند تحريك القطعة. والنتيجة هي دقة أفضل وتفاوتات أدق بين الأجزاء.
ما هي أفضل المواد المستخدمة في صناعة الأجزاء الدقيقة؟
تشمل الخيارات الشائعة الفولاذ المقاوم للصدأ والتيتانيوم والألومنيوم ومادة PEEK. تتميز كل مادة بخصائص مختلفة. ويقوم المهندسون باختيار المادة المناسبة لوظيفة القطعة وميزانيتها.
كيف تتحقق من أن قطعة ما تفي بمتطلبات التفاوت المسموح بها؟
تقوم آلات قياس الإحداثيات بفحص العديد من النقاط على القطعة، ثم تقارن النتائج بنموذج التصميم بمساعدة الحاسوب (CAD). كما تقيس الأنظمة البصرية القطع دون لمس سطحها.
لماذا تُعدّ درجة الحرارة مهمة أثناء الإنتاج؟
يؤدي التسخين إلى تغيير حجم القطع. يتمدد الألومنيوم بمقدار 23.6 ميكرومتر لكل متر لكل درجة مئوية. وبدون التحكم في درجة الحرارة، تنحرف القطع عن المواصفات أثناء الإنتاج.
ما هي أنواع التشطيبات السطحية المناسبة للأجزاء ذات التفاوتات الدقيقة؟
تُضيف عمليتا الأنودة والتخميل طبقة حماية دون تغيير كبير في الحجم. ينمو الطلاء الصلب من النوع الثالث للخارج، لذا يجب مراعاة هذا السُمك. اختر بناءً على وظيفة القطعة.
كيف تحافظ شركة نوبل على الجودة في جميع مراحل الإنتاج؟
شركة نوبل حاصلة على شهادتي ISO 9001:2015 وISO 13485:2016. تتطلب هذه المعايير سجلات قابلة للتتبع وخطوات مُحكمة. ويخضع كل جزء لنفس العملية الصارمة.