
يتطلب إيجاد العملية المناسبة لحامل أكواب التفاعل مراعاة عدة عوامل. فلكل عملية تصنيع شائعة احتياجاتها الخاصة، ويأتي حجم الإنتاج في مقدمة هذه العوامل، إلى جانب الميزانية والمواد المستخدمة. وتعتمد هذه العملية على حالة استخدامك المحددة. وتُتيح التطورات التكنولوجية خيارات أكثر كل عام، مما يستلزم دراسة متأنية للمفاضلات. فسرعة الإنتاج والتكلفة متلازمتان. وتُعد هذه التقنية مثالية لإنتاج النماذج الأولية، إذ تتطور تكنولوجيا التصنيع باستمرار لتحقيق نتائج أفضل. وهناك تقنية أخرى تُركز على الإنتاج الدقيق، وتتعامل تكنولوجيا التصنيع بكفاءة مع التعقيد. ويُوفر اختيارك الصحيح الوقت على المدى البعيد، حيث يُؤثر كل عامل في قرارك. ابدأ بما هو الأهم لمشروعك.
مواد ل تصنيع حاملات أكواب التفاعل
تؤثر المادة التي تختارها على كل جزء من عملية صنع حامل الأكواب. ولكل نوع من أنواع البلاستيك والمعادن مزاياه الخاصة في الاستخدامات العلمية والصناعية.
البلاستيك والبوليمرات الشائعة
تعتبر المواد البلاستيكية الخيار الأمثل لحوامل الأكواب لأنها تقاوم المواد الكيميائية وتتحمل درجات الحرارة الدافئة بشكل جيد.
البولي بروبيلين (PP) والبولي إيثيلين (PE)
يمكن تعقيم البولي بروبيلين (PP) عدة مرات في جهاز التعقيم بالبخار عند درجة حرارة تتراوح بين 121 و135 درجة مئوية، مما يجعله خيارًا موثوقًا به للمهام المخبرية الخفيفة. يتميز البولي إيثيلين (PE) بمقاومته الجيدة للمواد الكيميائية عند درجات الحرارة المنخفضة، ولكنه لا يتحمل الحرارة العالية مثل البولي بروبيلين. كلا النوعين رخيص الثمن ومتوفران بدرجات معتمدة من إدارة الغذاء والدواء الأمريكية (FDA) للاستخدام مع الطعام. قد يتلف البولي بروبيلين بعد 50 دورة تنظيف، لذا يُفضل استخدامه في الحاويات التي تُستعمل لمرة واحدة أو لفترات قصيرة. طرق تشكيل هذه المواد البلاستيكية مجربة وفعالة من حيث التكلفة.
البولي كربونات (PC) والأكريليك (PMMA)
يمنحك البولي كربونات شفافية فائقة ومقاومة عالية للصدمات، مما يجعله مثاليًا لمراقبة التفاعلات داخل الكوب. أما البولي ميثيل ميثاكريلات (PMMA) فهو شفاف أيضًا، لكنه أكثر عرضة للكسر. ولا يتحمل أي منهما التعقيم بالبخار بنفس كفاءة البولي بروبيلين (PP). يتحمل البولي كربونات بعض البخار، بينما يتشوه البولي ميثيل ميثاكريلات تحت درجات الحرارة العالية. في الأعمال التي تتطلب مراقبة دقيقة لما يحدث، تُعد هذه الأنواع من البلاستيك خيارًا ممتازًا.
المعادن والسبائك الهندسية
عندما تحتاج إلى المتانة ومقاومة الصدأ، تدخل المعادن حيز الاستخدام. تسمح طرق تشكيل المعادن بتشكيل التصاميم المعقدة بدقة متناهية.
ستانلس ستيل (304/316)
يُكوّن الفولاذ المقاوم للصدأ طبقة رقيقة من أكسيد الكروم (Cr2O3) تُصلح نفسها بنفسها. هذه الطبقة تُكسبه مقاومة قوية للصدأ.
| الممتلكات | 304 الفولاذ المقاوم للصدأ | 6061 الألومنيوم |
| قوة الغلة | 30 ksi (205 ميجا باسكال) | 40 ksi (276 ميجا باسكال) |
| قوة الشد (UTS) | 75-190 رطل لكل بوصة مربعة (515-1310 ميجا باسكال) | 45 ksi (310 ميجا باسكال) |
في المناطق المالحة التي يزيد فيها تركيز الكلوريد عن 200 جزء في المليون، وفي درجات الحرارة المرتفعة، قد تتشكل حفر صغيرة. وللأعمال الشاقة، يُضاف الموليبدينوم إلى الفولاذ المقاوم للصدأ 316 لزيادة الأمان.
الومنيوم (6061)
الألومنيوم 6061 أخف وزنًا من الفولاذ، ولكنه يتمتع بقوة جيدة. ومع عملية الأنودة أو طلاء الكرومات، يصبح مقاومًا للصدأ بشكل ممتاز. قد تظهر على الألومنيوم 6061-T6 العادي بعض التآكل السطحي الخفيف خلال 2-5 سنوات إذا لم يُطلَق. يقع الألومنيوم فوق الفولاذ المقاوم للصدأ في سلسلة التآكل الجلفاني. عند تلامسهما وهما رطبان، يزداد خطر التآكل. استخدم حلقات نايلون أو فواصل أخرى لمنع ذلك. تشكيل الألومنيوم سهل ومناسب تمامًا لبيئات الإنتاج.
معايير اختيار المواد
إن اختيار المادة المناسبة يعني معرفة ما هو الأهم.
المقاومة الكيميائية ودرجة الحرارة
يُعدّ التعقيم بالبخار عند درجة حرارة 121 درجة مئوية (عادي) أو 134 درجة مئوية (سريع) شائعًا في الاختبارات الطبية. يتحمل البولي بروبيلين (PP) بضع دورات. أما البولي إيثر إيثر كيتون (PEEK) فيتحمل درجات حرارة تصل إلى 260 درجة مئوية ويصمد لأكثر من 500 دورة. يجب أن تكون درجة حرارة الاستخدام المستقر للمادة أعلى بمقدار 15-20 درجة مئوية من درجة حرارة التشغيل. كما يجب مراعاة مواد التنظيف والمطهرات والأحماض والقواعد. يتميز كل من البولي إيثر إيثر كيتون (PEEK) والبولي تترافلوروإيثيلين (PTFE) بثباتهما الكيميائي في جميع الظروف تقريبًا. يساعدك علم المواد على اختيار ما يناسب ميزانيتك.
للاستخدامات التي تتطلب ملامسة مباشرة للأغذية في الاختبارات الطبية التي تستلزم التعقيم بالبخار، يجب أن تكون المواد مثل البولي بروبيلين (PP) والبولي تترافلوروإيثيلين (PTFE) والسيليكون معتمدة من إدارة الغذاء والدواء الأمريكية (FDA). أما للاستخدامات الطبية التي تتضمن ملامسة مباشرة أو غير مباشرة للمريض، فيجب أن تتوافق المواد مع معيار ISO 10993 و/أو قواعد إدارة الغذاء والدواء الأمريكية (FDA) المتعلقة بالسمية الخلوية، والحساسية، والسمية الجهازية. ليست كل أنواع البلاستيك القابلة للتعقيم بالبخار آمنة تلقائيًا للجسم أو الطعام - لذا يُرجى مراجعة المورد.
القوة الميكانيكية والوضوح البصري
بعض حوامل الأكواب مصممة لتحمل الأوزان أو الصدمات. يتميز البولي إيثر إيثر كيتون (PEEK) بأفضل نسبة قوة إلى وزن بين أنواع البلاستيك. يتميز السيليكون بمرونته وسهولة ثنيه، مما يجعله مثاليًا لأعمال الإحكام. أما البولي بروبيلين (PP) فهو مناسب للاستخدامات الخفيفة فقط. تُعدّ الرؤية الواضحة مهمة عند الحاجة لمراقبة التفاعل. يسمح كل من البولي كربونات (PC) والبولي ميثيل ميثاكريلات (PMMA) بمرور الضوء. كما يتميز البولي بروبيلين سلفات (PPSU) بشفافيته ومقاومته للحرارة العالية. يساعدك تقييم هذه العوامل مقابل التكلفة في اختيار أفضل مادة لتصميمك. كما يؤثر عدد القطع التي تنوي تصنيعها على اختيارك النهائي.
تصنيع حامل أكواب التفاعل باستخدام آلات CNC
CNC الطحن و تحول
وصف العملية والقدرات
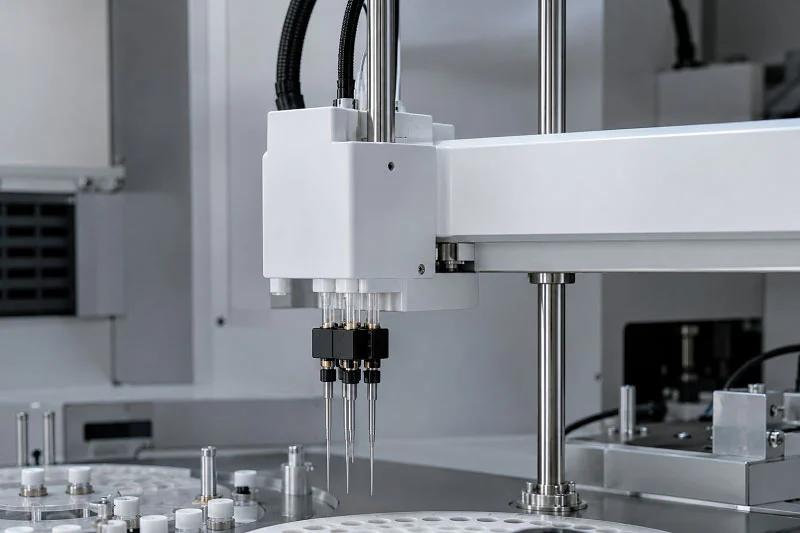
تعتمد هذه الطريقة على إزالة المادة من كتلة صلبة. يقوم الحاسوب بتوجيه أدوات القطع لتشكيل الجزء النهائي. تقرأ الآلة رمزًا من نموذج ثلاثي الأبعاد. تزيل كل عملية قطع طبقة رقيقة حتى يصل الجزء إلى حجمه النهائي. هذه الطريقة الطرحية فعّالة مع جميع المواد الصلبة تقريبًا.
بالنسبة لهذا النوع من الحوامل، يمكن للآلة قطع التجاويف الداخلية، والخيوط الخارجية، وميزات التثبيت في عملية واحدة. تعالج عملية التفريز الأسطح المستوية، والفتحات، والجيوب. أما عملية الخراطة فتُنتج الأشكال الدائرية مثل القطر الخارجي لجسم الحامل. تستخدم العديد من ورش العمل آلات تفريز ثلاثية أو خماسية المحاور للأجزاء المعقدة. تصل الآلة خماسية المحاور إلى التجاويف السفلية والزوايا دون تحريك القطعة، مما يقلل وقت المعالجة ويزيد الدقة.
تبدأ العملية بتحميل نموذج ثلاثي الأبعاد في برنامج التصنيع بمساعدة الحاسوب (CAM). يقوم البرنامج بإنشاء مسارات الأدوات التي توجه الماكينة. تستخدم عملية التفريز قواطع دوارة لإزالة المواد من الأسطح المستوية أو المنحنية. أما عملية الخراطة فتستخدم أداة ثابتة بينما تدور قطعة العمل. تجمع العديد من الماكينات الحديثة بين العمليتين في دورة واحدة. يقوم مركز التفريز والخراطة بالتبديل بين العمليتين دون تحريك القطعة.
تتعامل هذه الآلات مع أشكال معقدة لا تستطيع العمليات الأخرى إنتاجها. وتُنتج ميزات مثل التجاويف السفلية والثقوب الصغيرة والجدران الرقيقة بدقة ونظافة عاليتين. وتعمل هذه التقنية مع مواد تتراوح من البلاستيك اللين إلى المعادن الصلبة.
تحقيق التسامح الصارم
يُحافظ هذا النهج على دقة الأبعاد ضمن حدود ضيقة. تتراوح التفاوتات القياسية حول ±0.005 بوصة. مع الإعداد الدقيق واستخدام أدوات عالية الجودة، يُمكن الوصول إلى ±0.001 بوصة. يُعدّ هذا المستوى من الدقة بالغ الأهمية عندما يتطلب الأمر تثبيت الحامل بإحكام في جهاز الاختبار دون أي اهتزاز. قد يؤدي عدم إحكام التثبيت إلى حدوث تسريبات أو عدم محاذاة أثناء التفاعلات.
تتحسن جودة تشطيب السطح أيضًا باختيار الأدوات المناسبة ومعدلات التغذية. يبلغ خشونة السطح المصقول القياسي بعد تشغيله حوالي 63 إلى 125 ميكرو بوصة (Ra). ويمكن تقليل هذه الخشونة بالتلميع أو السفع الرملي عند الحاجة. في التطبيقات الطبية أو المختبرية، يمنع السطح الأملس البكتيريا من الاختباء في الخدوش.
مزايا التصنيع باستخدام الحاسب الآلي
تنوع المواد والتشطيب السطحي
تعمل هذه التقنية مع مجموعة واسعة من المواد. تُقطع المواد البلاستيكية مثل البولي بروبيلين، والبولي كربونات، والبولي إيثر إيثر كيتون، والبولي تترافلوروإيثيلين بكفاءة عالية على هذه الآلات. كما تُشكل المعادن مثل الفولاذ المقاوم للصدأ 304 والألومنيوم 6061 بسهولة. يمكنك التبديل بين المواد دون تغيير إعدادات الأدوات. البرنامج نفسه الذي يعمل على الألومنيوم يمكن تشغيله على الفولاذ المقاوم للصدأ مع تعديل السرعات.
غالباً ما يكون سطح المنتج بعد تشغيله جيداً بما يكفي للاستخدام النهائي. لا تظهر عليه أي آثار للقالب أو خطوط طبقات، ولا يوجد خط فصل كما هو الحال في القطع المصبوبة بالحقن. بالنسبة لمعظم التطبيقات المخبرية والطبية، فإن السطح النهائي بعد التشغيل يفي بالمتطلبات.
فعالية التكلفة للكميات المنخفضة
| طريقة عملنا | تكلفة الأدوات | تكلفة القطعة الواحدة (بلاستيك بسيط) | أفضل حجم |
| التصنيع باستخدام الحاسب الآلي | $0 | $ 15 - $ 80 | 1 جهاز كمبيوتر شخصى |
| حقن صب | $ 5,000 - $ 100,000 + | من 0.10 دولار إلى 5.00 دولار حسب الكمية | 1,000 – 1,000,000+ قطعة |
الميزة الرئيسية هنا هي انعدام تكلفة الأدوات. أنت تدفع فقط مقابل وقت تشغيل الآلة والمواد. بالنسبة لدفعة من 50 حاملًا، تظل تكلفة القطعة الواحدة معقولة مقارنةً باستهلاك تكلفة قالب بقيمة 5,000 دولار. عدم وجود استثمار أولي يعني أنه يمكنك بدء الإنتاج على الفور.
تُحسب نقطة التقاء خيارات التصنيع وفقًا لمعادلة بسيطة: تكلفة القالب مقسومة على الفرق في تكلفة القطعة الواحدة. بالنسبة لقطعة بسيطة بقالب تكلفته 5,000 دولار، تقع نقطة التقاء الخيارات عند حوالي 350 قطعة. أما إذا كان العدد أقل من ذلك، فإن تكلفة التصنيع الآلي تكون أقل. وبالنسبة لقطعة متوسطة التعقيد بقالب تكلفته 20,000 دولار، ترتفع نقطة التقاء الخيارات إلى حوالي 460 قطعة.
يُعدّ حجم الإنتاج عاملاً مهماً عند اختيار طريقة الإنتاج. بالنسبة للإنتاجات الصغيرة التي تتراوح بين قطعة واحدة و5,000 قطعة، توفر عمليات التصنيع باستخدام الحاسوب (CNC) وفورات واضحة. أما بعد هذا النطاق، فتبدأ عملية قولبة الحقن بالتفوق من حيث سعر الوحدة.
القيود وحالات الاستخدام المثالية
أوقات التسليم وهدر المواد
تستغرق هذه الطريقة وقتًا للإعداد والتشغيل. بالنسبة لدفعة تتراوح بين 50 و200 حامل، تتراوح مدة التسليم عادةً بين أسبوعين وثلاثة أسابيع من تاريخ الطلب وحتى فحص الجودة. يشمل ذلك البرمجة، وتوفير المواد، والتصنيع، والفحص. تقدم بعض الورش خدمة سريعة مقابل رسوم إضافية إذا كنت بحاجة إلى قطع الغيار بشكل أسرع.
يُعدّ هدر المواد مصدر قلق آخر. فالآلة تقطع المواد بدلاً من تشكيلها. بالنسبة للأشكال الهندسية البسيطة، قد يهدر ما بين 30 إلى 50 بالمئة من المخزون. أما الأجزاء المعقدة، فقد يهدر منها أكثر من ذلك. يُضيف هذا الهدر تكلفة إضافية، خاصةً مع المواد البلاستيكية باهظة الثمن مثل PEEK أو المعادن مثل الفولاذ المقاوم للصدأ. يُمكن تقليل الهدر بالبدء بقضبان دائرية بدلاً من الكتل المستطيلة.
متى تختار التصنيع باستخدام الحاسب الآلي
تُعدّ هذه العملية تحديدًا مثاليةً عندما تكون الكميات صغيرة. تستفيد النماذج الأولية والتجارب الأولية ومعدات المختبرات المُخصصة من هذه التقنية. كما تتألق هذه التقنية عند الحاجة إلى دقة عالية في التفاصيل المعقدة. فإذا كان تصميمك يحتوي على ثقوب ملولبة أو تجاويف دقيقة أو أسطح متزاوجة، فإنّ التصنيع الآلي يضمن نتائج متسقة.
يُنصح باختيار هذه التقنية عندما يكون اختبار المواد بالغ الأهمية في المراحل المبكرة من التطوير. تتيح لك عمليات التصنيع تقييم أنواع مختلفة من البلاستيك أو المعادن دون الحاجة إلى الاستثمار في قالب. كما أن مرونة تغيير التصميم أثناء العمل تُضيف قيمةً خلال مراحل البحث والتطوير. يمكنك اختبار مادة واحدة، ثم الانتقال إلى أخرى في الدفعة التالية. لا حاجة لتغيير الأدوات.
بالنسبة لحامل أكواب تفاعلي يتطلب خصائص محددة كوصلات ملولبة أو تجاويف مصممة خصيصًا، يُحقق هذا النهج النتائج المرجوة دون الحاجة إلى أدوات خاصة. ويُعدّ ارتفاع تكلفة القطعة الواحدة أمرًا منطقيًا عند الحاجة إلى بضع مئات من القطع فقط. أما الإنتاج بكميات أقل من الحد الأدنى المطلوب فيُوفر تكلفة إجمالية أفضل.
حقن صب حامل أكواب رد الفعل
يُعدّ التشكيل بالحقن الخيار الأمثل لإنتاج كميات كبيرة من القطع البلاستيكية. تبدأ العملية بصهر حبيبات البلاستيك، ثم تقوم الآلة بدفع البلاستيك السائل الساخن إلى قالب من الفولاذ أو الألومنيوم باستخدام ضغط عالٍ. يبرد البلاستيك ويتصلب داخل القالب، ثم تُخرج الآلة القطعة النهائية. تتم كل دورة بسرعة فائقة، حيث يمكن لآلة واحدة إنتاج آلاف الحوامل المتطابقة في يوم واحد. عند الحاجة إلى كميات كبيرة من حوامل أكواب التفاعل، توفر هذه الطريقة أفضل سرعة وأقل تكلفة.
عملية القولبة بالحقن
الأدوات وتصميم القالب
يُعدّ القالب أهم جزء في هذه العملية. فتصميم القالب يُحدد جودة القطعة قبل بدء تشغيل الآلة. يجب على المهندسين تخطيط سُمك الجدران بعناية. الجدران ذات السُمك المتساوي تبرد بالتساوي، وهذا التبريد المتساوي يمنع القطعة من الانحناء أو التشوّه أو ظهور نقاط ضعف. إذا كان تصميمك يتطلب سُمكًا مختلفًا، فغيّره تدريجيًا، فالتغييرات السريعة تُضعف القطعة.
تتطلب الأضلاع والنتوءات تصميمًا دقيقًا. تُعزز الأضلاع قوة الأجزاء دون إضافة مواد إضافية. ولتجنب الانبعاجات على السطح، يجب أن تتراوح سماكة الأضلاع بين 40% و60% من سماكة الجدار الرئيسي. تُستخدم النتوءات لتثبيت البراغي وغيرها من أدوات التثبيت، لذا فهي تحتاج إلى قواعد مستديرة وأضلاع مُثبتة لزيادة قوتها. تبرد الجدران الرقيقة القريبة من السطح بسرعة أكبر، مما يمنع تشكل الانبعاجات ويحافظ على سماكة الجدار متساوية في جميع أنحاء الجزء.
تعتمد مادة القالب على عدد القطع المطلوبة. قوالب الألومنيوم مناسبة للإنتاج بكميات صغيرة، بينما تتحمل قوالب الفولاذ المقوى ملايين الدورات. كما يتحكم تصميم القالب في عدد القطع المنتجة في كل دورة. ينتج القالب ذو التجويف الواحد قطعة واحدة في كل دورة، بينما ينتج القالب متعدد التجاويف أربع أو ثماني أو ست عشرة قطعة في الدورة الواحدة.
أوقات الدورة وقابلية التوسع
تتألف كل دورة من ثلاث خطوات: الحقن، والتبريد، والإخراج. تُنهي القطع الصغيرة، مثل حاملات الأكواب، كل دورة في ثوانٍ معدودة. يستغرق التبريد معظم الوقت، حيث تبرد الجدران الرقيقة بشكل أسرع، مما يُقصر مدة كل دورة. الدورات الأسرع تعني إنتاج المزيد من القطع في الساعة. هذه السرعة تجعل هذه العملية مثالية لزيادة الإنتاج.
يتبع التوسع مسارًا بسيطًا. ابدأ بقالب نموذجي. اختبر تصميمك. ثم استثمر في قالب إنتاجي ذي تجاويف أكثر. كل خطوة تزيد الإنتاج مع خفض تكلفة الوحدة. هذه العملية تُسهّل النمو بسلاسة.
فوائد القولبة بالحقن
إمكانية التكرار وانخفاض تكلفة الوحدة على نطاق واسع
كل قطعة تُصنع من القالب نفسه تُنتج متطابقة تقريبًا. وتبقى اختلافات الحجم ضئيلة جدًا عبر ملايين الدورات. هذا التناسق مهم لحوامل أكواب التفاعل التي يجب أن تتناسب تمامًا مع معدات الاختبار. فالحامل غير المحكم يتسبب في عدم محاذاة القطع بشكل صحيح، بينما الحامل المحكم يجعل إدخالها صعبًا. أما قولبة الحقن فتحافظ على ثبات الأحجام طوال عملية الإنتاج.
ينخفض سعر الوحدة بشكل ملحوظ مع زيادة حجم الإنتاج. يوضح الجدول أدناه كيفية تغير التكاليف عند مستويات الإنتاج المختلفة.
| مستوى الحجم | نوع القالب | تكلفة العفن | التكلفة الإجمالية لكل جزء | عامل التكلفة الرئيسي |
| 1,000 - 10,000 وحدة | الألومنيوم تشكيله | $ 3,000 - $ 10,000 | $ 2.00 - $ 3.00 | بدء استخدام أدوات التموين |
| 100,000+ وحدة | فولاذ مقوى، متعدد التجاويف | $ 15,000 - $ 50,000 + | $ 1.50 - $ 2.00 | يقلل التصميم متعدد التجاويف من تكلفة الدورة؛ وتوزيع الأدوات على عدد أكبر من الأجزاء |
قد يصل فرق التكلفة بين 1,000 و100,000 وحدة إلى عشرة أضعاف لكل قطعة. تتوزع تكلفة القالب على عدد أكبر من القطع مع ازدياد حجم الإنتاج. بالنسبة للأحجام التي تتجاوز 10,000 قطعة، فإن استخدام قوالب متعددة التجاويف، والتي تتراوح تكلفتها بين 10,000 و30,000 دولار، يُعد خيارًا اقتصاديًا في أغلب الأحيان. فهي تُخفض تكلفة القطعة الواحدة بنسبة تتراوح بين 30% و70% مقارنةً بالقوالب أحادية التجويف. ينخفض منحنى التكلفة بسرعة في البداية، ثم يستقر عند تجاوز حجم الإنتاج 100,000 قطعة.
حرية التصميم مع الحشوات والأضلاع
تتيح عملية التشكيل هذه إمكانية إنتاج خصائص يصعب تحقيقها بالتصنيع الآلي. تُوضع الحشوات الملولبة في القالب قبل الحقن، ويتشكل البلاستيك حولها أثناء عملية التشكيل، مما يُنشئ نقاط اتصال قوية دون خطوات إضافية. تُعزز الأضلاع والوصلات المتانة دون زيادة سُمك الجدران. تخرج المفصلات المرنة، والوصلات الكبس، والأشكال الداخلية المعقدة من القالب جاهزة للاستخدام.
يُمكن استخدام القالب أيضًا لإنشاء أسطح ذات ملمس مميز. تُخفي التشطيبات غير اللامعة الخدوش، بينما تُقاوم الأسطح الملساء تراكم المواد الكيميائية. كما يُمكنك أيضًا تشكيل علامات تعريفية أو أرقام قطع أو خصائص محاذاة. تُقلل هذه المرونة في التصميم من خطوات التجميع لاحقًا.
القيود والملاءمة
استثمار أولي مرتفع في الأدوات
تُعيق التكلفة الأولية العديد من المشاريع الصغيرة. يبدأ سعر قالب الألمنيوم الأساسي من حوالي 3,000 دولار أمريكي، بينما تكلف قوالب الصلب المستخدمة في الإنتاج التجاري مبالغ أكبر بكثير. تُدفع هذه الأموال قبل تصنيع أي قطعة. وإذا طرأ تغيير على التصميم لاحقًا، فإن تغيير القالب سيكلف المزيد من الوقت والمال. تتطلب هذه العملية تصميمًا نهائيًا قبل البدء في تصنيع الأدوات.
تُطبق أيضًا كميات طلب دنيا. يحتاج مصنعو القوالب إلى إنتاج عدد كافٍ من القطع لتغطية وقت الإعداد. نادرًا ما تكون الدفعات الصغيرة التي تضم بضع مئات من القطع مجدية اقتصاديًا. تبقى تكلفة القطعة الواحدة مرتفعة حتى يؤدي حجم الإنتاج إلى توزيع تكلفة الأدوات.
سيناريوهات مثالية للإنتاج بكميات كبيرة
تُعدّ هذه العملية مثاليةً عند الحاجة إلى آلاف الحوامل المتطابقة. تستهلك مختبرات التشخيص التي تُجري فحوصات يومية قطع الغيار بسرعة. تستخدم معدات تصنيع الأغذية حوامل يتم استبدالها وفق جدول زمني محدد. يحتاج مصنّعو الأجهزة الطبية إلى مكونات متسقة ومعقمة وآمنة. تُبرّر هذه الحالات الاستثمار في الأدوات.
اختر قولبة الحقن عندما يكون تصميمك نهائيًا، وبعد اختبار الشكل والمادة والأداء من خلال النماذج الأولية، وعندما يتجاوز حجم الإنتاج المتوقع النقطة التي تصبح فيها تكلفة التصنيع الآلي أعلى لكل قطعة. في هذه المرحلة، تصبح طريقة القولبة هذه هي الخيار الأمثل من حيث التكلفة. فمزيج السرعة والاتساق وانخفاض تكلفة الوحدة يجعلها الخيار القياسي للتصنيع على نطاق واسع.
الطباعة 3D حامل أكواب رد الفعل
تُعدّ الطباعة ثلاثية الأبعاد طريقة سريعة لصنع حوامل دون الحاجة إلى أدوات معقدة. فهي تبني الأجزاء طبقةً تلو الأخرى انطلاقًا من نموذج رقمي. وبذلك، يمكنك الاستغناء عن القوالب أو أدوات التثبيت التي تتطلبها الطرق الأخرى. فعلى سبيل المثال، يمكنك اختبار تصميم حامل أكواب التفاعل في غضون أيام بدلًا من أسابيع.
تقنيات التصنيع المضافة
طرق الطباعة ثلاثية الأبعاد SLA و SLS و FDM
تُعدّ ثلاث طرق رئيسية للطباعة ثلاثية الأبعاد مناسبة لحوامل الأكواب، ولكل منها عملية مختلفة. تستخدم تقنية التصليد الضوئي المجسم (SLA) الليزر لتصليد الراتنج السائل، مما يُنتج أسطحًا ناعمة وتفاصيل دقيقة. أما تقنية التلبيد الانتقائي بالليزر (SLS) فتستخدم الليزر لدمج مسحوق النايلون في أجزاء قوية لا تحتاج إلى دعامات. بينما تقوم تقنية الترسيب المنصهر بالدفع البلاستيك المنصهر عبر فوهة، وهي الخيار الأكثر شيوعًا والأقل تكلفة.
تختلف دقة هذه الطرق. إليك مقارنة مباشرة للميزات الصغيرة:
| متري | جيش تحرير السودان | SLS |
| ارتفاع الطبقة | 25-100 ميكرومتر | 60-120 ميكرومتر |
| تسامح | ±0.005 بوصة (±0.13 مم) | ±0.010 بوصة (±0.25 مم) |
تُتيح تقنية الطباعة ثلاثية الأبعاد (SLA) إمكانية تصنيع تفاصيل أصغر والحفاظ على أبعاد دقيقة. وهذا أمر بالغ الأهمية في تركيبات التثبيت السريع أو دبابيس المحاذاة في حامل أكواب التفاعل. أما تقنية الطباعة ثلاثية الأبعاد بالليزر (SLS) فتتميز بتفاوتات أقل، لذا قد لا تكون الحواف حادة بنفس القدر.
خيارات المواد والدقة
تُوفر تقنية الطباعة ثلاثية الأبعاد بتقنية الترسيب المنصهر (FDM) العديد من المواد ذات المقاومة الكيميائية الجيدة. تشمل المواد ذات المقاومة الكيميائية الممتازة البولي بروبيلين (PP)، والبولي أميد (PA)، والبولي إيثر إيثر كيتون (PEEK)، والبولي تترافلوروإيثيلين (PTFE)، والبولي فينيل كلوريد (PVC). أما المواد ذات المقاومة الكيميائية الجيدة فتشمل البولي كربونات (PC)، والبولي يوريثين الحراري (TPU)، والأكريلونيتريل بوتادين ستايرين (ABS). لا يُنصح باستخدام حمض البولي لاكتيك (PLA) والبولي فينيل بوتادين (PVB) في البيئات القاسية.
مادة بروسامنت PC Blend مادة متينة تُصنع بتقنية الطباعة ثلاثية الأبعاد بتقنية الترسيب المنصهر (FDM). تبلغ قوة شدها 63 ميجا باسكال، وهي قوة ثابتة حتى في وجود المواد الكيميائية. فقد تسبب الأسيتون في أضرار جسيمة لها. وأظهرت اختبارات الصدم أنها تحملت صدمات مطرقة بقوة 4 جول، وحافظت على قوة تحملها للصدمات فوق 110 كيلو جول/م² في البيئات القاسية. كل هذا يجعل PC Blend خيارًا ممتازًا لحامل أكواب تفاعلي.
لماذا تختار الطباعة 3D
النمذجة السريعة والتحقق من صحة التصميم
السرعة هي السبب الرئيسي لاختيار هذه التقنية. مدة تصنيع القطعة المطبوعة ثلاثية الأبعاد أقصر بكثير من مدة تصنيع القطع المصنعة آلياً.
| طريقة عملنا | المهلة القياسية | ملاحظة |
| الطباعة ثلاثية الأبعاد بتقنية SLS (النايلون) | 3-6 أيام | أجزاء بلاستيكية وظيفية؛ غالباً ما تحتاج إلى معالجة لاحقة للخيوط |
| الطباعة ثلاثية الأبعاد بتقنية DMLS (المعادن) | 7-14 أيام | تخفيف التوتر الإلزامي وإزالة الدعم |
| CNC الطحن | 3-7 أيام | يصل مكتمل الأبعاد |
| CNC خراطة | 2-5 أيام | أسرع للأجزاء الأسطوانية |
بالنسبة لحامل أكواب تفاعل البلاستيك، تُوازن تقنية التلبيد الانتقائي بالليزر (SLS) بين السرعة وخصائص المادة. أما بالنسبة للنماذج الأولية المعدنية، فغالباً ما تكون عمليات التصنيع باستخدام الحاسوب (CNC) أسرع من تقنية التلبيد الانتقائي بالليزر المباشر (DMLS) بعد المعالجة اللاحقة. ولكن لإجراء اختبار سريع للبلاستيك، تتفوق الطباعة ثلاثية الأبعاد من حيث سرعة الإنجاز.
إنتاج منخفض الحجم والميزات المعقدة
تُعدّ هذه التقنية مثاليةً لإنتاج أشكال معقدة. إذ تُنتج القنوات الداخلية والتجاويف والهياكل الشبكية بسهولة تامة دون الحاجة إلى خطوات إضافية. وبفضل عدم الحاجة إلى قوالب، لا حدود للشكل. كما يُمكنك تعديل التصميم بين عمليات الطباعة مجانًا. بالنسبة للإنتاج بكميات صغيرة، تُغني الطباعة ثلاثية الأبعاد عن تكلفة قوالب الحقن. لذا، يُعدّ إنتاج دفعة تتراوح بين 10 و100 قطعة خيارًا مناسبًا. ويبقى سعر القطعة الواحدة ثابتًا لعدم وجود تكلفة للقالب.
العيوب والتطبيقات العملية
الخواص الميكانيكية وتكلفة القطعة الواحدة
تُعاني الأجزاء المطبوعة ثلاثية الأبعاد من بعض القيود. فعملية البناء طبقةً تلو الأخرى تُنشئ نقاط ضعف بين الطبقات، ما قد يؤدي إلى تشققها تحت الضغط. كما أن سطحها يكون أكثر خشونة من الأجزاء المصنّعة آليًا. وتضيف عمليات المعالجة اللاحقة، كالصنفرة أو الطلاء، وقتًا وتكلفةً إضافية. وتكون تكلفة القطعة الواحدة أعلى من تكلفة قولبة الحقن عند الإنتاج بكميات كبيرة. أما بالنسبة للقطعة الواحدة، فيكون السعر مُنافسًا. ولكن عند إنتاج 1,000 قطعة، تتفوق قولبة الحقن.
أفضل حالات الاستخدام في البحث والتطوير والمختبرات المخصصة
تُعدّ هذه العملية مثاليةً للبحث والتطوير. يحتاج فنيو المختبرات إلى حوامل مُخصصة لتجارب فريدة، وقد يتغير التصميم بعد كل تجربة. تتيح الطباعة ثلاثية الأبعاد هذه المرونة. تستفيد المختبرات المتخصصة ذات الأحجام الصغيرة بشكلٍ كبير من هذه التقنية. على سبيل المثال، قد يحتاج مختبر ما إلى 20 حاملًا لأكواب التفاعل ذات شكل تجويف مُحدد، ولا توجد طريقة أخرى مُجدية لمثل هذه الكمية. تُمكّنك هذه العملية من تغيير التصاميم بسرعة واختبار المواد قبل تصنيع العديد من الأجزاء.
عمليات تصنيع بديلة لحامل أكواب التفاعل
تُلبّي عمليات التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن والطباعة ثلاثية الأبعاد معظم الاحتياجات. ولكن في بعض الأحيان، يتطلب حامل أكواب المشروبات نهجًا مختلفًا. ربما يكون الجزء كبيرًا جدًا بالنسبة للقالب. أو ربما تحتاج إلى مرونة لا توفرها المواد البلاستيكية الصلبة. أو تدفعك أهداف الاستدامة نحو استخدام مواد صديقة للبيئة. هذه العمليات الأخرى تُسدّ هذه الثغرات.
حقن صب رد الفعل (RIM)
نظرة عامة على العملية وخصائص المواد
تختلف عملية قولبة الحقن التفاعلي عن قولبة الحقن التقليدية. إذ يختلط مكونان سائلان معًا قبل دخولهما القالب مباشرةً، فيحدث تفاعل كيميائي داخل التجويف. يتمدد الخليط ويتصلب ليُشكّل قطعة صلبة. وتتميز هذه العملية منخفضة الضغط باستخدامها أدوات أخف وزنًا وأقل تكلفة من أدوات القولبة التقليدية.
تتميز القطع النهائية بمزيج فريد من الخصائص، فهي خفيفة الوزن لكنها متينة. تحافظ المادة على مرونتها الكافية لتحمل الصدمات دون أن تتشقق. يمكنك طلاء السطح أو تشطيبه حسب رغبتك. كما يمكن إضافة مواد مقوية لزيادة الصلابة والمتانة. وتؤدي الجدران الرقيقة والسميكة أداءً جيدًا بنفس القوة.
مناسب لحامل أكواب التفاعل الكبيرة أو المعقدة
تُعدّ هذه العملية مثاليةً عندما يكون تصميم حامل أكواب التفاعل كبيرًا أو ذا أشكال معقدة. يمكن أن تكون القطع بأي حجم، ولا يحدّها سوى حجم الآلة. تصبح الحوامل الكبيرة التي تتطلب آلات حقن ضخمة قابلةً للتصنيع باستخدام تقنية حقن القوالب بالحقن (RIM). كما أن قوالب الضغط المنخفض أقل تكلفةً في التصنيع والصيانة. وتُصبح تغييرات التصميم أقل تكلفةً أيضًا نظرًا لبساطة الأدوات المستخدمة.
تُناسب تقنية التشكيل بالحقن الرغوي (RIM) التطبيقات التي تتطلب صلابة ومقاومة للصدمات. تستفيد معدات المختبرات التي تتعرض للسقوط أو الصدمات من هذه المتانة. كما تُعالج هذه التقنية الأجزاء ذات الأشكال العميقة، أو التجاويف، أو المنحنيات المعقدة التي يصعب على عمليات التشكيل التقليدية إنتاجها.
بالحرارة وتشكيل اللب
التشكيل الحراري للتصاميم ذات الجدران الرقيقة
تبدأ عملية التشكيل الحراري بصفيحة بلاستيكية مسطحة. تعمل الحرارة على تليين الصفيحة حتى تصبح مرنة. ثم يُسحب البلاستيك باستخدام فراغ أو ضغط لتشكيله على قالب. بعد التبريد، يُقطع الجزء المُشكّل من الصفيحة. تُعد هذه العملية مثالية للتصاميم البسيطة ذات الجدران الرقيقة.
بالنسبة لحامل أكواب تفاعل ذي شكل أساسي، يوفر التشكيل الحراري سرعة في التنفيذ. وتبقى تكاليف الأدوات منخفضة مقارنةً بالقولبة بالحقن. وتناسب هذه العملية الأجزاء الضحلة التي لا تتطلب دقة عالية في القياسات. ويظل سمك الجدار متجانسًا إلى حد كبير في جميع أنحاء الجزء. وتُعدّ عمليات الإنتاج بكميات تتراوح من بضع مئات إلى عدة آلاف من القطع مجدية اقتصاديًا في هذه الحالة.
تشكيل اللب لخيارات صديقة للبيئة
تستخدم عملية تشكيل اللب الورق المعاد تدويره أو الألياف النباتية لتشكيلها. يُخلط المزيج بالماء ليُصبح عجينة سائلة. ثم تُسحب الألياف من هذه العجينة باستخدام قالب شبكي. بعد ذلك، يُجفف الجزء المُشكّل بالتفريغ والحرارة. والنتيجة هي حامل يتحلل طبيعيًا.
يُعدّ هذا الخيار جذابًا لقطاع خدمات الطعام والوظائف التي تستخدم المنتجات ذات الاستخدام الواحد. فحامل أكواب التفاعل المصنوع من لب الورق، والذي يُرمى بعد الاستخدام، يُقلّل بشكل كبير من النفايات البلاستيكية. صحيح أن هذه المادة لا تتحمّل المواد الكيميائية القوية أو درجات الحرارة العالية، إلا أنها مناسبة تمامًا للخلط اللطيف أو التفاعلات القصيرة. وتلاقي هذه الفكرة الصديقة للبيئة صدىً لدى العملاء المهتمين بالبيئة.
صب السيليكون وتصنيع الصفائح المعدنية
قولبة السيليكون من أجل المرونة ومقاومة الحرارة
تُصنع قطع السيليكون باستخدام مطاط السيليكون السائل. يتصلب السيليكون ليُصبح منتجًا نهائيًا مرنًا ومقاومًا للحرارة. يتحمل السيليكون درجات حرارة أعلى بكثير مما تتحمله معظم أنواع البلاستيك، كما أنه يحافظ على مرونته في درجات الحرارة المنخفضة جدًا. هذه الخصائص تجعل السيليكون مثاليًا لحوامل أكواب التفاعل التي يجب أن تُحكم إغلاقها أو تتحمل التعقيم بالبخار.
تعتمد عملية تشكيل السيليكون على الضغط أو الحقن السائل. وتُنتج كلتا الطريقتين أجزاءً ذات مقاومة كيميائية ممتازة. لا يتفاعل السيليكون مع معظم المواد الكيميائية، كما أنه يقاوم نمو البكتيريا، مما يجعله مناسبًا للاستخدام في البيئات الطبية. وتتيح مرونته سهولة إدخال وإخراج أكواب التفاعل دون كسرها.
تصنيع الصفائح المعدنية من أجل سلامة البنية التحتية
أحيانًا لا يوفر البلاستيك المتانة المطلوبة. لذا، تُستخدم تقنية تصنيع الصفائح المعدنية لإنشاء حوامل أكواب متينة من ألواح معدنية مسطحة. يُحوّل القطع والثني واللحام الصفيحة إلى هيكل صلب. يُعدّ الفولاذ المقاوم للصدأ والألومنيوم خيارين مثاليين لهذه التطبيقات.
تتحمل الحوامل المعدنية الأحمال الثقيلة والاستخدام المتكرر دون أن تتلف. كما أنها تقاوم درجات الحرارة العالية والمواد الكيميائية القاسية. وتوفر الوصلات الملحومة اتصالاً دائماً مانعاً للتسرب. وتناسب عملية التصنيع التصاميم المخصصة والفريدة أو الكميات الصغيرة. صحيح أن الحوامل المعدنية أغلى ثمناً من الحوامل البلاستيكية، إلا أنها تدوم لفترة أطول بكثير في البيئات القاسية.
كل عملية بديلة تلبي حاجة محددة. تعالج تقنية حقن القوالب بالحقن (RIM) الأجزاء الكبيرة والمتينة. بينما توفر عمليات التشكيل الحراري وتشكيل اللب خيارات منخفضة التكلفة أو صديقة للبيئة. أما تشكيل السيليكون فيوفر المرونة ومقاومة الحرارة. ويمنح تصنيع الصفائح المعدنية قوة هيكلية لا مثيل لها. اختر العملية التي تناسب احتياجاتك من حيث الأداء وأهداف الإنتاج.
اعتبارات تصميم حامل أكواب التفاعل
التصميم من أجل التصنيع (DFM)
زوايا السحب، وسماكة الجدار، والتفاوتات
ابدأ بزوايا السحب الصحيحة. فهي تُسهّل خروج القطعة من القالب. في عملية التشكيل بالحقن، تحتاج إلى زاوية سحب تتراوح بين درجة واحدة ودرجتين لكل جانب. بدون زاوية سحب كافية، تلتصق القطعة وتُسبب عيوبًا.
حافظ على سُمك الجدار متساوياً في جميع أجزائه. فالجدران غير المستوية تبرد بسرعات مختلفة، مما يؤدي إلى التواءها أو ظهور علامات انكماش. يبلغ سُمك الجدار النموذجي لحامل أكواب التفاعل من 0.030 إلى 0.125 بوصة. قم بإزالة الأجزاء السميكة، وأضف أضلاعاً لزيادة المتانة.
تعتمد التفاوتات المسموح بها على عملية التصنيع المختارة. تبلغ دقة التصنيع باستخدام الحاسوب (CNC) ±0.005 بوصة، بينما تبلغ دقة قولبة الحقن ±0.010 بوصة. لكل طريقة نطاقها الخاص. اختر التفاوت المناسب لاحتياجاتك، فطلب دقة أعلى من اللازم يزيد التكاليف.
تجنب الأخطاء الشائعة
تُشكّل الزوايا الحادة نقاط تركيز للضغط. وقد تتشقق الزاوية الداخلية الحادة تحت تأثير الحمل. لذا، يُنصح بإضافة حواف دائرية بنصف قطر لا يقل عن 0.020 بوصة لتوزيع الضغط.
تتسبب الأضلاع العميقة غير المصممة بشكل صحيح في ظهور علامات انكماش. حافظ على سمك الأضلاع بين 40 و60% من سمك الجدار الرئيسي. تُضيف التجاويف السفلية تعقيدًا للقالب، إذ تتطلب استخدام منزلقات أو رافعات، مما يزيد من تكلفة الأدوات. تجنب التجاويف السفلية قدر الإمكان.
دمج الميزات الوظيفية
تركيبات الكبس، والخيوط، والحشوات
تتيح لك آلية التثبيت بالضغط تجميع الحامل دون الحاجة إلى أدوات تثبيت إضافية. صمم آلية التثبيت بالضغط بانحدار تدريجي وزاوية عودة حادة. يجب أن تتراوح زاوية الانحدار بين 15 و25 درجة، وزاوية العودة بين 45 و90 درجة. اختبر آلية التثبيت بالضغط على نموذج أولي أولاً.
يمكن تشكيل الخيوط بالقولبة أو بالتشغيل الآلي. تتطلب الخيوط المقولبة فك القوالب. بالنسبة للإنتاجات الصغيرة، تُقطع الخيوط بعد القولبة. أما بالنسبة للإنتاجات الكبيرة، فتُشكل الخيوط في مكانها. توفر الحشوات الملولبة خيوطًا معدنية قوية. يتم تركيبها باستخدام أدوات التسخين أو الموجات فوق الصوتية.
ضمان التوافق مع أكواب التفاعل
يجب أن يكون حامل كوب التفاعل مناسبًا تمامًا للكوب. فالحامل غير المحكم يسمح للكوب بالتحرك، بينما الحامل المحكم يجعل إدخاله صعبًا. قِس الكوب في ظروف الاستخدام الفعلية. تتمدد الأكواب عند تسخينها، لذا يجب أن يسمح الحامل بهذا التغير.
تُعدّ معدلات التمدد الحراري مهمة. يتمدد الكوب البلاستيكي داخل الحامل المعدني بمعدلات مختلفة، مما قد يُسبب التصاقًا أو ارتخاءً في درجات الحرارة المرتفعة أو المنخفضة. تأكد أيضًا من التوافق الكيميائي، إذ يجب ألا يُلحق أي كاشف مُنسكب ضررًا بالحامل. اختبر المادة قبل التوسع في التجربة.
موازنة الأداء والتكلفة
اختيار المواد مقابل اختيار العمليات
تُحدِّد المادة التي تختارها خياراتك. فالبلاستيك عالي الحرارة مثل PEEK يحتاج إلى طرق معالجة خاصة، إذ يتطلب قوالب أكثر سخونة وفترات تشغيل أطول. أما البلاستيك الرخيص مثل PP فيُمكن معالجته باستخدام معدات قياسية.
تشمل التكلفة الإجمالية المواد والعملية. تبلغ تكلفة المواد X للرطل الواحد. وتضيف العملية Y لكل قطعة. تُقسم تكلفة القالب على الحجم الإجمالي. قم بإجراء هذه الحسابات لحجم الإنتاج المتوقع. قد تكون تكلفة المواد الأغلى ثمناً ذات دورة الإنتاج الأسرع أقل إجمالاً.
استراتيجيات النماذج الأولية لتقليل مخاطر الإنتاج
ابدأ بالطباعة ثلاثية الأبعاد لاختبار الشكل والملاءمة. اطبع حامل كوب التفاعل خلال أيام قليلة. تحقق من الملاءمة. عدّل التصميم. اطبع مرة أخرى. هذه العملية المتكررة تكشف المشاكل مبكراً.
انتقل إلى التصنيع باستخدام الحاسوب (CNC) لإجراء الاختبارات الوظيفية. تتمتع الأجزاء المصنعة بنفس خصائص المواد المستخدمة في الأجزاء المنتجة. اختبر مقاومة المواد الكيميائية والقوة الميكانيكية. تحقق من التصميم في ظروف واقعية.
ثم استثمر في أدوات قولبة الحقن. عند هذه المرحلة، يكون التصميم قد أثبت جدواه، ويكون الاستثمار في الأدوات آمناً. كل خطوة تقلل المخاطر قبل بدء الإنتاج الكامل.
اختيار العملية المناسبة لحامل أكواب التفاعل
يتلخص اختيار طريقة صنع حامل أكواب التفاعل في ثلاثة أسئلة: كم عدد الأكواب التي تحتاجها؟ ما هو الجدول الزمني؟ وما هي ميزانيتك؟ كل إجابة تقود إلى مسار مختلف، فلا توجد طريقة واحدة تناسب جميع الحالات. عليك أن تُكيّف العملية مع احتياجاتك الخاصة، إذ تتناسب العمليات المختلفة مع مراحل التطوير المختلفة.
تقييم حجم الإنتاج ودورة الحياة
من النموذج الأولي إلى التشغيل التجريبي
تتطلب المراحل الأولى من العمل مرونةً عالية. تتيح لك الطباعة ثلاثية الأبعاد اختبار الأشكال والتوافق في غضون أيام. يمكنك طباعة بضعة أجزاء، والتحقق من التصميم، ثم إجراء التعديلات اللازمة. وبفضل عدم الحاجة إلى أدوات صلبة، تكاد تكلفة التغييرات تكون معدومة. بالنسبة للدفعة التجريبية التي تتراوح بين 50 و200 قطعة، يُعدّ التصنيع باستخدام الحاسوب (CNC) خيارًا مناسبًا. فهو يحافظ على دقة عالية دون الحاجة إلى تكلفة القوالب. كما يمكنك تجربة مواد مختلفة في نفس الدفعة. تتمحور هذه المرحلة حول إثبات فعالية التصميم.
التوسع إلى الإنتاج الكامل
بعد الانتهاء من تصميمك، فكّر في حجم الإنتاج. عند إنتاج 1,000 قطعة أو أكثر، يبدأ قولبة الحقن في التفوق من حيث سعر الوحدة. يوضح الجدول أدناه تفصيلاً تقريبياً للتكاليف.
| الصوت | الأسلوب | تكلفة الأدوات | التكلفة التقديرية للجزء الواحد |
| 1-50 | الطباعة ثلاثية الأبعاد / التحكم الرقمي بالحاسوب | $ 0 - $ 500 | $ 15 - $ 80 |
| 200-1,000 | التصنيع باستخدام الحاسب الآلي | $0 | $ 10 - $ 40 |
| 5,000+ | حقن صب | $ 5,000 - $ 100,000 | $ 0.10 - $ 2.00 |
يؤدي ارتفاع حجم الإنتاج إلى توزيع تكلفة الأدوات على عدد أكبر من الأجزاء، مما يُخفض تكلفة الجزء الواحد بسرعة. عندها تصبح عمليات الإنتاج أكثر كفاءة. وتعتمد تقنية التصنيع المناسبة لهذه المرحلة على حجم الإنتاج.
تقييم قيود الميزانية والمهلة الزمنية
تكاليف الأدوات مقابل تكاليف القطعة الواحدة
تُعدّ الأدوات التكلفة الأولية الأكبر. قد يُكلّف قالب ألومنيوم بسيط 3,000 دولار، بينما قد يصل سعر قالب فولاذي متعدد التجاويف إلى 50,000 دولار أو أكثر. لا يُجدي هذا الاستثمار نفعًا إلا إذا كنت تخطط لإنتاج كميات كبيرة من القطع. أما في حالة الكميات الصغيرة، فتبقى تكلفة التصنيع للقطعة الواحدة أقل لأنك تستغني عن القالب. دوّن التكلفة الإجمالية: تكلفة الأدوات + (تكلفة القطعة × الكمية). قارن هذه التكلفة بين مختلف الطرق. عادةً ما تكون نقطة التحوّل بين 500 و2,000 قطعة لتصميم كوب نموذجي. يُوفّر اختيار تقنية التصنيع المناسبة مُبكرًا المال.
خيارات التصنيع السريع
أحيانًا تحتاج إلى قطع غيار بسرعة. يمكن لخدمات النماذج الأولية شحن القطع المطبوعة ثلاثية الأبعاد خلال 3-6 أيام. غالبًا ما توفر ورش التصنيع باستخدام الحاسوب (CNC) خدمة تسليم خلال أسبوع واحد مقابل رسوم إضافية. يستغرق قولبة الحقن وقتًا أطول لأن بناء القوالب يستغرق من 4 إلى 8 أسابيع. إذا كانت السرعة هي أولويتك القصوى، فاختر تقنية تتجنب فترات انتظار الأدوات الطويلة. فالتقنية السريعة تضمن استمرار مشروعك بسلاسة.
استشارة خبراء التصنيع
قيمة الشريك التقني
لستَ مضطرًا لحلّ هذه المشكلة بمفردك. فالشريك الخبير يمتلك معرفةً واسعةً بالمواد، والتفاوتات المسموح بها، والقياسات. كما يمكنه اكتشاف المشاكل في تصميمك قبل البدء بالتصنيع. على سبيل المثال، تُعدّ شركة NOBLE شركةً صينيةً رائدةً في مجال التصنيع، وتتمتع بخبرةٍ عميقةٍ في التصنيع باستخدام الحاسوب (CNC)، والقولبة بالحقن، والتشطيب. وهي تُقدّم دعمًا في مجال النماذج الأولية والإنتاج على نطاقٍ واسع. ويُقدّم فريقها ملاحظاتٍ مبكرةً حول التصميم من أجل التصنيع (DFM)، مما يُساعدك على تجنّب عمليات إعادة التصميم المُكلفة. يُبسّط الشريك الجيد العملية برمتها، بدءًا من الفكرة وحتى التسليم، ويُطبّق تقنية التصنيع المُناسبة لقطعتك.
الأسئلة الرئيسية التي يجب طرحها قبل الالتزام
قبل اختيار متجر، اطرح هذه الأسئلة: ما هو وقت التسليم المعتاد لقطعة مماثلة لقطعتي؟ هل سبق لهم العمل بالمادة التي اخترتها؟ هل بإمكانهم التعامل مع زيادة حجم الطلب؟ هل يقدمون خدمات التشطيب والتجميع داخل المتجر؟ الإجابات الواضحة تبني الثقة. سيُطلعك المصنّع الكفء على كل خطوة. أنت بحاجة إلى شريك يتواصل معك بشفافية ويلتزم بالمواعيد.
نوبل: شريكك في تصنيع حاملات أكواب التفاعل

عند التعامل مع شركة نوبل، ستحصل على أكثر من مجرد قطع غيار. ستحصل على فريق مُلِمّ بعملية التصنيع بأكملها، ويستخدم تقنيات مُثبتة في كل خطوة. بدءًا من التصميم الأولي وحتى وصول المنتج النهائي إلى العبوة المُشحونة، يُعنى الفريق بأدق التفاصيل. وهذا أمر بالغ الأهمية عندما يكون حامل أكواب التفاعل الخاص بك بحاجة إلى أداء مثالي في المختبرات أو البيئات الطبية.
قدراتنا في مجال تشكيل المعادن والبلاستيك
التصنيع باستخدام الحاسب الآلي، حقن صبوالتشطيب
تُشغّل شركة نوبل مجموعة متكاملة من معدات الإنتاج. تستخدم مراكز التصنيع باستخدام الحاسب الآلي (CNC) التابعة لها تقنية متطورة للعمل مع المعادن والبلاستيك بدقة متناهية. هل تحتاج إلى حامل من الفولاذ المقاوم للصدأ بفتحات ملولبة؟ يقومون بتقطيعه بدقة متناهية. هل تحتاج إلى نموذج أولي من مادة PEEK بجدران رقيقة؟ آلاتهم قادرة على استيعاب المقاسات المناسبة.
بالنسبة للإنتاج بكميات كبيرة، يقدمون خدمة قولبة الحقن. تتراوح مكابس القولبة لديهم من الصغيرة إلى الكبيرة من حيث القدرة. وهذا يعني قدرتهم على قولبة حامل أكواب صغير أو رف متعدد الفتحات أكبر حجماً. بعد القولبة، يتولى فريق التشطيب لديهم مهمة إزالة النتوءات، والتلميع، والتنظيف بالرمل، والأنودة. ستحصل في النهاية على قطعة ذات مظهر أنيق وأداء ممتاز.
دعم التصميم الداخلي وملاحظات التصميم للتصنيع
يقوم مهندسوهم بمراجعة تصميمك قبل البدء في تصنيع أي قطعة معدنية. يبحثون عن زوايا السحب، ومشاكل سماكة الجدران، وأي مشاكل محتملة في عملية التشكيل. هذه المراجعة التصميمية لضمان سهولة التصنيع توفر لك المال. اكتشاف المشكلة على الشاشة لا يكلف شيئًا، بينما اكتشافها بعد بدء عملية التصنيع يكلف الكثير.
كما يقترحون تغييرات في المواد عند الحاجة. فربما لا يتحمل البلاستيك الذي اخترته عملية التعقيم بالبخار، فيشير فريقهم إلى ذلك مبكراً. وربما يقلل استخدام سبيكة مختلفة التكلفة دون التأثير على المتانة، فيعرضون عليك الخيار. هذا النوع من المعلومات نابع من سنوات من الخبرة العملية.
الشهادات وضمان الجودة
ISO 9001:2015 لإدارة الجودة
شركة نوبل حاصلة على شهادة ISO 9001:2015، التي تغطي نظام إدارة الجودة بالكامل لديها. وهذا يعني أنها توثق خطوات عملياتها، وتتابع أداءها، وتعالج المشكلات وفق منهجية محددة. كل قطعة تخرج من مصنعها تتبع نفس المسار المجرب والموثوق، ويمكن تتبع كل دفعة وصولاً إلى موادها الخام.
معيار ISO 13485:2016 للأجهزة الطبية
بالنسبة للتطبيقات الطبية، فهي تتوافق أيضًا مع معيار ISO 13485:2016. يتجاوز هذا المعيار إدارة الجودة العامة، إذ يركز تحديدًا على تصنيع الأجهزة الطبية. وتلبي عملية التصنيع متطلبات أكثر صرامة فيما يتعلق بالتتبع وإدارة المخاطر والنظافة. إذا كان حامل أكواب التفاعل الخاص بك يدعم الاختبارات التشخيصية، فإن هذه الشهادة تُعدّ بالغة الأهمية.
نهج خدمة متكامل من التصميم إلى التجميع
تبسيط إدارة المشروع
يتولى فريق واحد إدارة مشروعك من البداية إلى النهاية. لديك جهة اتصال واحدة تتولى تنسيق عمليات التصنيع والتشكيل والتشطيب والتجميع. تتجنب بذلك عناء التعامل مع خمسة موردين مختلفين. تصلك التحديثات من مكان واحد، وتُجاب استفساراتك بسرعة.
لماذا تختار حامل أكواب نوبل؟
تجمع شركة نوبل بين التكنولوجيا المناسبة والشهادات المعتمدة والكفاءات المتميزة. تغطي تقنيات التصنيع لديها كلاً من النماذج الأولية والإنتاج على نطاق واسع. تضمن أنظمة الجودة لديها حماية سمعتك. يعمل مهندسوها على تحسين تصميمك قبل البدء في تصنيع الأدوات.
عندما تحتاج إلى حامل أكواب تفاعلي عالي الأداء، فإن شركة نوبل هي خيارك الأمثل. فهي تجمع بين الخبرة التقنية وتقنيات التصنيع العملية، مما يحوّل تصميمك إلى منتج موثوق. تواصل مع فريقهم لمناقشة مشروعك، وسيساعدونك في اختيار المسار الأمثل.
يعتمد اختيار مسار التصنيع الأمثل لحامل أكواب التفاعل على أربعة عوامل رئيسية: الكمية، والمواد، والميزانية، وقواعد الامتثال. لا توجد عملية واحدة مثالية في جميع الحالات. على سبيل المثال، ينبغي على مختبر علمي يحتاج إلى عشرة نماذج أولية اختيار الطباعة ثلاثية الأبعاد. بينما ينبغي على شركة أجهزة طبية تطلب 50,000 وحدة الاستثمار في قولبة الحقن. لكل تقنية غرضها الخاص. لذا، قارن بين التكلفة، ومدة التسليم، وقابلية التوسع. فكّر في وضع منتجك الحالي، وإلى أين قد يصل في العام المقبل. تتغير احتياجات الإنتاج مع تطور المشاريع، وهذا أمر طبيعي. يساعدك شريك تصنيع جيد على التكيف مع هذه التغيرات. تقدم شركة نوبل خبرة واسعة في تقنيات متعددة، ويرشدك فريقها من مرحلة النموذج الأولي إلى الإنتاج الكامل. تواصل معهم لمناقشة مشروعك، وسيساعدونك في إيجاد العملية المناسبة لاحتياجاتك الخاصة.
الأسئلة الشائعة حول حامل أكواب رد الفعل
ما هي أفضل طريقة لصنع حامل أكواب تفاعلي؟
لا توجد طريقة واحدة تناسب جميع الحالات. يعتمد الأمر على الكمية المطلوبة، ونوع المادة المختارة، والميزانية المتاحة. الطباعة ثلاثية الأبعاد مناسبة لقطع الاختبار. التصنيع باستخدام الحاسوب (CNC) مناسب للكميات الصغيرة والمتوسطة. أما قولبة الحقن فهي الأفضل لإنتاج كميات كبيرة من القطع.
كيف أختار بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن؟
انظر إلى إجمالي عدد القطع التي ستصنعها. لا تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) قالبًا، لذا فهي أقل تكلفة للكميات الصغيرة. أما قولبة الحقن، فتتطلب تكلفة أولية عالية للقالب، لكن تكلفة كل قطعة تنخفض بشكل ملحوظ عند إنتاج كميات كبيرة.
هل يمكن للطباعة ثلاثية الأبعاد أن تصنع حوامل أكواب تفاعلية للاستخدام الفعلي؟
تُعدّ الطباعة ثلاثية الأبعاد مناسبةً لتصنيع قطع الاختبار والمشاريع الصغيرة المخصصة. أما بالنسبة للكميات الكبيرة، فإنّ قولبة الحقن توفر قوةً أفضل وتكلفةً أقل للقطعة الواحدة. وتُعدّ هذه الطريقة الأنسب لأغراض البحث والاختبار.
ما هي المواد المستخدمة في كل طريقة من طرق التصنيع؟
يُعدّ البولي بروبيلين والبولي إيثيلين مناسبين تمامًا للقولبة بالحقن. أما البولي إيثر إيثر كيتون والفولاذ المقاوم للصدأ، فيُمكن قصهما بدقة باستخدام آلات CNC. وتستخدم الطباعة ثلاثية الأبعاد مواد SLA أو SLS أو FDM. اختر المادة أولًا، ثم اختر عملية الطباعة.
كيف أُجهز تصميمي للإنتاج؟
أضف زوايا ميل تتراوح بين 1 و2 درجة. حافظ على سماكة الجدار متساوية في جميع أنحاء الجدار. تجنب الزوايا الحادة. استخدم أضلاعًا بدلًا من الجدران السميكة. استشر شريكًا تصنيعيًا في وقت مبكر من مرحلة التصميم.
ما هي الأوراق التي يجب أن يمتلكها صانع حاملات أكواب التفاعل؟
يغطي معيار ISO 9001:2015 مراقبة الجودة العامة، بينما يُعدّ معيار ISO 13485:2016 ضروريًا للعمل في مجال الأجهزة الطبية. تضمن هذه المعايير الحفاظ على الجودة ثابتة من خلال أساليب مُثبتة.
هل تقدم شركة نوبل المساعدة في قطع الاختبار والإنتاج الكامل؟
نعم. تقوم شركة نوبل بتصنيع قطع الاختبار والكميات الصغيرة باستخدام آلات CNC. كما أنها تُجري عمليات قولبة الحقن للإنتاج بكميات كبيرة. يقدم فريقها ملاحظات التصميم ويدير المشروع بالكامل من البداية إلى النهاية.







