صب السيليكون بالتفريغ الهوائي هو أسلوب لإنتاج كميات صغيرة من القطع البلاستيكية. يوضع نموذج رئيسي في صندوق، ثم يُسكب عليه السيليكون السائل. يتصلب السيليكون ليُشكّل قالبًا مرنًا. يُخرج النموذج الرئيسي، ثم يُصب الراتنج، ويُسحب الهواء بالتفريغ الهوائي، فتتصلب القطعة، وبذلك تحصل على نسخة طبق الأصل.
تُستخدم هذه العملية على نطاق واسع في صناعة النماذج الأولية والإنتاج بكميات صغيرة. لماذا؟ لأنها سريعة، إذ يمكن إنتاج القوالب في غضون أيام قليلة. كما أنها غير مكلفة، حيث تُكلّف هذه القوالب أقل من قوالب الصلب. وتتميز بجودة عالية، إذ لا يمكن تمييز مظهر وملمس المنتج النهائي عن الأجزاء المصبوبة بالحقن المنتجة بكميات كبيرة.
يغطي هذا الدليل العملية بأكملها. ستتعلم متى تستخدم تقنية صب السيليكون بالشفط ومتى تختار طرقًا أخرى.
تعريف صب السيليكون الفراغي
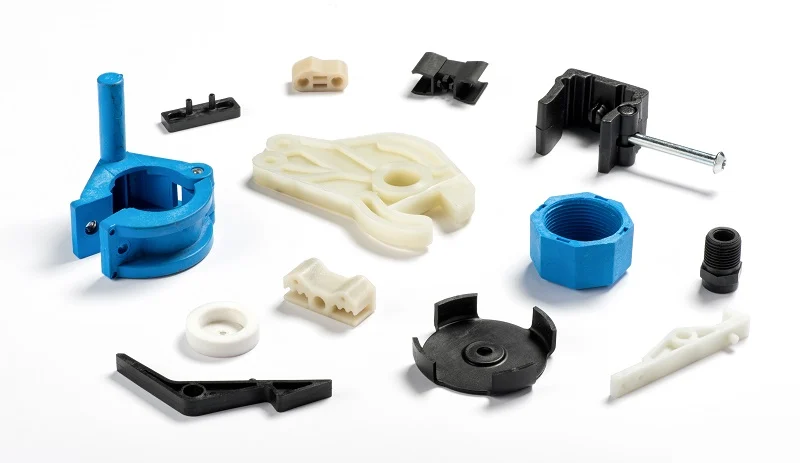
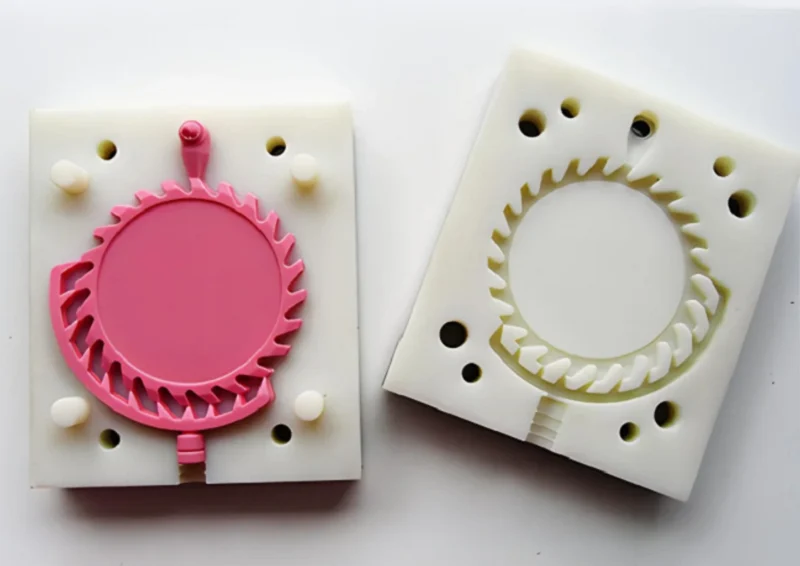
تستخدم عملية صب السيليكون الفراغي قالبًا مرنًا من السيليكون لإنتاج قطع بلاستيكية. يتم تعليق نموذج رئيسي - عادةً ما يكون مطبوعًا بتقنية الطباعة ثلاثية الأبعاد أو مصنعًا آليًا - في وعاء. يُصب السيليكون السائل حوله، ثم يتصلب. بعد ذلك، يُزال النموذج الرئيسي، فينتج تجويف مطابق تمامًا للنموذج الأصلي.
تختلف مادة الصب. يُصب الراتنج - البولي يوريثان أو الإيبوكسي أو ما شابه - في قالب السيليكون. يُسحب الهواء بواسطة نظام التفريغ. يتصلب الراتنج. يخرج الجزء. ينثني السيليكون. تنفصل الأجزاء المقطوعة دون تلف.
الفرق بينهما جوهري. القالب مصنوع من السيليكون، وهو مرن وناعم، مما يُسهّل عملية الصب. أما مادة الصب فهي بلاستيك صلب، قوي ومتين. مادتان مختلفتان، ووظيفتان مختلفتان، لكن عملية واحدة تربط بينهما.
هذا هو جوهر صب السيليكون بالتفريغ. قالب مرن للأجزاء الصلبة. كمية محدودة. دقة عالية. سرعة في التنفيذ.
عملية صب السيليكون بالتفريغ خطوة بخطوة
الخطوة 1: إنشاء النموذج الرئيسي
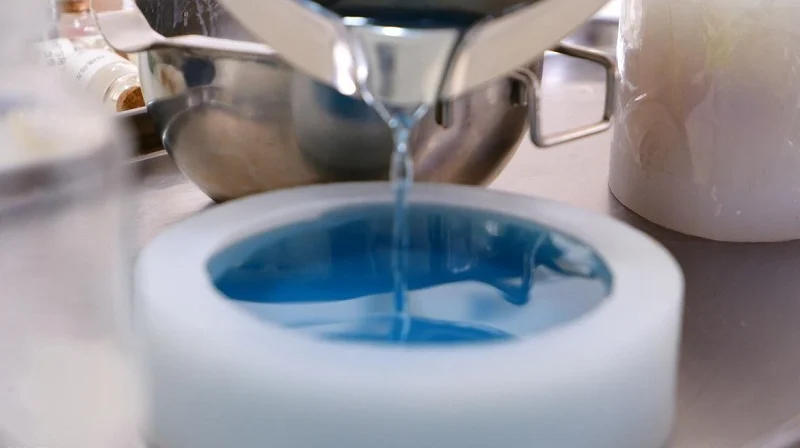
النموذج الأصلي هو نقطة البداية. كل قطعة مصبوبة تُنسخ منه. العيوب الموجودة في النموذج الأصلي تظهر في كل نسخة. الخدوش، والأسطح الخشنة، والأخطاء في الأبعاد - كلها تنتقل مباشرة.
عادةً ما يُطبع النموذج الرئيسي بتقنية الطباعة ثلاثية الأبعاد أو يُصنع باستخدام آلات CNC. توفر الطباعة بتقنية SLA سطحًا أملسًا، بينما تتيح آلات CNC دقة عالية في الأبعاد. يعتمد الاختيار على متطلبات القطعة. يجب أن يتحمل النموذج الرئيسي عملية صب السيليكون، حيث يبقى مغمورًا في السائل، ثم يُزال، ويجب ألا يتشوه.
الخطوة الثانية: تصنيع قالب السيليكون
يُسكب السيليكون السائل حول النموذج الرئيسي، فيملأ كل تجويف، ويُحاكي أدق تفاصيل السطح. بعد أن يجف، يُسحب النموذج الرئيسي، فيصبح التجويف نسخة معكوسة من الأصل.
تُعدّ مادة القالب مهمة. فصلابة شور تحدد مرونته. القالب الأكثر ليونة يُسهّل إخراج التجاويف المعقدة، بينما يحافظ القالب الأكثر صلابة على دقة أعلى في القياسات. يجب أن يقاوم السيليكون راتنج الصب، فلا يتمدد أو يتلف بعد عمليات الصب المتكررة.
الخطوة 3: إزالة الغازات بالتفريغ وصبّ الراتنج
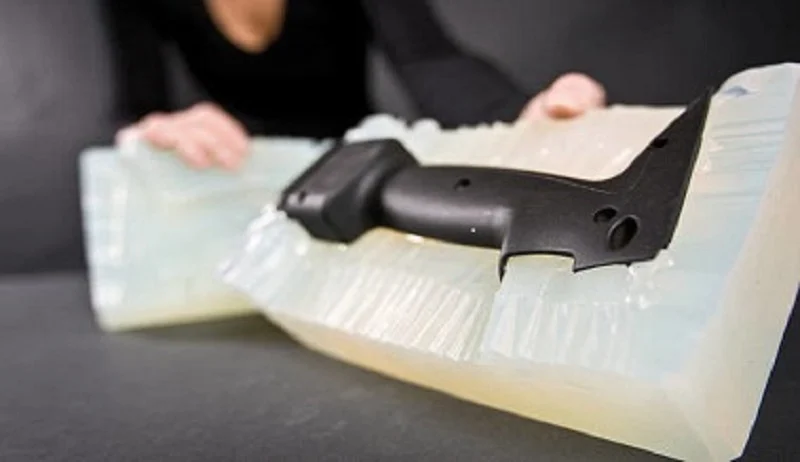
يختلط الراتنج. تنحصر فقاعات الهواء في السائل. تقوم حجرة التفريغ بسحبها للخارج. يصبح الراتنج كثيفًا وشفافًا.
ثم يُسكب الراتنج في قالب السيليكون. تُغلق الحجرة. يُسحب الهواء مرة أخرى. يتدفق الراتنج إلى كل تجويف. لا هواء محبوس. لا فراغات. يعتمد صب السيليكون بالتفريغ على هذه الخطوة للحصول على نتائج متسقة.
الخطوة 4: المعالجة والديمولدينغ
يتصلب الراتنج في درجة حرارة الغرفة أو في فرن منخفض الحرارة. يعتمد وقت التصلب على نوع الراتنج المستخدم. التصلب السريع يولد حرارة، بينما يقلل التصلب البطيء من الانكماش.
عملية إخراج القطعة من القالب عملية دقيقة. ينثني السيليكون، فتُفصل القطعة بسهولة. لا حاجة للقوة أو الفك. يبقى القالب سليمًا، ويمكن استخدامه مرة أخرى. إخراج القطعة من القالب بشكل صحيح يُطيل عمره. أما القالب الممزق فلا يُمكن إصلاحه.
الخطوة 5: المعالجة اللاحقة و التشطيب السطحي
الجزء المصبوب ليس الجزء النهائي. يجب إزالة المواد الزائدة عند فتحة الصب. تحتاج العيوب السطحية إلى الصنفرة أو التلميع. ثم يتم تطبيق الطلاء والتشطيبات.
تتطلب بعض الأجزاء عمليات ثانوية، مثل تثبيت الثقوب، ولصق الحشوات، وطلاء الأسطح. تعمل خطوة المعالجة اللاحقة على تحسين الجزء للوصول إلى شكله ووظيفته النهائية.
تُحدد هذه الخطوات الخمس سير عمل صب السيليكون بالتفريغ. تؤثر كل خطوة على الخطوة التي تليها. يُحدد النموذج الرئيسي شكل القطعة، ويُحدد القالب التفاصيل، ويُحدد التفريغ الكثافة، وتُحدد المعالجة اللاحقة التشطيب النهائي. يجب تنفيذ جميع الخطوات الخمس بدقة.
المواد المستخدمة في صب السيليكون بالتفريغ
مطاط السيليكون لـ صنع القالب
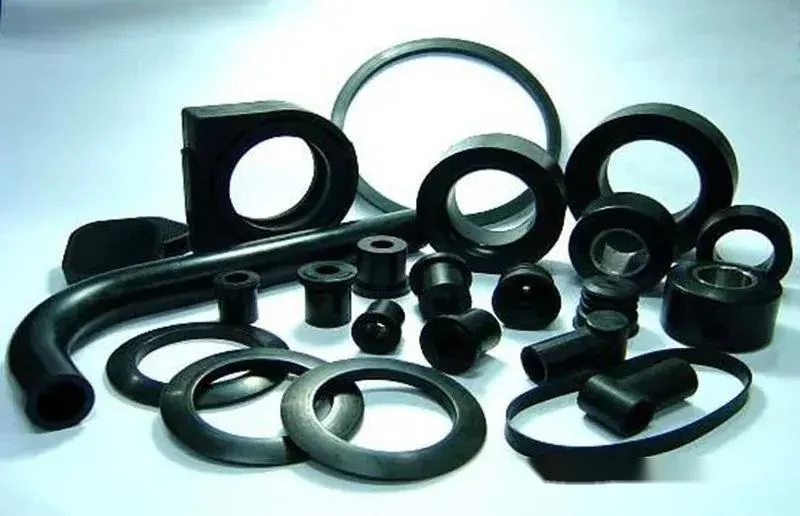
مادة القالب هي السيليكون. إنه مرن ومتين، ويلتقط أدق تفاصيل السطح، ويحرر التجاويف السفلية دون إتلافها.
ليست جميع أنواع مطاط السيليكون متماثلة. تتراوح صلابة شور من لينة (A20) إلى صلبة (A60). القالب الأكثر ليونة مناسب للتجاويف المعقدة، بينما يحافظ القالب الأكثر صلابة على الأبعاد الدقيقة. يعتمد الاختيار على شكل القطعة. يجب أن يكون السيليكون مقاومًا أيضًا لراتنج الصب، فبعض أنواع الراتنج تتفاعل مع القالب. أما السيليكون غير المناسب فيتلف بعد عدة صبات.
راتنجات صب البولي يوريثان
مادة الصب المستخدمة هي البولي يوريثان. وهي عبارة عن نظام ثنائي المكونات. اخلطها، ثم صبها، وستتصلب. أما الخصائص الميكانيكية فتأتي من تركيبتها.
تُحاكي الراتنجات الشبيهة بمادة ABS مادة ABS المصبوبة بالحقن. فهي صلبة ومتينة، وتتمتع بمقاومة جيدة للصدمات.
راتنجات شبيهة بالبولي بروبيلين تحاكي مادة البولي بروبيلين. شبه مرنة. مقاومة للمواد الكيميائية. مناسبة للمفصلات المتحركة.
راتنجات شبيهة بالبولي كربونات تحاكي البولي كربونات. تتميز بقوة عالية ومقاومة عالية للحرارة. مناسبة للأجزاء الهيكلية.
الراتنجات الشبيهة بالمطاط ناعمة ومرنة، وهي تحاكي مادة TPE أو السيليكون. تُستخدم في صناعة الحشيات والمقابض والأختام.
الراتنجات الشفافة شفافة، وتختلف درجة نقائها البصري. بعضها شفاف تمامًا، والبعض الآخر ذو مسحة صفراء خفيفة. تُستخدم هذه الراتنجات في صناعة العدسات وموجهات الضوء.
تتوافق المواد المقاومة للهب مع معايير UL 94 V-0. تُستخدم في التطبيقات الكهربائية والسيارات.
تحدد مادة الراتنج أداء القطعة. اختر النوع المناسب لمشروع صب السيليكون بالتفريغ.
خيارات التلوين وملمس السطح
أضف الملون إلى الراتنج قبل الصب. اللون موحد في جميع أنحاء القطعة، مما يلغي الحاجة إلى الطلاء.
يُستمد نسيج السطح من النموذج الأولي، ويمكن للسيليكون محاكاة هذا النسيج بدقة متناهية. يمكن نقل التشطيبات غير اللامعة والأسطح اللامعة والأنماط الهندسية ذات الملمس الدقيق بالكامل إلى القطعة المصبوبة. تبدو القطعة تمامًا كأي منتج مُصنّع بكميات كبيرة. هذه هي القيمة الحقيقية لتقنية صب السيليكون الفراغي. إنها ليست مجرد نموذج أولي، بل عينة ما قبل الإنتاج. لا يمكن تمييز مظهرها وملمسها عن المنتج النهائي.
مزايا صب السيليكون بالتفريغ
تكلفة الأدوات المنخفضة
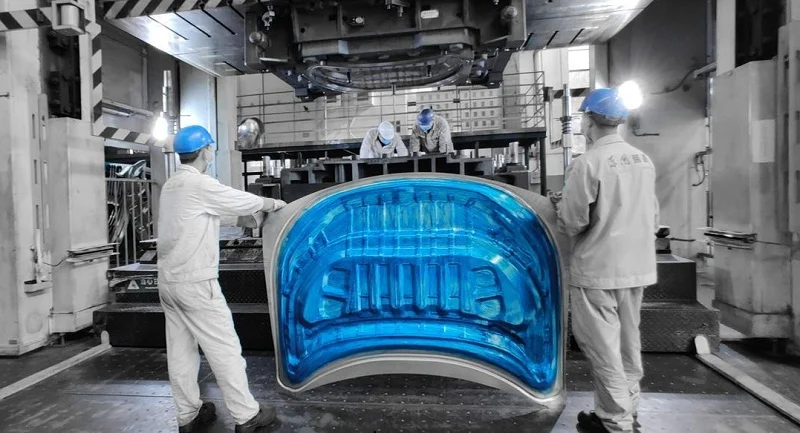
تُصنع القوالب من السيليكون. وعلى عكس قوالب الصلب والألومنيوم، فإن هذه المادة رخيصة وسريعة الإنتاج، وتكلفة القالب لا تتجاوز جزءًا بسيطًا من تكلفة قولبة الحقن. بالنسبة للنماذج الأولية والإنتاج بكميات صغيرة، تُعد هذه الطريقة فعّالة من حيث التكلفة ولا تتطلب استثمارًا رأسماليًا كبيرًا.
مهلة سريعة
يمكن إنجاز قوالب السيليكون في غضون أيام قليلة. بمجرد الانتهاء من القالب الرئيسي وصبّ السيليكون، وبعد معالجته طوال الليل، يمكن بدء الإنتاج في اليوم التالي مباشرة. هذا يقلل من وقت طرح المنتج في السوق ويسرّع وتيرة تطوير التصميم.
تشطيب ممتاز للسطح
يُحاكي السيليكون النموذج الأصلي بدقة متناهية. كل خدش، كل ملمس، كل لمعة. يتطابق الجزء المصبوب مع سطح النموذج الأصلي. الأسطح الملساء ذات المظهر الجمالي هي المعيار.
نسخة طبق الأصل عالية الدقة
تُعاد إنتاج أدق التفاصيل بدقة متناهية. الأضلاع، والنصوص، والأخاديد الدقيقة... يملأ السيليكون كل تجويف. ويملأ الراتنج كل تفصيل، مما ينتج عنه منتج نهائي مطابق للأصل تمامًا.
تصميم قوالب مرنة للأشكال الهندسية المعقدة
يتميز السيليكون بمرونته، مما يسمح بإخراج القطع من القالب دون إتلاف الحواف المشطوفة. عند فتح القالب، تُقذف القطع تلقائيًا دون الحاجة إلى أدوات مساعدة مثل المنزلقات أو دبابيس القذف. وبالمقارنة مع القوالب الصلبة، يُسهّل صب السيليكون بالتفريغ إنتاج قطع ذات أشكال معقدة.
مثالية لل إنتاج منخفض الحجم
في الطباعة ثلاثية الأبعاد، قد تستغرق الطلبات ذات أحجام الإنتاج العالية جدًا أسابيع لإنجازها، وتكون تكلفة الوحدة الواحدة مرتفعة للغاية؛ أما في قولبة الحقن، فأحجام الإنتاج منخفضة جدًا بحيث لا تغطي تكلفة القالب. يأتي صب السيليكون الفراغي ليحل هذه المشكلة، إذ يسد هذه الفجوة. تكمن ميزته في سعره وسرعته المعتدلين، مما يجعله الخيار الأمثل لأحجام الإنتاج المناسبة.
قيود صب السيليكون بالتفريغ
عمر محدود للعفن
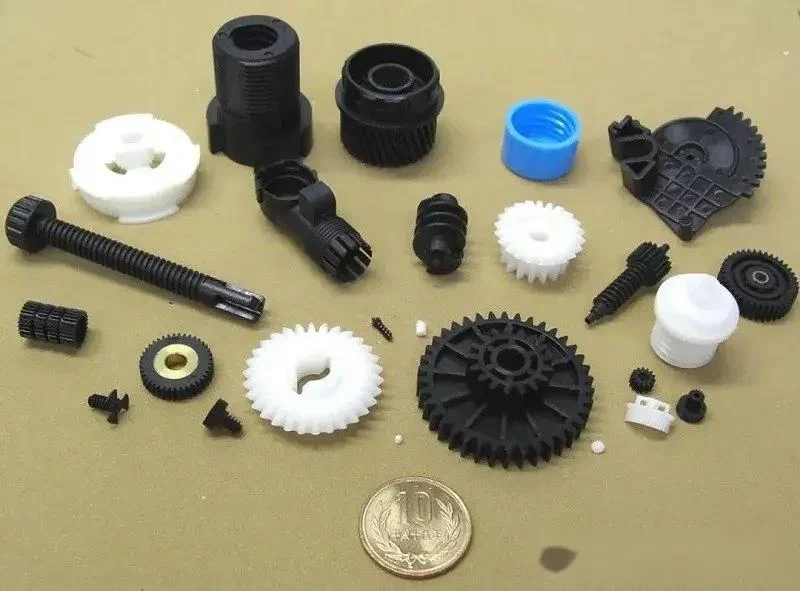
لا تستطيع قوالب السيليكون عادةً إنتاج أكثر من 20 إلى 30 قطعة. وإذا كان التصميم بسيطًا وخصائص الراتنج معتدلة، فقد يصل هذا العدد أحيانًا إلى 50 قطعة. بعد ذلك، يبدأ القالب بالتقادم، فيصبح سطحه خشنًا، وتتلاشى التفاصيل، وتتغير الأبعاد. قوالب السيليكون مواد استهلاكية تُستخدم في صب السيليكون بالتفريغ، وليست أدوات إنتاج.
استقرار الأبعاد أقل من أدوات التشكيل المعدنية
السيليكون مرن، وينثني تحت الضغط. هذا الانثناء يُسبب تغيرات في الأبعاد، وبالتالي، تختلف الأجزاء المُستخرجة من القالب قليلاً عن النموذج الأولي. ومع مرور الوقت، يزداد هذا الاختلاف تدريجياً. أما القوالب المعدنية فلا تنثني وتحافظ على ثبات أبعادها. يُعدّ صب السيليكون بالتفريغ عملية تُضحّي بالثبات طويل الأمد مقابل السرعة ومزايا التكلفة.
أداء المواد مقارنةً بالبلاستيك المقولب بالحقن
تحاكي هذه الراتنجات خصائص البلاستيك المستخدم في الإنتاج التجاري، لكنها لا تضاهيها تمامًا. فهي تتميز بمقاومة أقل للصدمات، ودرجات حرارة انحراف حراري أقل، وعمر افتراضي أقصر. ورغم أن أداء بعض أنظمة الراتنج يقترب من أداء ABS أو البولي بروبيلين، إلا أنها لا تغني عنهما تمامًا. هذه الأجزاء مخصصة للنماذج الأولية، وليست للإنتاج التجاري.
قيود حجم الإنتاج
يُعدّ حجم الإنتاج عاملاً حاسماً. يُناسب صب السيليكون بالتفريغ عمليات الإنتاج التي تتراوح بين 10 و50 قطعة. بمجرد أن يتجاوز الإنتاج 100 قطعة، تصبح العملية غير مجدية اقتصادياً. تتآكل القوالب، ويؤدي استبدالها إلى زيادة التكاليف، مما يرفع تكلفة الوحدة. بالنسبة للكميات التي تتجاوز حداً معيناً، يُعدّ قولبة الحقن أكثر فعالية من حيث التكلفة؛ أما بالنسبة للكميات الأقل من ذلك الحد، فإن الطباعة ثلاثية الأبعاد أسرع.
تتميز عملية صب السيليكون بالتفريغ بنطاق تشغيل محدد بوضوح. يُرجى استخدامها ضمن هذا النطاق. في حال تجاوز هذا النطاق، يُرجى اختيار طريقة بديلة. هذا ليس عطلاً، بل هو أحد قيود العملية.
صب السيليكون بالتفريغ مقابل حقن صب
مقارنة التكلفة
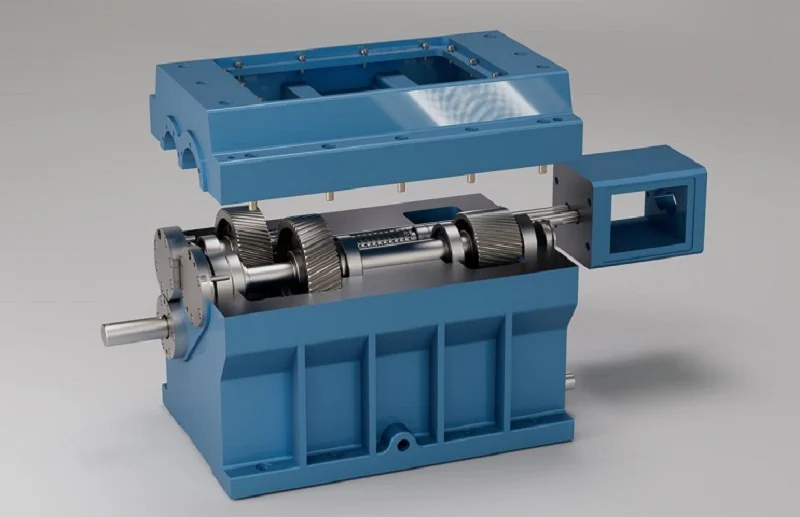
قوالب السيليكون رخيصة الثمن، إذ لا تتجاوز تكلفتها بضعة آلاف من الدولارات. أما قوالب الحقن، فهي باهظة الثمن، حيث تصل تكلفتها إلى عشرات الآلاف من الدولارات، وأحيانًا إلى مئات الآلاف. وتختلف تكلفة الوحدة: فتكلفة وحدة قولبة الحقن أقل، بينما تكلفة وحدة قولبة السيليكون بالتفريغ أعلى. وتعتمد نقطة التعادل للتكلفة الإجمالية على حجم الإنتاج. فإذا تم إنتاج 50 وحدة، تكون قولبة التفريغ أرخص؛ أما إذا تم إنتاج 10,000 وحدة، فإن قولبة الحقن توفر ميزة تكلفة أكبر.
سرعة الإنتاج
يمكن إنتاج قوالب السيليكون في غضون أيام قليلة، ويمكن إنتاج الدفعة الأولى من القطع خلال أسبوع. أما قوالب الحقن، فتستغرق عدة أشهر، عادةً من ثمانية إلى ستة عشر أسبوعًا. يلي ذلك مرحلة النماذج الأولية، ثم التعديلات، وأخيرًا الإنتاج بكميات كبيرة. وهنا تحديدًا يكمن الفرق في سرعة طرح المنتج في السوق. يُسرّع صب السيليكون بالتفريغ عملية التطوير، بينما يُبطئها قولبة الحقن.
جودة الجزء
يُمكن لكلٍ من صب السيليكون بالتفريغ والقولبة بالحقن إنتاج أجزاء عالية الجودة، إلا أن معايير الجودة تختلف بينهما. يُحقق صب السيليكون بالتفريغ سطحًا نهائيًا ممتازًا ويُمكنه إعادة إنتاج أدق التفاصيل، بينما تُوفر القولبة بالحقن ثباتًا أفضل في الأبعاد، مع الحفاظ على دقة عالية حتى بعد ملايين الدورات. كما تختلف خصائص المواد في العمليتين: تستخدم القولبة بالحقن بلاستيكًا حراريًا صناعيًا، بينما يستخدم صب السيليكون بالتفريغ راتنج البولي يوريثان. ورغم تشابه هذين النوعين من الراتنج، إلا أنهما ليسا متطابقين.
أفضل أحجام الإنتاج
يُحدد حجم الإنتاج اختيار عملية التصنيع. صب السيليكون بالتفريغ: من 10 إلى 100 قطعة. قولبة الحقن: 1,000 قطعة أو أكثر. أما الحالات التي تقع بين هاتين الطريقتين، فالأمر ليس واضحًا تمامًا. يعتمد الاختيار الأمثل على مدى تعقيد القطعة، ومتطلبات المواد، والميزانية.
أية عملية يجب عليك اختيارها؟
يعتمد الاختيار على مرحلة التطوير. هل أنت في مرحلة التطوير المبكرة؟ يوفر صب السيليكون بالتفريغ سرعة ومرونة. هل تحتاج إلى أجزاء وظيفية لمرحلة التحقق؟ يمكن لصب السيليكون بالتفريغ تلبية هذه الاحتياجات. هل أنت في مرحلة الإنتاج الضخم؟ يُعدّ قولبة الحقن هي الهدف النهائي.
عملية التقييم بسيطة. حدد حجم الإنتاج، وضع الجدول الزمني، وحدد متطلبات المواد. سيتبع ذلك اختيار العملية المناسبة. يُعدّ صب الفراغ مرحلة انتقالية، بينما يُعدّ قولبة الحقن المرحلة النهائية.
نبذة عن نوبل: شريكك الموثوق في التصنيع
نوبل شركة تصنيع، وتُعدّ معالجة المعادن والبلاستيك بدقة عالية جوهر أعمالها. تضم قاعدة عملائها قطاعات متعددة، تشمل الأجهزة الطبية والمعدات الصناعية والسلع الاستهلاكية. تتراوح خدماتها من النماذج الأولية السريعة إلى الإنتاج على نطاق واسع. هدفنا هو توفير حلول تصنيع موثوقة تُحوّل الأفكار إلى منتجات عالية الجودة.
قدرات التصنيع الشاملة
تغطي خدماتنا كامل نطاق العمليات. يُستخدم صب السيليكون بالتفريغ الهوائي في صناعة النماذج الأولية والإنتاج التجريبي؛ وتلبي عمليات التصنيع باستخدام الحاسب الآلي متطلبات الدقة الصارمة؛ ويُعد قولبة حقن البلاستيك مناسبة للأجزاء ذات الأحجام الكبيرة؛ ويُستخدم تصنيع الصفائح المعدنية في صناعة الهياكل والإطارات؛ وتُستخدم عمليات تشكيل المعادن الدقيقة في صناعة المكونات الهيكلية؛ وتُستخدم النماذج الأولية السريعة للتحقق من صحة التصميم؛ كما يُلبي تصنيع الأجزاء حسب الطلب الاحتياجات المتخصصة.
التكامل هو سر قوتنا. نُدمج عمليات التصنيع المتعددة تحت سقف واحد. لا نلجأ إلى التعهيد الخارجي، ولا نُسلم المهام إلى جهات خارجية. نُصمم حلولاً فعّالة واقتصادية لكل مشروع.
إدارة الجودة المعتمدة
الجودة قابلة للتحقق. يغطي معيار ISO 9001:2015 إدارة الجودة العامة، بينما يختص معيار ISO 13485:2016 بتصنيع الأجهزة الطبية. وتلبي هذه الأنظمة المتطلبات الصارمة لقطاعات الأجهزة الطبية والمعدات الصناعية والسلع الاستهلاكية.
الأسئلة الشائعة
ما هو صب السيليكون المفرغ من الهواء؟
يُصنع قالب سيليكون مرن من قالب رئيسي، ويُصب الراتنج في القالب تحت ضغط تفريغ الهواء. بعد تصلب القطعة، تُزال من القالب. يمكن استخدام هذه العملية لإنتاج دفعات صغيرة من قطع بلاستيكية عالية الدقة.
ما هي المواد التي يمكن استخدامها في صب السيليكون بالتفريغ؟
تُعدّ راتنجات البولي يوريثان موادًا قياسية، إذ يمكنها محاكاة خصائص مواد مثل ABS والبولي بروبيلين والبولي كربونات والمواد المطاطية. كما تتوفر منها أنواع شفافة ومقاومة للاشتعال. ويؤثر اختيار نوع الراتنج على الخصائص الميكانيكية للقطعة.
كم عدد القطع التي يمكن أن ينتجها قالب سيليكون واحد؟
عادةً ما يتراوح عدد الأجزاء بين 20 و 30 جزءًا. وعندما يكون التصميم الهندسي بسيطًا وخصائص الراتنج معتدلة، قد يصل هذا العدد إلى 50 جزءًا. أما التجاويف المعقدة أو الراتنجات ذات الخصائص القوية فتؤدي إلى تقصير عمر القالب.
هل يُعدّ صب السيليكون بالتفريغ مناسباً للإنتاج؟
ينطبق هذا على الإنتاج بكميات صغيرة - من 10 إلى 100 قطعة. لكن الأمر يختلف في الإنتاج على نطاق واسع، حيث تتآكل القوالب، وترتفع تكلفة الوحدة. وبمجرد أن يتجاوز الإنتاج كمية معينة، تنخفض تكلفة قولبة الحقن.
ما الفرق بين صب السيليكون بالتفريغ والقولبة بالحقن؟
تعتمد عملية صب السيليكون بالتفريغ على قوالب سيليكون رخيصة الثمن وتتميز بفترات إنتاج قصيرة، مما يجعلها مناسبة للإنتاج بكميات صغيرة. أما عملية التشكيل بالحقن، فتعتمد على قوالب فولاذية باهظة الثمن وتستغرق وقتًا طويلاً، مما يجعلها مناسبة للإنتاج بكميات كبيرة.
ما مدى دقة عملية صب السيليكون بالتفريغ؟
تعتمد الدقة على النموذج الأولي. يمكن للسيليكون محاكاة النموذج الأولي بدقة عالية، حيث تصل دقة الأبعاد إلى ±0.1 مليمتر. قد تتسبب مرونة القالب في بعض الانحرافات. استقرار القالب على المدى الطويل أقل من استقرار القوالب المعدنية. هذا المستوى من الدقة كافٍ للنماذج الأولية والإنتاج بكميات صغيرة. أما للإنتاج عالي الدقة، فيُرجى اختيار قولبة الحقن أو التشكيل الآلي.