تقنية صب الشمع المفقود بالتفريغ ليست جديدة، بل يعود تاريخها إلى آلاف السنين. لكن استخدام التفريغ فيها هو ما يُعدّ حديثاً. يحدث تأكسد، وتتشكل مسامات، وفي النهاية، تتعطل المكونات أثناء الاستخدام.
تُزيل تقنية التفريغ الهواء، مما يحافظ على نقاء المادة المنصهرة. كما أن القالب الخزفي لا يُطلق أي غازات. وتتميز الأجزاء الناتجة بكثافتها العالية وخلوها من العيوب. لهذا السبب، تعتمد صناعات الطيران والفضاء، والطب، وتوليد الطاقة على تقنية الصب بالشمع المفقود في الفراغ لتصنيع المكونات الحيوية.
ما هي تقنية صب الشمع المفقود بالشفط؟
تعريف
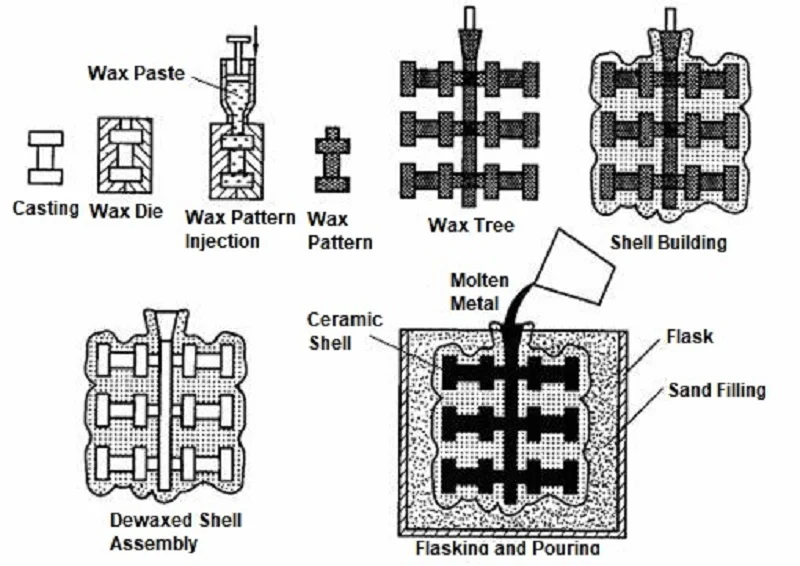
تبدأ عملية تصنيع الأجزاء بنموذج شمعي. ثم يُغطى النموذج بالسيراميك. بعد ذلك، يُذاب الشمع. ثم يُصنع قالب. يُصب المعدن فيه. هذه هي عملية الصب الاستثماري.
عملية الصب بالشمع المفقود في الفراغ هي نفس الخطوات، لكن الصب يتم داخل حجرة مفرغة من الهواء. يُفرغ القالب من الهواء، ويُصهر المعدن تحت الفراغ، ويتم الصب دون أي تلامس مع الهواء. هذا الاختلاف البسيط يُغير كل شيء.
لماذا تُستخدم المكنسة الكهربائية
أربعة أسباب تدفع إلى استخدام المكنسة الكهربائية.
يقلل من الأكسدة. تتشكل الأكاسيد فور تعرض المعادن النشطة للهواء. يُعد التيتانيوم والزركونيوم والسبائك الفائقة من أكثر المعادن عرضةً للأكسدة. تعمل بيئة الفراغ على إزالة مصدر الأكسجين، مما يحافظ على نظافة المعدن.
منع امتصاص الغازات. يمكن أن يذوب الهيدروجين والنيتروجين في المعدن المنصهر ويتسربا أثناء التصلب، مما يؤدي إلى تكوين مسامية. تعمل عملية التفريغ على إزالة هذه الغازات قبل أن تتسبب في أي مشاكل.
تحسين نظافة المعدن. تتشكل الأكاسيد والشوائب أثناء الصهر في الهواء الطلق؛ وتُحتبس هذه المواد في المسبوكة وتُصبح مواقع لبدء التشققات. يُزيل الصهر بالتفريغ هذه المصادر للتلوث.
إنتاج مصبوبات كثيفة. بفضل انعدام المسامية، تكون المصبوبات كثيفة تمامًا. تتحسن الخواص الميكانيكية، ويطول عمر الإجهاد، وتستطيع المكونات تحمل قسوة التطبيقات الحساسة.
تحسين الخصائص الميكانيكية. الكثافة العالية تعني قوة أكبر. المعدن الأنظف يعني مرونة أفضل. الجمع بين هذين العاملين يوفر أداءً لا يمكن للأجزاء المصبوبة بالهواء أن تضاهيه.
توفر تقنية الصب بالشمع المفقود في الفراغ جميع هذه المزايا الخمس. ولهذا السبب، أصبحت هذه التقنية العملية القياسية لشفرات التوربينات، والغرسات الطبية، والمكونات الهيكلية للطائرات. فالفراغ ليس ميزة اختيارية، بل هو جوهر هذه العملية.
عملية صب الشمع المفقود بالتفريغ خطوة بخطوة
الخطوة 1 - إنشاء نموذج الشمع
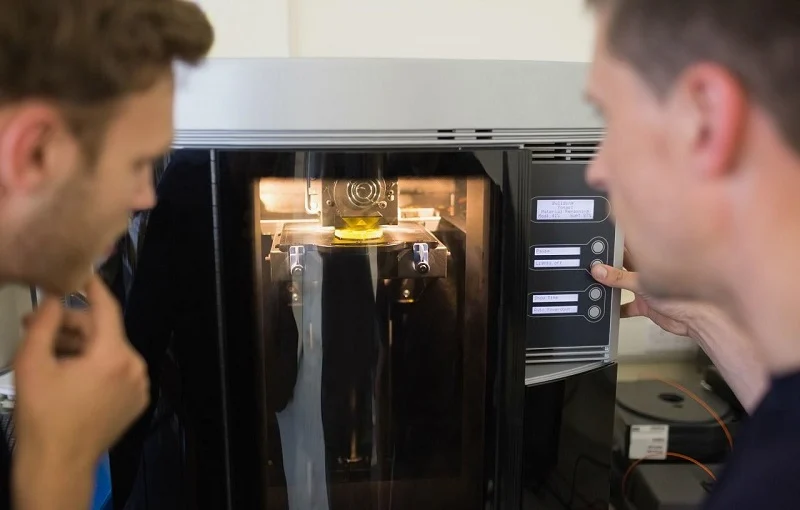
يُصب الشمع المنصهر في قالب معدني، تم تصنيعه بدقة متناهية. يملأ الشمع المنصهر كل تفاصيل القالب، مما يضمن تطابق النموذج الشمعي الناتج معه تمامًا. وتحدد الدقة المُتحققة في هذه المرحلة دقة الصب النهائي.
تُجمّع نماذج متعددة على قناة مركزية. يدعم هذا الهيكل الشبيه بالشجرة جميع الأجزاء. يُعدّ توجيه الأجزاء والمسافة بينها أمرًا بالغ الأهمية. يحدد تصميم القناة كيفية تدفق المعدن إلى كل تجويف. قد يتسبب تصميم غير مناسب للقناة في اضطراب السائل، مما يؤدي إلى حبس الغازات وتلف الأجزاء.
الخطوة الثانية - بناء الغلاف الخزفي
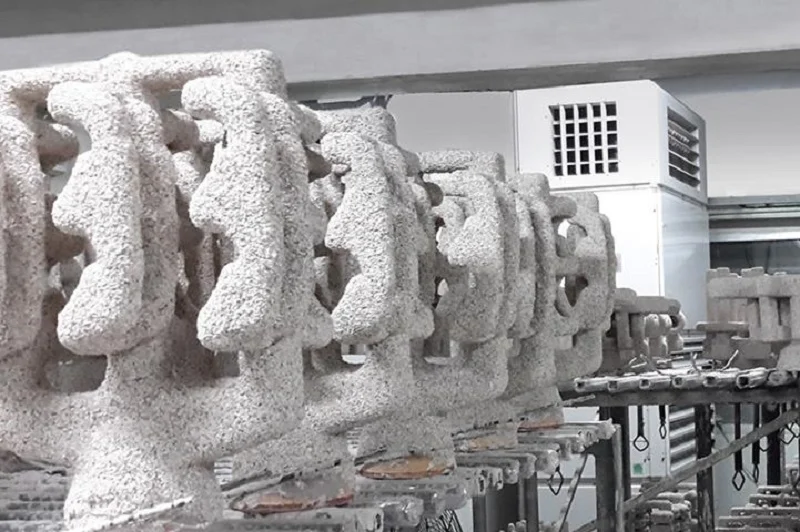
اغمر النموذج الشمعي في معجون السيراميك. ثم ضع مسحوق الجبس على السطح المبلل. كرر عملية الغمر ووضع الجبس. ضع الطبقة التالية فقط بعد جفاف الطبقة السابقة. تتضمن العملية القياسية من ست إلى ثماني طبقات. يمكن للقوالب السميكة تحمل ظروف الصب الأكثر قسوة.
يتم اختيار المواد الخزفية بناءً على السبيكة.
السيليكا هي المادة الأساسية. وهي غير مكلفة ومناسبة لمجموعة واسعة من السبائك.
يستطيع الزركون تحمل درجات حرارة أعلى ومقاومة الصدمات الحرارية.
الألومينا مادة مستقرة كيميائياً ولا تتفاعل مع معظم المعادن.
يحقق الموليت توازناً بين القوة والاستقرار الحراري.
يُستخدم الإيتريا مع التيتانيوم، لكنه لا يتفاعل معه. وهذا أمر بالغ الأهمية لأن التيتانيوم يُذيب معظم المواد الخزفية الأخرى.
الخطوة 3 - إزالة الشمع وإطلاق القذيفة
يجب إزالة الشمع من القالب قبل الصب. يقوم جهاز التعقيم بالبخار (الأوتوكلاف) بالخطوة الأولى. يعمل البخار عالي الضغط على إذابة الشمع، ثم يتدفق عبر قناة الصب. ويبقى القالب سليماً.
ثم يُوضع الغلاف في فرن. وتتم دورة الاحتراق عند درجة حرارة تتراوح بين 800 و1000 درجة مئوية. يحترق الشمع المتبقي تمامًا. ويتلبد السيراميك ويكتسب قوة. ويصبح الغلاف صلبًا بما يكفي لتحمل عملية الصب.
الخطوة الأخيرة هي التسخين المسبق للقالب. يُسخّن الغلاف إلى درجة حرارة الصب قبل دخوله غرفة التفريغ. يؤدي اصطدام المعدن الساخن بغلاف بارد إلى صدمة حرارية، مما يتسبب في تشقق الغلاف وتسرب المعدن. يمنع التسخين المسبق حدوث ذلك.
تُهيئ هذه الخطوات الثلاث القالب لعملية الصب بالشمع المفقود في الفراغ. أما المرحلة التالية - وهي الصهر والصب - فتتم داخل حجرة الفراغ. وهنا يكمن الاختلاف الجوهري بين هذه العملية وعملية الصب الاستثماري التقليدية.
الخطوة الرابعة - الصهر والصب بالتفريغ
تُوضع القشرة المُسخّنة مسبقًا في حجرة التفريغ. تُغلق الحجرة، ويُفرغ الهواء منها. يُخفّض الضغط إلى ما بين 10⁻² و10⁻⁴ مليبار، وهي حالة شبه فراغ.
تتم عملية الصهر بالحث الفراغي داخل نفس حجرة التفريغ. يحيط ملف حثي بالبوتقة، فيصهر المعدن. ولأن المعدن المنصهر لا يتعرض للأكسجين أو النيتروجين، فإنه يبقى نقيًا.
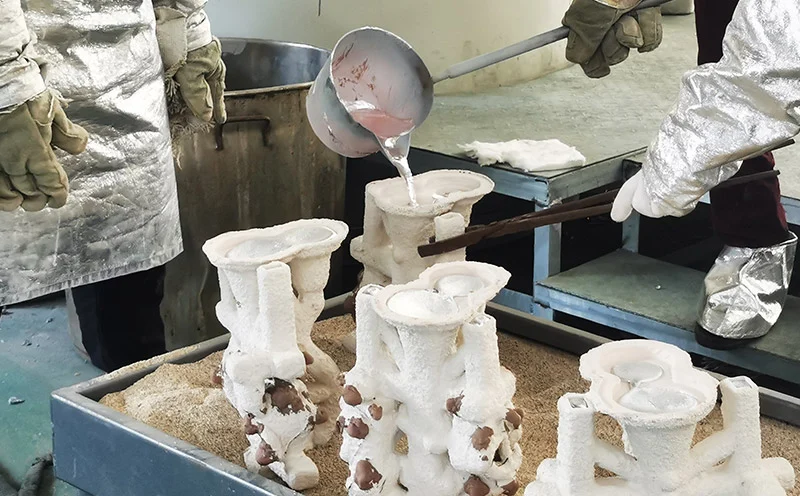
تتضمن عملية الصب بالتفريغ إمالة حجرة التفريغ والبوتقة بحيث يتدفق المعدن المنصهر إلى القالب. تتم العملية برمتها في ظروف التفريغ، مما يمنع الأكسدة وامتصاص الغازات، ويضمن ملء المعدن للقالب.
تُعدّ هذه الخطوة أساسية في عملية صب الشمع المفقود بالتفريغ. ويؤدي التفريغ دورين حاسمين: فهو يزيل الغازات المذابة من المعدن المنصهر، ويمنع دخول غازات جديدة. والنتيجة هي مسبوكات كثيفة وخالية من العيوب.
الخطوة 5 – التبريد والتصلب
يبدأ التبريد بعد الصب. المعدل مهم.
يؤدي التبريد السريع إلى تكوين حبيبات دقيقة، مما يعني قوة أعلى. ومع ذلك، قد يتسبب الإجهاد الحراري في حدوث تشققات في المقاطع ذات الجدران الرقيقة.
يؤدي التبريد البطيء إلى حبيبات أكثر خشونة، مما يعني مقاومة أفضل للزحف عند درجات الحرارة العالية. وتتطلب شفرات التوربينات هذه الخاصية.
تتحكم عملية التصلب الاتجاهي في توجيه الحبيبات. عند إخراج القالب من الفرن، تُزال الحرارة من أحد طرفيه، فتنمو الحبيبات موازيةً لاتجاه الإزالة، مما يُحسّن مقاومة الزحف.
تُعدّ المسبوكات أحادية البلورة قمةً في هذا المجال. فمع وجود حُبيبة واحدة فقط، وانعدام حدود الحُبيبات، لا يحدث انزلاق حدود الحُبيبات عند درجات الحرارة العالية. تُستخدم هذه العملية لتصنيع شفرات التوربينات ذات المتطلبات الأكثر دقة. ويُعدّ صب الشمع المفقود بالتفريغ الطريقة الوحيدة لإنتاج هذه الشفرات.
الخطوة السادسة - إزالة الصدفة والتشطيب
تُزال القشرة الخزفية. يُكسر الجسم الرئيسي بفعل الصدمات الميكانيكية. ثم يُزال ما تبقى من الطبقات بواسطة تيار مائي. عند هذه النقطة، يصبح الجزء مكشوفًا.
يتم فصل الجزء عن قناة الصب؛ ويستخدم المشغلون عادةً عجلة تجليخ أو منشار شريطي لإجراء هذه العملية. في هذه المرحلة، يكون سطح منطقة قناة الصب خشنًا، لذا يقوم المشغل بإزالة المواد الزائدة من خلال عملية التشغيل الآلي.
تلي ذلك المعالجة الحرارية. يُستخدم التسخين والتبريد لإكساب القطعة الخصائص الميكانيكية المطلوبة: القوة، والمتانة، والصلابة. وتعتمد المعايير المحددة على نوع السبيكة.
تُسهم عمليات التشغيل الآلي في الوصول بالأبعاد النهائية للأسطح الحساسة. ويتم تحقيق التفاوتات التي لا يمكن للصبّ تحقيقها من خلال القطع. أما المناطق التي تتطلب أسطحًا ناعمة فتُصقل.
الفحص هو الخطوة الأخيرة. ويشمل التحقق من الأبعاد، والفحص بالأشعة السينية للكشف عن العيوب الداخلية، واختبار الاختراق للكشف عن الشقوق السطحية، والفحص بالموجات فوق الصوتية للكشف عن المسامية تحت السطح. ولا يتم شحن إلا الأجزاء التي تجتاز جميع الفحوصات.
تُحدد هذه الخطوات الست عملية صب الشمع المفقود بالتفريغ بشكل كامل من البداية إلى النهاية. كل خطوة منها ضرورية، وتؤثر كل منها على العمليات اللاحقة. إن تقنية التفريغ ليست مجرد تفصيل ثانوي، بل هي تحديدًا ما يُمكّن من تطبيق هذه العملية بنجاح على السبائك الحساسة.
سبائك معدنية شائعة الاستخدام في صب الشمع المفقود بالتفريغ
ستانلس ستيل
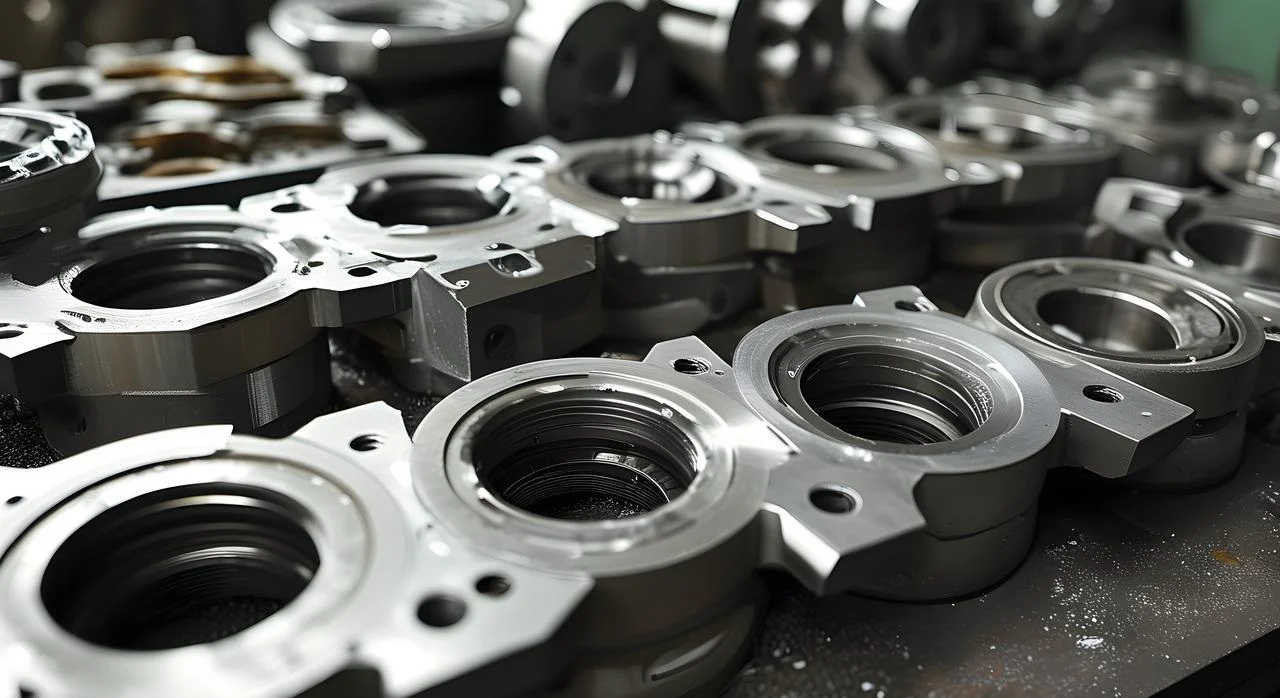
يُعدّ الفولاذ المقاوم للصدأ المادة الأساسية. أما بالنسبة للأجزاء التي تتطلب مقاومة للتآكل وقوة متوسطة، فيُستخدم عادةً أسلوب الصب الفراغي. ومن الأمثلة الشائعة على ذلك أغلفة المضخات، وأجسام الصمامات، والمعدات البحرية.
تكمن ميزته في الجودة الثابتة. فبيئة الفراغ تزيل الهيدروجين. في الفولاذ المقاوم للصدأ المصبوب تحت الضغط الجوي، قد يتسبب الهيدروجين في ظهور ثقوب دقيقة ومسامية. أما الأجزاء المنتجة بتقنية الصب الفراغي فتتميز بجودة عالية وموثوقة.
أما عيوبها؟ فالفولاذ المقاوم للصدأ لا يخضع لمتطلبات صارمة في عمليات الصب الفراغي كما هو الحال مع التيتانيوم. بالنسبة للأجزاء ذات الأشكال الهندسية البسيطة، قد لا يكون الصب الفراغي مجديًا اقتصاديًا.
أداة الصلب
تُستخدم فولاذات الأدوات في صناعة أدوات القطع والقوالب ومكونات مقاومة التآكل. يمنحها محتواها العالي من الكربون والسبائك صلابةً فائقة. وتُستخدم المعالجة الحرارية لتحقيق خصائصها النهائية. تُنتج عملية الصب الفراغي بنيةً مجهريةً نقيةً خاليةً من الأكاسيد والشوائب، وتُظهر استجابةً متسقةً للمعالجة الحرارية.
تُعدّ مقاومة التآكل خاصيتها الأساسية. ويضمن تركيبها المجهري النقي توزيعًا متجانسًا للكربيدات، مما يُطيل عمر المكونات. ويعود سبب الحاجة إلى صبّها بالتفريغ إلى حساسية هذه السبيكة للأكسجين.
السبائك الفائقة القائمة على النيكل
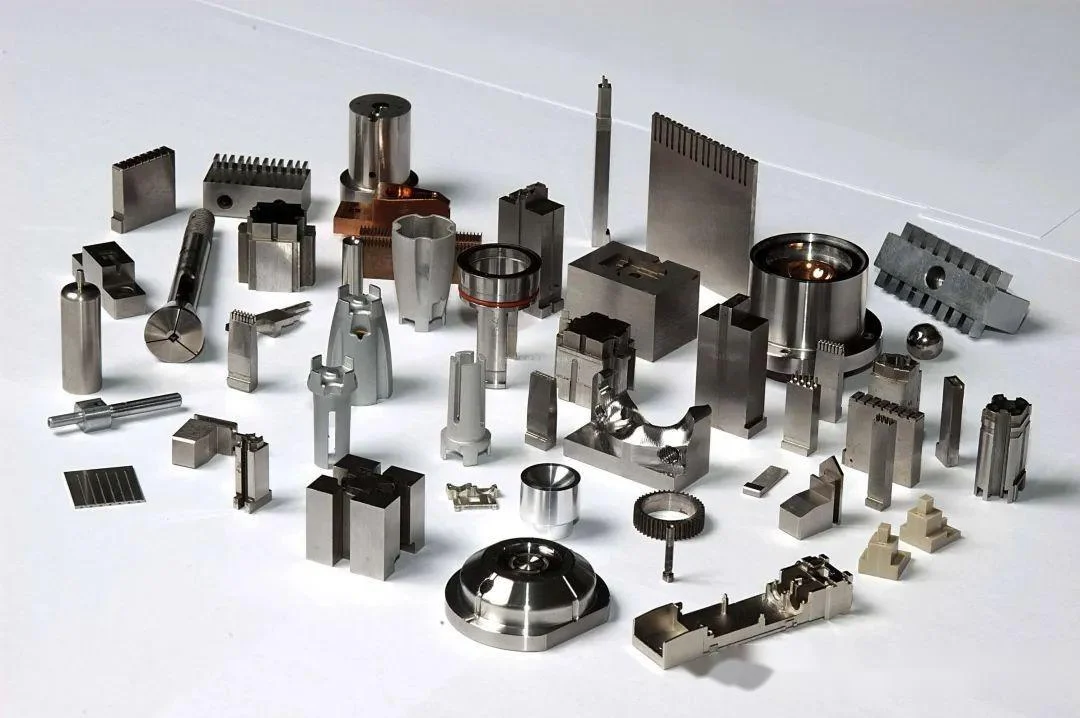
سبائك إنكونيل 718، وواسبالوي، ورينيه. هذه مواد عالية الحرارة تحافظ على قوتها في درجات حرارة تتراوح بين 700 و1000 درجة مئوية. تُستخدم هذه السبائك في شفرات التوربينات، وغرف الاحتراق، وفوهات العادم.
أداؤها استثنائي: مقاومة للزحف، ومقاومة للأكسدة، وقوة تحمل عالية للإجهاد. ما هي عيوبها؟ إنها باهظة الثمن، ويصعب تشكيلها، وتتطلب صبًا فراغيًا.
يُعدّ صب الشمع المفقود بالتفريغ الطريقة القياسية لصب هذه السبائك. فالصب التقليدي يُلحق الضرر بهذه السبائك، لذا فإن عمليات التفريغ ضرورية.
سبائك الكوبالت
تتميز سبائك الكوبالت بمقاومتها للتآكل وقوتها العالية في درجات الحرارة المرتفعة. ويُعدّ الستيليت أكثرها شيوعاً. وتُستخدم في صناعة مقاعد الصمامات، والبطانات، والأدوات الجراحية.
تُستمد هذه الخصائص من تكوين الكربيدات. تُكسب كربيدات الكروم هذه الصلابة. وتقاوم هذه السبائك التآكل والصدأ. تشمل التطبيقات الصناعية مراوح المضخات، وقوالب البثق، وريش التوربينات.
سبائك التيتانيوم
يُعدّ التيتانيوم الخيار الأمثل للأداء العالي، ويُعتبر سبيكة Ti-6Al-4V هي المعيار. تتميز هذه السبيكة بنسبة قوة إلى وزن ممتازة، كما أن توافقها الحيوي يجعلها مثالية للزراعة.
يُعدّ استخدام تقنية الصب بالشمع المفقود في الفراغ شرطًا أساسيًا. يمتص التيتانيوم الأكسجين والنيتروجين من الهواء، مما يؤدي إلى هشاشته وفقدان مرونته. يحمي الفراغ المعدن المنصهر، ويحافظ على خصائص القطعة.
سبائك الألومنيوم
يُعدّ الألومنيوم أقل شيوعًا في عملية الصب الفراغي. طبقة الأكسيد واقية، لكن مسامية الهيدروجين تُشكّل مشكلة. يستفيد كلٌّ من سبائك A356 وAlSi10Mg من إزالة الغازات بالتفريغ.
تُعدّ التطبيقات حساسة للغاية من حيث الوزن، مثل دعامات الطائرات ومكونات نظام التعليق في السيارات. يُحسّن الفراغ من الخصائص، لكن التكلفة غالبًا ما تكون باهظة. عادةً ما يكون صب الهواء كافيًا للألمنيوم.
لماذا تختار شركة نوبل لصب الشمع المفقود بالتفريغ والتصنيع الدقيق؟
تتخصص شركة نوبل في تصنيع المعادن والبلاستيك بدقة عالية. وتخدم عملاءً في قطاعات متعددة، منها القطاع الطبي، وقطاع الطيران، وقطاع السيارات، والقطاع الصناعي. وتُعدّ المكونات المصممة حسب الطلب عالية الجودة هي المنتج القياسي الذي تقدمه الشركة.
خدمات التصنيع الشاملة
تبدأ هذه العملية قبل الإنتاج. يدعم تصميم المنتج اكتشاف المشكلات مبكراً. تعمل مراجعات التصميم للتصنيع (DFM) على تحسين القطعة لتناسب عملية التصنيع. يضمن توجيه اختيار المواد استخدام السبيكة المناسبة للتطبيق.
تُتيح النماذج الأولية السريعة التحقق من صحة التصميم قبل البدء في عملية التصنيع. ثم يبدأ الإنتاج. وتُستخدم تقنية الصب بالشمع المفقود الفراغي لإنتاج أجزاء معدنية معقدة وخالية من العيوب. وتُستخدم تقنية التصنيع باستخدام الحاسوب (CNC) لضبط أسطح الأجزاء بدقة متناهية. أما تقنية قولبة حقن البلاستيك فتُستخدم لإنتاج كميات كبيرة من مكونات البوليمر. وتُضفي عملية تشطيب الأسطح مقاومة للتآكل ومظهرًا جماليًا.
يتم فحص الجودة في جميع مراحل الإنتاج. يقوم التجميع ببناء الأنظمة الفرعية. أما التعبئة والتغليف والخدمات اللوجستية فتتولى شحن المنتج النهائي.
مورد واحد يتولى كل هذا. من الفكرة إلى المنتج النهائي. بدون أي تنازلات. بدون أي ثغرات. نقطة اتصال واحدة.
جودة يمكنك الوثوق بها
نظام الجودة معتمد وموثق.
يغطي معيار ISO 9001:2015 إدارة الجودة العامة. عمليات متسقة. عمليات تفتيش موثقة. سجلات قابلة للتتبع.
يُضيف معيار ISO 13485:2016 الدقة المطلوبة لتصنيع الأجهزة الطبية. إمكانية تتبع أكثر صرامة. التحقق من صحة العمليات بشكل أدق. لا مجال للانحرافات.
انضم إلى نوبل
فريقنا الهندسي جاهز لتقديم المساعدة. اختيار المواد، تحسين قابلية التصنيع، تصميم النماذج الأولية، والإنتاج على نطاق واسع. تواصل مع شركة نوبل لتحديد متطلباتك الخاصة، وسيقدم لك الفريق الحل الأمثل لتطبيقك.
الأسئلة الشائعة
ما هي تقنية صب الشمع المفقود بالتفريغ؟
عملية يتم فيها صب المعدن المنصهر في غلاف خزفي تحت فراغ. يذوب النموذج الشمعي أولاً. ويمنع الفراغ الأكسدة والمسامية الغازية.
لماذا يُستخدم الفراغ في عملية الصب الاستثماري؟
لمنع الأكسدة وامتصاص الغازات في المعادن التفاعلية والسبائك الفائقة. كما يعمل الفراغ على إزالة الغازات المذابة من المصهور قبل التصلب.
ما هي المواد التي يمكن صبها باستخدام تقنية الصب بالشمع المفقود في الفراغ؟
الفولاذ المقاوم للصدأ، وفولاذ الأدوات، والسبائك الفائقة القائمة على النيكل، والسبائك القائمة على الكوبالت، وسبائك التيتانيوم، وبعض أنواع الألومنيوم. وتُعد هذه العملية بالغة الأهمية للمواد التي تتفاعل مع الهواء.
ما هي أفضل مادة لصنع غلاف السيراميك؟
يعتمد ذلك على السبيكة. السيليكا والزركون مناسبان لمعظم أنواع الفولاذ. أما الإيتريا فتُستخدم مع التيتانيوم لأنها لا تتفاعل مع المعدن المنصهر.
هل يمكن صب التيتانيوم بتقنية الصب الاستثماري الفراغي؟
نعم. يجب صب التيتانيوم تحت فراغ أو غاز خامل. أي امتصاص للأكسجين يجعل المادة هشة ويدمر ليونتها.
ما الفرق بين صب الاستثمار والصب الفراغي؟ الاستثمار الصب?
الصب الاستثماري هو العملية العامة. أما صب الشمع المفقود بالتفريغ فهو نوع خاص يتم فيه الصهر والصب تحت فراغ لسبائك عالية الأداء وذات تفاعلية عالية.
هل عملية صب الشمع المفقود بالتفريغ مكلفة؟
نعم. المعدات والأدوات وأنظمة التحكم في العمليات مكلفة. أما بالنسبة للأجزاء عالية القيمة والحساسة، فإن التكلفة مبررة بالنتائج الخالية من العيوب.
ما هي الصناعات التي تستخدم تقنية الصب الاستثماري الفراغي؟
صناعة الطيران والفضاء، والأجهزة الطبية، وتوليد الطاقة، والسيارات، والدفاع. أي صناعة لا يُسمح فيها بفشل أي جزء.