تُعدّ مكونات الحركة الدقيقة أساسية في المصانع الحديثة، حيث تعتمد عليها الأذرع الروبوتية وخطوط تجميع السيارات الكهربائية في كل ثانية. ويؤكد السوق هذه الحاجة، إذ يتوقع الخبراء نموه بنسبة 10.4% سنويًا من عام 2026 إلى عام 2033، ليصل إلى 12.2 مليار دولار أمريكي في عام 2024. وتُحدد المواد المستخدمة وأساليب التصنيع مدى دقة النظام وقابليته للتكرار ومتانته.
يُغيّر إعادة التوطين أيضاً طريقة اختيار الموردين. ففي عام 2024، أعلنت الشركات عن 244,000 ألف وظيفة لإعادة التوطين. وشهدت مشاريع المعدات الصناعية، كتلك التي تُنفذها شركات تصنيع الأدوات الدقيقة الألمانية، ارتفاعاً حاداً بين يناير 2022 وأبريل 2025. وأصبحت سعة الطاقة الكهربائية الآن العامل الأهم عند اختيار الموقع.
| نوع الدليل | التفاصيل | الملاءمة |
| إعلانات الوظائف | 244,000 وظائف في 2024 | كثافة إعادة التوطين |
| مشاريع صناعية | حوالي 200 مشروع استثمار أجنبي مباشر | نشاط التصنيع الدقيق |
| اختيار الموقع | القدرة الكهربائية #1 | معايير المورد |
كيف تختار المواد المناسبة للاستخدامات الشائعة في أنظمة التحكم الدقيق بالحركة؟ ما هي العمليات التي تضمن تحقيق التفاوتات المطلوبة؟ كيف توازن بين التكلفة ودقة التحكم بالحركة؟ يجيب هذا الدليل على هذه الأسئلة للمهندسين وفرق المشتريات الذين يرغبون في تشغيل موثوق وقابل للتكرار وأداء قوي في أنظمة التحكم الدقيق بالحركة.
اختيار المواد لمكونات الحركة الدقيقة
تؤثر المادة التي تختارها على دقة النظام النهائي وقابليته للتكرار. ضع في اعتبارك أيضًا الأداء والتكلفة. لكل مادة مزاياها وعيوبها.
معادن للقوة والصلابة
تُعدّ المعادن المكون الرئيسي لمعظم أنظمة التحكم الدقيقة في الحركة. فهي تتحمل أحمالاً كبيرة وتحافظ على شكلها تحت الضغط. وتعتمد دقة التجميع على استقرار المادة.
سبائك فولاذية للأحمال العالية
تُوفر سبائك الصلب أعلى قوة مطلقة. يصل الفولاذ الكربوني إلى قوة شد تبلغ 570 ميجا باسكال مع حد خضوع يبلغ 330 ميجا باسكال. أما الفولاذ المقاوم للصدأ، فيصل إلى قوة شد تبلغ 515 ميجا باسكال عند صلابة روكويل B88. وللحصول على مقاومة عالية جدًا للتآكل، تصل صلابة الفولاذ المُقسّى إلى 65 HRC أو 900 HV. يُعدّ الفولاذ الخيار الأمثل عندما تكون الأحمال عالية والانحناء المطلوب ضئيلاً للغاية. إلا أن الفولاذ ثقيل الوزن (7.8 جم/سم³). وهذا مناسب للأجزاء الثابتة مثل قضبان التوجيه أو هياكل الآلات. أما بالنسبة للأجزاء المتحركة، فيُفضّل استخدام خيارات أخف وزنًا.
الألومنيوم والتيتانيوم لتخفيف الوزن
يتمتع الألومنيوم 7075-T6 بقوة شد تبلغ حوالي 540 ميجا باسكال وكثافة لا تتجاوز 2.7 جم/سم³. وتبلغ قوته النوعية حوالي 196 كيلو نيوتن متر/كجم، بينما تبلغ قوة الفولاذ النوعية حوالي 150 كيلو نيوتن متر/كجم. لذا، يتحمل الألومنيوم حملاً أكبر لكل رطل، على الرغم من أن قوته المطلقة أقل. وفي الحركة عالية السرعة، يُعدّ الوزن عاملاً مهماً.
تصل قوة شد التيتانيوم Ti-6Al-4V إلى حوالي 900 ميجا باسكال، مع حد خضوع يبلغ 828 ميجا باسكال. تبلغ كثافته 4.5 جم/سم³. وتتفوق قوته النوعية، التي تبلغ حوالي 187 كيلو نيوتن متر/كجم، على الفولاذ. يُعد التيتانيوم خيارًا جيدًا لمراحل تحديد المواقع الدقيقة. إلا أن سهولة تشكيله تُؤثر سلبًا على أداء أدوات التشكيل، مما يُسرّع من تآكلها. بينما يُمكن تشكيل الألومنيوم بسهولة، ولكنه قد لا يتحمل الأحمال الدورية العالية. يوفر الفولاذ أفضل عمر افتراضي، ولكنه يزيد من الوزن. في التحكم الدقيق بالحركة، تؤثر الكتلة المتحركة على التسارع.
السيراميك والكربيدات للظروف القاسية
تتطلب بعض الوظائف استخدام مواد تتجاوز قدرة المعادن على التحمل. فالحرارة العالية والتآكل الكاشط أو التعرض للمواد الكيميائية تستدعي استخدام السيراميك والكربيدات.
الاستقرار الحراري والصلابة
تصل صلابة المواد المركبة الخزفية إلى 1200 وحدة فيكرز، أي أعلى من صلابة الفولاذ المقوى الذي تبلغ صلابته 900 وحدة فيكرز. أما سبائك الكروم فتصل صلابتها إلى 1100 وحدة فيكرز. تحافظ المواد الخزفية على صلابتها حتى في درجات الحرارة العالية، وهو أمر بالغ الأهمية للتحكم الدقيق في الحركة في صناعة أشباه الموصلات. تتطلب عملية التصنيع معدات خاصة.
الهشاشة وتحديات التشغيل الآلي
من عيوب السيراميك هشاشته. فهو لا ينثني، بل ينكسر. حتى الصدمات البسيطة تُسبب تشققات. كما أن تشكيله صعب، وأدوات القطع العادية تتآكل بسرعة، مما يستدعي في كثير من الأحيان استخدام الطحن الماسي أو المعالجة بالموجات فوق الصوتية، وهذا بدوره يزيد التكلفة ووقت الإنتاج. لذا، يُنصح باستخدام السيراميك فقط عند الضرورة القصوى.
البوليمرات والمواد المركبة للاحتياجات المتخصصة
تتميز المواد البلاستيكية بانخفاض الاحتكاك، والتشحيم الذاتي، ومقاومة المواد الكيميائية. وهي مناسبة تماماً لبعض الأجزاء الميكانيكية الدقيقة.
البلاستيك منخفض الاحتكاك وذاتي التشحيم
يتمتع البولي إيثر إيثر كيتون (PEEK) بقوة شد تتراوح بين 14,000 و16,000 رطل لكل بوصة مربعة. أما مادة تورلون 4203، فتصل قوة شدها إلى 18,000 رطل لكل بوصة مربعة، وقوة ضغطها إلى 24,000 رطل لكل بوصة مربعة. ويبلغ معامل مرونتها 600,000 رطل لكل بوصة مربعة. توفر مادة البولي أكريليك (PAI) مقاومة جيدة للتآكل عند السرعات العالية. بينما تحافظ مادة فيسبيل (Vespel) على احتكاك منخفض في البيئات الجافة عند درجات حرارة تتجاوز 300 درجة مئوية. بالنسبة لأجزاء الحركة الميكانيكية، مثل البطانات، تقلل هذه المواد من الحاجة إلى التشحيم الخارجي.
بالنسبة لأجزاء الحركة الخطية الدقيقة، يُظهر البولي أسيتال معدل تآكل أقل بنسبة 30-40% من النايلون 66. ويبلغ حدّ معامل التمدد الحراري (PV) له 0.28-0.37 ميجا باسكال متر/ثانية. أما أفضل خشونة للسطح المقابل فهي 0.1-0.3 ميكرومتر Ra. في أنظمة الأتمتة، تُطيل هذه الخصائص فترات الصيانة. وتعتمد دقة هذه الأجزاء على استقرار المادة، حيث يُمكن تحقيق تكرار ثابت باستخدام النوع المناسب.
الاستقرار البُعدي والحدود البيئية
تؤثر درجة الحرارة والرطوبة على حجم البوليمر. يبلغ معامل التمدد الحراري لمادة UHMW 0.0001 بوصة/درجة، مما يُسبب حركة مقدارها 0.012 بوصة لكل درجة في قطعة طولها 10 أقدام. أما مادة PTFE، فيتراوح معامل تمددها الحراري بين 112 و135 × 10⁻⁶/درجة مئوية. بينما يكون معامل التمدد الحراري للبلاستيك المقوى بالألياف الزجاجية أقل، حيث يتراوح بين 21 و36 × 10⁻⁶/درجة مئوية.
الرطوبة عامل مهم أيضاً. يمتص النايلون 6 نسبة رطوبة تتراوح بين 1.5% و2% عند رطوبة نسبية تتراوح بين 35% و65%. وعند تشبعه الكامل، يمتص نسبة تتراوح بين 5% و8%، مما يؤدي إلى زيادة طوله بنسبة 2%. يتميز كل من الأسيتال وPEEK بتفاوتات تصل إلى ±0.001 بوصة. أما النايلون والـ PVC فتبلغ تفاوتاتهما ±0.002 بوصة. بينما تقتصر تفاوتات UHMW وHDPE على ±0.005 بوصة. لذا، يجب أن تراعي عملية تصميم هذه الأجزاء التغيرات البيئية.
للاستخدامات التي تتطلب دقة عالية، اختر مواد ذات معامل تمدد حراري منخفض وامتصاص منخفض للرطوبة. يتميز ألتيم المدعم بالألياف الزجاجية بمعامل انحناء يبلغ 1,300,000 رطل لكل بوصة مربعة. تساعد هذه الصلابة في الحفاظ على ثبات الأبعاد تحت الحمل. يعتمد اختيار المادة المناسبة للتحكم الدقيق في الحركة على البيئة، ونمط الحمل، والدقة المطلوبة. وينطبق الأمر نفسه على آلات التصنيع. في أنظمة الأتمتة ذات الإنتاج الضخم، يُعد زمن الدورة عاملاً حاسماً، كما أن التكرارية أساسية لتحقيق أداء ثابت.
عمليات تصنيع مكونات الحركة الدقيقة
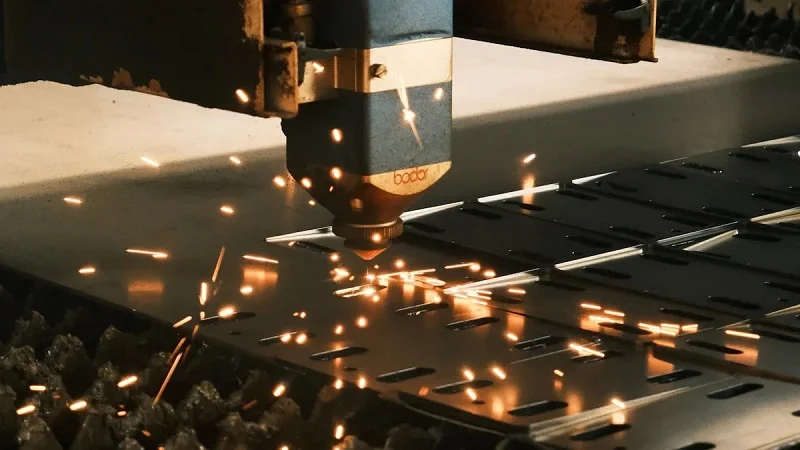
تحدد المادة التي تختارها الحد الأقصى للجودة، وتحدد عملية التصنيع مدى قربك من هذا الحد. لكل طريقة مزاياها الخاصة، فبعضها يتفوق في الدقة العالية، بينما يتألق البعض الآخر في الأشكال المعقدة. معرفة العملية الأنسب لقطعتك يوفر عليك الوقت والمال والجهد.
التصنيع باستخدام الحاسب الآلي عالي الدقة
لا تزال عمليات التصنيع باستخدام الحاسوب (CNC) هي الخيار الأمثل لمكونات الحركة الدقيقة. تتميز آلات الطحن والخراطة الحديثة بتفاوتات ثابتة كانت تبدو مستحيلة قبل جيل. تصل دقة الآلات المتطورة إلى ±0.001 بوصة بشكل روتيني، بينما تصل دقة بعضها إلى ±0.0002 بوصة، وذلك تبعًا للمادة والهندسة وحالة الآلة. هذا المستوى من الدقة يجعل التصنيع باستخدام الحاسوب (CNC) الخيار الأمثل للعديد من أجزاء التحكم في الحركة.
| التكنولوجيا | التسامح القابل للتحقيق | الانتهاء من السطح | التطبيق الرئيسي |
| التصنيع باستخدام الحاسب الآلي | ±0.001 مم (0.00004 بوصة) | لم يتم تحديد | الفضاء والسيارات والأجهزة الطبية والإلكترونيات |
| EDM | ±0.002 مم (0.00008 بوصة) | أسعار | صناعة القوالب، مكونات الفضاء الجوي، أدوات دقيقة |
| طحن فائق الدقة | ±0.001 مم (0.00004 بوصة) | را 0.01 ميكرومتر | المكونات البصرية، قطع غيار الطائرات، المحامل |
تحقيق التسامح الصارم
تُكلّف الدقة العالية تكلفةً أكبر، وتزيد من وقت التشغيل، وتتآكل الأدوات بسرعة أكبر، ويتطلب الفحص موارد أكثر. وتُضيف المواد البلاستيكية تعقيدًا آخر، إذ تتمدد وتتشوه مع تغيرات درجة الحرارة. وتُساعد الدقة الأقل صرامة أو استخدام أنواع مُحددة من المواد في الحفاظ على الاستقرار. في مجال صناعة الطيران، تُحقق عمليات التشغيل باستخدام الحاسوب (CNC) دقة ±0.025 مم بشكل روتيني، بينما تصل دقة موانع تسرب التوربينات وأغلفة إلكترونيات الطيران إلى ±0.005 مم. ويُظهر هذا الفارق بين الأداء الروتيني والاستثنائي ما يُمكن أن تُحققه دقة التحكم في العمليات.
اعتبارات التثبيت والتجهيز
تُعدّ أدوات التثبيت أساسيةً لنجاح العمل الدقيق أو فشله. فتحرك القطعة أثناء التشغيل يُفسد الدقة. تُقلّل آلات الخمسة محاور من هذا الخطر، إذ تقطع من زوايا متعددة في عملية إعداد واحدة، مما يُزيل عدم المحاذاة الناتج عن إعادة التموضع. هذا التغيير البسيط يُحسّن تكرار العملية بشكل كبير. كما أن اختيار الأدوات مهم أيضًا، فالأدوات الحادة والصلبة تقطع بشكل أنظف، والسرعات ومعدلات التغذية المناسبة تمنع الانحراف. في الإنتاج بكميات كبيرة، تضمن العمليات الموثقة والأدوات المتسقة جودة ثابتة عبر آلاف القطع.
التجليخ والتلميع لتحسين نعومة السطح
أحيانًا لا يمثل التفاوت في الأبعاد سوى نصف الحقيقة. فجودة السطح تؤثر على الاحتكاك والتآكل والإحكام. وتُنتج عمليات التجليخ والتلميع أسطحًا لا يمكن للآلات التقليدية الوصول إليها.
| تقنية | القدرة الرئيسية | تشطيب سطحي قابل للتحقيق |
| طحن القرص المزدوج | تطحن هذه الآلة جانبين في وقت واحد باستخدام عجلات كاشطة متقابلة؛ مما يوفر توازيًا واستواءً متسقين بين الأجزاء؛ وهي مناسبة للإنتاج بكميات كبيرة. | تصل قيمة Ra إلى 16 ميكروبوصة (0.41 ميكرومتر) على الألومنيوم؛ وتصل إلى 8 ميكروبوصة (0.20 ميكرومتر) على السبائك الحديدية |
التسطيح والتوازي دون الميكرون
تتميز عملية الطحن بقرصين مزدوجين بقدرتها الفائقة على صقل الأجزاء المتوازية. حيث يقوم قرصان كاشطان بصقل كلا الجانبين في آن واحد، بينما يتم تغذية الأجزاء تلقائيًا عبر قوس بزاوية 120 درجة. ويؤدي إزالة كميات متساوية من المواد من كلا الجانبين إلى الحصول على سطح مستوٍ ومتوازٍ يصعب على عملية الطحن السطحي تحقيقه. أما عملية التلميع الدقيق فتتجاوز ذلك، إذ تستخدم هذه التقنية فائقة التشطيب حركة كاشطة ثلاثية الأجزاء. حيث تعمل قطعة العمل، ولوحة من الحديد الزهر اللين أو مادة مركبة، ومعجون كاشط معًا. تتدحرج المواد الكاشطة السائبة وتنزلق على سطح القطعة، فتزيل النتوءات المجهرية. والنتيجة هي سطح أملس غير موجه. ويحقق التلميع الدقيق دقة تصل إلى مستوى الميكرون. ويظل التحكم في السماكة دقيقًا للغاية في كل دفعة.
دور المواد الكاشطة في دقة الأبعاد
يُؤثر اختيار المواد الكاشطة على نتائج عملية الصقل. فلكل من أكسيد الألومنيوم وكربيد السيليكون والماس خصائص مختلفة. ويعتمد حجم الجسيمات وتركيزها ونوعها على مادة قطعة العمل والتشطيب المطلوب. تتم عملية الصقل تحت ضغط ودرجة حرارة منخفضين، مما يعني عدم وجود إجهاد أو تشوه حراري. وتُصحح هذه العملية الأخطاء الهندسية الناتجة عن خطوات الطحن السابقة. بالنسبة لأنظمة التحكم الدقيقة في الحركة، تُترجم جودة السطح هذه مباشرةً إلى تشغيل أكثر سلاسة وعمر أطول لمكونات الحركة الدقيقة.
الأساليب المتقدمة: التصنيع باستخدام التفريغ الكهربائي والتصنيع الإضافي
تتحدى بعض الأشكال الهندسية عمليات التصنيع التقليدية. فالفتحات العميقة والثقوب الصغيرة والتفاصيل الداخلية المعقدة تدفع الأدوات التقليدية إلى أقصى حدودها. وهناك طريقتان متطورتان تسدتان هذه الفجوة.
| التكنولوجيا | الدقة (التسامح) | ملف التكلفة | معالجة التعقيد |
| سلك EDM | ± شنومك مم | تكلفة تشغيلية عالية؛ فعالة من حيث التكلفة للمواد الصلبة أو الميزات المعقدة | مثالية للمقاطع ثنائية الأبعاد المعقدة والأشكال المركبة في المواد الموصلة |
| الطباعة ثلاثية الأبعاد (SLA/MJF) | ± 0.05 إلى ± 0.1 مم | أقل تكلفة للأحجام الصغيرة؛ التكلفة أقل ارتباطًا بالتعقيد الهندسي | يتفوق في الأشكال الهندسية شديدة التعقيد، والهياكل الداخلية، والأشكال العضوية |
| الطباعة ثلاثية الأبعاد (FDM) | ± شنومك مم | أقل تكلفة لنماذج المفهوم الأولية | مناسب للتكرارات السريعة ولكنه محدود بانخفاض الدقة |
القطع الكهربائي السلكي للأشكال الهندسية المعقدة
تستخدم تقنية القطع الكهربائي السلكي شرارات كهربائية بدلاً من الأدوات التقليدية، مما يضمن عدم تآكل الأدوات أو تشققها أو كسرها. تتميز هذه العملية بدقة عالية تصل إلى ±0.005 مم، ويمكن أن تصل دقة الزوايا الداخلية إلى 0.003 بوصة. ينتج عن ذلك سطح أملس للغاية، مما يقلل الحاجة إلى عمليات المعالجة اللاحقة. تعمل تقنية القطع الكهربائي السلكي فقط على المواد الموصلة للكهرباء، مثل المعادن والسيراميك الموصل، بينما لا تعمل على البلاستيك. بالنسبة للمواد الصلبة أو الأشكال المعقدة، غالباً ما تكون تكلفة القطع الكهربائي السلكي أقل من تكلفة التشغيل التقليدية، على الرغم من ارتفاع تكاليف التشغيل.
متى يجب استخدام الطباعة 3D للنماذج الأولية وأجزاء الاستخدام النهائي
تُقدّم الطباعة ثلاثية الأبعاد للمعادن مفاضلة مختلفة. إذ تُحقق عمليات الطباعة الانتقائية بالليزر (SLM) والطباعة الانتقائية بالليزر المباشر (DMLS) دقة تصل إلى ±0.05 مم. ويمكن لعمليات التصنيع اللاحقة أن تُحسّن دقة الميزات الأساسية لتصل إلى ±0.025 مم. وتكمن الميزة الحقيقية في حرية التصميم الهندسي، حيث تُطبع القنوات الداخلية والهياكل الشبكية والأشكال العضوية مباشرةً. ولا يرتبط السعر ارتباطًا وثيقًا بالتعقيد، مما يجعل الطباعة ثلاثية الأبعاد مثالية للنماذج الأولية والإنتاج بكميات صغيرة. أما بالنسبة لنماذج التصميم المفاهيمي الأولية، فتُقدّم تقنية الطباعة بالترسيب المنصهر (FDM) أقل تكلفة، ولكن بدقة لا تتجاوز ±0.2 مم. بينما تقع تقنيتا الطباعة المجسمة الضوئية (SLA) والطباعة النفاثة متعددة النفاثات (MJF) في المنتصف بدقة تتراوح بين ±0.05 و±0.1 مم. ويجمع النهج الذكي بين هذه الأساليب، حيث تُطبع الأشكال المعقدة شبه النهائية، ثم تُصنّع الأسطح الأساسية. وتُوازن هذه الاستراتيجية الهجينة بين التكلفة والدقة وحرية التصميم لمكونات الحركة الدقيقة.
في تطبيقات الحركة عالية السرعة، تؤثر عملية التصنيع بشكل مباشر على الأداء. فالسطح غير المصقول جيدًا يُولّد احتكاكًا، والاحتكاك يُولّد حرارة، والحرارة تُغيّر الأبعاد، وتتكرر هذه الدورة. اختيار العملية المناسبة يقطع هذه الدورة قبل أن تبدأ. تُعدّ قابلية تكرار العملية بنفس أهمية التفاوت الأولي. فالعملية التي تُنتج دقة ±0.005 مم مرة واحدة، ولكنها تنحرف في الجزء المئة، تفشل في اختبار التحكم الدقيق في الحركة. تحافظ الإجراءات الموثقة والمعايرة المنتظمة والمراقبة الإحصائية على استقرار العمليات. هذا الاستقرار هو ما تعتمد عليه أنظمة الأتمتة. فكل ذراع روبوتية، وكل مرحلة تحديد مواقع، وكل حلقة تحكم دقيقة في الحركة، تعتمد على مكونات حركة دقيقة مصنوعة بشكل صحيح من المرة الأولى وفي كل مرة.
التصميم من أجل سهولة التصنيع في التحكم الدقيق بالحركة
إن طريقة تصميمك للجزء هي التي تحدد مدى سهولة أو صعوبة تصنيعه. فالتصاميم الجيدة تقلل من مشاكل التصنيع، بينما تسبب التصاميم السيئة متاعب لا حصر لها. المهندسون الذين يخططون للتصنيع مبكراً يوفرون الوقت والمال والجهد.
التصميم مع مراعاة تراكم التفاوتات
يحدث تراكم التفاوتات في أنظمة التحكم الدقيق بالحركة عندما تتراكم الأخطاء الصغيرة الناتجة عن أجزاء متعددة. ويمكن أن يؤدي التفاوت الكلي في الفجوة أو التوافق إلى الإضرار بكفاءة النظام. لذا، فإن معالجة هذه المشكلة مبكراً تمنع حدوثها.
أساسيات نظام التسامح الهندسي (GD&T) للدقة
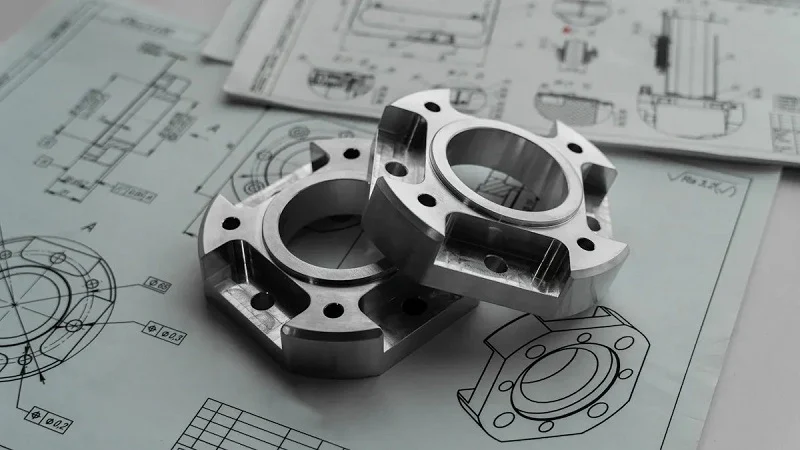
يتحكم نظام الأبعاد والتفاوتات الهندسية (GD&T) بشكل القطعة بما يتجاوز مجرد قياسات الحجم. فهو يحدد مستوى التسطيح، والتعامد، والموقع، ويستخدم نقاط مرجعية لتثبيت القياسات. تُظهر إطارات التحكم في الميزات للمشغلين ما يهم حقًا. تتنبأ هذه الطريقة بكيفية تركيب القطع معًا، وهو أمر بالغ الأهمية لأنظمة التحكم الدقيقة في الحركة. تبدأ تلبية الاحتياجات الدقيقة بالرسم الهندسي. على سبيل المثال، يحتاج عمود دائري ولكنه منحني إلى نظام GD&T، إذ لا تكفي تفاوتات الحجم البسيطة لرصد ذلك.
التأثير المادي على التفاوتات
تختلف دقة المواد باختلاف مدى تحملها للتفاوتات المسموح بها. تصل دقة سبائك الألومنيوم إلى ±0.025 مم، بينما تصل دقة الفولاذ المقاوم للصدأ إلى ±0.05 مم. أما سبائك التيتانيوم، فتصل دقتها إلى ±0.1 مم لصعوبة تشكيلها. وتتراوح دقة البلاستيك الهندسي بين ±0.1 و±0.2 مم نظرًا لتمدده بالحرارة. فعلى سبيل المثال، يتمدد جزء من الألومنيوم بطول 300 مم بمقدار 0.07 مم تقريبًا لكل تغير في درجة الحرارة بمقدار 10 درجات مئوية. ومن المستحيل طلب دقة أعلى من ذلك. لذا، يُنصح بمطابقة التفاوت المسموح به مع خصائص المادة الطبيعية. هذا يوفر المال ويضمن أداءً ممتازًا لمكونات الحركة الدقيقة.
تشطيب السطح والأداء الوظيفي
تؤثر تشطيبات الأسطح على كيفية حركة الأجزاء، وإحكام إغلاقها، وتآكلها. فالسطح الأملس يقلل الاحتكاك، بينما يحتفظ السطح الخشن بالزيت. ولكل منهما استخداماته.
الخشونة والاحتكاك والتآكل
تُسبب الأسطح الخشنة احتكاكًا يؤدي إلى تآكل الأجزاء. في مكونات الحركة الدقيقة، يتغير حجم هذا التآكل بمرور الوقت. قد يصبح سطح المحمل، حتى لو كان مناسبًا تمامًا، مرتخيًا بعد عدة دورات. أما الأسطح الملساء فتدوم لفترة أطول تحت الضغط. لكنّ السطح الأملس جدًا يعني عدم بقاء الزيت عليه. تحتاج بعض الأسطح إلى بعض الخشونة للاحتفاظ بمادة التشحيم. يُحقق السطح الأملس توازنًا بين الاحتكاك والدقة.
تحديد التشطيبات اللازمة للختم والتشحيم
تتطلب موانع التسرب سطحًا ذا تشطيب معين لتعمل بكفاءة. فإذا كان السطح خشنًا جدًا، يتآكل مانع التسرب بسرعة. أما إذا كان ناعمًا جدًا، فقد لا يلتصق جيدًا. كما يعتمد التزييت أيضًا على التشطيب، إذ يحتاج الزيت إلى جيوب دقيقة ليلتصق بها. وقد يؤدي السطح المصقول كالمرآة إلى جفاف المحمل. لذا، اختر التشطيبات بناءً على وظيفة القطعة، وليس بناءً على العادة فقط. فهذا يُساعد أنظمة التحكم الدقيقة في الحركة على العمل لفترات أطول بين عمليات الصيانة.
دمج التجميع والفحص في التصميم
أفضل وقت للتخطيط لتجميع الأجزاء وفحصها هو أثناء مرحلة التصميم. الانتظار حتى بدء الإنتاج يؤدي إلى تكاليف إصلاح باهظة.
التصميم من أجل النظافة ومكافحة التلوث
هذه الأنظمة حساسة للغاية للأوساخ. قد تتسبب جزيئة صغيرة في تعطل المحمل أو خدش السطح المصقول. لذا، فإنّ خصائص التصميم التي تجمع الأوساخ غير مرغوبة، بينما تلك التي تسمح بتساقطها مرغوبة. تجنب الثقوب المغلقة التي تتجمع فيها الحطام. أضف شطبات لتوجيه الأجزاء معًا دون احتكاك. بالنسبة للتجميعات الحساسة، صممها لتجميعها في غرف نظيفة. في تحديد المواقع بدقة، تؤثر النظافة على الموثوقية وقابلية التكرار. صممها لضمان تكرار العملية نفسها في كل مرة أثناء التجميع.
التخطيط للتفتيش أثناء العملية والتفتيش النهائي
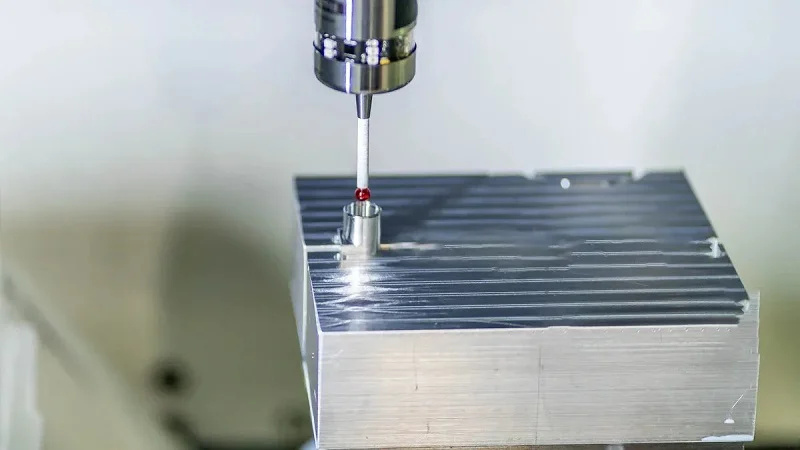
يكشف الفحص عن المشاكل مبكرًا، ولكنه مكلف. وتزداد التكلفة مع ازدياد دقة التفاوتات المسموح بها. التفاوتات القياسية عند ±0.13 مم لا تتطلب سوى فحوصات عشوائية، ويكون مُضاعِف التكلفة 1x. أما التفاوتات الدقيقة عند ±0.025 مم فتتطلب أدوات خاصة ودرجة حرارة مضبوطة، وترتفع التكلفة إلى 3-5x. بينما تتطلب التفاوتات فائقة الدقة عند ±0.010 مم فحص كل جزء ومعالجة الإجهاد، وتصل التكلفة إلى 8-15x. لذا، يُنصح بتحديد نقاط الفحص في المراحل الرئيسية. تكشف الفحوصات أثناء التصنيع عن أي انحراف، بينما يفحص الفحص النهائي المجموعة بأكملها. وللتحكم الدقيق في الحركة، تقيس أنظمة الفحص الآلية كل جزء بنفس الطريقة، مما يُحسّن من تكرار العملية ودقتها. وتتطلب الدقة إمكانية التتبع عند تعطل النظام في موقع العمل.
التغلب على تحديات الإنتاج لمكونات الحركة الدقيقة
نادراً ما يكون تصنيع مكونات الحركة الدقيقة عملية سلسة. فاضطرابات التجارة العالمية، وتقلبات تكاليف النقل، واختلالات العرض والطلب، كلها عوامل تُعيق الإنتاج. هذه العوامل تجعل التنبؤ بالتكاليف على المدى الطويل صعباً، وتجعل فترات التسليم غير قابلة للتنبؤ. الحل الأمثل للعديد من الشركات هو إعادة توطين الإنتاج بالتعاون مع مُصنِّع محلي متكامل رأسياً، يعتمد على مصدر واحد. هذا النهج يقلل من التعرض للاضطرابات الدولية، ويوفر فترات تسليم أكثر قابلية للتنبؤ، ويُخفِّف من تعقيدات وتكاليف الشحن.
الموازنة بين التكلفة، ووقت التسليم، والجودة
كل قرار إنتاجي ينطوي على مفاضلات. فإذا تم خفض التكاليف بشكل مفرط، تتأثر الجودة سلباً. وإذا تم تقليص فترات التسليم بشكل مفرط، تتسلل الأخطاء. والحل الأمثل هو فهم العوامل التي تؤثر على التكاليف في المقام الأول.
العوامل الرئيسية المؤثرة على التكلفة في التصنيع الدقيق
يتصدر تعقيد التصميم قائمة العوامل المؤثرة. فالقطعة التي تتطلب تشغيلًا آليًا بخمسة محاور تكلف أكثر بكثير من تلك التي يمكن تشغيلها بآلة بثلاثة محاور. كما أن اختيار المواد له أهمية بالغة، فالمعادن الصلبة كالتيتانيوم تُسرّع من تآكل الأدوات وتُبطئ الإنتاج. وتزيد التفاوتات الدقيقة والجدران الرقيقة من وقت التشغيل ومتطلبات الفحص. أما كميات الإنتاج الصغيرة فتُوزّع تكاليف الإعداد بشكل متساوٍ، مما يرفع سعر الوحدة. وتُضيف متطلبات التشطيب، كالمعالجات السطحية الخاصة، طبقة أخرى من التكاليف.
استراتيجيات لخفض التكاليف دون التضحية بالدقة
يُقدّم التصنيع الرشيق مسارًا مُثبتًا. عادةً ما تُخفّض الشركات تكاليف التشغيل بنسبة 20-30% في السنة الأولى من خلال القضاء على الهدر. كما يُساهم تحسين سلسلة التوريد في ذلك أيضًا. يُمكن أن يُؤدي توحيد الموردين والتفاوض على العقود بانتظام إلى زيادة الربحية بنسبة تصل إلى 23%. تُقلّل الأتمتة من تكاليف العمالة وتُخفّض العيوب. ولكن لا تُغيّر أبدًا إلى موردين أرخص على حساب جودة المواد الخام. بدلًا من ذلك، تفاوض على شروط أفضل مع موردين موثوقين. بسّط التصاميم حيثما أمكن. استخدم أحجامًا قياسية للثقوب والخيوط. قم بتدوير الزوايا الداخلية إلى ثلث عمق التجويف على الأقل. راجع متطلبات التفاوت للتأكد من ضرورتها. تُحسّن هذه التغييرات البسيطة كفاءة التصنيع دون المساس بدقة التحكم في الحركة.
ضمان قابلية التوسع من النموذج الأولي إلى الإنتاج
غالباً ما يفشل النموذج الأولي الذي يعمل بكفاءة عالية في المختبر عند الإنتاج. فالفارق بين قطعة واحدة وعشرة آلاف قطعة هائل. لذا، فإن التخطيط للإنتاج بكميات كبيرة منذ البداية يجنبنا المفاجآت غير السارة.
التحقق من صحة العملية والتأهيل
قبل زيادة الإنتاج، تحقق من صحة كل خطوة. وثّق معايير العملية التي تُنتج أجزاءً مقبولة. حدد مؤشرات أساسية لمعدلات العيوب، ومعدلات الإرجاع، ومعايير الجودة الحرجة. أجرِ تقييمات للمخاطر باستخدام تحليل أنماط الفشل وتأثيراتها (FMEA) قبل تغيير المواد أو الموردين أو الأساليب. هذا يُحدد نقاط الضعف في الجودة قبل أن تتحول إلى مشاكل مكلفة. حافظ على التوثيق وإمكانية التتبع من المواد الخام إلى المنتج النهائي. عندما يحدث خطأ ما، يجب أن تعرف بالضبط أين ولماذا.
اعتبارات سلسلة التوريد وإعادة التوطين
يُغيّر إعادة التوطين طريقة اختيار الشركات للموردين. كان النهج التقليدي يركز على التوريد الأقل تكلفة، بينما ينظر النهج الجديد إلى القيمة الإجمالية، ما يعني مراعاة المخاطر التشغيلية، وسرعة الاستجابة، واتساق الجودة، والدعم الهندسي. يصبح الموردون شركاء هندسيين استراتيجيين بدلاً من مجرد بائعي مكونات. وتتحول معايير الاختيار الرئيسية من السعر إلى القدرة التقنية، والشراكة، والموثوقية على المدى الطويل. تشمل الفوائد دورات أسرع في تصميم النماذج الأولية، وتحسين القدرة على التنبؤ بسلسلة التوريد، وتسهيل التعاون في الموقع. يُساهم الدعم الهندسي المحلي في تقصير جداول التطوير وتوفير رؤية أعمق لجداول الإنتاج.
تنفيذ أنظمة مراقبة الجودة القوية
لا يقتصر ضبط الجودة على نقطة تفتيش واحدة، بل هو عملية مستمرة تجري بالتوازي مع الإنتاج. وأفضل الأنظمة هي التي تكتشف المشاكل قبل أن تتحول إلى عيوب.
المراقبة أثناء العملية مقابل الفحص النهائي
يكشف نظام المراقبة أثناء عملية الإنتاج عن أي اختلافات قبل إنتاج المنتجات المعيبة، وهو نظام استباقي لمراقبة الجودة. أما الفحص النهائي فيتحقق من المنتجات بعد تصنيعها، وهو نظام تفاعلي. هذا الفرق جوهري. يُحقق نظام المراقبة أثناء عملية الإنتاج خفضًا في العيوب بنسبة تتراوح بين 20 و40%، وهو ما لا تستطيع أساليب الفحص التقليدية تحقيقه. في تطبيقات التحكم الدقيق في الحركة، يُوفر اكتشاف أي انحراف مبكرًا آلاف الدولارات من تكاليف إعادة العمل والخردة. كما أن إجراء فحوصات جودة دورية في مراحل إنتاج متعددة يُساعد على اكتشاف العيوب مبكرًا ويمنع إعادة العمل المكلفة.
التحكم الإحصائي في العمليات (SPC) من أجل الاتساق
تستخدم مراقبة العمليات الإحصائية (SPC) مخططات التحكم لمراقبة استقرار العملية. ابدأ بتحديد المعايير الحرجة. حدد متغيرات العملية ذات أعلى ارتباط بالعيوب. اجمع من 20 إلى 25 مجموعة فرعية من عملية مستقرة لإنشاء بيانات أساسية. احسب حدود التحكم العليا والسفلى من بيانات العملية، وليس من المواصفات الهندسية. اختر نوع المخطط المناسب لبنية بياناتك. مخططات X-bar R مناسبة للبيانات المستمرة، بينما مخططات P مناسبة لبيانات السمات. اضبط قواعد التنبيه باستخدام قواعد Western Electric أو Nelson. اربط كل إشارة خروج عن السيطرة بسير عمل الإجراءات التصحيحية. قِس القدرة باستخدام Cp وCpk. قيمة Cpk أقل من 1.00 تعني أن العملية تُنتج عيوبًا. قيمة Cpk بين 1.33 و1.67 تُلبي معيار الصناعة لمعظم الصناعات الخاضعة للتنظيم. قيمة Cpk أعلى من 1.67 تُشير إلى أداء بمستوى Six Sigma. يضمن هذا النهج المنهجي تكرار العملية ودقتها في كل دفعة. بالنسبة لمكونات الحركة الدقيقة، يُعد الاتساق أساس كل شيء. تعتمد أنظمة الأتمتة على أجزاء تؤدي وظيفتها بشكل متطابق في كل دورة. توفر مراقبة العمليات الإحصائية (SPC) هذه الموثوقية.
الشراكة مع شركة نوبل لتوفير مكونات الحركة الدقيقة
عندما تحتاج إلى قطع تتحرك بدقة متناهية، اختر شريكًا يمتلك رؤية شاملة. تجمع شركة نوبل بين التصميم، والنماذج الأولية، والتجميع في مكان واحد. هذا يعني تقليل عمليات نقل العمل، وتقليل التأخير، وتقليل مخاطر الأخطاء. بالنسبة للفرق التي تتولى إعادة توطين الإنتاج، تُعدّ هذه الخطة المتكاملة من مصدر واحد مفيدة للغاية.
قدراتنا التصنيعية الشاملة
تتعامل شركة نوبل مع كل من المعادن والبلاستيك. هذا التنوع مهم لأن أنظمة التحكم الدقيقة في الحركة غالباً ما تستخدم مواد مختلطة. على سبيل المثال، قد يُستخدم قضيب توجيه فولاذي مع جلبة بوليمرية، وقد تحتوي هياكل الألومنيوم على محامل سيراميكية. وجود شريك واحد يُصنّع جميع هذه المكونات يُغنيك عن التعامل مع العديد من الموردين.
خبرة في تشكيل المعادن والبلاستيك
تُجري ورشاتنا عمليات التصنيع باستخدام الحاسوب (CNC)، والطحن، والتلميع للمعادن. كما نتعامل مع أنواع البلاستيك المُهندس مثل PEEK، والأسيتال، والتورلون. تتطلب كل مادة أدوات وسرعات وطرق تبريد مختلفة. نحن نُدرك هذه التفاصيل. تُنتج هذه المعرفة قطعًا تحافظ على دقة أبعادها وتعمل بكفاءة عالية. عندما تحتاج إلى قطع تحكم دقيقة في الحركة تتلاءم معًا بشكل مثالي، فإن هذه المهارة تُحدث فرقًا كبيرًا.
من التصميم والنماذج الأولية إلى التجميع على نطاق كامل
تبدأ العملية بفكرتك. يقوم مهندسونا بفحص التصميم للتأكد من سهولة تنفيذه، ونكتشف أي مشاكل في التفاوتات قبل أن تتفاقم وتصبح مكلفة. ثم نصنع نماذج أولية لاختبار الطريقة. بعد التأكد من نجاحها، ننتقل إلى الإنتاج الكامل. يتم التجميع في ورشتنا الخاصة، مما يعني أن قطعك ستصل إليك كمجموعات جاهزة، وليست قطعًا منفصلة. هذا يُبسط سلسلة التوريد لديك ويُقلل من وقت التسليم.
الشهادات وضمان الجودة
تُشير الشهادات إلى اهتمام الشركة المصنعة بالجودة. تمتلك شركة نوبل شهادتين مهمتين. لكل منهما وظيفة مختلفة، وتغطيان معًا استخدامات متعددة.
ISO 9001:2015 لإدارة الجودة
يركز هذا المعيار على ضمان جودة متسقة في جميع الأعمال. وبحلول عام ٢٠٢٤، حصل أكثر من ١.٤٧ مليون مجموعة حول العالم على هذه الشهادة. وتُعدّ قطاعات التصنيع، مثل المنتجات المعدنية والآلات، من أبرز القطاعات التي تعتمدها. يستند المعيار إلى سبعة مبادئ أساسية: التركيز على العميل، والقيادة، وإشراك الموظفين، واتباع منهجية العمليات، والتحسين المستمر، واستخدام الحقائق في اتخاذ القرارات، وإدارة العلاقات. بالنسبة لكم، يعني ذلك إجراءات مكتوبة، وفحوصات دورية، ونظامًا يكشف المشكلات مبكرًا. والنتيجة هي تقليل العيوب، وتحسين التسليم في الوقت المحدد، وسرعة معالجة الشكاوى.
ISO 13485:2016 لـ تصنيع الأجهزة الطبية
تتطلب الأجهزة الطبية ضوابط أكثر صرامة. يضمن معيار ISO 13485 أن تفي الأجزاء بأعلى معايير السلامة وإدارة المخاطر. على سبيل المثال، المحركات الخطية المتدرجة في أنظمة الماصات الآلية أو أدوات الجراحة الروبوتية. يتطلب هذا المعيار التحقق من صحة العملية لضمان اتساق الإنتاج بين الدفعات. كما يشترط إمكانية التتبع الكامل، بحيث يمكن تتبع كل جزء من المواد الخام إلى التسليم. تُعد إدارة المخاطر جزءًا لا يتجزأ من هذه العملية، حيث يتم اكتشاف الأعطال المحتملة قبل أن تؤثر على المرضى. بالنسبة للاستخدامات الطبية، تُعد هذه الشهادة ضرورية.
مصدر واحد للمشاريع المعقدة
المشاريع المعقدة تحتاج إلى أكثر من مجرد القدرة على التصنيع. إنها تحتاج إلى العمل الجماعي والتواصل الواضح.
دعم الهندسة التعاونية
يعمل مهندسونا جنبًا إلى جنب مع مهندسيكم. نقدم الاستشارات بشأن المواد، والتفاوتات المسموح بها، وأساليب التجميع. غالبًا ما يُسفر هذا التعاون عن إيجاد طرق لتعزيز الأداء وخفض التكاليف. ستحصلون على شريك يُفكر في النظام ككل، وليس في جزء واحد فقط.
إدارة المشاريع والتواصل بشكل مبسط
يتولى شخص واحد إدارة مشروعك من البداية إلى النهاية. لا داعي للمتابعة بين الأقسام المختلفة، ولا انتظار أخبار من موردين متعددين. تواصل واضح ومستمر. هذه الكفاءة تضمن التزامك بالجدول الزمني وإطلاع فريقك على كل جديد. بالنسبة لأنظمة التحكم الدقيقة في الحركة، توفر هذه الشراكة موثوقية عالية وقابلية تكرار ممتازة. عندما تعمل جميع الأجزاء معًا بسلاسة، يتحسن أداء نظامك. هذا ما نسعى إليه في كل مشروع.
يعتمد اختيار مكونات الحركة الدقيقة على ثلاثة عوامل متداخلة: خصائص المواد، وإمكانيات عملية التصنيع، وقيود الإنتاج. لا يوجد حل واحد يناسب الجميع. يحدد تطبيقك المحدد وحجم الإنتاج والبيئة المسار الأمثل.
يُضيف إعادة التوطين بُعداً آخر. إذ يعتمد اختيار الشريك الآن على القدرات التقنية، وأنظمة الجودة، والدعم الهندسي، والقرب الجغرافي. وتضمن هذه المعايير مرونة سلسلة التوريد واستمرارية التسليم.
| معايير الاختيار | لماذا يهم |
| القدرات التقنية | يُطابق المعدات مع احتياجات التحكم الدقيق في الحركة |
| أنظمة الجودة | ضمان المستوى الأساسي ISO 9001 |
| الدعم الهندسي | التعاون في التصميم يحسن دقة التحكم في الحركة |
| القرب الجغرافي | التكرار والاستجابة الأسرع |
يضمن الشريك المناسب التكرار والكفاءة في كل دفعة. استخدم هذا الدليل كنقطة انطلاق. استشر الخبراء لتحسين تصميمك لتحقيق أداء دقيق في التحكم بالحركة. مشروعك القادم يستحق هذا الاستثمار.
الأسئلة الشائعة حول مكونات الحركة الدقيقة
كيف أختار بين الفولاذ والألومنيوم والبلاستيك لمكونات الحركة الدقيقة الخاصة بي؟
ضع في اعتبارك الحمل والوزن والبيئة. يتحمل الفولاذ الأحمال الثقيلة بشكل أفضل. يوفر الألومنيوم وزنًا أخف مع قوة جيدة. تقلل المواد البلاستيكية الاحتكاك ولا تحتاج إلى تزييت. اختر المادة المناسبة لظروف التشغيل. ضع في اعتبارك أيضًا تقلبات درجات الحرارة والتعرض للرطوبة.
ما هو مستوى التفاوت الذي يمكنني توقعه بشكل واقعي من عمليات التصنيع باستخدام الحاسوب (CNC)؟
تتميز آلات التصنيع باستخدام الحاسوب (CNC) القياسية بدقة تصل إلى ±0.001 بوصة، بينما تصل دقة الآلات المتطورة إلى ±0.0002 بوصة. يؤثر شكل القطعة ومادتها على هذه الدقة، فالبلاستيك يتمدد ويتقلص مع تغيرات درجة الحرارة. لذا، استشر فني التشغيل لمعرفة مدى دقة القطع التي يمكن الحفاظ عليها باستمرار، وليس لمرة واحدة فقط.
متى يجب عليّ استخدام التجليخ بدلاً من التشغيل الآلي القياسي؟
اختر عملية التجليخ عندما تحتاج إلى سطح مستوٍ أو ذي تشطيب استثنائي. يُنتج التجليخ ذو القرص المزدوج أسطحًا متوازية بدقة تصل إلى أجزاء من الميكرون. أما عملية التلميع فتُحقق نتائج أفضل بكثير للحصول على تشطيبات فائقة الجودة. إذا كان نظام التحكم الدقيق في الحركة لديك يتطلب أسطحًا ناعمة ومنخفضة الاحتكاك، فإن التجليخ يُقدم نتائج لا تُضاهيها أدوات القطع التقليدية.
Is الطباعة 3D هل هي مناسبة لقطع الإنتاج؟
نعم، مع بعض القيود. تحقق الطباعة ثلاثية الأبعاد للمعادن دقة تصل إلى ±0.05 مم. وتُحسّن عمليات التصنيع اللاحقة دقة الأجزاء الحساسة إلى ±0.025 مم. أما الميزة الحقيقية فتكمن في حرية التصميم الهندسي. تُطبع القنوات الداخلية المعقدة مباشرةً. بالنسبة للنماذج الأولية، فهي أفضل من انتظار أسابيع لتجهيز الأدوات. أما بالنسبة للإنتاج بكميات كبيرة، فغالباً ما تكون تكلفة التصنيع التقليدي أقل لكل قطعة.
كيف يؤثر إعادة توطين الإنتاج على خياراتي للموردين؟
يُحوّل إعادة التوطين التركيز من السعر الأدنى إلى القيمة الإجمالية. أنت بحاجة إلى شريك يمتلك مهارات تقنية، وأنظمة جودة، ودعمًا هندسيًا. القرب الجغرافي يعني استجابة أسرع وتعاونًا أسهل. ابحث عن مُصنِّع من مصدر واحد يتولى التصميم، والنماذج الأولية، والتجميع. هذا يُبسِّط سلسلة التوريد ويُقلِّل المخاطر.
ما الذي تضمنه شهادة ISO 9001:2015 فعلياً؟
يضمن هذا المعيار نظامًا موثقًا لإدارة الجودة، ويتطلب إجراءات مكتوبة، وعمليات تدقيق دورية، وآليات عمل لتصحيح الأخطاء. أكثر من 1.47 مليون مؤسسة حاصلة على هذه الشهادة. بالنسبة لك، يعني هذا تقليل العيوب وتحسين التسليم في الوقت المحدد. لا يضمن هذا المعيار الكمال، ولكنه يُظهر التزامًا بالجودة الثابتة.
كيف أخطط لتكاليف الفحص في ميزانيتي؟
تُحدد دقة القياس تكلفة الفحص. تتطلب دقة القياس القياسية (±0.13 مم) فحص عينات فقط. أما دقة القياس الدقيقة (±0.025 مم) فتتطلب أدوات خاصة ودرجة حرارة مضبوطة. بينما تتطلب دقة القياس الفائقة (±0.010 مم) فحص كل جزء على حدة. لذا، احرص على تضمين هذه التكاليف في عرض السعر مُسبقًا. فواتير الفحص المفاجئة تُعرقل المشاريع.
ما هي أفضل طريقة لمنع مشاكل تراكم التفاوتات؟
استخدم نظام الأبعاد والتفاوتات الهندسية (GD&T) منذ البداية. فهو يتحكم في الشكل، وليس الحجم فقط. ويتنبأ بكيفية تراكب الأجزاء قبل قطع المعدن. واحرص على مطابقة التفاوتات مع قدرة المادة على تحملها. يصل الألومنيوم إلى ±0.025 مم، بينما يتجاوز التيتانيوم ±0.1 مم. لذا، صمم ضمن هذه الحدود.